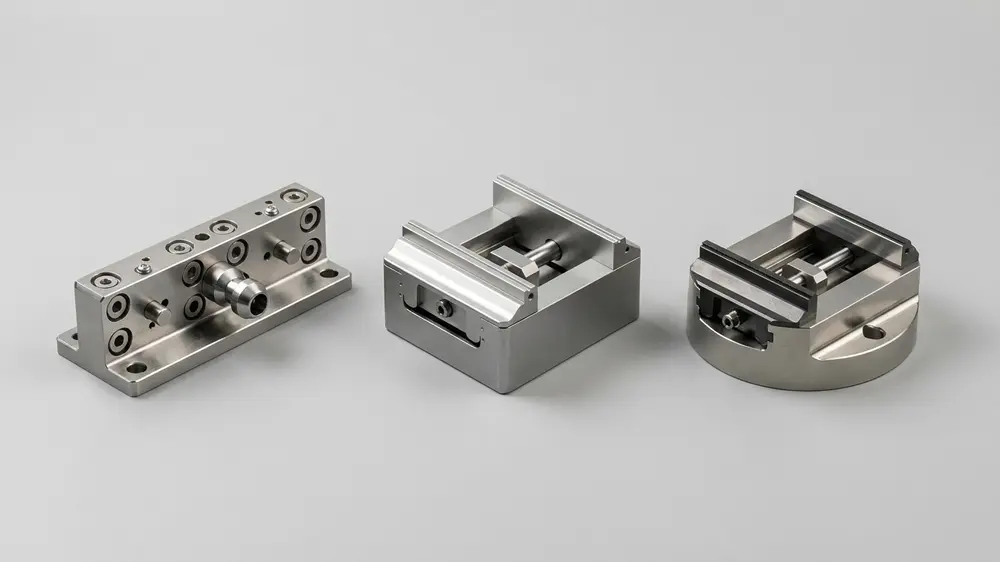
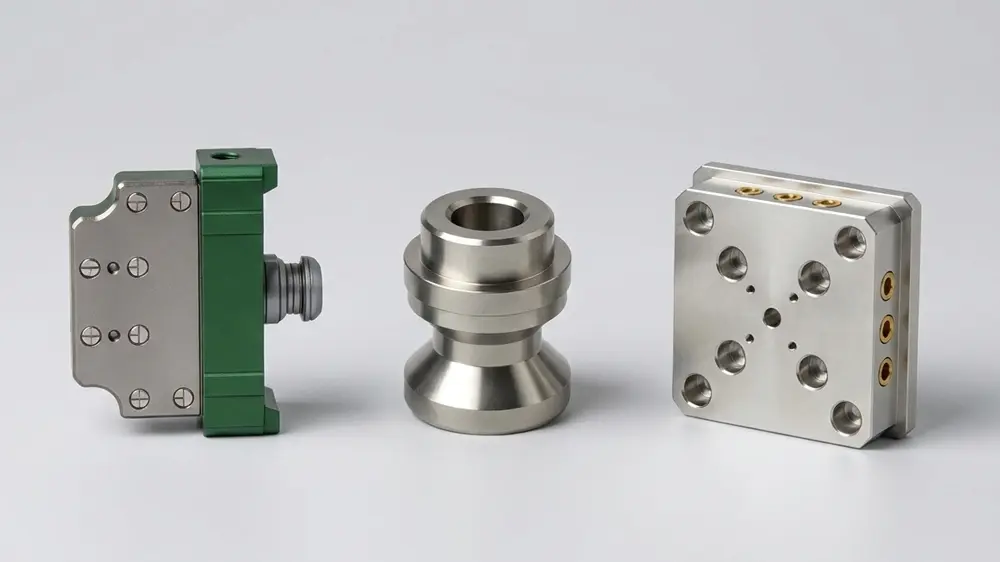
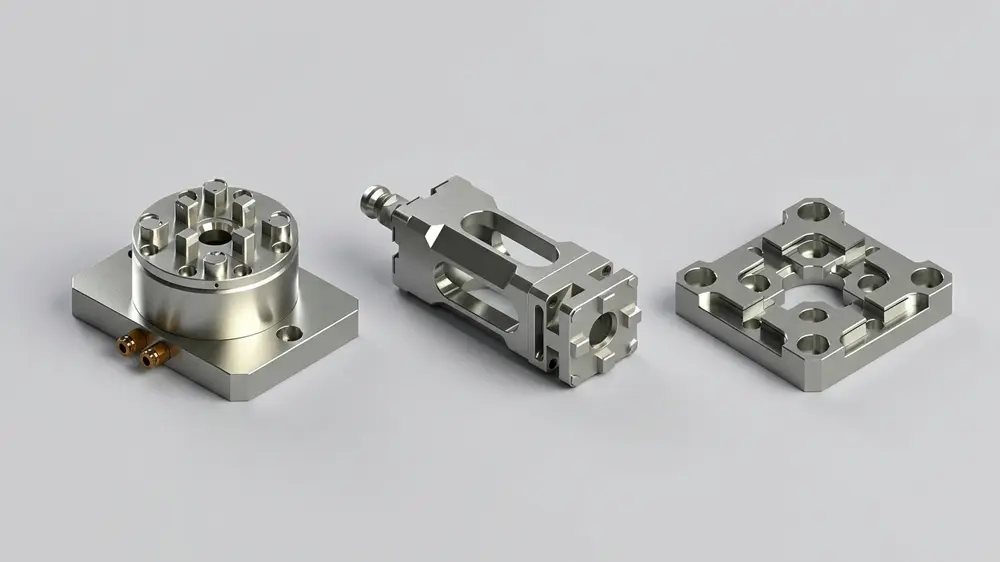
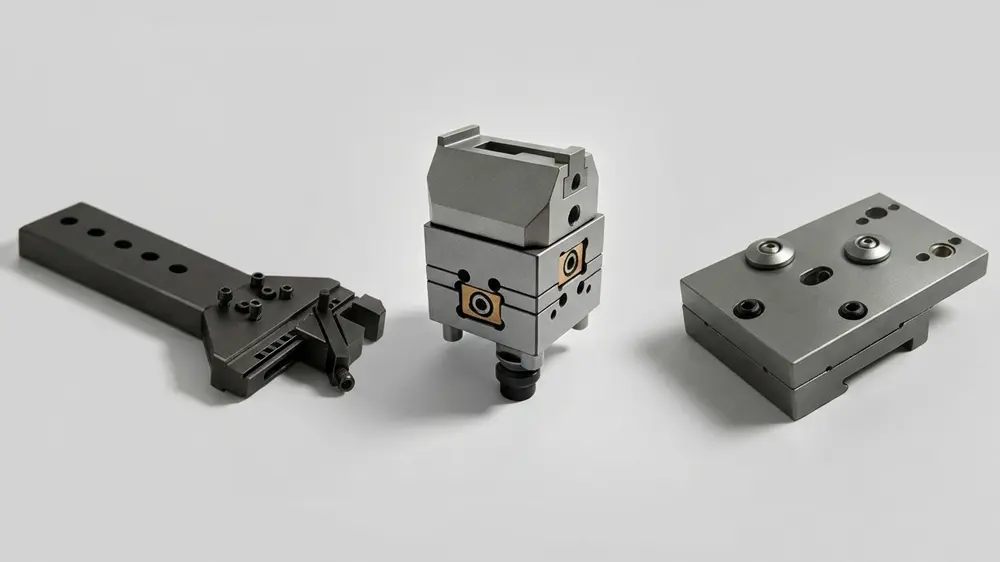
Jako doświadczony projektant i producent uchwytów do drutu EDM,JWGRIPzapewnia niezależny rozwój techniczny adaptacyjnych przyrządów mocujących do cięcia drutu, regulowanych wsporników pozycjonujących i zespołów wsporczych zapobiegających zniekształceniom, dedykowanych do procesów precyzyjnego sztancowania w zanurzeniu. Oferta sprzętu JWGRIP obejmuje równieżSystem mocowania EDM typu Roraz imadła samocentrujące CNC, rozwiązujące różne wyzwania związane z dopasowaniem osprzętu w precyzyjnej produkcji międzyprocesowej.
Wiele warsztatów precyzyjnych nie docenia, w jakim stopniu awarie gotowych części wynikają z nieodpowiedniego osprzętu do operacji cięcia drutem w zanurzeniu. W przeciwieństwie do konwencjonalnego frezowania CNC, drut EDM pracuje w sposób ciągły pod płukaniem dejonizowaną wodą dielektryczną. Zły dobór materiału mocowania spowoduje rdzewienie, gromadzenie się kamienia i spadek siły mocowania podczas długich cykli skrawania. Cienkie, kruche lub nieregularne elementy obrabiane łatwo ulegają mikrodeformacjom pod wpływem nierównomiernej siły ściskającej lub silnego uderzenia strumienia wody.
Czy zastanawiałeś się kiedyś, ile kwalifikowanych części zostaje odrzuconych po prostu z powodu niestabilnych warunków przechowywania, a nie błędów parametrów obrabiarki? Operatorzy spędzają wiele godzin pracy na korygowaniu odczytów referencyjnych po ponownym zamontowaniu detali, co skraca rzeczywisty efektywny czas skrawania. Właśnie dlatego specjalnie zaprojektowane uchwyty robocze do wycinania drutem EDM stają się niezastąpionym sprzętem do wykonywania wysokiej jakości zadań związanych z masową produkcją i prototypowaniem cięcia drutowego.
Typowe problemy związane z ukrytymi urządzeniami
Powszechnie stosowane imadła ogólnego przeznaczenia nie są zabezpieczone przed korozją. Po długotrwałym zanurzeniu w płynie dielektrycznym na powierzchniach ustalających powstają wżery i zgorzeliny, co powoduje niewidoczny dryft pozycjonowania dla kolejnych partii.
Nadmierne lokalne naprężenia zaciskające ściskają cienkościenne półfabrykaty. Nawet niewielkie odkształcenie sprężyste odbije się po zwolnieniu części, powodując błędy wymiarów i płaskości wykraczające poza tolerancję w przypadku komponentów o wysokiej precyzji.
Bez ujednoliconych interfejsów referencyjnych operatorzy muszą ponownie przeprowadzać pełną kalibrację wskaźników za każdym razem, gdy detale są demontowane i ponownie instalowane. Powtarzające się ręczne centrowanie powoduje kumulacyjne odchylenie spowodowane przez człowieka.
Gdy części wymagają obróbki sekwencyjnej na stanowiskach frezarskich, wgłębnych i ciętych drutem, zwykłe przyrządy nie są w stanie zapewnić spójnego przenoszenia danych między różnymi platformami maszyn. Dodatkowa praca związana z ponownym ustawieniem zmniejsza ogólną wydajność warsztatu.
Podstawowa zaleta
Uchwyty do mocowania drutu EDM wykorzystują niemagnetyczny, antykorozyjny materiał bazowy ze stali nierdzewnej. Kluczowe powierzchnie ustalające poddawane są ultradokładnemu szlifowaniu, co zapobiega erozji dielektrycznej wody i przyleganiu zanieczyszczeń podczas długotrwałej obróbki w zanurzeniu. Konstrukcja szczeliny spustowej zmniejsza zatrzymywanie resztek cieczy i upraszcza codzienne czyszczenie armatury.
Wielopunktowa, rozproszona struktura mocowania pomaga równomiernie rozłożyć nacisk kontaktowy. Pozwala uniknąć miejscowej koncentracji naprężeń, dzięki czemu cienkie i łatwo odkształcające się elementy można pewnie zamocować bez widocznych zniekształceń ściskających.
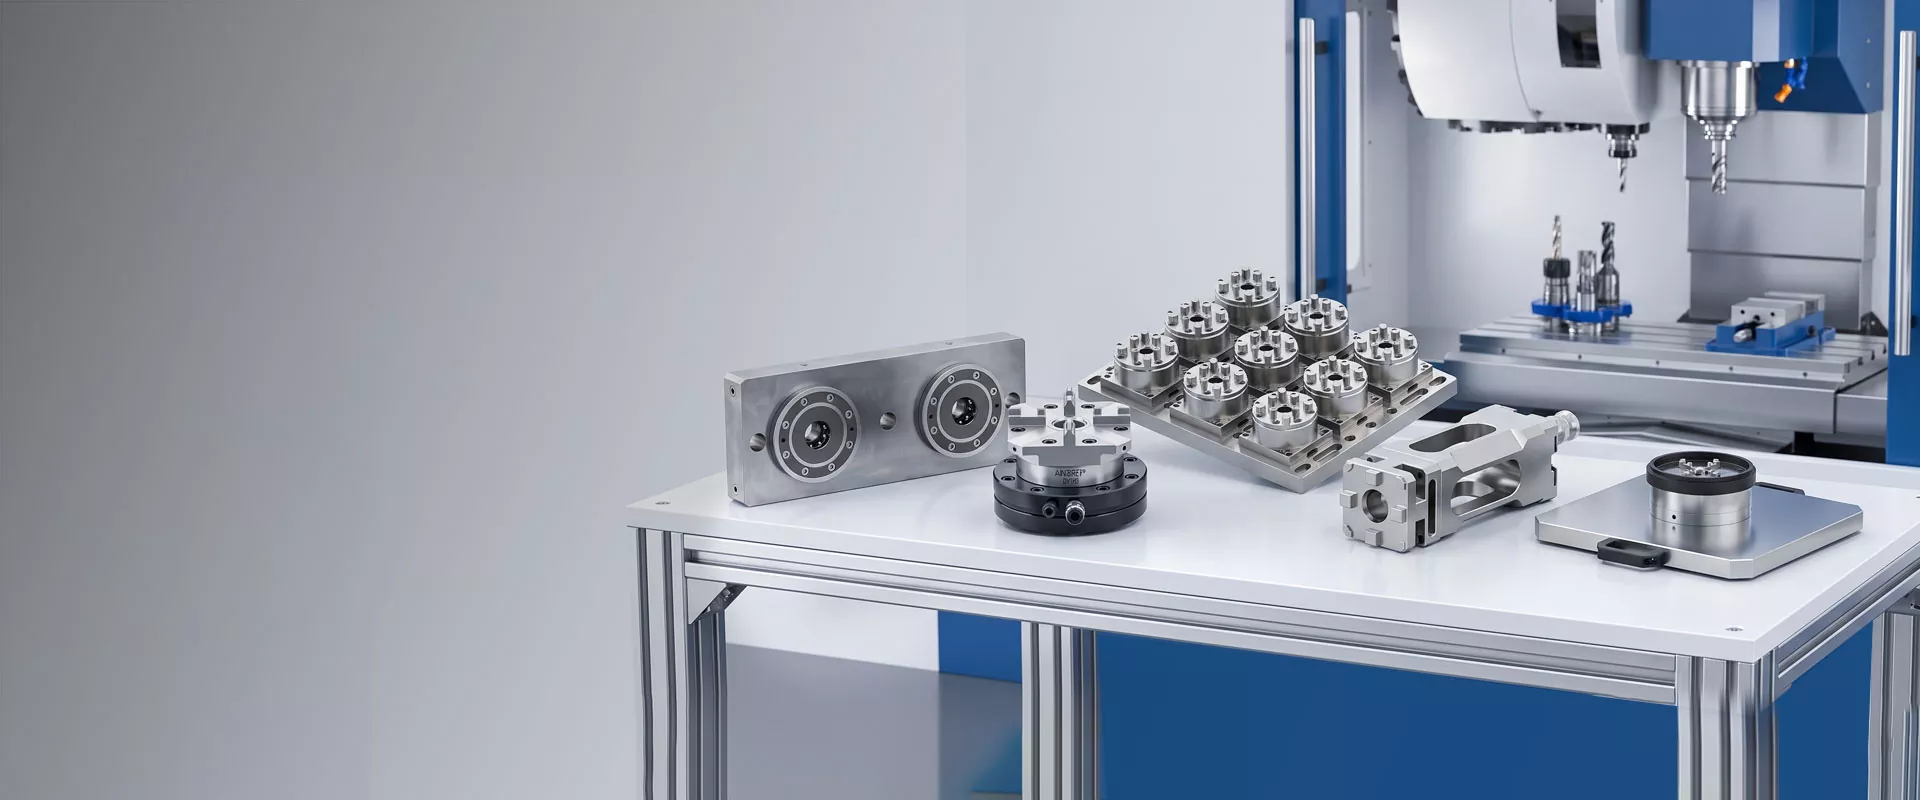
Modułowy układ kombinacji umożliwia elastyczny montaż. Użytkownicy mogą mieszać imadła, gniazda adapterów, uchwyty zaciskowe typu V i zestawy palet z belkami zgodnie z obrysem obrabianego przedmiotu, bez potrzeby stosowania zupełnie nowych, niestandardowych przyrządów dla każdej nowej części.
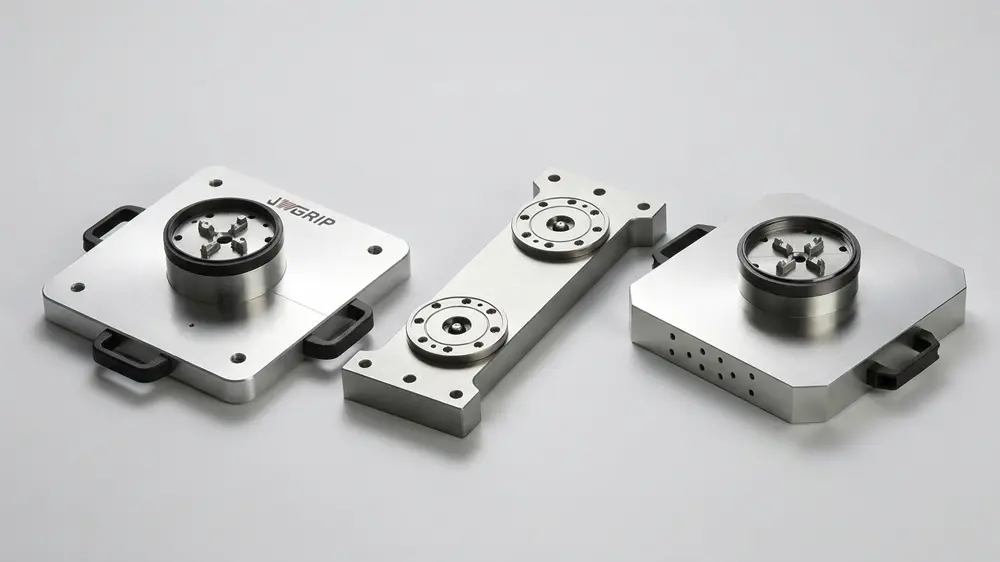
Wybrane warianty uchwytów rezerwują kompatybilne interfejsy punktów odniesienia, umożliwiając współdzielenie punktów odniesienia z systemem uchwytów roboczych EDM typu R. Przedmioty obrabiane mogą krążyć pomiędzy wgłębnikiem EDM a sprzętem do cięcia drutem, zachowując oryginalne odniesienie do lokalizacji bez konieczności całkowitego ponownego sondowania.
Główne moduły składowe
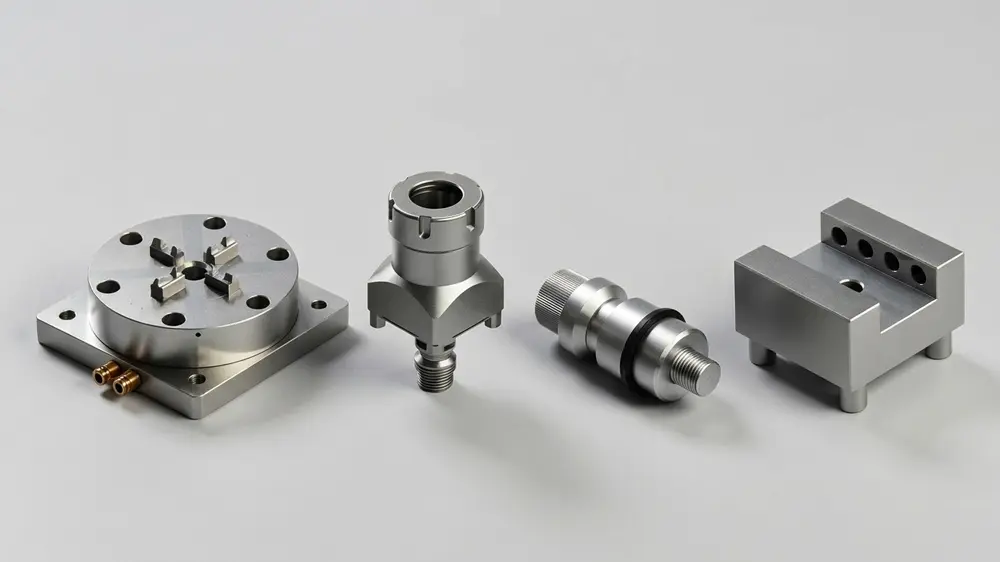
Portfolio uchwytów do cięcia drutu JWGRIP zawiera trzy wzajemnie połączone moduły drugiego poziomu, obejmujące bezpośrednie mocowanie, trzymanie imadła obrotowego i pomocnicze wymagania wsporcze:
1. Uchwyty drutowe EDM
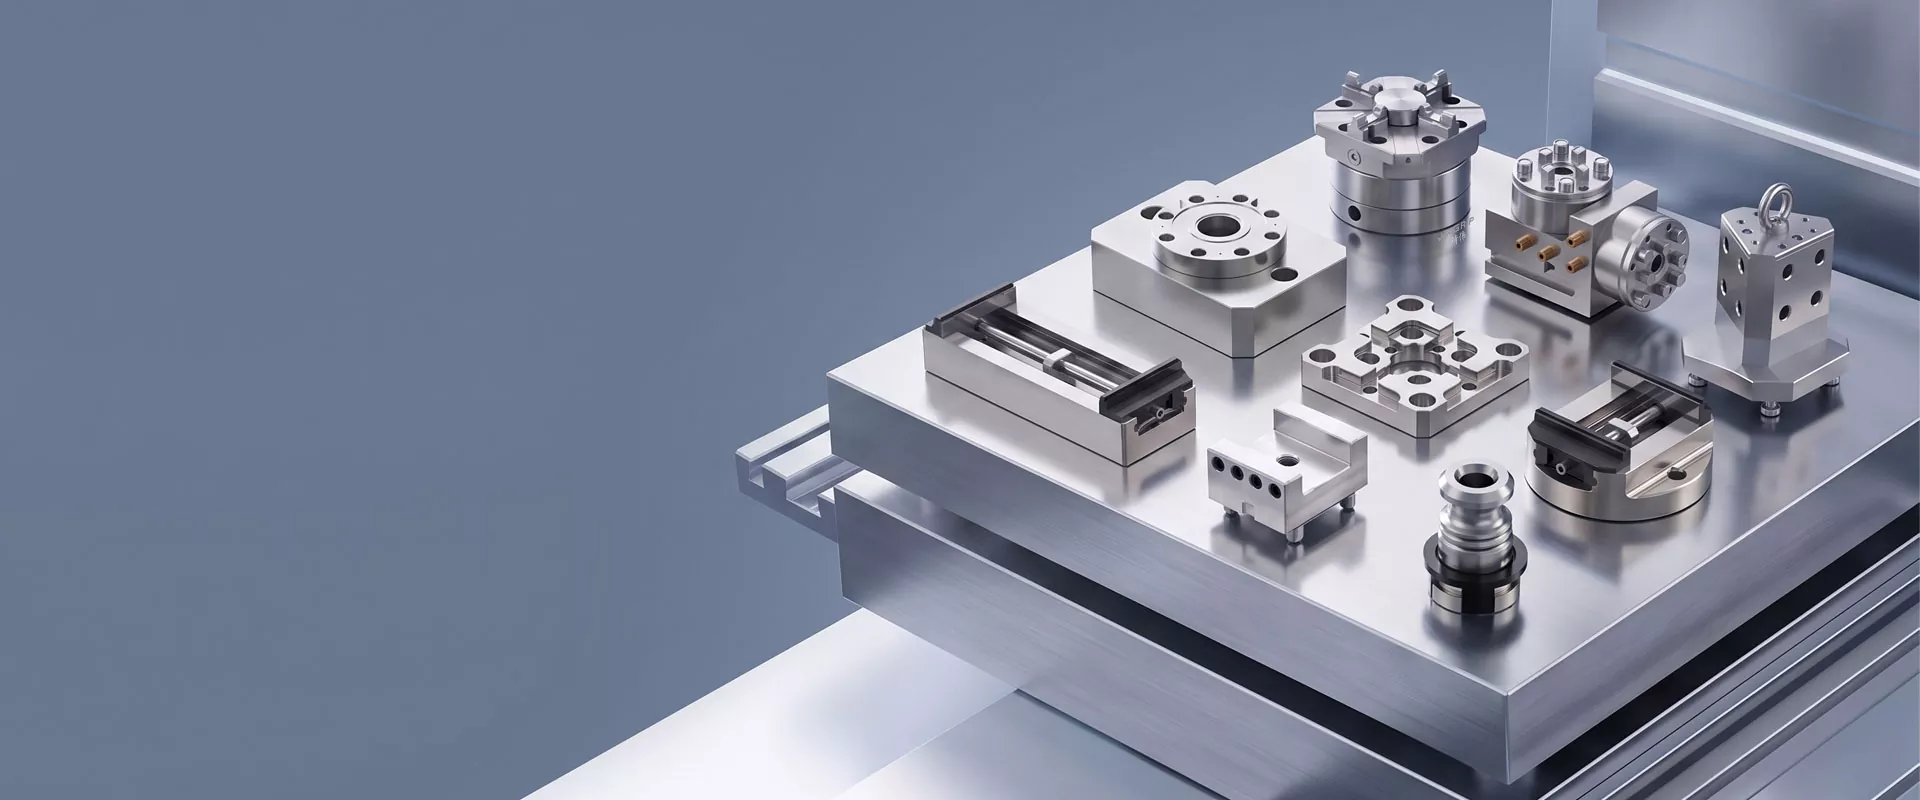
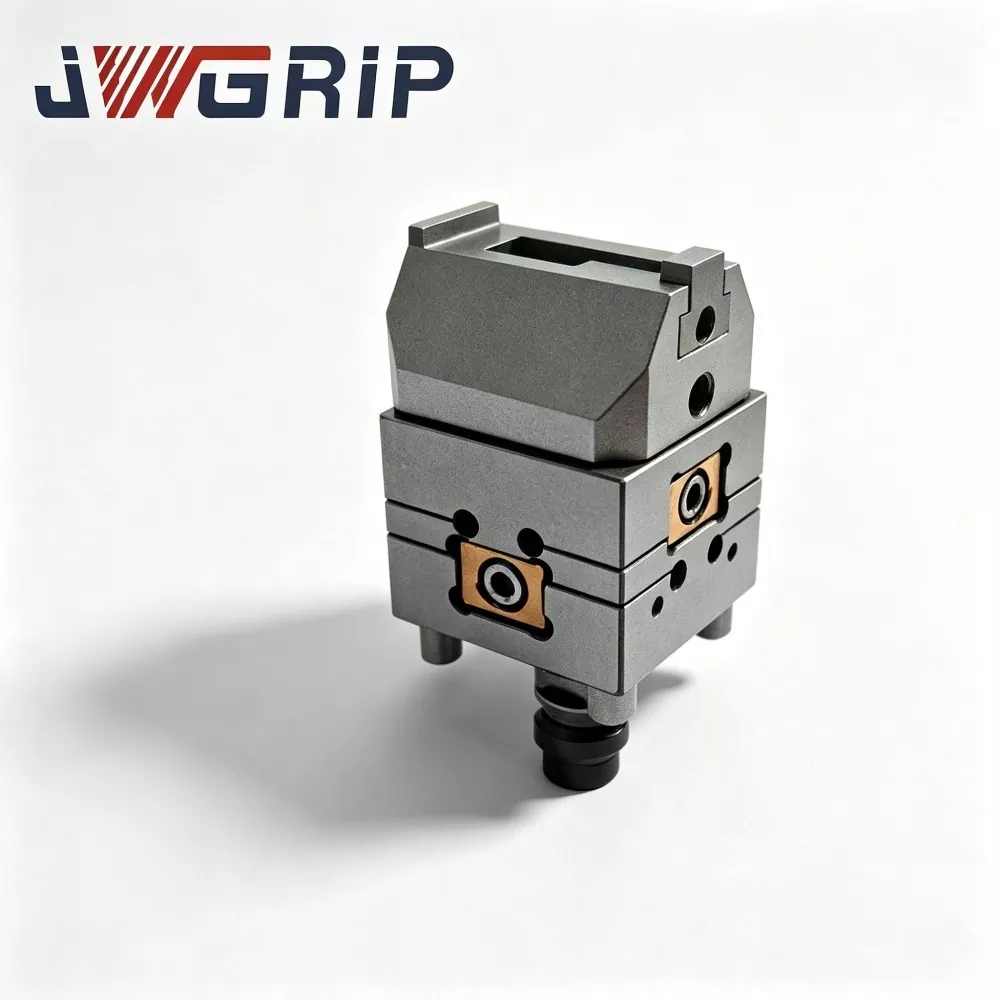
Reprezentatywne produkty: Imadło drutowe EDM do precyzyjnego mocowania, uchwyt pneumatyczny do mocowania drutu EDM, adapter Unoset z zestawem palet RSM 50 do drutu EDM, uchwyt drutowy EDM do precyzyjnego mocowania.
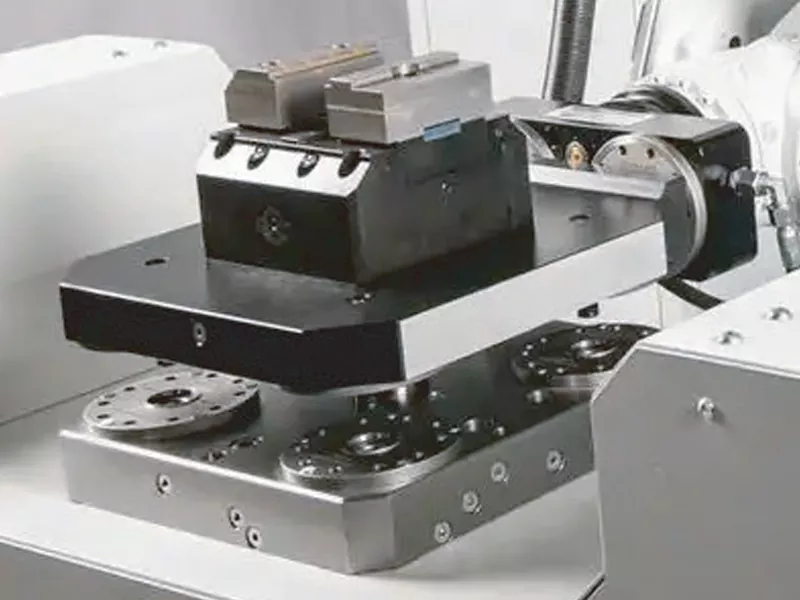
Uchwyty te działają jako zespoły bezpośredniego mocowania rdzenia instalowane na stole roboczym maszyny do cięcia drutu. Modele ręczne nadają się do produkcji próbnej w małych partiach; wersje napędzane pneumatycznie zapewniają stabilne, automatyczne mocowanie w przypadku zadań powtarzalnych. Konstrukcje z możliwością regulacji w wielu kierunkach kompensują przesunięcie montażowe w przypadku półfabrykatów o złożonej geometrii.
2. Imadła drutowe EDM
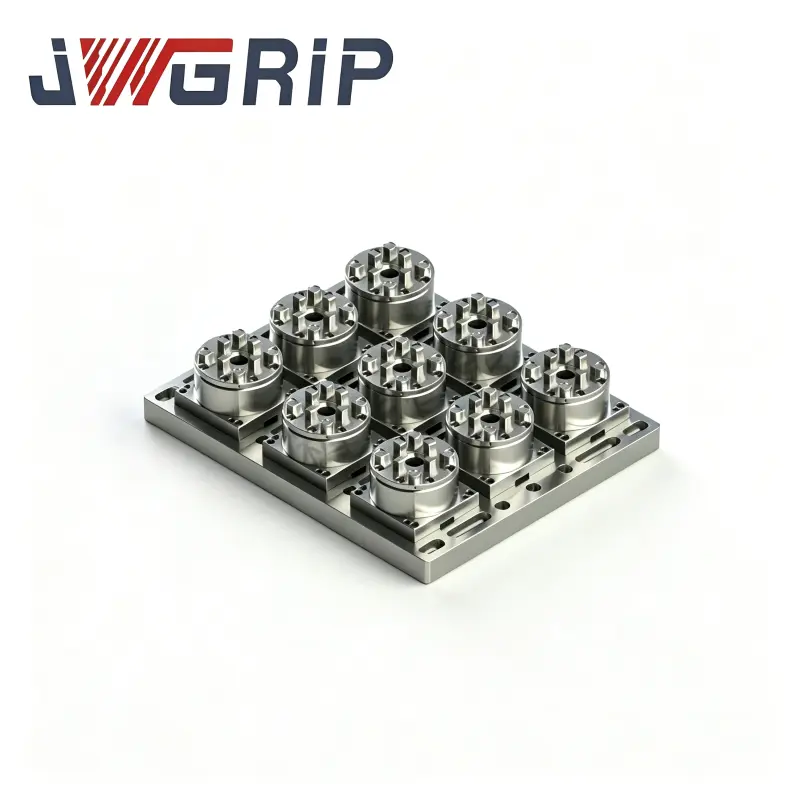
Reprezentatywne produkty: Imadło TP Unoset Vee do drutu EDM, obrotowe imadło drutowe EDM 0-100 mm, super imadło drutowe EDM typu R 0-77 mm, zestaw kwadratowych palet Unisis do uchwytów drutowych EDM.
Obrotowe korpusy imadeł umożliwiają regulację kąta bez konieczności wielokrotnego ponownego mocowania. Profile wewnętrzne z rowkiem w kształcie litery V pasują do półfabrykatów cylindrycznych i okrągłych. Zestawy palet kwadratowych zwiększają przestrzeń montażową w przypadku średnich i dużych, wieloelementowych, kombinowanych zadań mocowania.
3. Akcesoria do uchwytów drutowych EDM
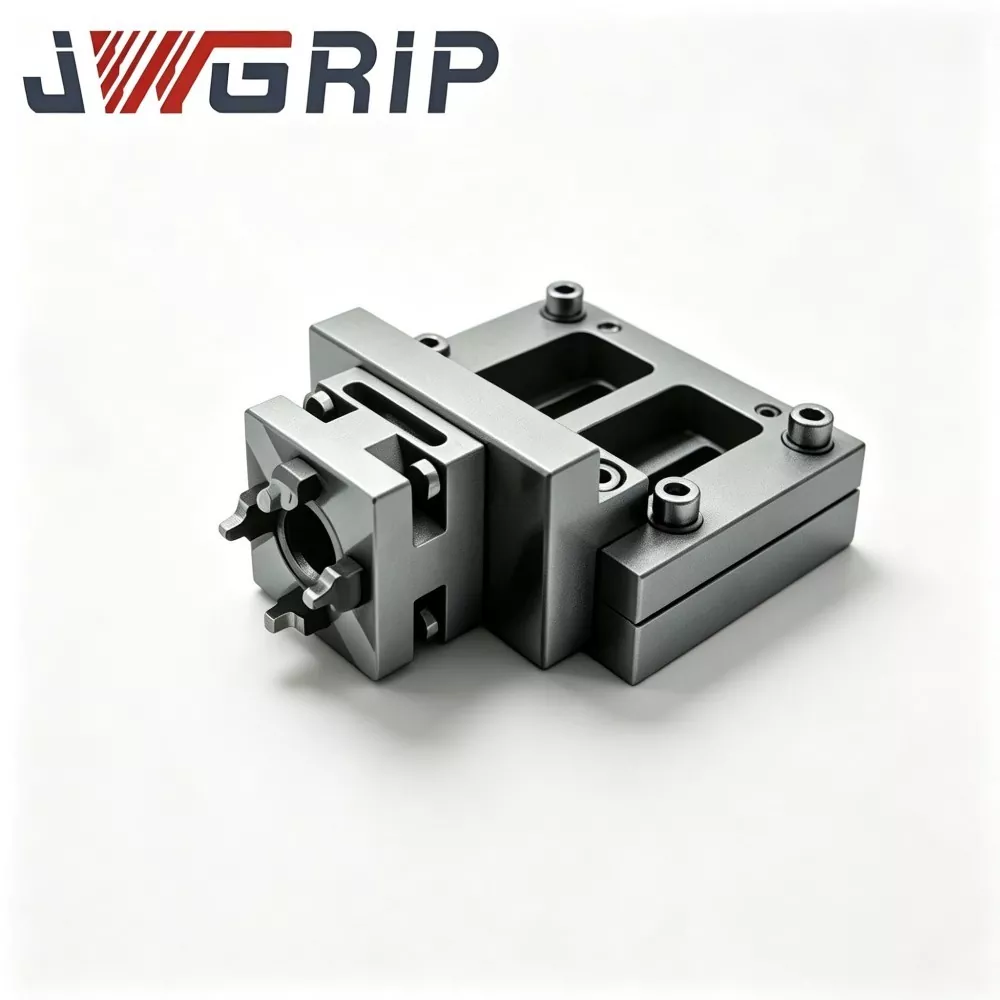
Reprezentatywne produkty: adapter WEDM do mocowania elektrodrążarką drutową, okrągły uchwyt zaciskowy elektrodrążenia drutowego, zestaw palet belkowych do mocowania elektrodrążenia drutowego, element referencyjny WEDM do precyzyjnego mocowania.
Ta grupa akcesoriów zapewnia funkcje pomocniczego pozycjonowania, połączenia przejściowego i wyznaczania wzorców. Zestawy palet w kształcie belek oferują przestrzeń podtrzymującą o dużej rozpiętości dla bardzo długich, cienkich części; elementy referencyjne zapewniają powtarzalne pochodzenie wzorcowe dla scenariuszy częstej wymiany części.
Jak sprawdzić odpowiednie kombinacje osprzętu do cięcia drutu, które odpowiadają rzeczywistym warunkom warsztatowym?
1. Czy wybrać ręczne czy pneumatyczne uchwyty drutowe EDM?
Uchwyty ręczne są opłacalne w przypadku zmiany partii o niskiej częstotliwości. Jeśli realizujesz duże zamówienia na powtarzające się części i zależy Ci na stabilnej mocy mocowania, uchwyty pneumatyczne zasługują na pierwszeństwo.
2. Jaka konstrukcja oprawy pasuje do delikatnych elementów cienkościennych?
Nadaj priorytet imadłom wielopunktowym o rozproszonym kontakcie zamiast mocowania punktowego o wąskiej krawędzi, aby zminimalizować deformację przedmiotu obrabianego podczas ściskania.
3.Czy potrzebujesz regulacji kąta podczas zabiegów cięcia?
Obrotowe imadła drutowe EDM uwalniają Cię od wielokrotnego luzowania i ponownego blokowania całych przyrządów w celu modyfikacji kątowej.
4. Czy planujesz transfer części między urządzeniami, pomiędzy frezowaniem, drążeniem EDM i cięciem drutowym?
Lepiej wybierz urządzenia ze zunifikowanymi interfejsami odniesienia. W tej chwili możesz również zapoznać się z naszymi imadłami samocentrującymi CNC w celu planowania unifikacji osprzętu między maszynami.
Zalety procesu
W krytycznych elementach kontaktowych i lokalizacyjnych zastosowano specjalny, antykorozyjny, niemagnetyczny surowiec ze stali nierdzewnej. Po precyzyjnym przeszlifowaniu i usunięciu powierzchni po pasywacji, osprzęt utrzymuje stabilną pracę nawet przy długotrwałym zanurzeniu w wodzie dielektrycznej.
Każdy gotowy zestaw przed opuszczeniem fabryki przechodzi kontrolę płaskości, weryfikację siły docisku i wielokrotne testy dokładności montażu. Wymienność między akcesoriami modułowymi została w pełni sprawdzona.
Wykonujemy usługi modyfikacji dostosowane do indywidualnych potrzeb: zmianę rozpiętości mocowania, dodanie specjalnych szczelin drenażowych, wykonanie niestandardowych wsporników przejściowych według próbek klienta lub rysunków technicznych.
Nasz zespół techniczny gromadzi bogate praktyczne doświadczenie we współpracy z laboratoriami form, producentami części medycznych i przedsiębiorstwami zajmującymi się produkcją precyzyjnych narzędzi. Dostarczamy nie tylko gotowe towary katalogowe; analizujemy rzeczywiste ograniczenia cięcia i proponujemy dopasowane sugestie dotyczące konfiguracji osprzętu.
Typowe praktyczne scenariusze zastosowań
Precyzyjne wycinanie drutowe wkładek do form i elementów matryc w środowisku wody dielektrycznej.
Produkcja cienkościennych, delikatnych, cylindrycznych i nieregularnych elementów o wysokiej precyzji.
Zadania wycinania konturowego pod wieloma kątami wymagające obrotowej regulacji kąta bez demontażu przedmiotu obrabianego.
Międzystanowiskowy przepływ pracy, w którym elementy krążą pomiędzy frezarkami, wgłębnikami i obrabiarkami do cięcia drutowego.
Prototypowe laboratoria zajmujące się małymi partiami oraz warsztaty produkujące precyzyjne części w małych seriach.