Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Wysokowydajne, ręczne kołki ściągające z punktem zerowym do precyzyjnego mocowania
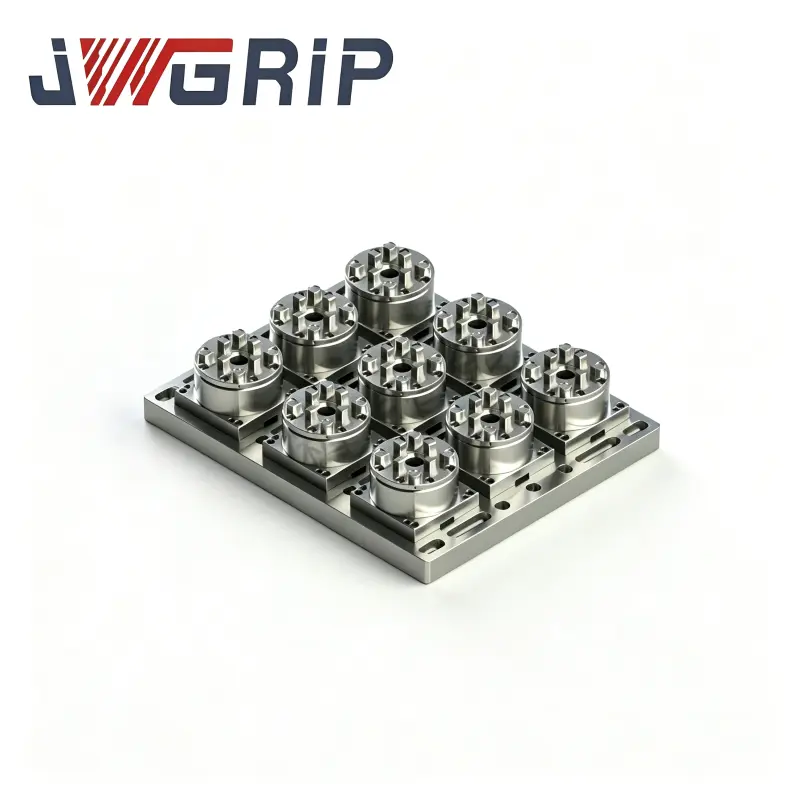
Jako dostawca komponentów klasy przemysłowej do ręcznych kołków ściągających o punkcie zerowym,JWGRIPdostarcza standardowe kołki ustalające, opcje kołków o dużej wytrzymałości i specjalnie dostosowane gwintowane półfabrykaty dla warsztatów zajmujących się modernizacją osprzętu, integratorów osprzętu i inżynierów procesu, którzy zamierzają przyjąć logikę lokalizowania punktu zerowego, zachowując jednocześnie istniejące płytki mocujące, niestandardowe przyrządy i domowe narzędzia. JWGRIP zapewnia równieżSeria uchwytów mocujących z punktem zerowymoraz serie dysków szybkiej wymiany do budowy kompletnych i niezawodnych łańcuchów ustalających dla modernizowanych opraw starej generacji.
Rozwiązania modernizacyjne i ryzyko związane z jakością
Przez lata obróbki skrawaniem warsztaty gromadzą duże ilości niestandardowych przyrządów i płytek mocujących. Większość tych domowych narzędzi zapewnia stabilną wydajność dla określonych rodzin części, brakuje im jednak wbudowanych interfejsów umożliwiających połączenie z nowoczesnym sprzętem z punktem zerowym. Wiele zespołów produkcyjnych bezpośrednio odrzuca te użyteczne zasoby podczas modernizacji systemów uchwytów roboczych, co powoduje niepotrzebne koszty zaopatrzenia i marnowanie zasobów. Ręczne kołki ustalające działają jak prosty, ale krytyczny element przejściowy, dodając interfejsy kompatybilne z punktem zerowym do istniejących podstaw opraw. Zamiast przerabiać od zera pełne zestawy płyt mocujących, fabryki mogą dokończyć modernizację systemu, instalując te kompaktowe komponenty.
Niskiej jakości kołki zamienne stwarzają ukryte ryzyko w codziennej produkcji. Gorsza obróbka cieplna i szorstkie szlifowanie stożkowe powodują niestabilność styku. Po wielokrotnych cyklach mocowania stopniowo pojawiają się zarysowania powierzchni i deformacja gwintu. Tych subtelnych uszkodzeń nie można wykryć za pomocą prostej kontroli wzrokowej, ale powodują powolne dryfowanie pozycjonowania podczas obróbki wsadowej. Operatorzy spędzą dodatkowy czas na ponownym sondowaniu punktów odniesienia przedmiotu obrabianego, nie zdając sobie sprawy, że zużyte części interfejsu są główną przyczyną niespójnych wyników wymiarowych.
Podstawowy produkt
Precyzyjny kołek ściągający D16 z punktem zerowym do mocowania CNC: ten kompaktowy wariant jest powszechnie stosowany do frezowania przy lekkich i średnich obciążeniach, małych elementów form i gęstych, wielostanowiskowych układów osprzętu. Jego mały wymiar zewnętrzny pozwala na rozmieszczenie większej liczby punktów lokalizacyjnych na ograniczonej przestrzeni płyty. Pasuje do większości kompaktowych uchwytów i tarcz mocujących do ogólnych warsztatów CNC.
Precyzyjny kołek ściągający z punktem zerowym D20 do uchwytu CNC: Zaprojektowany ze wzmocnioną konstrukcją stożkową i większym przekrojem nośnym. Ta wytrzymała wersja radzi sobie z frezowaniem z dużym usuwaniem naddatku, grubymi, litymi półfabrykatami i zespołami o dużej masie całkowitej. Rozkłada naprężenia zaciskające bardziej równomiernie w warunkach dużego obciążenia statycznego.
Uwagi dotyczące modernizacji i instalacji
Układ otworów montażowych ma bezpośredni wpływ na długoterminową wydajność urządzenia. Pozycje montażowe powinny zapewniać odpowiednią bezpieczną odległość od krawędzi mocowania i stref cięcia narażonych na duże naprężenia. Niewłaściwe rozmieszczenie otworów może spowodować lokalne odkształcenie płyty podstawy, gdy zadziała siła dociągająca, i dalsze wypaczenie całej płaszczyzny odniesienia.
Kontrola momentu obrotowego podczas montażu zasługuje na stałą uwagę. Nadmierny moment dokręcania odkształca gwinty i uszkadza precyzyjnie szlifowane powierzchnie stożkowe. Niewystarczający moment obrotowy powoduje, że kołki są luźno połączone z podstawami mocowania, co prowadzi do powolnej zmiany położenia przy ciągłych wibracjach cięcia. Użytkownicy muszą przestrzegać zalecanych parametrów momentu obrotowego, a nie polegać na osobistym doświadczeniu operacyjnym.
Czystość powierzchni to kolejny niepodlegający negocjacjom wymóg. Drobne wióry metalu, pozostałości chłodziwa i drobny pył szlifierski przyklejony do powierzchni stożkowych blokują pełny kontakt powierzchnia-powierzchnia. Nawet zanieczyszczenia w mikroskali przekształcają się bezpośrednio w mierzalne przesunięcie punktu odniesienia na gotowych, obrobionych częściach.
Specyfikacja użytkowania
W połączeniu z serią uchwytów zaciskowych punktu zerowego specyfikacje stożka kołka muszą w pełni odpowiadać geometrii wewnętrznej wnęki uchwytów docelowych. Niedopasowane parametry powodują kontakt częściowy, koncentrację naprężeń i przyspieszone zużycie powierzchni stykowych uchwytu i kołka.
Współpracując z serią Quick Change Fixture Disc, te kołki tchną nowe życie w stare niestandardowe przyrządy. Zmodernizowane starsze oprawy można montować bezpośrednio na dyskach mocujących. Fabryki zachowują cenne istniejące zasoby narzędziowe bez konieczności ponownego wytwarzania dużych partii zupełnie nowych płyt mocujących. Ujednolicone zarządzanie specyfikacjami jest niezbędne w przypadku mieszanych pul urządzeń. Wszystkie zmodernizowane przyrządy w jednym warsztacie powinny przyjąć ten sam standard kołków, a każde zmodyfikowane mocowanie wymaga wyraźnego fizycznego oznakowania. Pozwala to uniknąć nieprawidłowego montażu spowodowanego błędem ludzkim w ruchliwych halach produkcyjnych.
Proces produkcyjny
JWGRIP produkuje te kołki ustalające z surowca ze stali wysokostopowej. Kluczowe powierzchnie ustalające stożka poddawane są obróbce hartowania nawęglaniem, a następnie ultraprecyzyjnemu szlifowaniu. Sekcje gwintów wykorzystują precyzyjne gwintowanie o wąskiej tolerancji, aby zagwarantować wymienność pomiędzy różnymi partiami produkcyjnymi. Każdy gotowy kołek przechodzi kontrolę profilu stożkowego, weryfikację wymiaru gwintu i test pobierania próbek twardości przed wysyłką. Testy kompatybilności próbek przeprowadzane są w oparciu o dopasowany osprzęt uchwytu. Do projektów modernizacji osprzętu specjalnego przeznaczenia dostępne są kołki o niestandardowej długości, specjalne kształty gwintów i zmodyfikowane profile stożkowe.
Wskazówki dotyczące rutynowej konserwacji
Te miniaturowe elementy interfejsu wytrzymują cykliczną siłę ściągającą, tarcie i mikrouderzenia w każdej pętli zaciskania i zwalniania. Regularna konserwacja powinna obejmować kontrolę wyglądu i dokładne czyszczenie powierzchni stożkowej. Każdy kołek wykazujący silne zarysowania, odkształcenia gwintu lub widoczne zużycie należy niezwłocznie wymienić. Kontynuacja produkcji ze zdegradowanymi kołkami będzie stale pogarszać ogólną dokładność układu odniesienia całego ekosystemu mocowania z punktem zerowym.





- View as
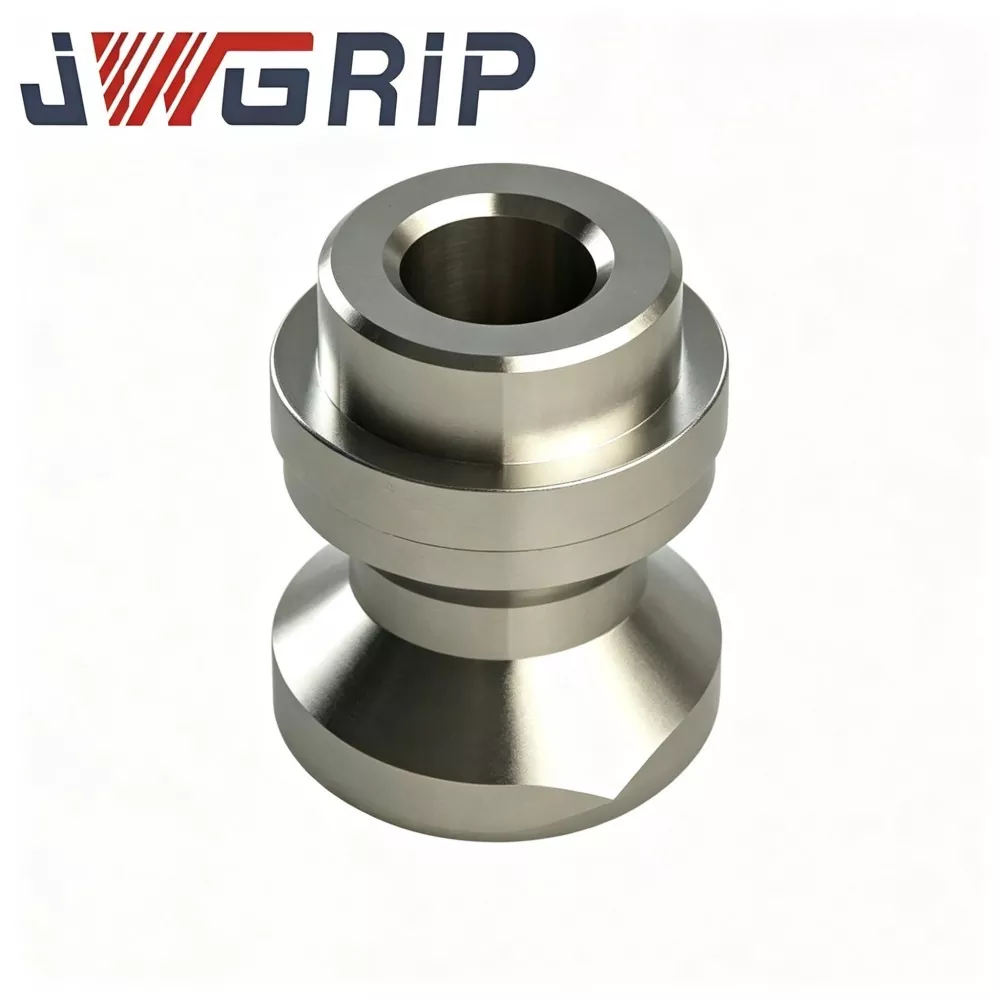
Precyzyjny kołek ściągający z punktem zerowym D20 do uchwytu CNC
JWGRIP jest profesjonalnym producentem i dostawcą kołka ustalającego Precision D20 z punktem zerowym do uchwytów CNC w Chinach, świadczącym usługę sprzedaży Factory Direct ze standardowymi modelami w całości dostępnymi w magazynie, aby służyć globalnym integratorom osprzętu, warsztatom maszynowym CNC i działom konserwacji narzędzi. Jest to wysokowydajny, nośny element pozycjonujący, specjalnie zaprojektowany i dopasowany do systemów narzędziowych do mocowania w punkcie zerowym serii D20. Integrując pozycjonowanie wzorcowe, przenoszenie siły blokującej i funkcje ograniczenia obrotu w jedną zoptymalizowaną jednostkę konstrukcyjną, doskonale dostosowuje się do szybkich procesów frezowania, wiercenia i wieloosiowego cięcia kompozytów.
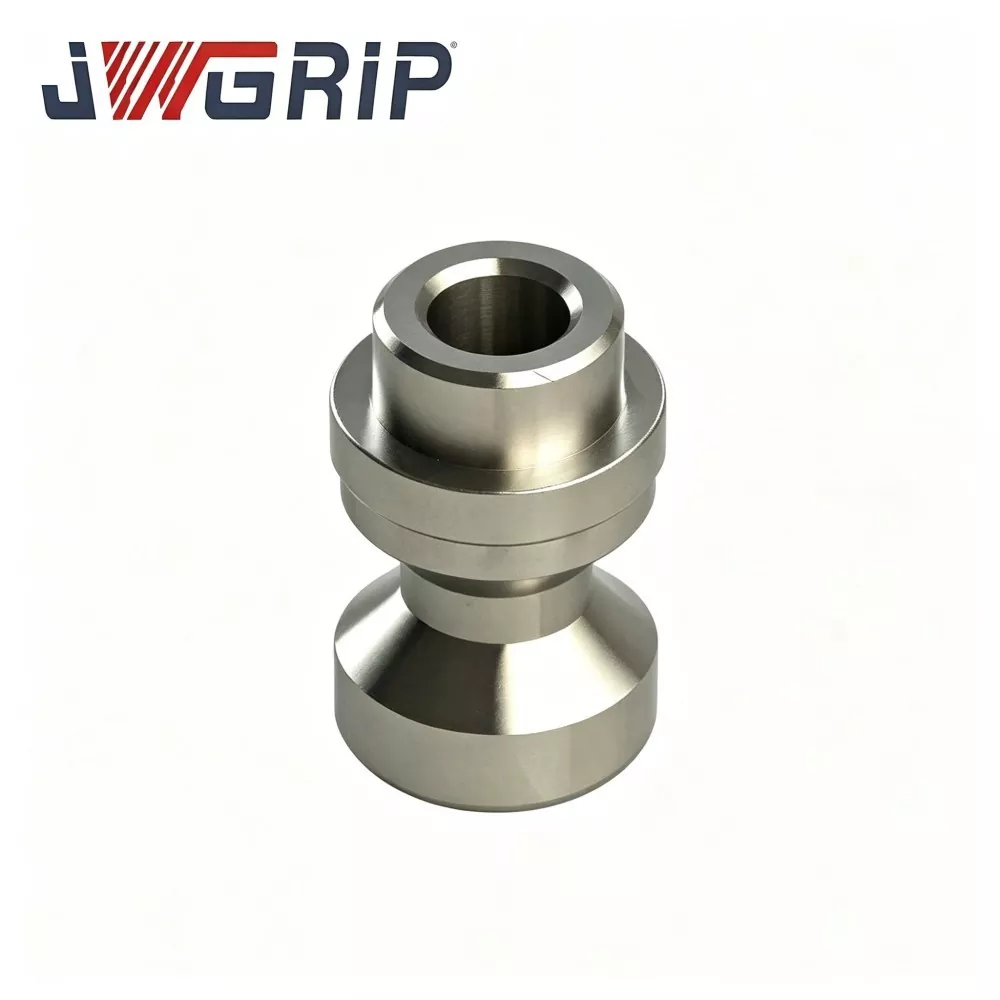
Precyzyjny kołek ściągający D16 z punktem zerowym do mocowania CNC
JWGRIP jest profesjonalnym producentem i dostawcą precyzyjnego kołka ściągającego D16 z punktem zerowym do uchwytów roboczych CNC w Chinach, ze standardowymi specyfikacjami w pełni dostępnymi w magazynie i przyjmującymi globalne zamówienia zbiorcze dla fabryk obróbki CNC, integratorów osprzętu i zespołów konserwacyjnych narzędziowni. Jest to wysoce precyzyjny element do pozycjonowania i blokowania rdzenia, profesjonalnie dopasowany do systemów mocowania z punktem zerowym serii D16 w mocowaniach CNC. Integrując wzorzec pozycjonowania o wysokiej precyzji i stabilną strukturę przenoszenia siły w jedną jednostkę, realizuje podstawowe funkcje pozycjonowania osprzętu, przenoszenia siły blokowania i powtarzalnego wzorca pozycjonowania podczas obróbki z dużą prędkością.
JWGRIP jest profesjonalnym producentem i dostawcą w Chinach. Serdecznie zapraszamy do sprzedaży hurtowej produktów wysokiej jakości po konkurencyjnych cenach z naszej fabryki.
Zalecenia dotyczące wiadomości