Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Wysokowydajne imadła samocentrujące serii H125 o dużej wytrzymałości do precyzyjnego mocowania od profesjonalnego producenta
Jako twórca sprzętu OEM do ciężkich cięć, obejmujący imadła samocentrujące serii H125 o dużej wytrzymałości,JWGRIPdostarcza korpusy imadeł o wysokiej wytrzymałości, zestawy wzmocnionych szczęk i odporne na obciążenia interfejsy punktu zerowego dla warsztatów zajmujących się ciężką obróbką i inżynierów przetwarzających nieporęczne przedmioty w warunkach silnych wibracji podczas frezowania. W produkcji masowej wykorzystuje się analizę udarności metodą elementów skończonych, ze wzmocnionymi elementami nośnymi, które wytrzymują duże naprężenia zaciskające. Ten solidny sprzęt działa niezawodnie podczas frezowania z dużą ilością usuwania materiału, gdzie zawodzą lekkie imadła. JWGRIP oferuje równieżSeria palet z punktem zerowymi imadło samocentrujące z okrągłą podstawą do kompletnych konfiguracji mocowania pod dużym obciążeniem dużych półfabrykatów i obróbki pięcioosiowej pod wieloma kątami.
Ocena sztywności i ograniczenia zastosowań
Wiele warsztatów mechanicznych kupuje uniwersalne imadła kompaktowe ze względu na koszty, a następnie stosuje je do ciężkiego frezowania grubych bloków stalowych. Pod wpływem silnego uderzenia cięcia i dużej siły stycznej cienkie ścianki imadła spowodują mikrodeformację. Tak subtelnej deformacji nie widać gołym okiem, a mimo to podczas procesu cięcia stopniowo zmienia się położenie przedmiotu obrabianego.
Jakiego rodzaju ukryte straty przyniesie deformacja w masowej produkcji? Przedmioty obrabiane będą miały nierównomierny naddatek, wykończone powierzchnie będą wyglądać na faliste, a zużycie narzędzi będzie nienormalnie przyspieszane. W poważnych sytuacjach elementy obrabiane mogą ślizgać się wewnątrz szczęk i generować odpady w postaci całych części. Wielu operatorów przypisuje złom wyłącznie problemom z narzędziami lub błędom w programowaniu, ignorując sztywność korpusu imadła jako prawdziwą przyczynę.
Jak rozpoznać, czy imadło samocentrujące rzeczywiście pasuje do ciężkich zastosowań? Nominalna wartość siły docisku podana w katalogach jest tylko jednym indeksem referencyjnym. Użytkownicy muszą także ocenić materiał kucia korpusu, grubość ścianek sekcji przenoszących siłę, strukturę synchronicznych części przekładni i odporność na wstrząsy przy sporadycznych uderzeniach skrawania. Same wysokie parametry siły zwarcia nie mogą zagwarantować stabilnej wydajności w rzeczywistych warunkach intensywnego skrawania.
Czy do obróbki pięcioosiowej można zastosować również wytrzymałe imadła samocentrujące? Niektórzy użytkownicy błędnie uważają, że sprzęt o dużej wytrzymałości jest zbyt nieporęczny dla sprzętu wieloosiowego. Nowoczesne, zoptymalizowane, wytrzymałe konstrukcje mogą zrównoważyć sztywność i wysokość korpusu, dostosowując się do pięcioosiowego ruchu przechylania, zachowując jednocześnie dużą zdolność mocowania.
Jakie praktyczne różnice w funkcjach występują w każdym modelu z tej gamy produktów do dużych obciążeń?
Kompaktowe imadło samocentrujące o punkcie zerowym o dużej wytrzymałości do 5-osiowej obróbki CNC: Ten kompaktowy wariant o dużej wytrzymałości równoważy dużą siłę mocowania z ograniczoną wysokością całkowitą. Wzmocnione wewnętrzne elementy przekładni są odporne na wstrząsy tnące, a jej niskoprofilowy zarys skutecznie zmniejsza ryzyko kolizji podczas ruchów przechylających pięcioosiowego stołu obrotowego.
Samocentrujące imadło punktu zerowego średniej wielkości o dużej wytrzymałości z twardymi szczękami do frezowania CNC: zoptymalizowane do średnich i grubych metalowych półfabrykatów w trójosiowych procesach ciężkiego frezowania. Zagęszczony, kuty korpus znacznie poprawia działanie przeciwodkształceniowe; hartowane, integralne, twarde szczęki zapewniają mocny zgryz na surowcach ze stali, stopów i stali nierdzewnej.
Samocentrujące imadło punktu zerowego o dużym skoku i twardych szczękach: oferuje rozszerzony zakres rozwarcia szczęk, zachowując jednocześnie pełną wydajność przy dużych obciążeniach. Obsługuje pełne blanki o większej szerokości bez utraty sztywności mocowania, eliminując potrzebę zmiany na większe, oddzielne przyrządy do ciężkich części o zmiennej szerokości.
Imadło samocentrujące o dużym skoku i dużej wytrzymałości z twardymi szczękami do obróbki dużych detali:
Posiada maksymalny skok szczęk w tej serii produktów, zaprojektowanych specjalnie do bardzo dużych, ciężkich blanków. Każdy element przenoszący siłę został ulepszony, aby wytrzymać ciężar masywnych przedmiotów i dużą siłę uderzenia podczas frezowania.
Wytyczne operacyjne
Jak rozsądnie rozłożyć siłę docisku w przypadku grubych, ciężkich blanków? Unikaj skupiania całego nacisku zaciskania tylko na jednej lokalnej części powierzchni styku szczęki. Upewnij się, że półfabrykat styka się całą powierzchnią z powierzchniami roboczymi szczęk. Częściowy kontakt spowoduje lokalną koncentrację naprężeń i wywoła deformację skrętu imadła.
Czy większa siła mocowania jest zawsze lepsza w przypadku zadań wymagających cięższego cięcia? Nadmiernie napompowana siła docisku może mieć negatywne skutki. Zbyt duża siła może powodować odkształcenie przy ściskaniu półwyrobu, zwłaszcza w przypadku niektórych plastycznych materiałów stopowych. Użytkownicy powinni dopasować wielkość mocowania do materiału przedmiotu obrabianego, grubości półwyrobu i rzeczywistej szacunkowej siły skrawania.
Jakie kontrole należy przeprowadzić przed uruchomieniem cykli intensywnego cięcia? Dokładnie sprawdź stan blokady każdej śruby łączącej i interfejsu punktu zerowego. Luźne mocowanie zrównoważy wszystkie zalety imadła o dużej sztywności, nawet jeśli samo imadło jest w idealnym stanie.
Wytyczne dotyczące stosowania narzędzi w scenariuszach mieszanych
Jakie korzyści płyną z dopasowania do serii palet Zero Point?
Te wytrzymałe imadła rezerwują standardowe interfejsy łączące w punkcie zerowym. Operatorzy mogą zakończyć wstępne mocowanie przedmiotu obrabianego na ciężkich paletach poza kopertami maszyny, a następnie wdrożyć jednoetapową szybką wymianę na uchwyty ustalające po stronie maszyny. Znacząco ogranicza konieczność ręcznego mocowania osprzętu na stołach maszynowych.
W jakiej sytuacji wybrałbyś łączone zastosowanie wraz z imadłem samocentrującym z okrągłą podstawą?
Gdy partie produkcyjne zawierają zarówno duże, prostokątne, ciężkie półfabrykaty, jak i części wymagające pozycjonowania obrotowego pod wieloma kątami, łączne wdrożenie tych dwóch kategorii pozwala spełnić różne wymagania dotyczące mocowania w tym samym warsztacie.
Jakim zagrożeniom należy zapobiegać podczas instalowania imadeł o dużej wytrzymałości na nośnikach osprzętu?
Oblicz całkowitą łączną masę imadła i przedmiotu obrabianego. Sprawdź nośność palet i płyt podstawy, nigdy nie przekraczaj wartości obciążenia znamionowego osprzętu dolnego nośnika. Przeciążenie palet spowoduje ukryte wypadki związane z bezpieczeństwem i odchylenia od pozycji.
Zalety materiałowe i konstrukcyjne
W głównych korpusach imadeł zastosowano integralną kutą stal stopową zamiast zwykłych półfabrykatów odlewniczych. Kluczowe sekcje przenoszące siłę mają pogrubioną konstrukcję ścian. Wewnętrzne synchroniczne śruby i zestawy kół zębatych poddawane są obróbce hartowania nawęglaniem, co poprawia twardość powierzchni i odporność na zmęczenie udarowe w powtarzających się cyklach mocowania pod dużym obciążeniem.
Każdy gotowy produkt przechodzi przed dostawą statyczne testy mocowania pod dużym obciążeniem i okresową kontrolę symulacyjną uderzenia. Krytyczny luz ruchu synchronicznego jest ściśle kontrolowany, co zapobiega asynchronicznemu przesunięciu szczęk powstającemu w wyniku silnych wibracji skrawania.
Usługa modyfikacji niestandardowych obejmuje elementy przenoszenia zwiększonej siły, specjalną szerokość szczęk i dostosowany układ interfejsu punktu zerowego do specjalnych wymagań produkcyjnych w zakresie ciężkich cięć.
Codzienna konserwacja
Wytrzymały sprzęt wytrzymuje znacznie większe obciążenie udarowe niż zwykłe imadła do lekkich zastosowań. Wióry i ścierny płyn obróbkowy dostające się do synchronicznych mechanizmów przekładni przyspieszają zużycie części wewnętrznych. Operatorzy muszą wzmocnić regularne cykle konserwacji czyszczenia i smarowania. Nawet dobrze zbudowane imadła o dużej sztywności będą narażone na synchroniczne przesuwanie szczęk i ukryte uszkodzenia strukturalne, jeśli w długich seriach produkcyjnych wewnątrz ruchomych zespołów zgromadzą się zanieczyszczenia ścierne.





- View as
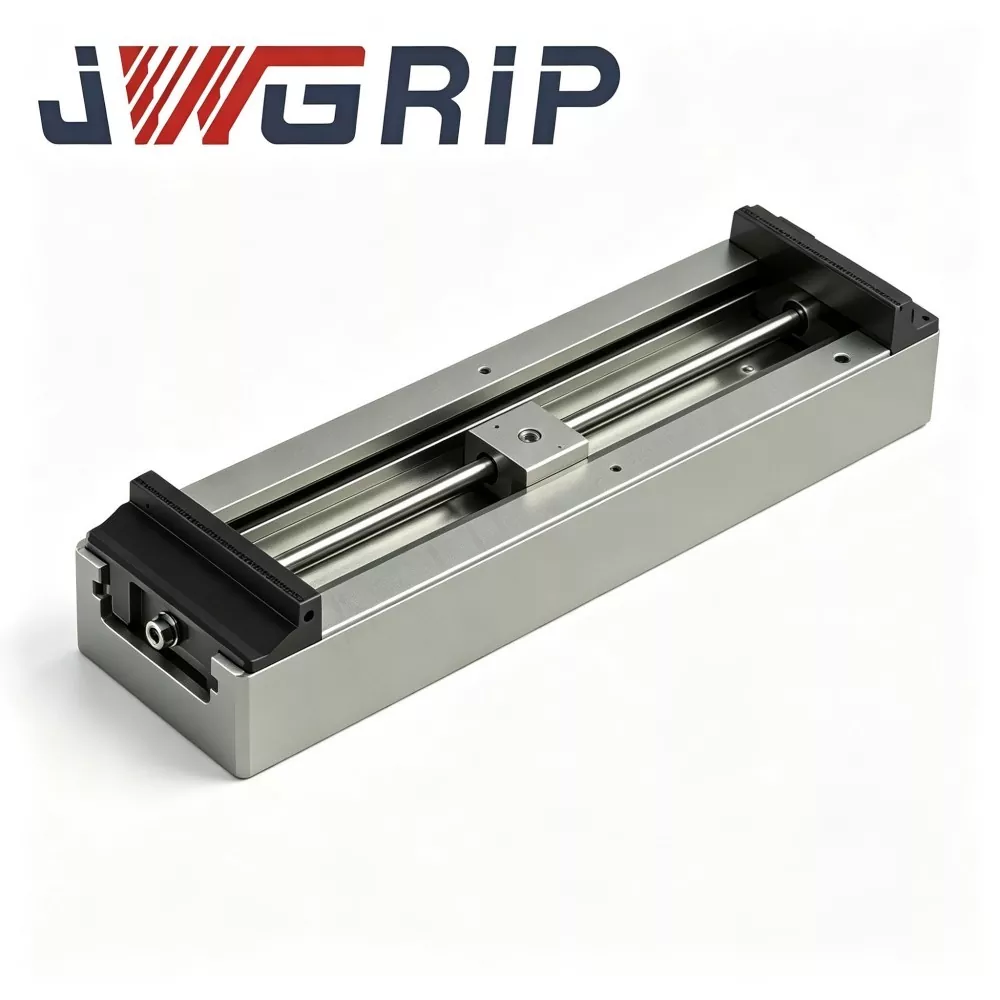
Samocentrujące imadło o dużym skoku i dużej wytrzymałości z twardymi szczękami do obróbki dużych detali
JWGRIP jest profesjonalnym producentem i dostawcą dostosowanego imadła samocentrującego o dużym skoku i dużej wytrzymałości z twardymi szczękami do obróbki dużych przedmiotów w Chinach, ze standardowymi specyfikacjami w pełni dostępnymi w magazynie w celu terminowej dostawy projektu. Jest to specjalnie zaprojektowany zintegrowany precyzyjny uchwyt mocujący, specjalnie zaprojektowany do obróbki ponadgabarytowych, długich i wielkogabarytowych detali w nowoczesnych warsztatach CNC. Dzięki zastosowaniu wysokiej jakości konfiguracji materiałów i ustandaryzowanej zintegrowanej konstrukcji konstrukcyjnej integruje wydłużony skok zaciskania i konstrukcję nośną o dużej sztywności w jednym urządzeniu, eliminując potrzebę łącznego montażu wielu oddzielnych uchwytów i powtarzanej kalibracji punktu odniesienia.
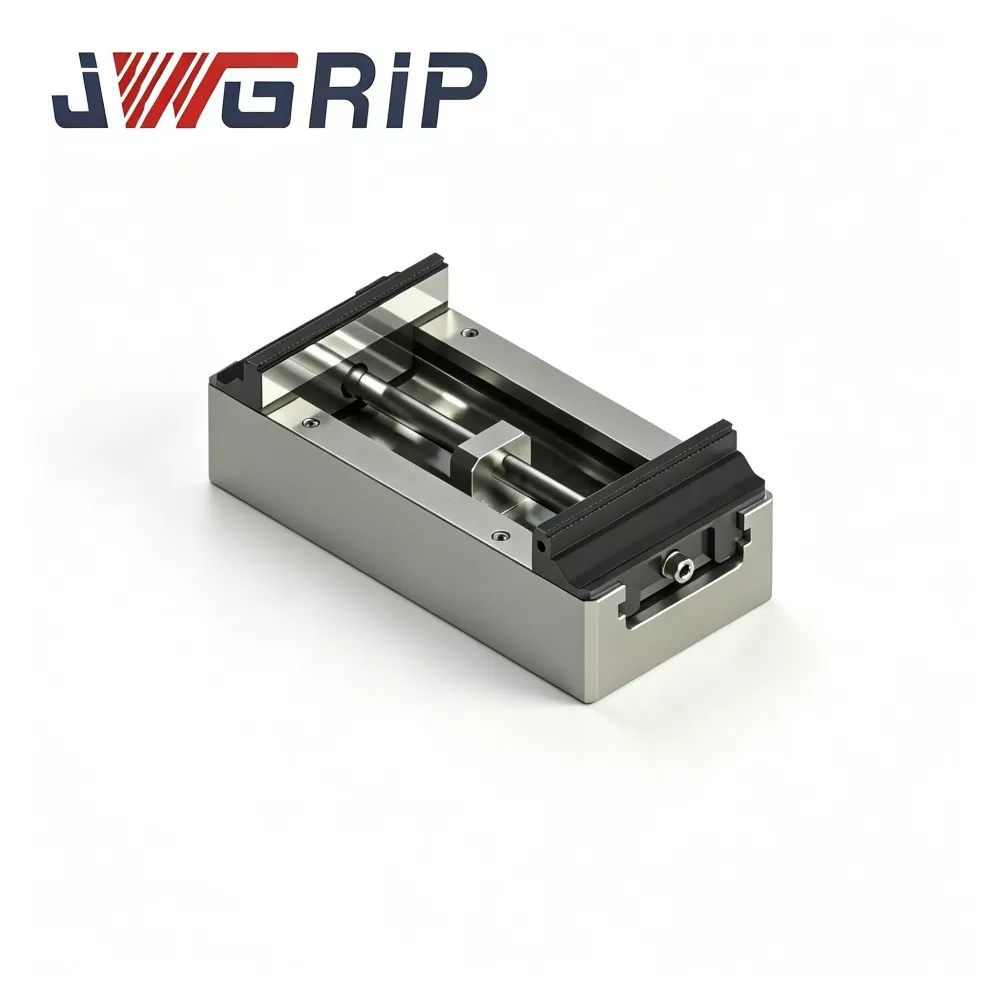
Samocentrujące imadło punktu zerowego o dużym skoku i dużej wytrzymałości z twardymi szczękami
JWGRIP jest profesjonalnym producentem i dostawcą samocentrującego imadła z punktem zerowym o przedłużonym skoku Factory Direct i dużym obciążeniu, z twardymi szczękami w Chinach, ze standardowymi produktami w całości w magazynie w celu szybkiej dostawy na całym świecie. Jest to nowo zmodernizowany, zintegrowany uchwyt mocujący z punktem zerowym, specjalnie zaprojektowany do pionowych centrów obróbczych CNC oraz 4-osiowych i 5-osiowych urządzeń do obróbki połączeń. Dzięki zastosowaniu zupełnie nowego kunsztu konstrukcyjnego i wyprodukowaniu w ścisłej zgodności z wysokimi standardami przemysłowymi, oprawa integruje zoptymalizowaną strukturę przekładni o dużym skoku i standardową jednostkę dokującą szybkiej wymiany punktu zerowego jako kompletne zintegrowane urządzenie.
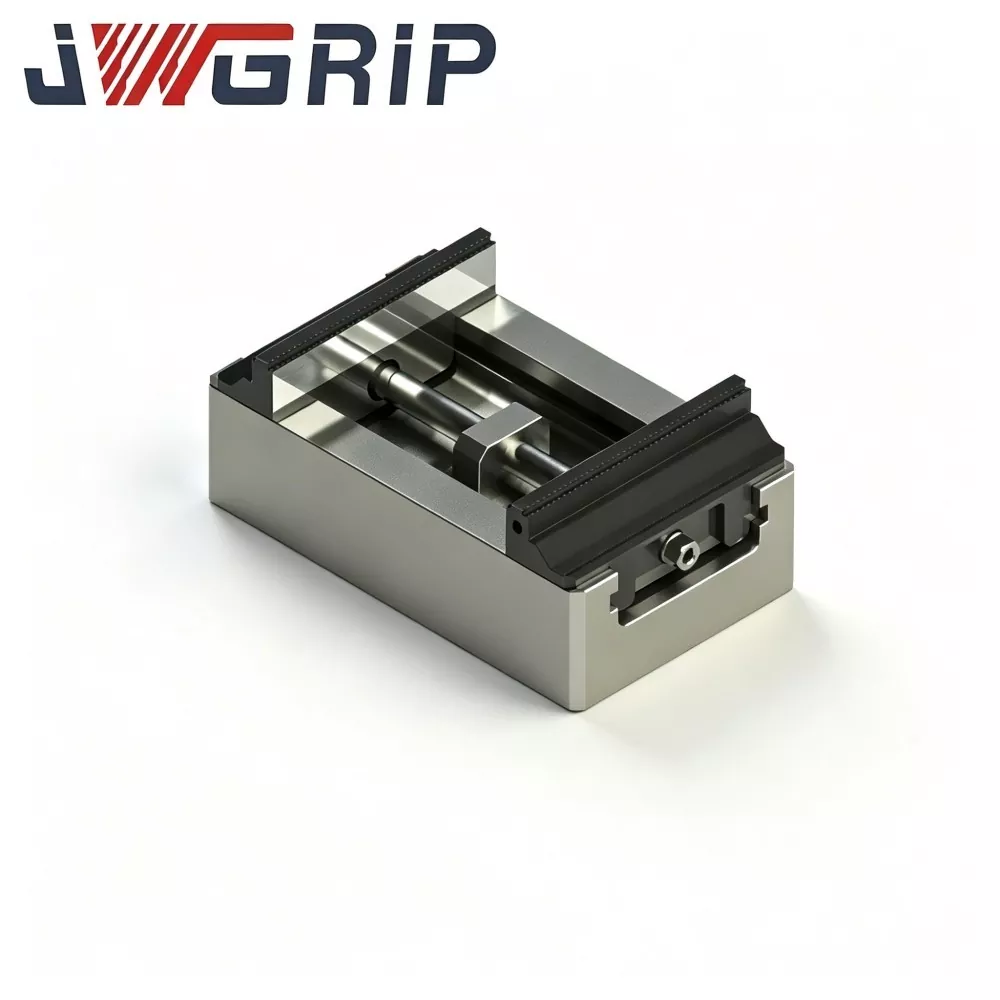
Średniej wielkości, wytrzymałe, samocentrujące imadło punktu zerowego z twardymi szczękami do frezowania CNC
JWGRIP jest profesjonalnym producentem i dostawcą fabrycznie bezpośredniego i dostosowanego średniej wielkości, wytrzymałego, samocentrującego imadła punktu zerowego z twardymi szczękami do frezowania CNC w Chinach. Jest to zintegrowany uchwyt mocujący o punkcie zerowym o nowej konstrukcji, opracowany specjalnie do zastosowań w ciężkich warunkach produkcji przy frezowaniu CNC. To wysokiej jakości precyzyjne urządzenie integruje średniej wielkości, wytrzymałą synchroniczną, samocentrującą strukturę przekładni i standardową jednostkę dokującą z pozycjonowaniem punktu zerowego jako kompletne pojedyncze urządzenie, eliminując potrzebę stosowania dodatkowych pasujących akcesoriów lub powtarzanej kalibracji na miejscu.

Wytrzymałe, kompaktowe, samocentrujące imadło punktu zerowego do 5-osiowej obróbki CNC
JWGRIP jest profesjonalnym producentem i dostawcą dostosowanego, wytrzymałego, kompaktowego, samocentrującego imadła z punktem zerowym do 5-osiowej obróbki CNC w Chinach, ze standardowymi modelami w całości dostępnymi w magazynie w celu szybkiej dostawy na całym świecie. Jest to nowo zaprojektowany, zintegrowany uchwyt szybkiej wymiany z punktem zerowym o wysokiej sztywności, profesjonalnie dostosowany do scenariuszy obróbki CNC z 5-osiowym układem zawieszenia. Można go bezpośrednio zainstalować i zamocować na 5-osiowych stołach roboczych obrabiarek, obsługując pełne przetwarzanie dostosowane do potrzeb OEM i niestandardowe transformacje w celu dostosowania do zróżnicowanych wymagań dotyczących precyzyjnej obróbki globalnych przemysłowych linii produkcyjnych.
JWGRIP jest profesjonalnym producentem i dostawcą w Chinach. Serdecznie zapraszamy do sprzedaży hurtowej produktów wysokiej jakości po konkurencyjnych cenach z naszej fabryki.
Zalecenia dotyczące wiadomości