Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dlaczego wiele fabryk form wybiera uchwyt pneumatyczny 9 w 1 typu R do obróbki EDM
Streszczenie artykułu:Warsztaty Sinker EDM często borykają się z czasochłonnymi pracami związanymi z konfiguracją elektrod, odchyleniami pozycjonowania spowodowanymi montażem wielu dyskretnych uchwytów i niskim wykorzystaniem maszyny do produkcji form wieloelektrodowych.JWGRIP, dostawca profesjonalnych rozwiązań w zakresie uchwytów roboczych, wprowadził na rynek produkt o wysokiej wydajności Pneumatyczny uchwyt EDM typu R 9 w 1. Przyjmując uniwersalną, monolityczną konstrukcję płyty podstawowej, produkt ten eliminuje skumulowane błędy łączenia generowane przez łączenie rozproszonych pojedynczych uchwytów. W tym artykule wyjaśniono podstawową koncepcję projektową, zalety wydajności w świecie rzeczywistym, praktyczną wartość produkcyjną i typowe scenariusze zastosowań tego wielostanowiskowego urządzenia. Pokazuje, jak znacznie skraca czas wymiany elektrody i zapewnia stabilną dokładność pozycjonowania na poziomie mikronów w operacjach EDM wgłębników w formach wielogniazdowych, formach samochodowych i formach medycznych.
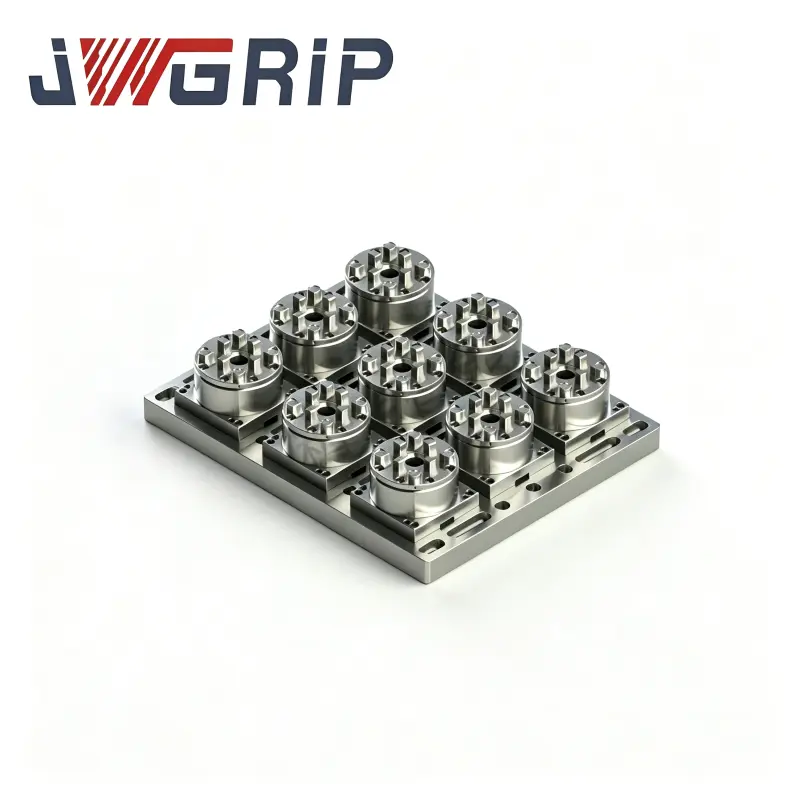
Spis treści
1. Jaka jest podstawowa filozofia projektowania pneumatycznego uchwytu EDM JWGRIP R-Type 9 w 1?
2. W jaki sposób pneumatyczny uchwyt EDM 9 w 1 typu R radzi sobie lepiej z wieloma oddzielnymi pojedynczymi uchwytami z punktem zerowym?
3. Jakie zalety operacyjne zapewnia pneumatyczny uchwyt EDM 9 w 1 typu R w codziennej produkcji?
4. Do jakich scenariuszy produkcji o wysokiej precyzji można idealnie dostosować pneumatyczny uchwyt EDM typu R 9 w 1?
5. Często zadawane pytania dotyczące pneumatycznego uchwytu EDM 9 w 1 typu R
1. Jaka jest podstawowa filozofia projektowania pneumatycznego uchwytu EDM JWGRIP typu R 9 w 1?
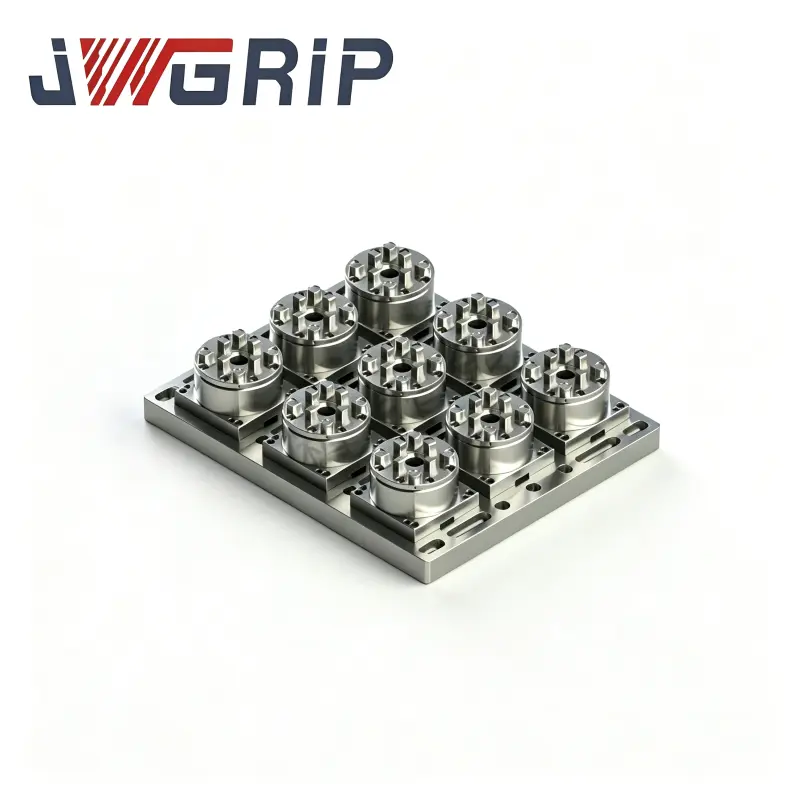
Opracowany przez JWGRIP specjalnie z myślą o trudnych punktach wieloelektrodowej obróbki EDM, pneumatyczny uchwyt EDM typu R 9 w 1 przełamuje różne ograniczenia wynikające z montażu wielu rozproszonych, niezależnych uchwytów z pojedynczym punktem zerowym. Wyposażony w uniwersalną, monolityczną konstrukcję płyty podstawowej, integruje dziewięć niezależnych pneumatycznych stacji mocowania, zintegrowaną jednostkę sterującą powietrzem w kolektorze, precyzyjny mechanizm pozycjonujący, hartowaną i szlifowaną stal, tworząc wydajny wieloelektrodowy ekosystem szybkiej wymiany uchwytów.
Tradycyjne rozwiązania wymagają instalacji, poziomowania i kalibracji wielu pojedynczych uchwytów jeden po drugim. Natomiast po zamontowaniu uchwytu R-Type 9 w 1 na stole obrabiarki EDM wymaga on jedynie jednorazowej kalibracji. Wszystkie dziewięć stanowisk mocowania ma to samo odniesienie do płyty podstawowej, co pozwala całkowicie uniknąć skumulowanych tolerancji montażowych spowodowanych łączeniem. Wszystkie kluczowe powierzchnie pozycjonujące przechodzą ogólne hartowanie, a następnie precyzyjne szlifowanie. Operatorzy mogą wykonywać wstępne ustawienia elektrod w trybie offline na stacjach zewnętrznych podczas cykli przetwarzania maszyny, dzięki czemu maszyna nie będzie stała bezczynnie w oczekiwaniu na żmudną kalibrację uchwytu.
2. W jaki sposób pneumatyczny uchwyt EDM typu R 9 w 1 radzi sobie lepiej z wieloma oddzielnymi pojedynczymi uchwytami z punktem zerowym?
Poniższa tabela porównuje podstawowe parametry operacyjne i rzeczywiste korzyści produkcyjne pomiędzy pneumatycznym uchwytem EDM 9 w 1 typu R a konwencjonalnym rozwiązaniem z wieloma oddzielnymi uchwytami z pojedynczym punktem zerowym, aby intuicyjnie pokazać kompleksową poprawę wydajności uzyskaną przez warsztaty produkujące formy.
| Wymiar wydajności | Pneumatyczny uchwyt EDM typu R 9 w 1 | Wiele oddzielnych pojedynczych uchwytów z punktem zerowym |
| Powtórz dokładność pozycjonowania | ≤ ±0,002 mm, spójne we wszystkich dziewięciu stacjach mocowania | ±0,003–0,010 mm, skumulowany błąd pozycjonowania przy łączeniu z wieloma uchwytami |
| Średni czas wymiany elektrody | Blokada/odblokowanie na poziomie sekund; Wstępnie ustawione offline, bez konieczności powtarzania kalibracji czujnika zegarowego | 15-30 minut, każdy uchwyt wymaga niezależnego poziomowania i ponownej kalibracji |
| Współczynnik nieproduktywnej konfiguracji maszyny | Skróć nieprodukcyjny czas konfiguracji nawet o 80% | Wysoki współczynnik biegu jałowego, dużo czasu maszyny marnowanego na ustawianie osprzętu |
| Zajęcie miejsca na stole EDM | Kompaktowy układ monolityczny, oszczędza cenną powierzchnię stołu | Duże zajęcie podczas instalowania wielu uchwytów obok siebie |
| Obciążenie związane z zarządzaniem częściami zamiennymi | Jedna zintegrowana jednostka, mniej akcesoriów zamiennych do zarządzania | Duża ilość kołków ściągających i części zamiennych do każdego uchwytu |
| Spójność między przepływami pracy | Ujednolicone odniesienie do iskrzenia EDM, frezowania CNC i kontroli CMM | Pomiędzy różnymi jednostkami z jednym uchwytem może wystąpić odchylenie odniesienia |
3. Jakie zalety operacyjne zapewnia pneumatyczny uchwyt EDM typu R 9 w 1 w codziennej produkcji?
Zbudowany w oparciu o wielostanowiskową zintegrowaną architekturę, pneumatyczny uchwyt EDM 9 w 1 typu R rozwiązuje wiele długotrwałych problemów w warsztatach formowania metodą EDM.
Ujednolicone sterowanie pneumatyczne kolektora:Dziewięć stacji mocujących jest napędzanych przez jeden wspólny przełącznik kolektora powietrza. Operatorzy mogą blokować i zwalniać wiele grup elektrod w ciągu kilku sekund, bez konieczności oddzielnej regulacji każdego uchwytu. Zmniejsza zależność od starszych wykwalifikowanych techników; nawet mniej doświadczeni technicy mogą stabilnie wykonywać zadania mocowania wielu elektrod.
Jednorazowa kalibracja bez skumulowanego błędu splotu:Monolityczna płyta podstawy gwarantuje jednolite odniesienie dla wszystkich dziewięciu pozycji. Po jednorazowym montażu i kalibracji na stole EDM nie jest wymagana wielokrotna niwelacja, całkowicie eliminując spiętrzanie tolerancji spowodowane montażem wielu dyskretnych uchwytów.
Kompaktowy układ zapewniający optymalne wykorzystanie przestrzeni na stole:Konstrukcja „wszystko w jednym” integruje dziewięć pozycji mocowania na jednej płycie podstawy. W przeciwieństwie do rozproszonych, niezależnych uchwytów, pozwala uniknąć fragmentarycznego zajmowania stołu. Rezerwuje więcej miejsca na umieszczenie przedmiotu obrabianego i prowadzenie kabli, zapobiega zakłóceniom pomiędzy mocowaniami i pasuje do większości standardowych stołów maszyn EDM.
Zaawansowane możliwości ustawień wstępnych w trybie offline, wspierające produkcję przy wyłączonym świetle:Elektrody można montować i regulować na zewnętrznych stacjach nastawczych. Operatorzy montują wstępnie ustawione grupy elektrod na maszynie, realizując ciągłą obróbkę wsadową i produkcję bez nadzoru przy wyłączonym świetle, aby zmaksymalizować wydajność sprzętu.
Ścisła identyfikowalność kontroli jakości:Każdy gotowy uchwyt przed wysyłką przechodzi pełną kontrolę na maszynie pomiarowej Zeiss CMM. Oficjalne raporty z inspekcji mogą być dostarczane na życzenie klienta w celu zapewnienia identyfikowalnej kontroli jakości.
4. Do jakich scenariuszy produkcji o wysokiej precyzji można idealnie dostosować pneumatyczny uchwyt EDM typu R 9 w 1?
Produkcja wielogniazdowych form do tworzyw sztucznych: W przypadku wielogniazdowego przetwarzania wkładek do form wymagających dużych partii elektrod, zintegrowany układ składający się z dziewięciu stanowisk może pomieścić dużą liczbę grup elektrod, skrócić ogólny czas realizacji formy i zapobiec skumulowanemu dryfowi pozycjonowania.
Produkcja precyzyjnych form motoryzacyjnych: Nadaje się do obudów lamp i form części wewnętrznych z dużą ilością elektrod. Szybka wymiana elektrod pomaga formowniom radzić sobie z napiętymi harmonogramami dostaw projektów.
Precyzyjna obróbka form medycznych: W przypadku mikrownęk form medycznych utrzymuje stabilną dokładność powtarzalnego pozycjonowania ± 0,002 mm i zmniejsza ryzyko braków spowodowane dryftem pozycjonowania podczas operacji wieloelektrodowego EDM.
5. Często zadawane pytania dotyczące pneumatycznego uchwytu EDM typu R 9 w 1
P1: Czy muszę modyfikować moją maszynę EDM, aby zainstalować pneumatyczny uchwyt EDM typu R 9 w 1?
Odpowiedź 1: Żadna modyfikacja nie jest wymagana. JWGRIP zapewnia standardowe płyty montażowe kompatybilne z głównymi modelami drążka EDM. Można go zamocować na oryginalnym stole maszyny za pomocą standardowych śrub. Nie jest potrzebne spawanie, cięcie ani niestandardowa obróbka na miejscu. Normalną instalację można zakończyć w ciągu godziny.
P2: Jakie ciśnienie powietrza jest wymagane dla pneumatycznego uchwytu EDM typu R 9 w 1? Czy potrzebuję dodatkowych akcesoriów pneumatycznych?
A2: Zalecane ciśnienie robocze tego uchwytu wynosi 6 barów. Dopływ sprężonego powietrza powinien być suchy i czysty. Do filtrowania wilgoci i zanieczyszczeń zalecany jest separator olej-woda. W zestawie znajdują się standardowe złącza pneumatyczne, więc w normalnych warunkach nie są wymagane żadne skomplikowane dodatkowe części pneumatyczne. Jeżeli w Twoim warsztacie występuje niestabilne ciśnienie powietrza, zaleca się zastosowanie zaworu regulującego ciśnienie, który zagwarantuje stałą siłę mocowania na wszystkich stacjach.
P3: Czy pneumatyczny uchwyt EDM 9 w 1 typu R zardzewieje i straci dokładność pozycjonowania pod wpływem długotrwałego narażenia na płyn dielektryczny EDM?
A3: Kluczowy korpus uchwytu wykonany jest z hartowanej, antykorozyjnej stali stopowej, a kluczowe powierzchnie pozycjonujące są poddawane specjalnej obróbce utwardzającej w celu uzyskania umiarkowanej odporności na płyn dielektryczny EDM. Jednakże uchwyt nie jest całkowicie odporny na zanurzenie. Unikaj ciągłego, intensywnego spłukiwania elementów pneumatycznych płynem dielektrycznym podczas obróbki. Dokładnie usuń szlam EDM i resztki płynu dielektrycznego i wysusz urządzenie po każdej pracy, aby utrzymać długoterminową wydajność pozycjonowania.
P4: Czy możecie zapewnić niestandardowe dostosowanie w oparciu o moje specjalne wymagania produkcyjne EDM?
A4: Tak. Nasz zespół inżynierów obsługuje niestandardowe modyfikacje w celu uzyskania specjalnego układu otworów montażowych lub specjalnych warunków zastosowania. Niestandardowe propozycje i raporty z testów wydajności zostaną dostarczone przed wysyłką.
P5: Jakie codzienne prace konserwacyjne są wymagane, aby zachować długoterminową dokładność?
A5: Utrzymuj lokalizowane powierzchnie uszczelniające w czystości, usuwaj pozostałości węgla i wióry metalowe po obróbce EDM. Utrzymuj określone, stabilne robocze ciśnienie powietrza. Okresowo sprawdzaj stan zaciśnięcia ściągacza. Proste rutynowe czyszczenie może zachować jego precyzyjne działanie.
Wniosek
Pneumatyczny uchwyt EDM 9 w 1 JWGRIP typu R ma monolityczną strukturę wielostanowiskową, zunifikowane uruchamianie pneumatyczne i stabilną wydajność pozycjonowania na poziomie mikrona, aby rozwiązać te praktyczne problemy w przemyśle wytwórczym. Skutecznie poprawia wydajność mocowania, wykorzystanie przestrzeni stołu i dokładność powtarzalnego pozycjonowania między procesami przy produkcji form.
Jeśli chcesz skrócić nieprodukcyjne godziny przezbrajania lub zwiększyć stabilność obróbki wieloelektrodowej, udostępnij specyfikacje swojej maszyny i regularne wymagania produkcyjne oraz skontaktuj się z naminasz zespół inżynierów aplikacji. Zaoferujemy Ci ukierunkowane wsparcie techniczne i rekomendacje rozwiązań.
Powiązane wiadomości
- Dlaczego warto wybrać kompatybilny uchwyt Uniholder EROWA 72 ER-035211 do precyzyjnego mocowania
- Dlaczego warsztaty 5-osiowe preferują kompaktowe, precyzyjne, samocentrujące imadło punktu zerowego z twardymi szczękami
- W jaki sposób imadło drutowe EDM obrotowe 0–100 mm może poprawić precyzję i wydajność obróbki
- Czy imadło TP UnoSet Vee do elektrodrążarki drutowej to najlepsze rozwiązanie w zakresie mocowania do seryjnej produkcji części wałów cylindrycznych
- Dlaczego adapter UnoSet z zestawem palet RSM 50 zmieni reguły gry w nowoczesnej precyzyjnej produkcji drutowej EDM w roku 2026
- W jaki sposób uchwyt drutowy EDM do precyzyjnego mocowania może poprawić dokładność i skrócić czas konfiguracji
Zostaw mi wiadomość
Nowe Produkty
Zalecenia dotyczące wiadomości