Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Uchwyty elektrod typu R od zaufanego producenta zapewniające niezawodne spawanie
Jako wyspecjalizowany dostawca uchwytów elektrodowych typu R,JWGRIPprodukuje pręty przedłużające o wysokiej stabilności, zespoły tulei zaciskowych i pneumatyczne zespoły dyszli dla producentów form, inżynierów procesów EDM i nabywców zaopatrzenia w osprzęt, którzy borykają się z biciem elektrody i wibracjami podczas erozji iskrowej w głębokiej wnęce. Każdy kluczowy element poddawany jest obróbce odprężającej i precyzyjnemu szlifowaniu, aby zminimalizować błędy koncentryczności podczas montażu różnych elektrod grafitowych i miedzianych. Te akcesoria montażowe łagodzą drgania podczas głębokiego zanurzania, poprawiając jakość wykończenia powierzchni skomplikowanych detali formy. Oprócz zespołów montażowych elektrod JWGRIP dostarcza równieżUchwyty EDM typu Roraz uchwyty elektrodowe kompatybilne z EROWA, umożliwiające zbudowanie kompletnego łańcucha narzędziowego obejmującego podstawę uchwytu aż do końcówki elektrody.
Wiele zakładów zajmujących się produkcją form koncentruje się wyłącznie na wydajności uchwytów EDM i parametrach maszyny iskrowej, ignorując bezpośredni wpływ elementów mocowania elektrody na końcowe wyniki obróbki. Nawet wysokiej jakości elektrody miedziano-grafitowe będą generować oczywiste bicie, jeśli zostaną dopasowane do oprawek niskiej jakości. Podczas obróbki głębokich, wąskich wnęk formy niewielkie wibracje przenoszone z pozycji montażowej spowodują pofałdowanie ścian bocznych, zamazane promienie naroży i nierówne iskierniki. Ponowna obróbka uszkodzonych ubytków powoduje marnowanie elektrod, wydłuża czas pracy maszyny i opóźnia realizację zamówień. Wiele gotowych części montażowych ogólnego przeznaczenia nie jest w stanie wytrzymać wpływu rozprysków płynu dielektrycznego i wahań temperatury wewnątrz zbiornika roboczego EDM, co prowadzi do stopniowego odchylenia dokładności po wielokrotnych wymianach elektrod.
Różnice w wydajności
Ogólne oprawki narzędziowe są przeznaczone do frezowania z dużymi prędkościami, a nie do środowisk, w których występuje erozja iskrowa. Rzadko uwzględniają opór płynu dielektrycznego, wahania temperatury i specjalne wymagania dotyczące mocowania delikatnych elektrod grafitowych.
Dla porównania, uchwyty elektrod typu R są w pełni zoptymalizowane pod kątem właściwości operacyjnych EDM wgłębnego. Przedłużacz typu R do uchwytu elektrody EDM zwiększa zasięg w przypadku obróbki głębokich wgłębień bez wzmacniania wibracji. Tuleja zaciskowa ER32 typu R do uchwytu elektrody EDM zapewnia jednolitą siłę zacisku na obwodzie, zapobiegając pękaniu kruchych elektrod grafitowych pod ciśnieniem zaciskania. Pneumatyczny dyszel typu R do uchwytu elektrody EDM umożliwia zdalne automatyczne blokowanie i odblokowywanie, co pasuje do procesów wymiany elektrod o wysokiej częstotliwości. Blok kalibracyjny CNC typu R do mocowania EDM umożliwia szybką weryfikację przesunięcia, skracając czas pomiaru przed rozpoczęciem obróbki iskrowej. Odpowiednio dobrane elementy montażowe utrzymują stabilną koncentryczność elektrody nawet podczas pracy z dala od punktu odniesienia uchwytu, co pozwala uniknąć uszkodzeń powierzchni wnęk formy na skutek wibracji.
Redukcja odpadów elektrod
Elektrody grafitowe i miedziane stanowią główne koszty zmienne dla warsztatów produkujących formy. Zła koncentryczność oprawki i niestabilna siła mocowania często uszkadzają drogie elektrody jeszcze przed rozpoczęciem obróbki iskrowej. Standaryzowane uchwyty elektrod typu R umożliwiają operatorom zakończenie wstępnego ustawiania, przycinania i pomiaru przesunięcia elektrody poza zbiornikiem maszyny EDM. Operatorzy montują elektrody na prętach przedłużających lub tulejach zaciskowych na zewnętrznych stołach pomiarowych; po kalibracji cały zespół można szybko zamontować na uchwytach EDM typu R.
Pneumatyczny dyszel eliminuje konieczność ręcznej obsługi klucza, zmniejszając ryzyko nadmiernego dokręcenia, które powoduje pękanie materiałów grafitowych. Budując linie produkcyjne pracujące w trybie mieszanym, łączące obsługę ręczną i półautomatyzację, użytkownicy mogą łączyć te uchwyty z modułami lokalizacyjnymi z systemu Quick Change Workholding System, realizując ujednolicone przenoszenie punktów odniesienia pomiędzy stołami pomiarowymi na stacji wstępnej a stołami maszyn EDM. Ten przepływ pracy zmniejsza ilość złomowanych elektrod i skraca czas poświęcany na wielokrotne korekty na maszynie.
Podstawowe zalety produktu
Precyzyjnie szlifowane powierzchnie współpracujące gwarantują doskonałą koncentryczność, skutecznie tłumiąc bicie elektrody podczas erozji iskrowej w głębokich wnękach.
Zróżnicowane formy konstrukcyjne, w tym drążek przedłużający, tuleja zaciskowa ER32 i pneumatyczny dyszel, dostosowują się do krótkich elektrod, zadań o dużym zasięgu i głębokich wgłębieniach oraz wymagań zautomatyzowanej produkcji.
Powierzchniowa obróbka antykorozyjna zapobiega erozji płynu dielektrycznego, spowalniając gromadzenie się rdzy i zanieczyszczeń wewnątrz zbiornika roboczego EDM.
Kompatybilny z głównymi akcesoriami lokalizacyjnymi typu R, obsługujący szybką współpracę z blokami kalibracyjnymi i wieloma stylami uchwytów EDM.
Wprowadzenie do modułu produktu
Zespoły montażowe elektrod JWGRIP obejmują wiele modułów funkcjonalnych do obsługi różnych długości elektrod, materiałów i poziomów automatyzacji.
Przedłużacz typu R do uchwytu elektrody EDM rozwiązuje przeszkodę obróbczą w postaci głębokich i zamkniętych wnęk formy; wydłuża odległość roboczą elektrody, kontrolując wzmocnienie drgań w dopuszczalnych granicach. Tuleja zaciskowa ER32 typu R do uchwytu elektrody EDM zapewnia równą siłę zaciskania wokół, chroniąc delikatne elektrody grafitowe przed lokalnym odkształceniem zgniotowym. Pneumatyczny dyszel typu R do uchwytu elektrody EDM obsługuje zdalne blokowanie pneumatyczne, odpowiedni dla warsztatów dążących do wyższego stopnia automatyzacji. Blok kalibracyjny CNC typu R do mocowania elektrodrążenia EDM służy jako pomocnicze narzędzie pomiarowe do sprawdzania przesunięcia, redukując liczbę prób i błędów podczas konfiguracji elektrody. Wszystkie te moduły należą do ekosystemu systemu uchwytów roboczych typu R-Type EDM. Jeśli warsztaty muszą przetwarzać standardowe elektrody w dużych partiach, mogą wybrać pasujące jednostki z uchwytów elektrod kompatybilnych z EROWA, uzyskując elastyczne przełączanie osprzętu w przypadku różnych standardów narzędzi.
Główne scenariusze zastosowań
Te elementy do mocowania elektrod są szeroko stosowane w produkcji form do elektroniki użytkowej, obróbce form części wewnętrznych pojazdów, produkcji precyzyjnych form do urządzeń medycznych i zadaniach obróbki kompozytów wieloelektrodowych. Pasują do urządzeń EDM do obróbki głębokich wgłębień, rzeźbienia drobnych elementów i trawienia złożonych tekstur. Niezależnie od tego, czy modernizuje się stary sprzęt EDM, czy buduje nowe gniazda do formowania, odpowiednio dobrane oprawki stabilizują stan pracy elektrody i zmniejszają niepotrzebne zużycie elektrody. Są one powszechnie stosowane przez fabryki form na zamówienie, warsztaty narzędzi precyzyjnych i przedsiębiorstwa, które realizują zamówienia outsourcingu form o dużej złożoności.
Praktyczne wskazówki
Najpierw określ typową głębokość obróbki: głębokie, wąskie wnęki wymagają konstrukcji z prętami przedłużającymi tłumiącymi drgania, podczas gdy płytkie elementy formy można zastosować w krótkich konfiguracjach do montażu bezpośredniego.
Po drugie, sprawdź materiał elektrody: elektrody grafitowe wymagają oprawek w kształcie tulei zaciskowych z równomiernie rozłożoną siłą mocowania, aby uniknąć pęknięć.
Oceń poziom automatyzacji swojej produkcji: warsztaty, w których często wymienia się elektrody, mogą priorytetowo traktować dyszel pneumatyczny w celu szybkiego zdalnego blokowania. Warsztaty ręczne produkujące małe partie mogą wybrać kombinację pręta przedłużającego i tulei zaciskowej w celu ekonomicznego wdrożenia.
Przed zakupem sprawdź kompatybilność z istniejącymi uchwytami EDM typu R i akcesoriami kalibracyjnymi. Jeśli masz wątpliwości dotyczące wyboru długości lub schematów kombinacji, możesz zapoznać się z arkuszami specyfikacji wymiarów wydanymi przez JWGRIP, aby odfiltrować odpowiednie numery części według średnicy elektrody i wymagań dotyczących wysięgu.
Wskazówki dotyczące konserwacji
Pozostałości płynu dielektrycznego, pył węglowy i drobny proszek grafitowy będą gromadzić się na współpracujących powierzchniach po długotrwałej produkcji EDM. Regularne czyszczenie otworów tulei zaciskowych, stożków drążków i powierzchni łączących dyszel jest niezbędne do zachowania oryginalnej dokładności pozycjonowania. Unikaj stosowania nadmiernych uderzeń mechanicznych podczas instalacji elektrody; silne uderzenia odkształcą precyzyjnie szlifowane powierzchnie stożkowe i spowodują trwałą utratę koncentryczności. Po czyszczeniu nałóż antykorozyjny olej ochronny, szczególnie w przypadku urządzeń pozostających bezczynnie przez dłuższy czas. Wymiana zużytych tulei zaciskowych zgodnie z harmonogramem zapobiega nierównej sile mocowania, która może uszkodzić drogie elektrody. Standaryzowane nawyki codziennej konserwacji pozwolą zachować długoterminową skuteczność lokalizacji tych precyzyjnych zespołów montażowych i zapewnią stabilną moc wyjściową drążka EDM przez tysiące cykli produkcyjnych.




- View as
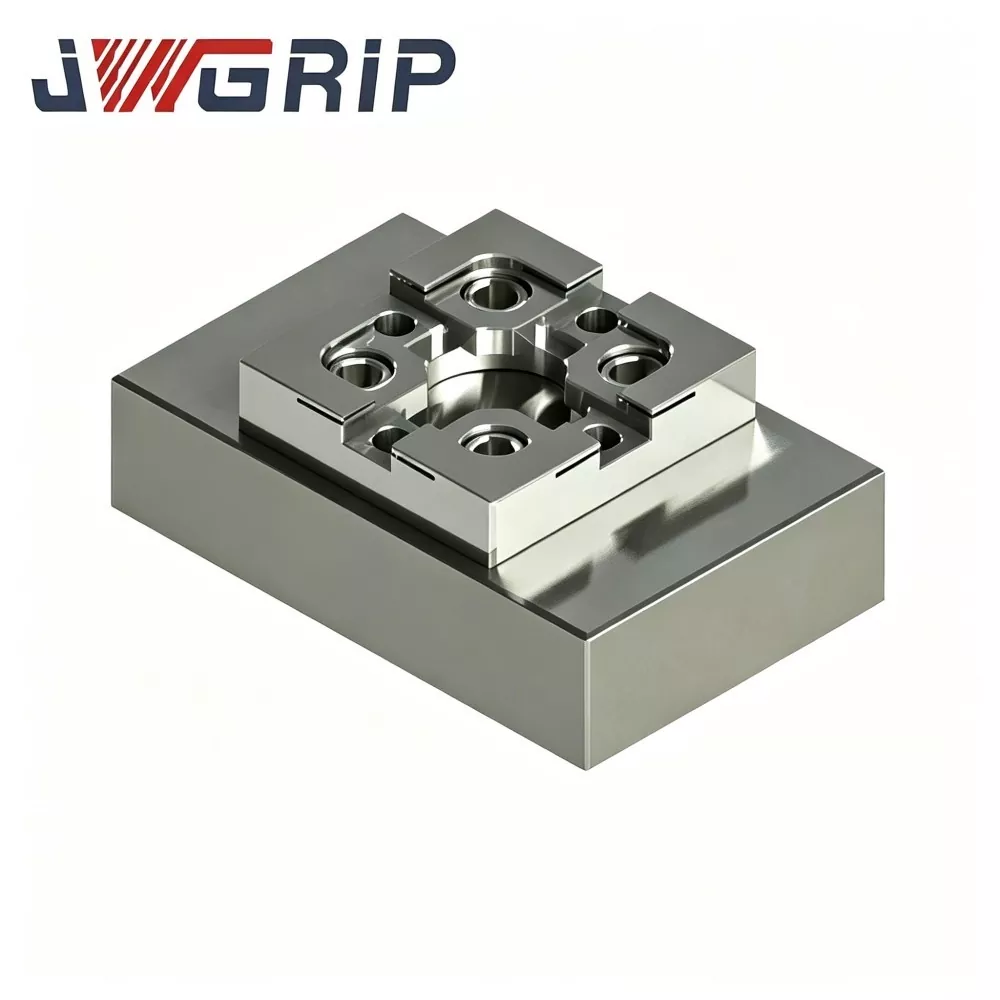
Blok kalibracyjny CNC typu R do mocowania EDM
JWGRIP, niezawodny, bezpośredni i profesjonalny eksporter precyzyjnych akcesoriów do mocowania EDM, dostarcza blok kalibracyjny CNC typu R o wysokiej dokładności do mocowania EDM, zamówienia masowe i niestandardowe projekty oparte na rysunkach. Wykonany ze stabilizowanej stali narzędziowej poddanej starzeniu odprężającemu, wielostronnemu frezowaniu CNC i ultraprecyzyjnemu szlifowaniu powierzchni, ten blok kalibracyjny utrzymuje stabilną tolerancję geometryczną przy częstych wahaniach temperatury i wielokrotnym kontakcie z sondą. Unikalny zaokrąglony narożnik referencyjny typu R zmniejsza ryzyko zużycia ostrych krawędzi i zapewnia powtarzalne dane dotyczące przesunięcia współrzędnych.
Dyszel pneumatyczny typu R do uchwytu elektrody EDM
JWGRIP jest profesjonalnym producentem i dostawcą pneumatycznego dyszla typu R do uchwytu elektrody EDM w Chinach, ze standardowymi specyfikacjami w pełni dostępnymi w magazynie i akceptującymi globalne zamówienia zbiorcze na zautomatyzowane inteligentne projekty warsztatowe form. Jest to zintegrowany pneumatyczny element ciągnący o wysokiej niezawodności, specjalnie zaprojektowany dla bezzałogowych, zautomatyzowanych linii produkcyjnych EDM. Łączy w sobie zoptymalizowaną strukturę przenoszenia siły z zrównoważonym naprężeniem typu R i właściwości mechaniczne antykorozyjne o wysokiej twardości w jednym urządzeniu, eliminując tłumienie naprężenia, lokalną koncentrację naprężeń i łatwe wady zużycia tradycyjnych dyszli o prostym korpusie.

Tuleja zaciskowa ER32 typu R do uchwytu elektrody EDM
JWGRIP jest profesjonalnym producentem i dostawcą tulei zaciskowej ER32 typu R do uchwytów elektrod EDM w Chinach, zapewniającym bezpośrednie dostawy fabryczne i dojrzałe usługi modyfikacji OEM dla globalnych przedsiębiorstw zajmujących się produkcją form EDM. Jest to wysokowydajny, elastyczny element mocujący przeznaczony do obróbki elektroerozyjnej, zoptymalizowany specjalnie do warunków pracy związanych z obróbką elektroerozyjną. Integrując zoptymalizowaną strukturę równoważenia sił typu R i wysoką precyzję elastycznego mocowania w jednym urządzeniu, rozwiązuje typowe wady zwykłych tulei zaciskowych ogólnego przeznaczenia, takie jak nierównomierne naprężenia i łatwe precyzyjne tłumienie.

Przedłużacz typu R do uchwytu elektrody EDM
JWGRIP jest profesjonalnym producentem i dostawcą pręta przedłużającego typu R do uchwytu elektrody EDM w Chinach, świadczącym usługę modyfikacji wymiarów na zamówienie z wieloma standardowymi specyfikacjami w całości dostępnymi w magazynie. Jest to profesjonalny, precyzyjny element rozszerzający narzędzia EDM, specjalnie zaprojektowany do skomplikowanych scenariuszy obróbki głębokiej matrycy wgłębnej. Łączy w sobie konstrukcję konstrukcyjną o wysokiej sztywności i ultraprecyzyjne pozycjonowanie współosiowe w jednym zintegrowanym korpusie pręta, doskonale rozwiązując problem niewystarczającego skoku roboczego standardowych elektrod w obróbce głębokiej wnęki.
JWGRIP jest profesjonalnym producentem i dostawcą w Chinach. Serdecznie zapraszamy do sprzedaży hurtowej produktów wysokiej jakości po konkurencyjnych cenach z naszej fabryki.
Zalecenia dotyczące wiadomości