Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Producent imadeł samocentrujących z okrągłą podstawą do precyzyjnego mocowania
Jako dostawca oryginalnego wyposażenia imadła samocentrujące z okrągłą podstawą,JWGRIPprodukuje odlewane korpusy o podstawie okrągłej, zespoły szczęk o szerokim rozwarciu i kołnierze przyłączeniowe kompatybilne obrotowo z punktem zerowym z walidacją powtarzalności obrotowej dla warsztatów obróbki pięcioosiowej i integratorów uchwytów z częstym indeksowaniem kątowym przedmiotu obrabianego. Ten osprzęt mocujący o okrągłej podstawie umożliwia zmianę orientacji przedmiotu obrabianego bez usuwania części z uchwytów.
Może tworzyć wielofunkcyjne stacje mocujące w połączeniu z imadłem samocentrującym serii H125 o dużej wytrzymałości iSeria palet z punktem zerowym, obejmujące frezowanie ciężkie w stałej orientacji i indeksowaną obróbkę wielopowierzchniową pod kątem. Podczas produkcji egzekwowana jest ścisła kontrola wymiarów bicia kołowego i synchronizacji szczęk.
Typowe wady wyposażenia
Wiele warsztatów pięcioosiowych wykorzystuje imadła o podstawie kwadratowej do prac związanych z indeksowaniem kątowym. Imadła o podstawie kwadratowej wymagają od operatora zwolnienia zacisku, ponownego obrócenia i ponownego ustawienia całego uchwytu, gdy potrzebny jest nowy kąt przedmiotu obrabianego. Ta wielokrotna ponowna regulacja pochłania dużą ilość cennego czasu pracy maszyny i pracy ręcznej.
Jakie ryzyko spowoduje ręczne ponowne indeksowanie komponentów produkowanych seryjnie?
Za każdym razem, gdy zwalniasz i zmieniasz położenie urządzenia, może pojawić się nowy błąd pozycjonowania. Skumulowane odchylenie kątowe spowoduje, że elementy wielopowierzchniowe będą niewspółosiowe, co spowoduje powstanie niezgodnych części, które nie będą w stanie spełnić wymagań tolerancji geometrycznej rysunku.
W jaki sposób sklepy mogą ograniczyć pracę ręcznego czujnika zegarowego w celu pozycjonowania kątowego?
Niektóre fabryki wypróbowują stoły obrotowe w połączeniu ze zwykłymi imadłami o płaskiej podstawie. Ta kombinacja znacznie zwiększa całkowitą wysokość stosu. Nadmierna wysokość całkowita zwiększa prawdopodobieństwo kolizji narzędzia i zmniejsza efektywny przesuw osi Z dostępny dla rzeczywistego usuwania materiału.
Czy mocowanie z podstawą okrągłą jest przydatne tylko w przypadku obróbki ciągłej z pełnym obrotem?
Wręcz odwrotnie. Większość praktycznych scenariuszy produkcyjnych wykorzystuje dyskretne operacje indeksowania i blokowania. Okrągła podstawa umożliwia operatorowi ustawienie kilku stałych kątów pracy, sztywne zablokowanie konstrukcji i wykonanie stabilnego frezowania lub wiercenia bez ciągłego wirowania podczas cykli cięcia.
Różnice funkcjonalne
Imadło samocentrujące z okrągłą podstawą i szerokim zakresem mocowania: zapewnia wyjątkowo szeroki zakres rozwarcia szczęk, zachowując jednocześnie zdolność obrotową podstawy okrągłej. Pasuje do różnych wymiarów półfabrykatów, od małych kompaktowych półfabrykatów po stosunkowo szerokie detale profilowe. Operatorzy mogą obsługiwać części o różnych rozmiarach bez częstej wymiany całego zespołu imadła.
Imadło samocentrujące o dużej wytrzymałości z okrągłą podstawą do obróbki 5-osiowej: Zbudowane z pogrubionej okrągłej podstawy i wzmocnionego wewnętrznego mechanizmu blokującego. Wytrzymuje duże siły skrawania generowane podczas pięcioosiowego frezowania z dużym naddatkiem. Po indeksowaniu kątowym struktura blokująca eliminuje mikrowibracje, które w przeciwnym razie mogłyby pogorszyć wykończenie powierzchni.
Samocentrujące imadło CNC o okrągłej podstawie i wysokiej dokładności: zoptymalizowane do prac wymagających dużej precyzji, w których tolerancja jest krytyczna. Ścisła kontrola bicia kołowego i precyzyjnie wykończone komponenty synchroniczne szczęk utrzymują minimalne odchylenie centrowania nawet po dziesiątkach cykli indeksowania i blokowania. Pasuje do części związanych z formami i produkcji precyzyjnych komponentów mechanicznych.
Wytyczne operacyjne
Jak zrównoważyć elastyczność obrotową i sztywność w stanie statycznym po indeksowaniu? Możliwość swobodnego obrotu nie ma żadnego znaczenia, jeśli jednostka nie może się mocno zablokować po osiągnięciu docelowego kąta. Zawsze przed rozpoczęciem jakiegokolwiek przejścia skrawania należy zastosować pełny moment blokujący. Częściowe zablokowanie spowoduje niewielki dryft kątowy pod obciążeniem tnącym.
Jakie błędy często występują podczas mieszania sprzętu o podstawie okrągłej z narzędziami o punkcie zerowym? Użytkownicy czasami mylą funkcję obrotową samego imadła z ruchem obrotowym osi stołu maszyny. Okrągła podstawa umożliwia ręczne ustawienie kąta na poziomie urządzenia; nie zastępuje natywnych osi obrotowych maszyny pięcioosiowej. Niezrozumienie tej funkcji spowoduje utworzenie błędnych ustawień odniesienia programowania.
Jak wybrać konfigurację szczęk do konfiguracji z podstawą obrotową? Twarde szczęki dobrze sprawdzają się w przypadku regularnych, symetrycznych, pełnych blanków. W przypadku chwytania nieregularnych części odlewanych lub kutych należy zastosować nadające się do obróbki wkładki ze szczękami miękkimi, aby utworzyć dopasowane kontury styku, zapobiegając częściowemu obciążeniu punktowemu podczas mocowania obrotowego.
Jak zbudować stacje mocowania w trybie mieszanym z uzupełniającym osprzętem do mocowania?
Jakie scenariusze zastosowań pasują do łączonego zastosowania wraz z imadłem samocentrującym o dużej wytrzymałości serii H125?
Fabryki otrzymujące zamówienia mieszane mogą wyposażyć niektóre stanowiska maszyn w zespoły z podstawą okrągłą do prac indeksowanych pod wieloma kątami, a inne stanowiska w wytrzymałe imadła z podstawą kwadratową do frezowania z dużą siłą w stałej orientacji. Ten układ optymalizuje alokację zasobów dla przychodzącej pracy o mieszanym zamówieniu.
Jakie praktyczne korzyści wynikają z połączenia z serią palet Zero Point?
Imadło z podstawą okrągłą można zamontować na paletach poza obszarem roboczym maszyny. Operatorzy kończą mocowanie przedmiotu obrabianego i ustawianie kąta na stole, a następnie przenoszą cały zespół na uchwyty ustalające po stronie maszyny. To znacznie skraca czas konfiguracji na komputerze i indeksowania.
Jakim zagrożeniom związanym z wagą należy zapobiegać?
Okrągła podstawa dodaje dodatkowej masy konstrukcyjnej. Oblicz całkowitą łączną masę imadła i surowego półwyrobu. Upewnij się, że obciążenie stołu obrotowego maszyny i obciążenie znamionowe palety nigdy nie zostały przekroczone. Przeciążenie pogarsza dokładność stołu maszyny i przyspiesza zużycie mechaniczne.
Najważniejsze informacje dotyczące materiałów i produkcji
W okrągłym korpusie podstawy zastosowano zintegrowaną kutą stal stopową. Obrotowe powierzchnie współpracujące przechodzą wieloetapowe szlifowanie precyzyjne w celu kontrolowania błędu bicia kołowego. Wewnętrzne elementy blokujące indeksowanie wykorzystują nawęglaną i hartowaną stal, aby zapewnić odporność na zużycie w wyniku powtarzających się cykli regulacji kąta. Zespoły synchronicznej przekładni szczękowej utrzymują stabilne działanie samocentrujące niezależnie od położenia obrotowego podstawy.
Każdy gotowy element przechodzi kontrolę bicia obrotowego, test dokładności centrowania i weryfikację wytrzymałości blokowania przed opuszczeniem warsztatu produkcyjnego. Wymiary kołnierza montażowego zachowują zgodność z głównymi interfejsami palet z punktem zerowym.
Konfigurowalne opcje obejmują zmodyfikowane ograniczenia rozwarcia szczęk, okrągłe podstawy o specjalnej wysokości i niestandardowe układy otworów montażowych, aby spełnić unikalne wymagania dotyczące mocowania pięcioosiowego.
Uwagi operacyjne
W trakcie cykli produkcyjnych w obrotowych szczelinach łączących stopniowo gromadzą się drobne wióry i pozostałości chłodziwa. Pozostałości uwięzione pomiędzy obracającymi się powierzchniami stykowymi spowodują błąd bicia i osłabią szczelność blokowania. Nie można pominąć rutynowego czyszczenia interfejsów obrotowych przy demontażu. Nawet dobrze wyprodukowany sprzęt z podstawą okrągłą będzie cierpiał na spadek powtarzalności kątowej, jeśli w przestrzeniach obrotowych w trakcie długotrwałej, ciągłej produkcji gromadzą się zanieczyszczenia.





- View as
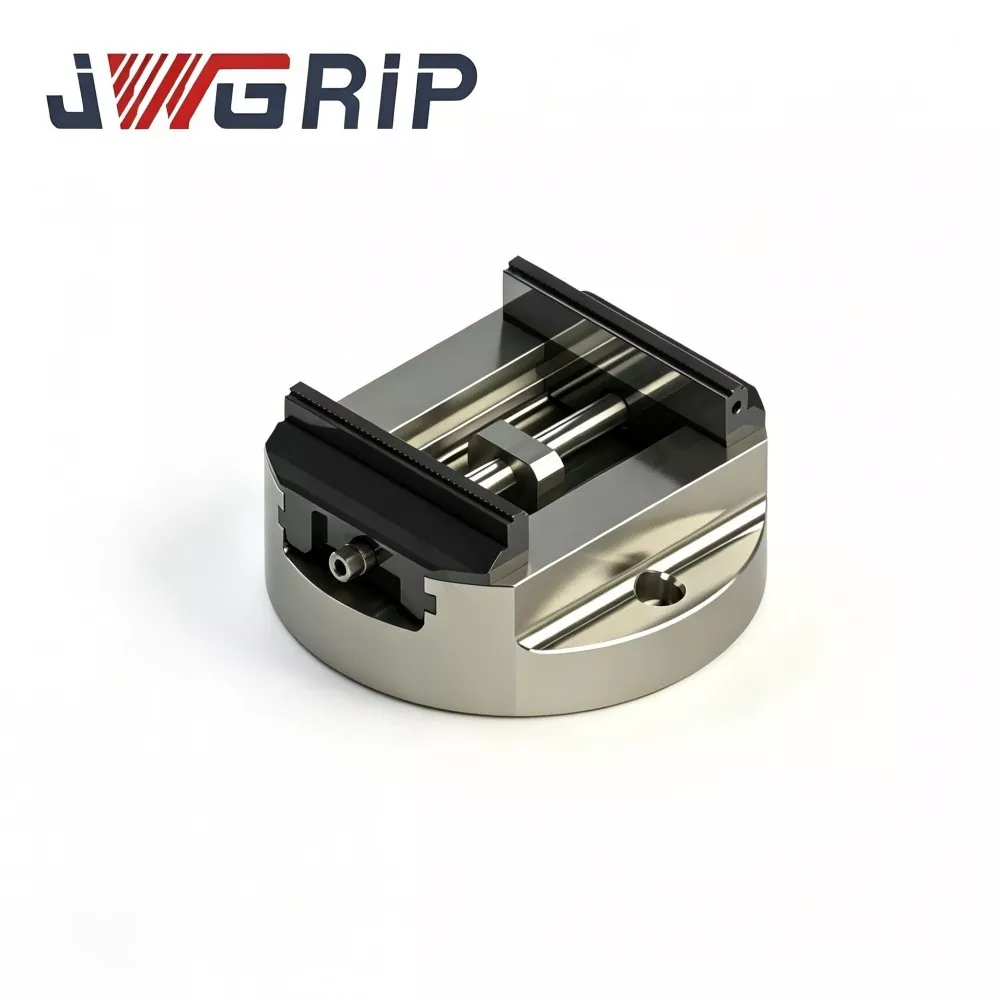
Samocentrujące imadło CNC o wysokiej dokładności z okrągłą podstawą
JWGRIP jest profesjonalnym producentem i dostawcą dostosowanego, samocentrującego imadła CNC o wysokiej dokładności i okrągłej podstawie do obróbki 5-osiowej w Chinach, ze standardowymi modelami w całości dostępnymi w magazynie w celu szybkiej dostawy na całym świecie. Jest to wysoce precyzyjny, zintegrowany uchwyt roboczy CNC, profesjonalnie zaprojektowany do 5-osiowej i złożonej wieloosiowej obróbki CNC. Dzięki zastosowaniu wysokiej jakości korpusu z żeliwa sferoidalnego i hartowanej indukcyjnie konstrukcji prowadnicy, łączy w sobie bardzo wysoką powtarzalną wydajność mocowania, kompaktowy układ oszczędzający miejsce i wysoką sztywność cięcia w jednym zintegrowanym urządzeniu.
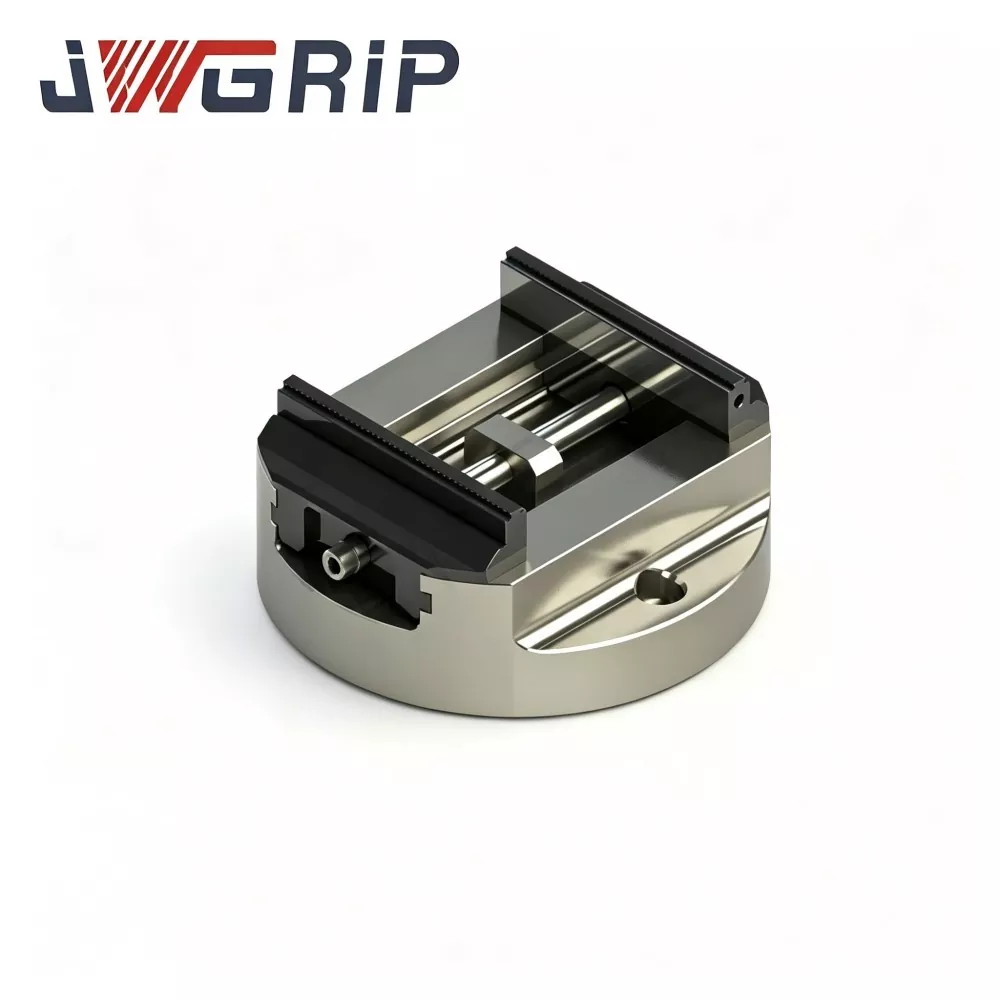
Wytrzymałe imadło samocentrujące z okrągłą podstawą do obróbki 5-osiowej
JWGRIP jest profesjonalnym producentem i dostawcą samocentrującego imadła o nowej konstrukcji o dużej wytrzymałości i okrągłej podstawie do obróbki 5-osiowej w Chinach, ze standardowymi specyfikacjami w całości dostępnymi w magazynie w celu terminowej dostawy projektu. Jest to specjalnie zaprojektowany, zintegrowany uchwyt mocujący o dużej sztywności, profesjonalnie zoptymalizowany do zastosowań w 5-osiowej obróbce symultanicznej z dużym obciążeniem, na kołysce i na stole obrotowym. Przyjmując ulepszoną, pogrubioną okrągłą konstrukcję podstawy i wytwarzaną z wysokiej jakości materiałów oraz rygorystycznych standardów produkcji przemysłowej, łączy w sobie dużą sztywność zapobiegającą przewróceniu, wysokowydajną konfigurację przedmiotu obrabianego i trwałą konstrukcję modułową w jedną zintegrowaną jednostkę.
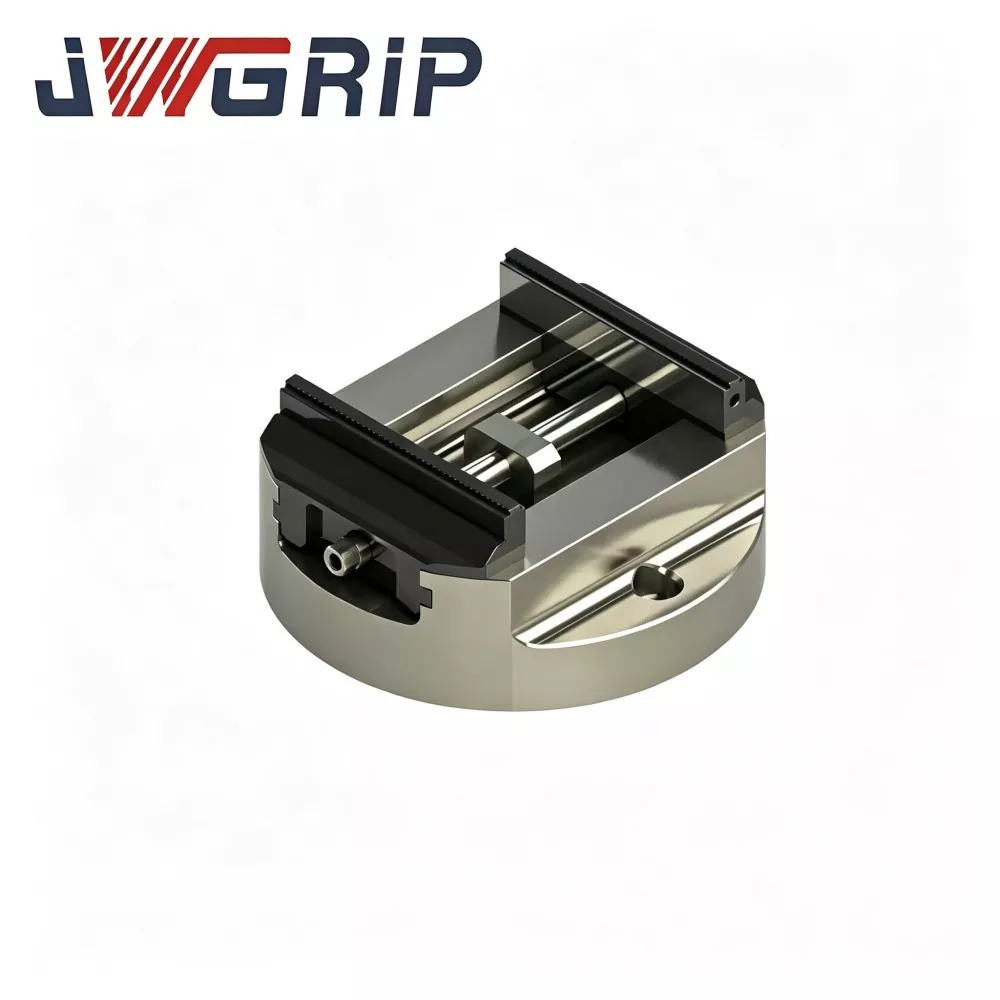
Imadło samocentrujące z okrągłą podstawą i szerokim zakresem mocowania
JWGRIP jest profesjonalnym producentem i dostawcą imadła samocentrującego z okrągłą podstawą o szerokim zakresie mocowania w Chinach, ze standardowymi modelami w całości dostępnymi w magazynie, aby sprostać różnorodnym wymaganiom w zakresie realizacji projektów. Jest to nowo zaprojektowany, zintegrowany, precyzyjny uchwyt mocujący, opracowany specjalnie dla stołów obrotowych CNC oraz procesów obróbki wieloosiowej w 4 i 5 osiach. Przyjmując zoptymalizowaną konstrukcję z okrągłą podstawą i wytwarzaną zgodnie ze ścisłymi, wysokiej jakości normami przemysłowymi, integruje szeroki zakres możliwości mocowania i funkcję pozycjonowania obrotowego o wysokiej stabilności w jednym urządzeniu.
JWGRIP jest profesjonalnym producentem i dostawcą w Chinach. Serdecznie zapraszamy do sprzedaży hurtowej produktów wysokiej jakości po konkurencyjnych cenach z naszej fabryki.
Zalecenia dotyczące wiadomości