Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Zaufany producent płytek centrujących typu R zapewniający precyzyjne rozwiązania w zakresie wyrównania
Jako wyspecjalizowany producent osprzętu płytek centrujących typu R,JWGRIPprodukuje płyty pozycjonujące o wysokiej płaskości i wkładki paletowe o punkcie zerowym dla konstruktorów form, planistów procesów EDM i specjalistów ds. zaopatrzenia w osprzęt, wykonujących układy wieloelektrodowe na stołach roboczych EDM typu wgłębnego. Każda płyta przechodzi wyżarzanie odprężające i dwustronne precyzyjne szlifowanie, aby zachować ścisłe tolerancje równoległości i płaskości oraz zapobiec skumulowanym odchyleniom pozycjonowania w przypadku gęstych układów wieloelektrodowych. Te płytki odniesienia eliminują niespójność współrzędnych podczas wymiany elektrod lub wymiennych przedmiotów obrabianych w zbiornikach płynu dielektrycznego. JWGRIP również dostarczaUchwyty EDM typu Roraz uchwyty do mocowania elektrodrążenia drutowego, tworzące kompletne łańcuchy przenoszenia danych dla procesów obróbki EDM wgłębnej i cięcia drutowego.
Liczne warsztaty zajmujące się budową form skupiają się głównie na dokładności poszczególnych uchwytów, pomijając jednak propagację punktu odniesienia na wielu stanowiskach. Nawet precyzyjne uchwyty nie są w stanie wyeliminować nagromadzonych błędów, jeśli pośrednie płytki łączące mają słabą płaskość lub zniekształcone otwory ustalające. Kiedy operatorzy rozmieszczają kilka elektrod grafitowych lub miedzianych do obróbki form wielogniazdowych, drobne błędy na płytkach centrujących będą się kumulować na każdym stanowisku. Skumulowane odchylenie zakłóca jednorodność iskiernika, powoduje niespójną głębokość wnęki i rujnuje spójność wymiarową wielu wycisków formy. Wiele standardowych płyt adapterowych sprzedawanych na rynku nie jest zoptymalizowanych pod kątem środowisk EDM; mają tendencję do korozji powierzchniowej i dryfu wymiarowego pod wpływem długotrwałego zanurzenia w płynie dielektrycznym, stopniowo zakłócając spójność współrzędnych w różnych pozycjach elektrod.
Jakie krytyczne cechy funkcjonalne oddzielają dedykowane płytki odniesienia od zwykłych płytek adaptera dla wieloelektrodowych konfiguracji EDM?
Zwykłe płyty adapterowe są w większości przeznaczone do frezowania CNC na sucho. Rzadko uwzględniają zanurzenie w dielektryku, zanieczyszczenie cząstkami węgla i kumulację błędów w wielu stacjach przy rozważaniach projektowych.
Natomiast płytki centrujące typu R są zaprojektowane specjalnie do scenariuszy układu wieloelektrodowego w przypadku elektrodrążenia wgłębnego.
Płytka centrująca EDM typu R 70x70 pasuje do kompaktowych układów wieloelektrodowych dla precyzyjnych wkładek formowych o małych rozmiarach.
Płytka centrująca EDM typu R 54x54 służy do montażu w wąskich przestrzeniach, gdzie przestrzeń montażowa jest bardzo ograniczona. Płytka centrująca EDM punktu zerowego o średnicy 75 mm zwiększa ładowność elektrod średniej wielkości, natomiast paleta EDM typu R o średnicy 156 mm do mocowania w punkcie zerowym zapewnia nośnik punktu odniesienia o większym formacie dla wytrzymałych grup wieloelektrodowych.
Antykorozyjna obróbka powierzchni zapobiega erozji chemicznej powodowanej przez płyn dielektryczny. Precyzyjnie obrobione otwory ustalające gwarantują powtarzalne ustawienie przy każdym montażu płytek na uchwytach podstawowych. Dzięki niezawodnym pośrednim mediom odniesienia każda stacja elektrod zachowuje swoją niezależną wartość współrzędnych bez zakłóceń krzyżowych, co pozwala uniknąć skumulowanego przesunięcia w produkcji form wielogniazdowych.
Jak wyeliminować skumulowany błąd układu odniesienia?
Złożone formy wielogniazdowe wymagają dziesiątek elektrod do wykończenia wszystkich szczegółów wnęki. Ponowne ustalenie odniesień współrzędnych dla każdej elektrody wewnątrz zbiornika EDM powoduje marnowanie dużej ilości czasu pracy maszyny. Płytki centrujące typu R umożliwiają operatorom dokończenie grupowania elektrod, planowanie układu i pomiar współrzędnych na zewnętrznych stanowiskach kalibracyjnych poza maszyną EDM. Wiele elektrod można wstępnie zamontować na płytach centrujących lub paletach partiami, a cały zmontowany zespół można zablokować w uchwytach EDM typu R w jednym etapie instalacji.
Takie podejście odsuwa prawie wszystkie prace związane z pomiarami i konfiguracją od cennego czasu maszynowego. Jeżeli warsztaty planują realizację obiegu osprzętu pomiędzy różnymi urządzeniami, te płytki odniesienia mogą współpracować z modułami systemu Quick Change Workholding System, przenosząc ujednolicone dane współrzędnych pomiędzy stacjami pomiarowymi, maszynami do drążenia EDM i pomocniczymi platformami inspekcyjnymi. Ten tryb pracy eliminuje powtarzające się ustawienia współrzędnych i skutecznie eliminuje błędy nakładania generowane przez wiele niezależnych operacji mocowania.
Najważniejsze cechy produktu
Dwustronne precyzyjne szlifowanie oraz obróbka odprężająca zapewniają bardzo niską płaskość i równoległość, ograniczając skumulowane odchylenie pozycjonowania wielu stacji.
Specyfikacje wielu wymiarów, w tym palety 54×54,70×70,75 mm i 156 mm, dostosowują kompaktowe wkładki, gęsty układ wielu elektrod i kombinacje elektrod o dużym obciążeniu.
Specjalna antykorozyjna obróbka powierzchni wytrzymuje długotrwałe zanurzenie w płynie dielektrycznym, spowalniając korozję i zmianę wymiarów powierzchni wewnątrz zbiorników roboczych EDM.
Standaryzowany interfejs lokalizacyjny zapewnia bezproblemową kompatybilność z istniejącymi uchwytami, oprawkami i pomocniczymi komponentami kalibracyjnymi serii R.
Przegląd modułu produktu
Portfolio produktów do przenoszenia danych JWGRIP obejmuje małe płytki centrujące aż po wielkogabarytowe, wytrzymałe palety, aby sprostać różnorodnym wymaganiom dotyczącym układu wielu elektrod.
Płytka centrująca EDM typu R 54x54 została zaprojektowana z myślą o wąskiej przestrzeni instalacyjnej, odpowiedniej do kompaktowego układu wieloelektrodowego małych precyzyjnych wkładek formujących. Płytka centrująca EDM typu R 70x70 jest powszechnie stosowana w popularnych małych i średnich formach wielogniazdowych. Płytka centrująca punktu zerowego EDM o średnicy 75 mm zapewnia zwiększoną powierzchnię ładowania dla grup elektrod o średniej skali. Paleta EDM typu R o średnicy 156 mm do mocowania w punkcie zerowym pełni funkcję wielkogabarytowej platformy do przenoszenia ciężkich elektrod lub kombinowanego mocowania z wieloma wkładkami. Wszystkie te jednostki sprzętowe należą do ekosystemu systemu mocowania roboczego EDM typu R. Kiedy warsztaty muszą zakończyć dalszą obróbkę wycinaniem drutowym części formy, można zastosować pasujące oprzyrządowanie z uchwytów do mocowania elektrodrążenia drutowego, aby nadal używać tego samego odniesienia do punktu odniesienia na różnych etapach przetwarzania.
Typowe scenariusze zastosowań
Te płytki i palety do przenoszenia danych znajdują szerokie zastosowanie w produkcji wielogniazdowych form wtryskowych do tworzyw sztucznych, produkcji precyzyjnych form złączy, przetwarzaniu form implantów medycznych i procesach przygotowania grup elektrod w trybie wsadowym. Pasują do urządzeń EDM do obróbki wielownękowej, jednoczesnej obróbki elektrod, grupowej obróbki elektrod i modułowego mocowania płytek. Niezależnie od tego, czy odnawiasz starsze stanowiska robocze EDM, czy budujesz nowe modułowe gniazda do wytwarzania form, odpowiednio dobrane płytki centrujące stabilizują spójność współrzędnych wielu elektrod i redukują wadliwe części spowodowane nagromadzonym przesunięciem punktu odniesienia. Komponenty te są intensywnie wykorzystywane przez fabryki form do elektroniki użytkowej, zakłady obróbki precyzyjnych złączy i przedsiębiorstwa realizujące masowe projekty form wielogniazdowych.
Praktyczne zasady selekcji
Najpierw oblicz całkowitą ilość i wymiary zewnętrzne elektrod w każdej grupie, a następnie wybierz rozmiar płytki zgodnie z rzeczywistą przestrzenią montażową tabeli. Układ z gęstą wkładką kompaktową umożliwia wybór płytek o mniejszych rozmiarach, takich jak płytka centrująca EDM typu R 54x54 lub płytka centrująca EDM typu R 70x70. Do średnich i dużych grup elektrod lub kombinowanego mocowania z wieloma wkładkami można zastosować płytkę centrującą EDM o punkcie zerowym 75 mm lub paletę EDM typu R 156 mm do mocowania w punkcie zerowym.
Po drugie potwierdź wymagania dotyczące dopasowania interfejsu do istniejących uchwytów podstawowych. Zwróć uwagę na całkowitą masę elektrody; scenariusze wymagające dużego obciążenia wymagają palet o większej nośności. Jeśli chcesz udostępnić dane zewnętrznym platformom pomiarowym, sprawdź wcześniej kompatybilność z modułami systemu mocowania roboczego Quick Change. Jeśli masz wątpliwości co do kombinacji rozmiarów lub dopasowania nośności, możesz zapoznać się z oficjalnymi arkuszami danych wymiarowych JWGRIP, aby odfiltrować odpowiednie numery części w oparciu o rysunek układu elektrod i parametry obciążenia.
Wskazówki dotyczące użytkowania
Pozostałości węgla, proszek grafitowy i szlam dielektryczny będą gromadzić się na powierzchniach ustalających płyty i otworach pozycjonujących podczas ciągłej produkcji EDM. Delikatne i regularne czyszczenie płaskich powierzchni odniesienia i otworów ustalających ma kluczowe znaczenie dla zachowania oryginalnej dokładności odniesienia. Unikać mocnych uderzeń, zarysowań lub uderzeń mechanicznych na wyszlifowanych powierzchniach odniesienia; wgłębienia powierzchniowe spowodują trwałe, nienaprawialne błędy odniesienia. Po oczyszczeniu wytrzeć płyty do sucha i nałożyć powłokę antykorozyjną, szczególnie w przypadku jednostek przechowywanych poza zbiornikami maszyn przez dłuższy czas.
Okresowo sprawdzaj płaskość i stan otworów ustalających w przypadku płytek pracujących w warunkach wieloelektrodowych pod dużym obciążeniem. Części z widocznymi wgnieceniami lub wżerami korozyjnymi należy terminowo wycofać do eksploatacji. Przestrzeganie standardowych nawyków operacyjnych chroni integralność układu odniesienia, utrzymuje spójność współrzędnych wielu elektrod i obniża współczynnik odrzutów w przypadku masowej produkcji form wielogniazdowych.




- View as
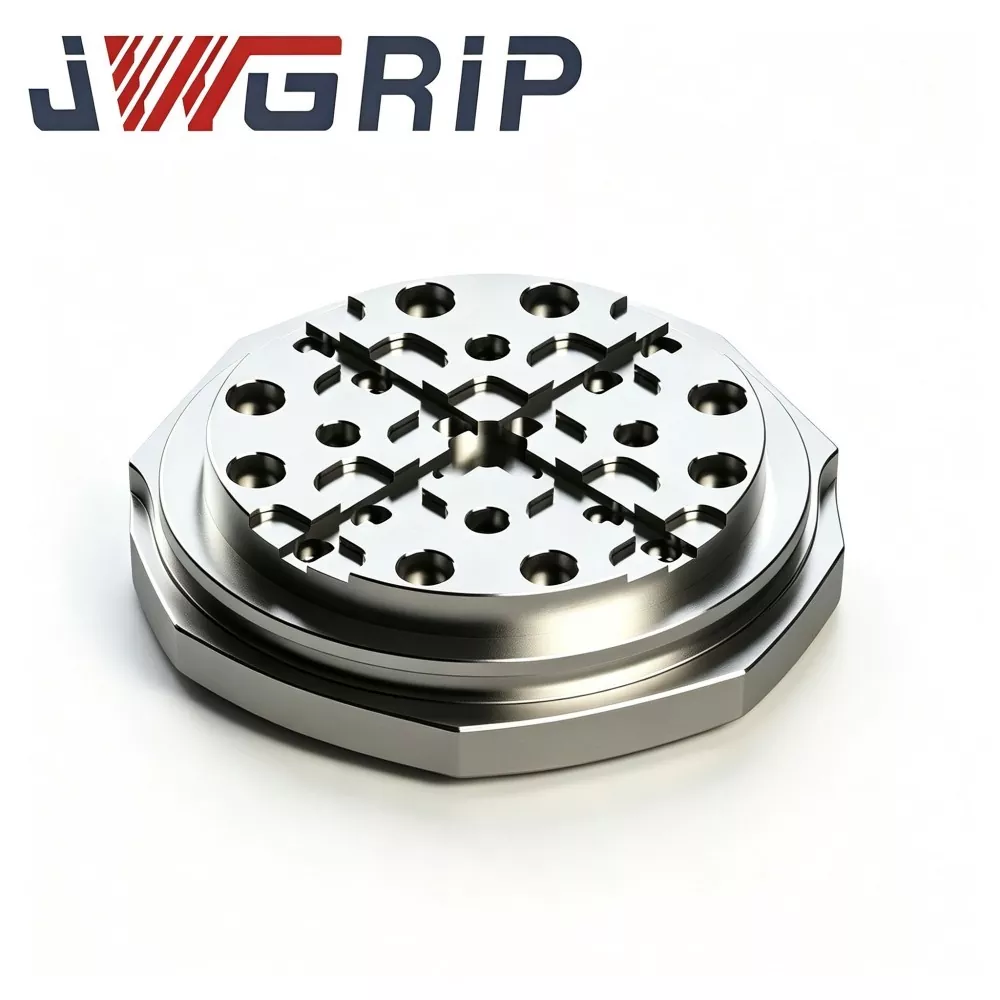
Paleta EDM typu R 156 mm do mocowania w punkcie zerowym
JWGRIP, doświadczony dostawca dostarczający sprawdzone rozwiązania ODM dla precyzyjnego sprzętu do mocowania EDM, oferuje paletę EDM typu R o sztywnej konstrukcji 156 mm do mocowania w punkcie zerowym, kluczowy komponent zakupowy do przenoszenia międzyprocesowego metodą EDM wgłębników w średnich i dużych zakładach produkujących formy. Wykonany z odprężonej, wstępnie hartowanej stali stopowej, poddawany jest wielocyklowej stabilizacji termicznej, obróbce rowków przejściowych typu R i ultraprecyzyjnemu szlifowaniu na całej powierzchni. Wyposażony w architekturę odprowadzania wiórów do rozpryskiwania środowisk zbiorników EDM, jego unikalny rowek uwalniający naprężenia w kształcie litery R rozprowadza duże naprężenia lokalne z powtarzających się cykli blokady i odblokowania punktu zerowego i tłumi mikrodeformację powierzchni odniesienia po długotrwałej pracy cyklicznej.
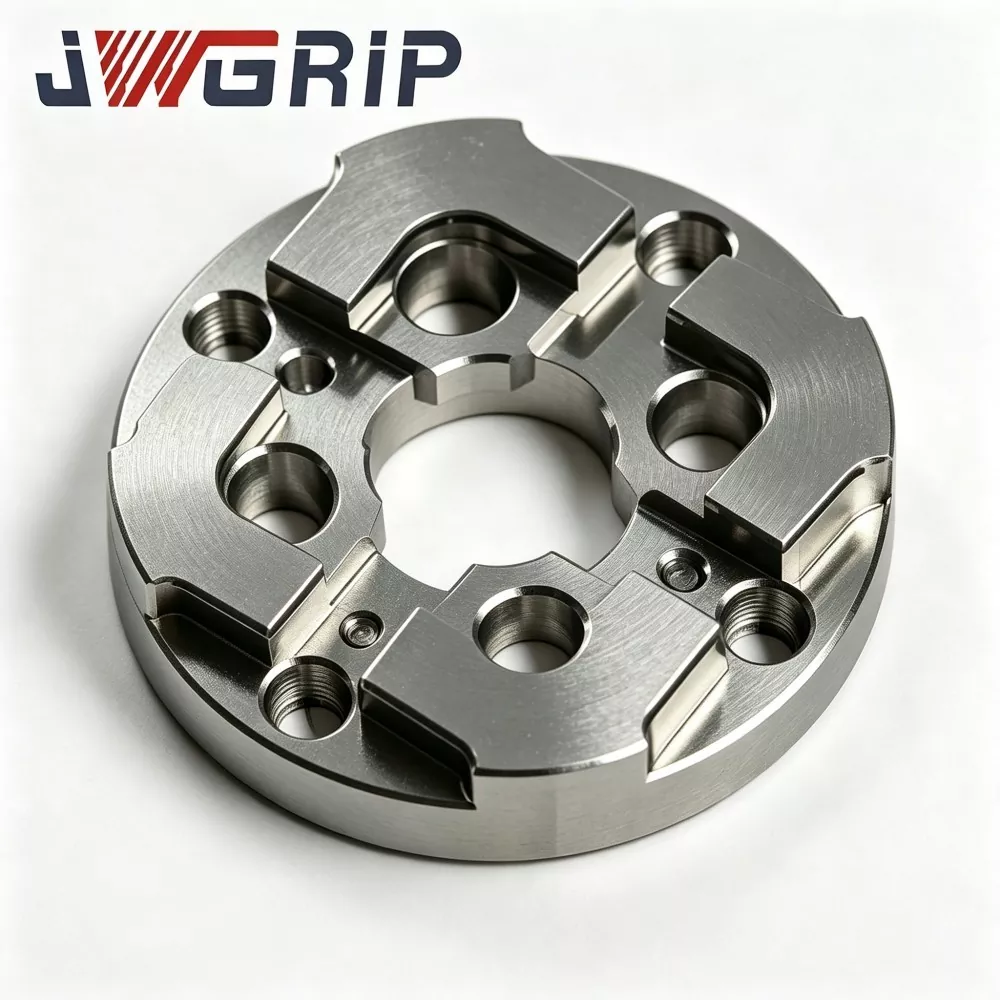
Płytka centrująca z punktem zerowym EDM 75 mm
JWGRIP jest profesjonalnym producentem i dostawcą płytki centrującej o punkcie zerowym EDM 75 mm w Chinach, zapewniającym bezpośrednie dostawy fabryczne i dostosowane do indywidualnych potrzeb dostosowanie strukturalne dla średnich i dużych warsztatów zajmujących się produkcją form na całym świecie. Jest to zintegrowany uchwyt do pozycjonowania punktu odniesienia o wysokiej stabilności, opracowany specjalnie dla systemów mocowania z punktem zerowym typu EDM. Łączy w sobie wzmocnioną strukturę zapobiegającą odkształceniom i wysoce precyzyjny wzorzec dopasowywania punktu zerowego w jednym urządzeniu, zapewniając szybkie przywracanie danych podczas częstej wymiany wkładek formy i obróbki wsadowej z użyciem wielu elektrod.

Płytka centrująca EDM typu R 54x54
JWGRIP jest profesjonalnym producentem i dostawcą płytki centrującej EDM typu R 54x54 w Chinach, ze standardowymi specyfikacjami w całości dostępnymi w magazynie i obsługującymi globalne zamówienie zbiorcze na kompaktowe maszyny EDM i projekty warsztatowe form precyzyjnych. Jest to odporny na zużycie, wysoce precyzyjny, zintegrowany przyrząd wzorcowy do pozycjonowania, zaprojektowany specjalnie dla małych urządzeń EDM z wgłębnikiem, miniprzyrządów do elektrod i scenariuszy precyzyjnego przetwarzania form wielogniazdowych. Łączy w sobie zoptymalizowaną konstrukcję występu pozycjonującego przejściowego typu R i stabilne termicznie właściwości mechaniczne w jednym urządzeniu, eliminując defekty związane z łatwym zużyciem poprzez wytłaczanie i wykruszaniem się narożników tradycyjnych miniaturowych płytek centrujących pod kątem prostym.
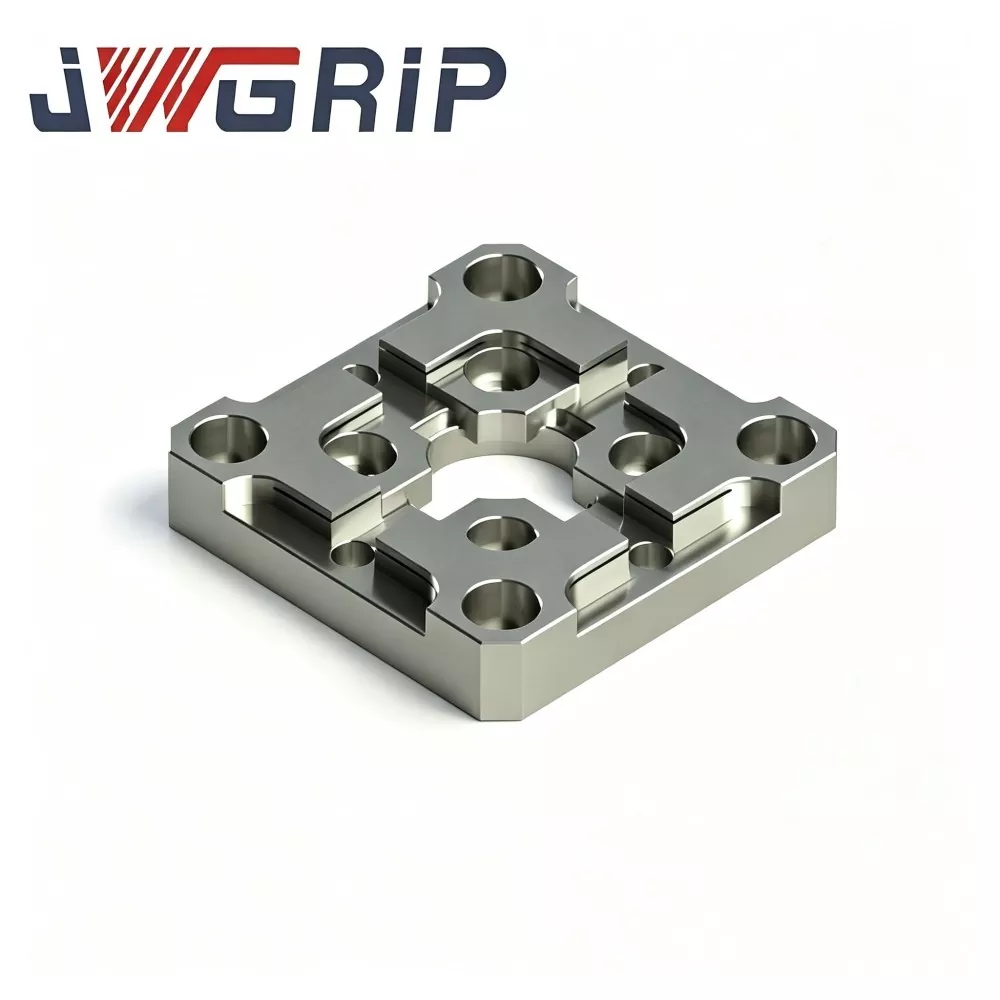
Płytka centrująca EDM typu R 70x70
JWGRIP jest profesjonalnym producentem i dostawcą płytki centrującej EDM typu R 70x70 w Chinach, zapewniającym bezpośrednią dostawę do fabryki i niestandardowe modyfikacje konstrukcyjne, aby spełnić różnorodne wymagania dotyczące układu opraw EDM. Jest to wysoce precyzyjne, zintegrowane urządzenie wzorcowe do pozycjonowania elektrod, specjalnie zoptymalizowane dla warsztatów zajmujących się produkcją form wgłębnych EDM, skupiające się na szybkim centrowaniu i powtarzalnych zadaniach pozycjonowania elektrod. Łączy w sobie rozproszoną naprężenia strukturę przejścia fazowania wewnętrznego typu R i wyjątkowo stabilną wydajność pozycjonowania wzorcowego w jednym kompaktowym urządzeniu, skutecznie eliminując zużycie ostrych krawędzi i defekty dryfu referencyjnego tradycyjnych płaskich płytek centrujących.
JWGRIP jest profesjonalnym producentem i dostawcą w Chinach. Serdecznie zapraszamy do sprzedaży hurtowej produktów wysokiej jakości po konkurencyjnych cenach z naszej fabryki.
Zalecenia dotyczące wiadomości