Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






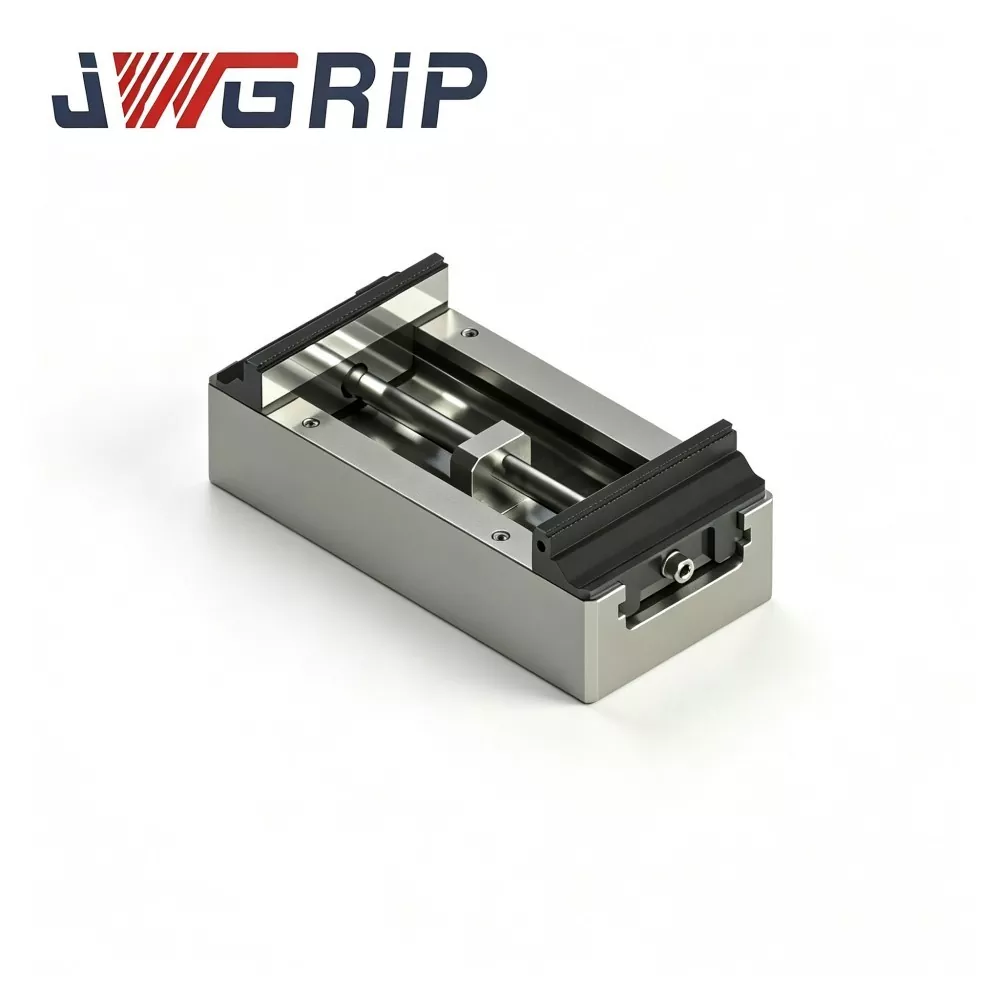
Samocentrujące imadło punktu zerowego o dużym skoku i dużej wytrzymałości z twardymi szczękami
JWGRIP jest profesjonalnym producentem i dostawcą samocentrującego imadła z punktem zerowym o przedłużonym skoku Factory Direct i dużym obciążeniu, z twardymi szczękami w Chinach, ze standardowymi produktami w całości w magazynie w celu szybkiej dostawy na całym świecie. Jest to nowo zmodernizowany, zintegrowany uchwyt mocujący z punktem zerowym, specjalnie zaprojektowany do pionowych centrów obróbczych CNC oraz 4-osiowych i 5-osiowych urządzeń do obróbki połączeń. Dzięki zastosowaniu zupełnie nowego kunsztu konstrukcyjnego i wyprodukowaniu w ścisłej zgodności z wysokimi standardami przemysłowymi, oprawa integruje zoptymalizowaną strukturę przekładni o dużym skoku i standardową jednostkę dokującą szybkiej wymiany punktu zerowego jako kompletne zintegrowane urządzenie.
Wyposażone w ulepszoną optymalizację strukturalną i konstrukcję ze stali stopowej o wysokiej wytrzymałości, to wytrzymałe imadło o dużym skoku zerowym zapewnia wyjątkową stabilność mechaniczną, efektywne dostosowanie obróbki, wyjątkowo długą żywotność i łatwą codzienną konserwację. Wszystkie główne elementy korpusu i wewnętrzne elementy przekładni poddawane są profesjonalnej obróbce starzenia odprężającej i precyzyjnemu szlifowaniu, aby zapewnić doskonałą sztywność konstrukcyjną i stabilność mocowania w warunkach zgrubnego frezowania pod dużym obciążeniem. Zoptymalizowany układ przekładni wewnętrznej zapewnia rozszerzony efektywny zakres mocowania, doskonale dopasowując się do obróbki wielkogabarytowych półfabrykatów i nieregularnych detali.
Wyposażone we wbudowany, zintegrowany interfejs szybkiej wymiany punktu zerowego, samocentrujące imadło punktu zerowego o dużym skoku i dużej wytrzymałości z twardymi szczękami umożliwia efektywne ustawianie przedmiotu obrabianego w trybie offline i szybką wymianę osprzętu, znacznie poprawiając wydajność produkcji warsztatu i dokładność powtarzalnego pozycjonowania. Ten wysokiej jakości uchwyt wyprodukowany w Chinach, mający szerokie zastosowanie w produkcji form, częściach samochodowych, komponentach lotniczych i kosmicznych, nowych częściach konstrukcyjnych energii i ogólnych obszarach przetwarzania sprzętu, zapewnia standardowe, stabilne i niezawodne precyzyjne rozwiązania mocowania dla światowych przedsiębiorstw zajmujących się produkcją przemysłową.
Ograniczenia:
● Krótki skok mocowania wymusza częstą zmianę osprzętu lub dodawanie bloku pomocniczego podczas obróbki półfabrykatów o dużych rozmiarach.
●Niewystarczająca sztywność konstrukcyjna podczas frezowania zgrubnego pod dużym obciążeniem powoduje niewielkie przesunięcia przedmiotu obrabianego i niespójne tolerancje wymiarowe.
●Źle dopasowane dokowanie w punkcie zerowym prowadzi do niskiej dokładności powtarzania pozycjonowania i czasochłonnego ręcznego ustawiania wskaźników zegarowych.
Wytrzymałe, samocentrujące imadło z punktem zerowym JWGRIP o wydłużonym skoku optymalizuje układ wewnętrznych przekładni, aby uzyskać większy efektywny zakres mocowania.
● Główne elementy korpusu i przekładni wykonane są ze stali stopowej o wysokiej wytrzymałości, poddanej wewnętrznemu starzeniu odprężającemu i precyzyjnemu szlifowaniu
●Zintegrowany interfejs szybkiej zmiany punktu zerowego obsługuje wstępne ustawienia offline i szybką wymianę urządzeń
Samocentrujące imadło punktu zerowego o dużym skoku i twardych szczękach rozwiązuje klasyczne problemy tradycyjnych imadeł: niewystarczający skok mocowania, słaba sztywność mocowania, przesuwanie przedmiotu obrabianego pod dużym obciążeniem, słaba wydajność pozycjonowania punktu zerowego i ograniczone możliwości dostosowania do przedmiotów o nieregularnym kształcie.
Szeroko stosowane w produkcji form, części samochodowych, komponentów lotniczych, części konstrukcyjnych wykorzystujących nową energię i ogólnej obróbce sprzętu. Dostarcza niezawodne, znormalizowane rozwiązania w zakresie osprzętu dla światowych producentów przemysłowych.
Wąskie gardła produkcyjne
1. Ograniczony skok mocowania wymaga dodatkowego mocowania w przypadku długich i wielkoformatowych detali, co powoduje nieuniknione błędy ponownego pozycjonowania.
2. Wiele zwykłych imadeł o większym skoku ma lekką konstrukcję. Pod wpływem dużych obciążeń skrawaniem dochodzi do mikroodkształceń i wibracji przedmiotu obrabianego, powodujących drgania narzędzia i wymiary wykraczające poza specyfikację.
3. Większość dostępnych na rynku imadeł nie ma wbudowanej struktury pozycjonowania w punkcie zerowym. Przy każdej wymianie osprzętu wymagana jest czasochłonna, ręczna kalibracja, co znacznie zmniejsza stopień wykorzystania obrabiarki.
4. Niewłaściwe uszczelnienie umożliwia przedostanie się płynu chłodzącego i wiórów metalowych do wewnętrznych zespołów przekładni, co skutkuje zakleszczeniem mechanicznym, spadkiem dokładności i skróceniem żywotności osprzętu.
Samocentrujące imadło o punkcie zerowym JWGRIP o dużej wytrzymałości i twardych szczękach o wydłużonym skoku radzi sobie ze wszystkimi wyżej wymienionymi wąskimi gardłami za pomocą czterech podstawowych rozwiązań konstrukcyjnych: konstrukcji o wydłużonym skoku zaciskania, wzmocnionego korpusu imadła o dużej wytrzymałości, zintegrowanego interfejsu pozycjonowania punktu zerowego i całkowicie zamkniętej ochronnej konstrukcji uszczelniającej.
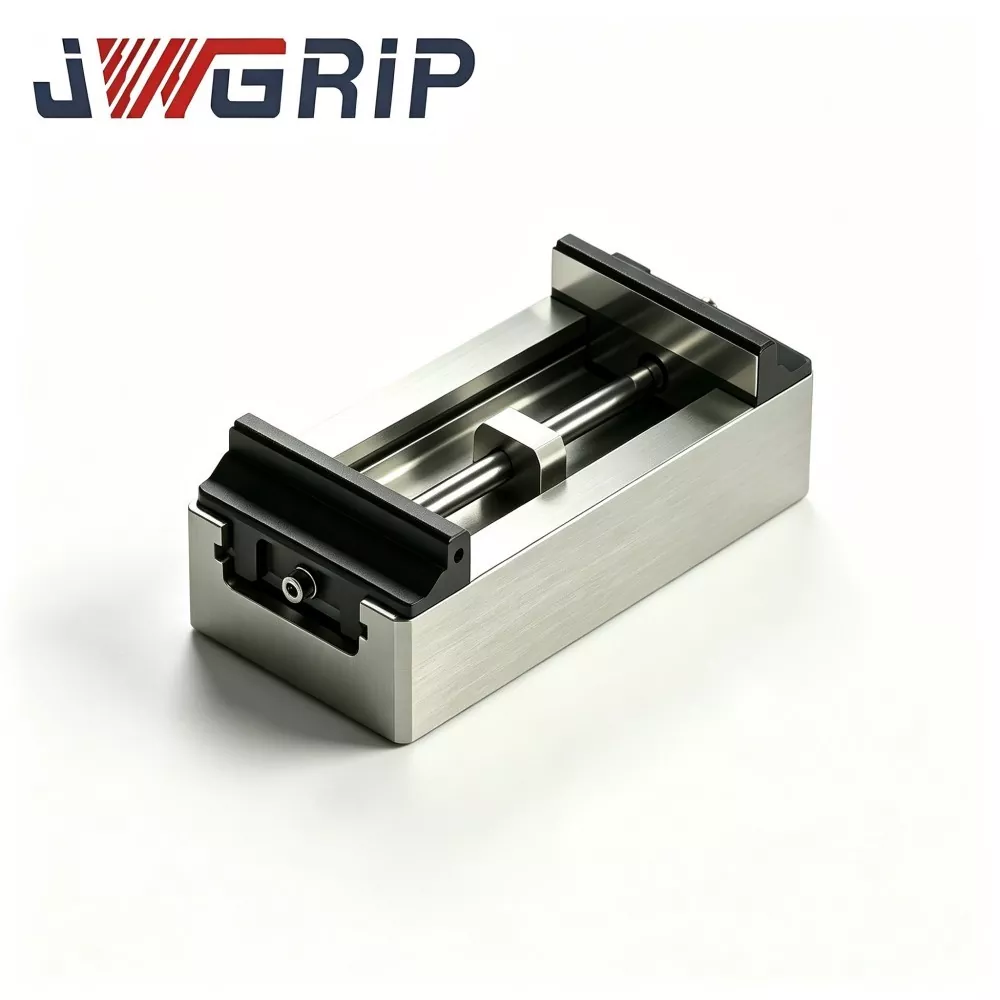
Skład modułu
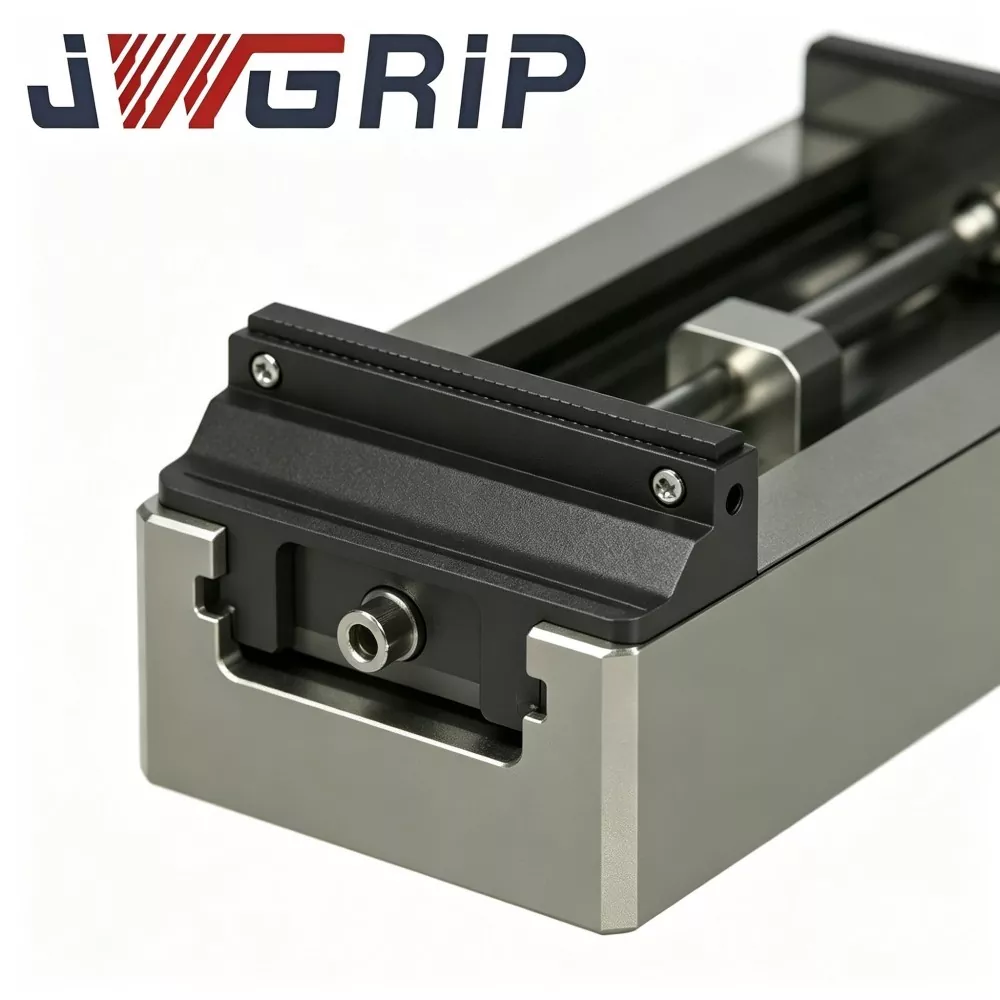
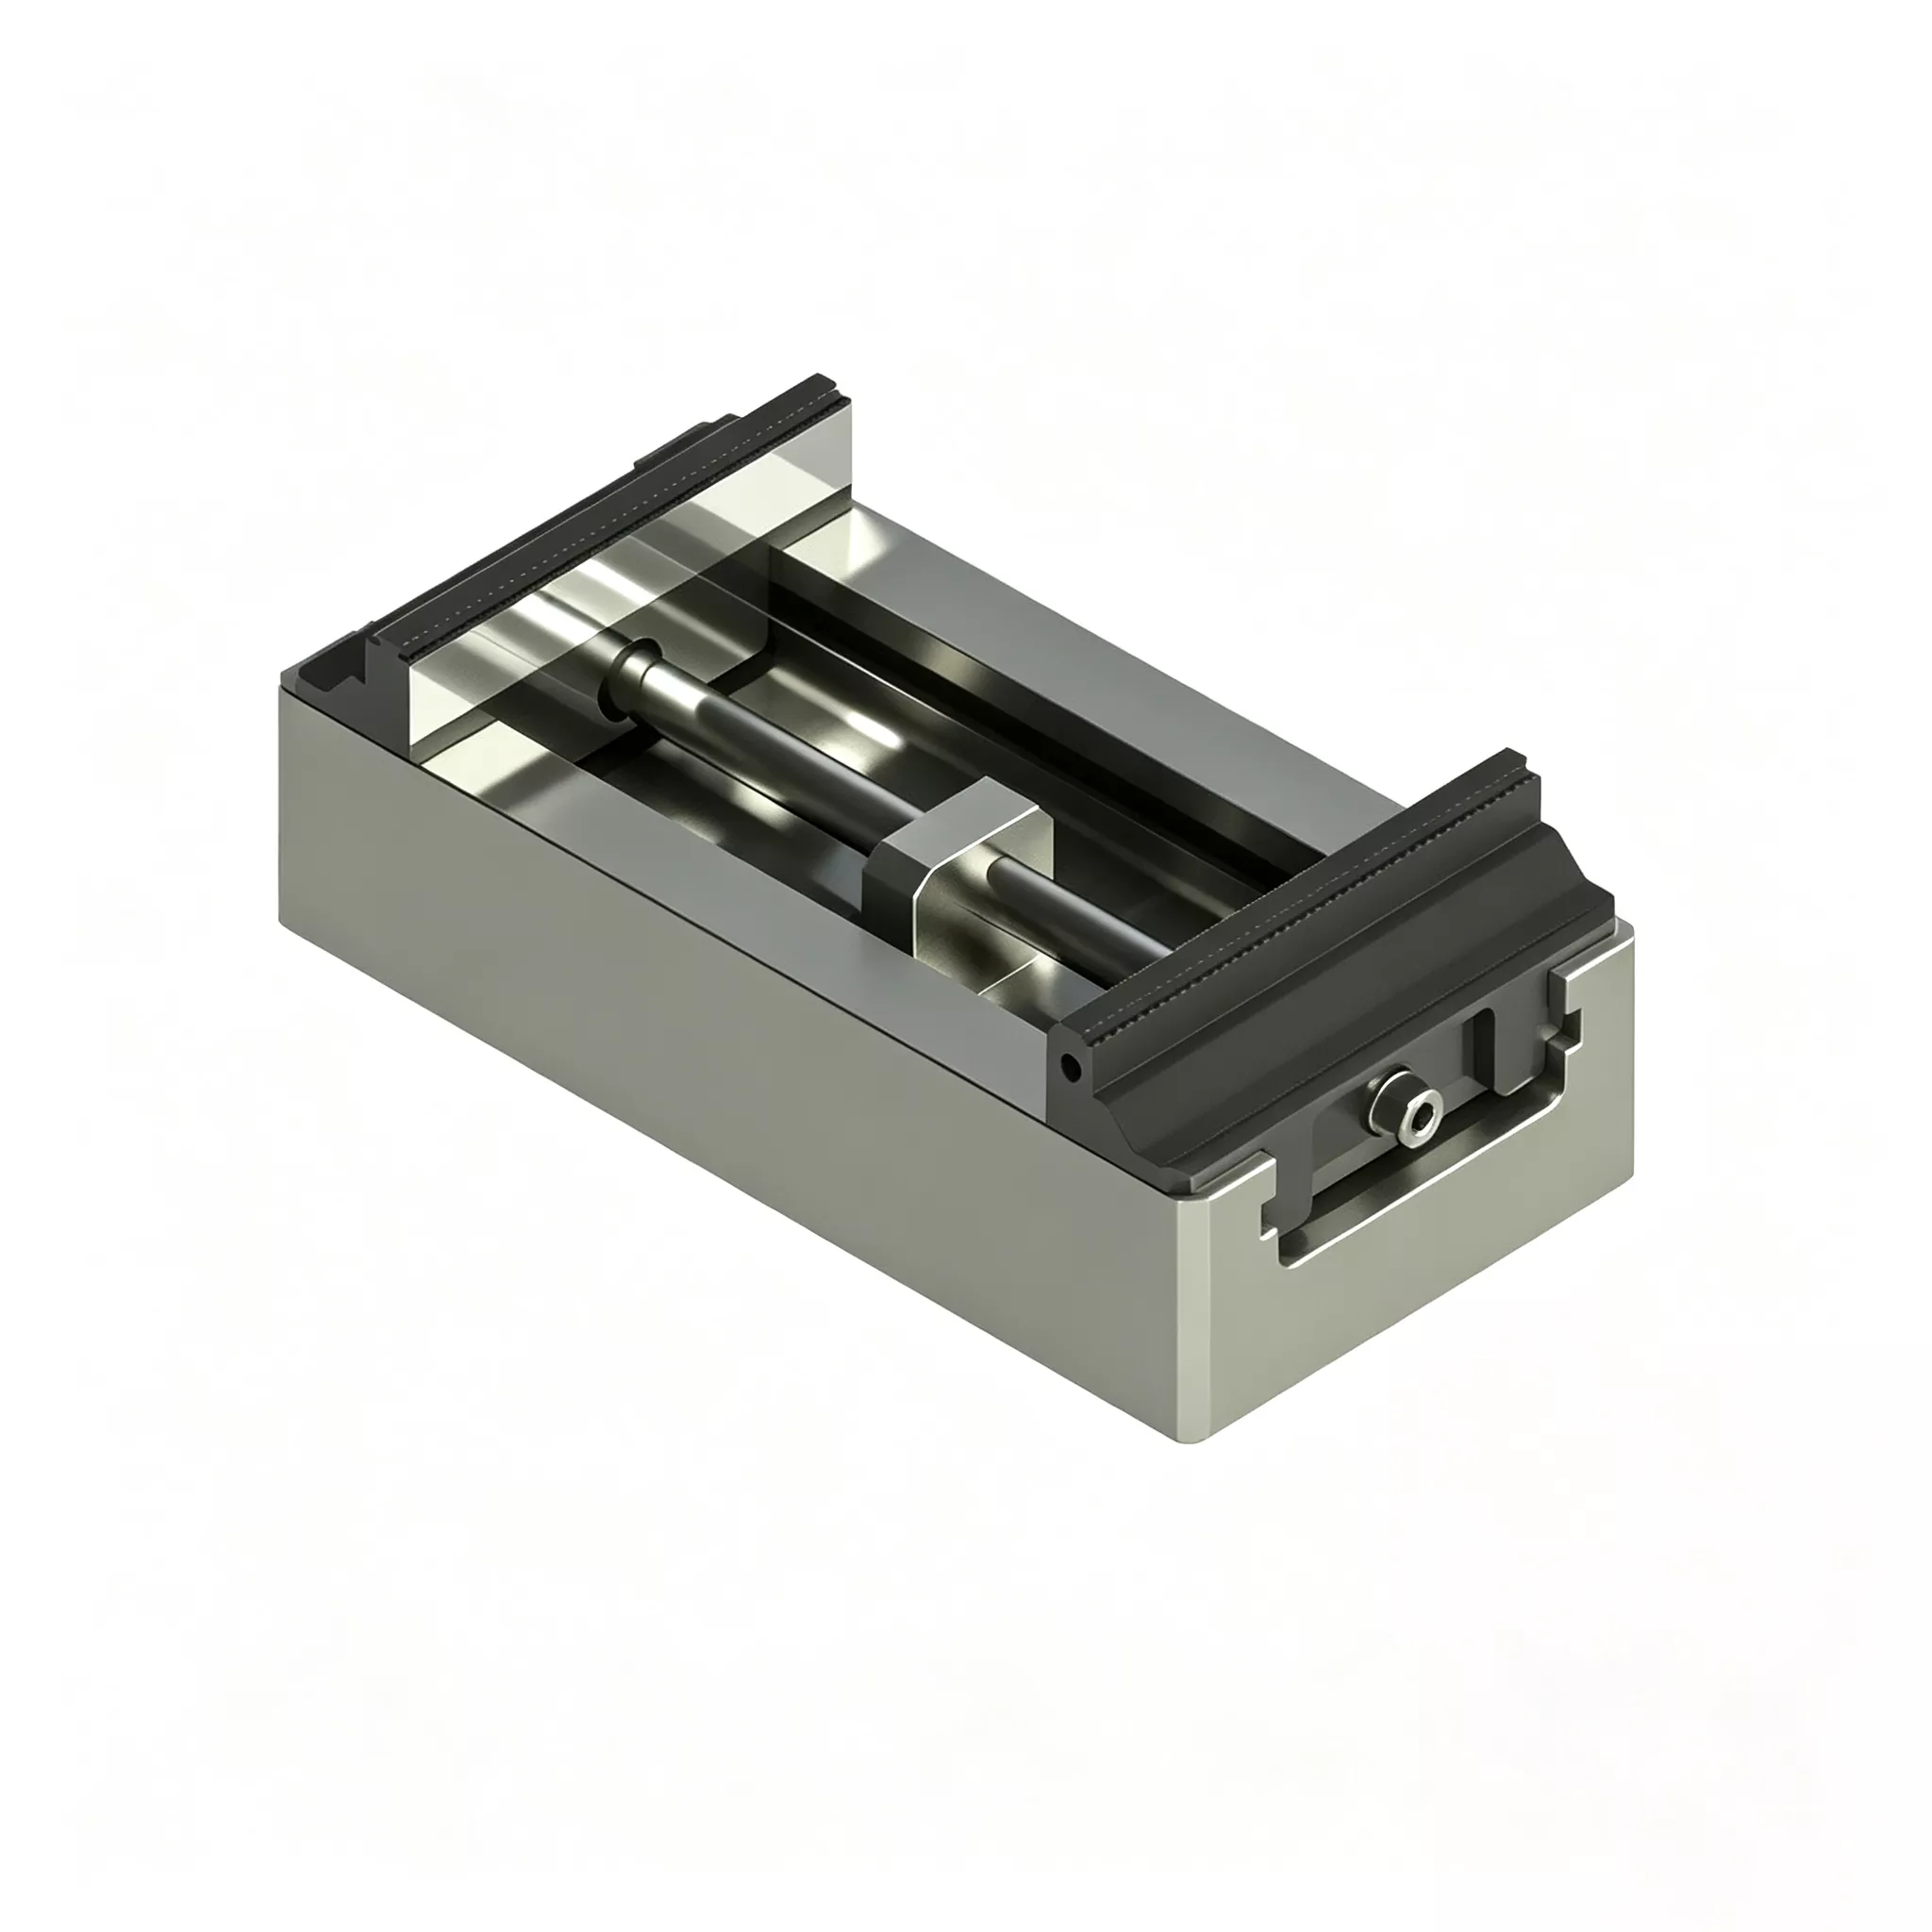
Wytrzymałe, samocentrujące imadło z punktem zerowym JWGRIP o przedłużonym ruchu i składa się z sześciu podstawowych modułów funkcjonalnych:
· Odciążony, wytrzymały korpus imadła
· Zespół synchronicznej przekładni zębatkowej o większym skoku
· Zestaw hartowanych, odpornych na zużycie twardych szczęk
· Zintegrowana podstawa pozycjonowania w punkcie zerowym
· Całkowicie zamknięty system uszczelnienia i ochrony
· Precyzyjny mechanizm blokujący do precyzyjnego dostrajania
Wewnętrzna zasada działania
Korpus imadła jest integralnie kuty ze stali stopowej i poddawany jest wielorundowej obróbce odprężającej w celu wyeliminowania wbudowanych naprężeń strukturalnych. Jest odporny na odkształcenia pod wpływem długotrwałego, ciężkiego uderzenia.
Precyzyjna synchroniczna przekładnia zębatkowa zapewnia w pełni symetryczny, zsynchronizowany ruch otwierania i zamykania dwóch twardych szczęk. Automatyczne centrowanie detalu eliminuje błędy ręcznego pozycjonowania. Stabilny punkt mocowania zostaje zachowany nawet w przypadku półfabrykatów o długich rozmiarach i nieregularnych kształtach.
Całkowicie hartowane szczęki twarde charakteryzują się wysoką twardością, wyjątkową odpornością na zużycie i dużą siłą tarcia mocowania. Mocno chwytają stal, żeliwo i inne twarde elementy obrabiane oraz zapobiegają ślizganiu się i wibracjom podczas intensywnego frezowania.
Zintegrowany od dołu interfejs pozycjonowania punktu zerowego jest w pełni kompatybilny z głównymi przemysłowymi systemami punktu zerowego. Samocentrujące imadło punktu zerowego o dużym skoku i dużej wytrzymałości z twardymi szczękami umożliwia szybką wymianę osprzętu i powtarzanie pozycjonowania bez konieczności powtarzania ręcznej kalibracji, co znacznie zwiększa wydajność w przypadku produkcji o dużym mieszaniu i szybkiej iteracji. Niezależna architektura pozycjonowania i mocowania równoważy wydajność szybkiej wymiany i sztywność mechaniczną przy dużym skrawaniu.
Podstawowe mocne strony techniczne
1. Rozszerzony efektywny skok mocowania
Znacznie większy skok mocowania dostosowuje się do części o długich profilach, dużych elementów w kształcie ramy i nieregularnych elementów konstrukcyjnych. Unika się wtórnych operacji mocowania i eliminowane są błędy obróbki wynikające z powtarzającego się mocowania.
2. Wytrzymała, kuta sztywność korpusu
Integralnie kuty korpus ze stali o wysokiej wytrzymałości oraz kompletny proces odprężania jest odporny na odkształcenia i wibracje pod wpływem dużej siły skrawania. Obsługuje połączenie ciężkiego frezowania zgrubnego i precyzyjnego frezowania wykańczającego w jednym urządzeniu.
3. W pełni hartowana wymienna twarda szczęka
Precyzyjnie szlifowane i całkowicie hartowane szczęki twarde zapewniają doskonałą odporność na zużycie i uderzenia. Długotrwała dokładność mocowania zostaje zachowana, a częsta konserwacja szczęk jest zmniejszona. Szczęki twarde można wymieniać osobno, bez konieczności wyrzucania całego imadła.
4. Wbudowany interfejs szybkiego pozycjonowania punktu zerowego
Natywne, standardowe dokowanie w punkcie zerowym umożliwia szybką wymianę urządzeń i powtarzanie pozycjonowania. Oszczędza ponad 80% czasu na konfigurację osprzętu i debugowanie oraz maksymalizuje wydajność obrabiarki CNC.
5. Całkowicie zamknięta ochrona przed zanieczyszczeniami
Całkowicie uszczelnione wewnętrzne wnęki izolują płyn obróbkowy, wióry metalowe i pył warsztatowy. Wewnętrzne części przekładni są zabezpieczone przed korozją i zakleszczeniem, co znacznie wydłuża żywotność imadła.
6. Kompatybilność sprzętu o szerokim zakresie
Zoptymalizowany układ wymiarów zewnętrznych pasuje do pionowych centrów obróbczych CNC oraz maszyn 4- i 5-osiowych z podnośnikiem. Obejmuje większość typowych scenariuszy zastosowań związanych z precyzyjnym frezowaniem, wierceniem i wytaczaniem.
Procedury instalacji i uruchomienia
1. Przed montażem dokładnie oczyść powierzchnię stołu roboczego obrabiarki i powierzchnię odniesienia podstawy imadła. Usunąć wióry, pozostałości chłodziwa i zanieczyszczenia olejem. Cząsteczki obce przechylają imadło i powodują odchylenia wymiarowe.
2.Wyrównaj interfejsy pozycjonowania punktu zerowego, prawidłowo umieść imadło i dokręć śruby mocujące zgodnie z wartościami momentu obrotowego podanymi w oficjalnej instrukcji. Upewnij się, że imadło jest mocno osadzone i nie drży.
3.Dostosuj siłę mocowania odpowiednio do materiału przedmiotu obrabianego i technologii obróbki. Unikaj nadmiernej siły mocowania, która może odkształcić cienkościenne elementy obrabiane.
4.Przeprowadzić test na biegu jałowym i sprawdzenie próbnego cięcia. Symuluj rzeczywisty ruch obróbki i upewnij się, że przedmiot obrabiany nie przesuwa się ani nie wibruje przed rozpoczęciem formalnej produkcji seryjnej.
5. W przypadku integracji z systemami automatyzacji robotów należy skalibrować środek chwytający robota względem środka centrującego imadło, aby zapobiec kolizjom mechanicznym.
Schemat konserwacji
1. Natychmiast po każdej zmianie obróbki oczyścić powierzchnie mocowania szczęk i usunąć wióry oraz pozostałości po obróbce.
2. Regularnie smaruj wewnętrzne zespoły przekładni synchronicznej, aby zapewnić płynne otwieranie i zamykanie szczęk.
3.Co kwartał przeprowadzaj kalibrację dokładności pozycjonowania.
4. W przypadku pogorszenia się wydajności samodzielnie wymieniaj zużyte twarde szczęki; modułowa konstrukcja eliminuje konieczność wymiany całego zespołu imadła.
5. Chroń powierzchnie odniesienia podstawy imadła przed uderzeniami i zadrapaniami podczas przenoszenia i przechowywania. Nałożyć powłokę antykorozyjną w celu długotrwałego przechowywania bezczynności.
Diagnoza i rozwiązanie problemu
Objaw 1: Odchylenie wymiarów przedmiotu obrabianego po cięciu
Rozwiązywanie problemów: Niewystarczająca siła mocowania; brak smarowania skrzyni biegów; twarde zużycie szczęki; luźne śruby podstawy
Rozwiązanie: Dostosuj siłę mocowania; uzupełnić smar; przeszlifować lub wymienić zużyte twarde szczęki; dokręcić śruby podstawy standardowym momentem obrotowym.
Objaw 2: Zacięcie szczęki i niepłynny ruch
Rozwiązywanie problemów: Wióry/chłodziwo przedostają się do wnęki uszczelniającej; niewystarczający dopływ smaru; wewnętrzne zużycie części przekładni
Rozwiązanie: Zdemontuj i usuń zanieczyszczenia wewnętrzne; dodać smar; sprawdź i wymień mocno zużyte komponenty.
Objaw 3: Słaba dokładność powtarzalnego pozycjonowania po ponownym zamontowaniu imadła
Rozwiązywanie problemów: Brudne powierzchnie kontaktowe w punkcie zerowym; zużycie kołka ustalającego; niepełne zablokowanie podstawy
Rozwiązanie: Całkowicie czyste powierzchnie współpracujące z punktem zerowym; wymienić zużyte kołki ustalające; dokręcić ponownie śruby mocujące podstawę imadła.
Objaw 4: Przesunięcie przedmiotu obrabianego podczas frezowania zgrubnego pod dużym obciążeniem
Rozwiązywanie problemów: Nieodpowiedni moment blokujący; Resztki wiórów przylgnęły do powierzchni stykowych szczęk
Rozwiązanie: Zwiększ umiarkowanie moment blokujący; dokładnie oczyścić powierzchnie zaciskowe twardych szczęk.
Organizacja pakowania i wysyłki
1. Standardowo zaopatrzone produkty umożliwiają szybką wysyłkę globalną.
2. Każda jednostka przed wysyłką przechodzi kompleksową precyzyjną kontrolę, z załączoną dokumentacją-raportem z kontroli.
3. Zamówienie jednostkowe: opakowanie buforowe z perłowo-bawełnianej tkaniny oraz opakowanie kartonowe o dużej wytrzymałości.
4. Zamówienia na eksport masowy: odporne na fumigację, odporne na wstrząsy skrzynie z litego drewna z wyściółką działową, zabezpieczające precyzyjne powierzchnie odniesienia przed uszkodzeniami spowodowanymi kolizjami w transporcie oceanicznym.
5. Zamówienia OEM i zamówienia modyfikowane na zamówienie są realizowane według wspólnie uzgodnionego czasu realizacji.
Usługi wsparcia posprzedażnego
① Zdalne wskazówki techniczne online dotyczące instalacji, uruchomienia i diagnostyki usterek na miejscu.
② Do każdego zamówienia dostarczana jest kompletna dokumentacja obsługi i konserwacji.
③ Doradztwo techniczne w zakresie projektów niestandardowych w zakresie modyfikacji skoku, konstrukcji szczęk o specjalnym profilu i niestandardowej regulacji otworu montażowego.
④ Dostawa części zamiennych do elementów zużywalnych, takich jak twarde szczęki, do niezależnej wymiany w terenie.
Często zadawane pytania
P1: Czy wydłużony skok mocowania zmniejszy ogólną sztywność mocowania?
Nie. Wytrzymały, wzmocniony kuty korpus imadła utrzymuje bardzo wysoką sztywność konstrukcyjną, zapewniając jednocześnie wydłużony skok mocowania. Jest w pełni przystosowana do cięcia pod dużym obciążeniem elementów ze stali i żeliwa.
P2: Czy muszę wymieniać całe imadło, gdy zużyją się twarde szczęki?
Nie. Szczęki twarde są niezależnymi, wymiennymi częściami zamiennymi. Należy wymieniać jedynie zużyte szczęki, co obniża ogólne wydatki na konserwację.
P3: Czy jest kompatybilny z głównymi przemysłowymi systemami pozycjonowania punktu zerowego?
Interfejsy w wersji standardowej pasują do większości popularnych podstaw pozycjonowania z punktem zerowym. W przypadku płytek o punkcie zerowym o specjalnych specyfikacjach może być świadczona usługa adaptacji.
P4: Czy samocentrujące imadło punktu zerowego o wydłużonym ruchu i dużej wytrzymałości z twardymi szczękami można zastosować do zadań obróbki 5-osiowej?
Tak. Zoptymalizowany kompaktowy zarys pozwala uniknąć zakłóceń ruchu obrotowego. W pełni dostosowuje się do wielokątowej obróbki przechylania i odwracania obrabiarek 4- i 5-osiowych.
P5: Czy JWGRIP akceptuje niestandardowe zamówienia OEM w dużych partiach?
Tak. Dostarczamy profesjonalne, niestandardowe usługi dostosowywania OEM, aby sprostać wymaganiom klientów z całego świata w zakresie produkcji masowej i procesów specjalnych.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane

Zalecenia dotyczące wiadomości