Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






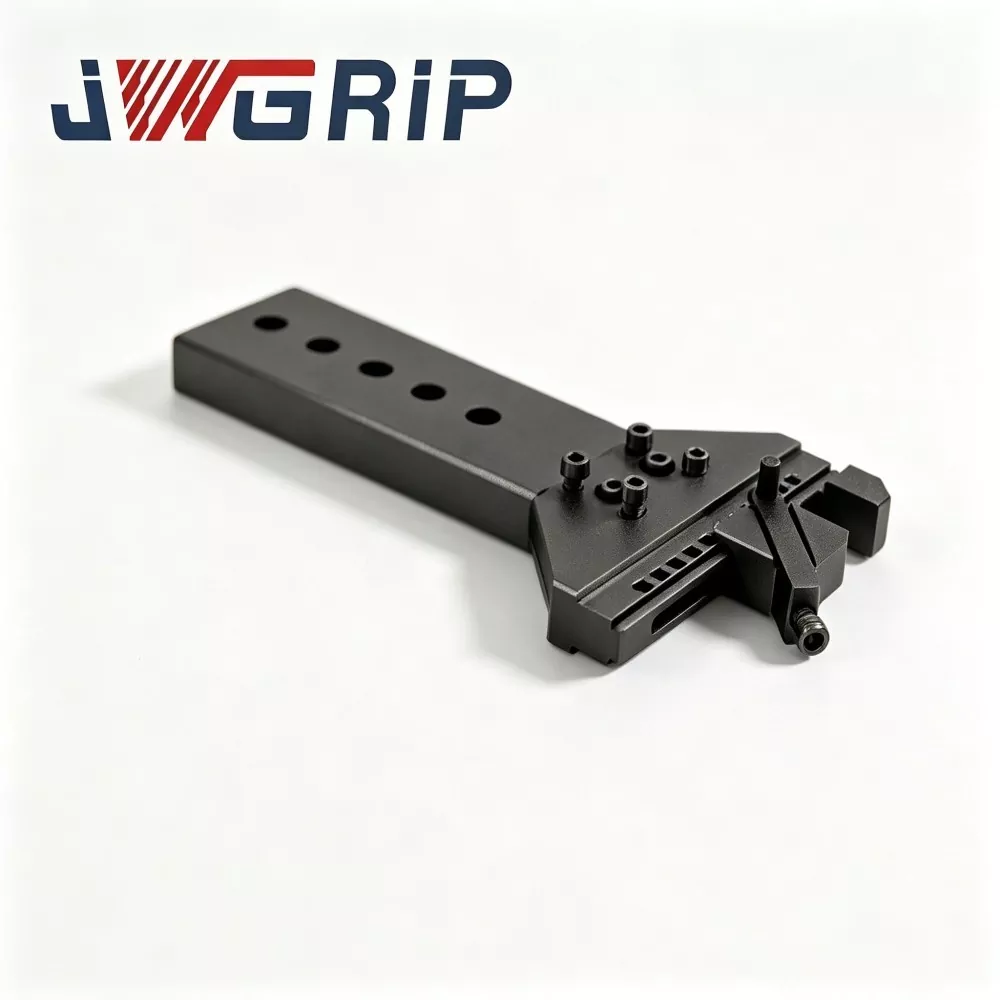
Imadło drutowe EDM do precyzyjnego mocowania
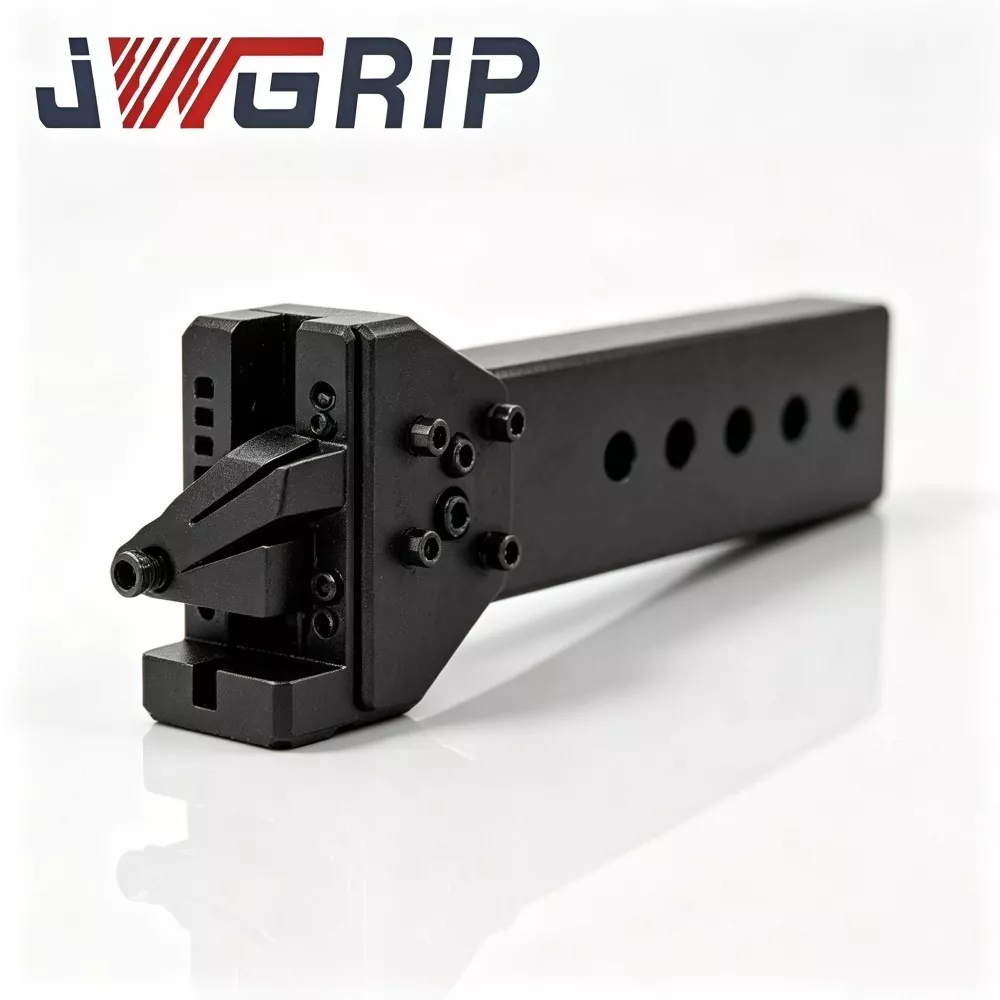
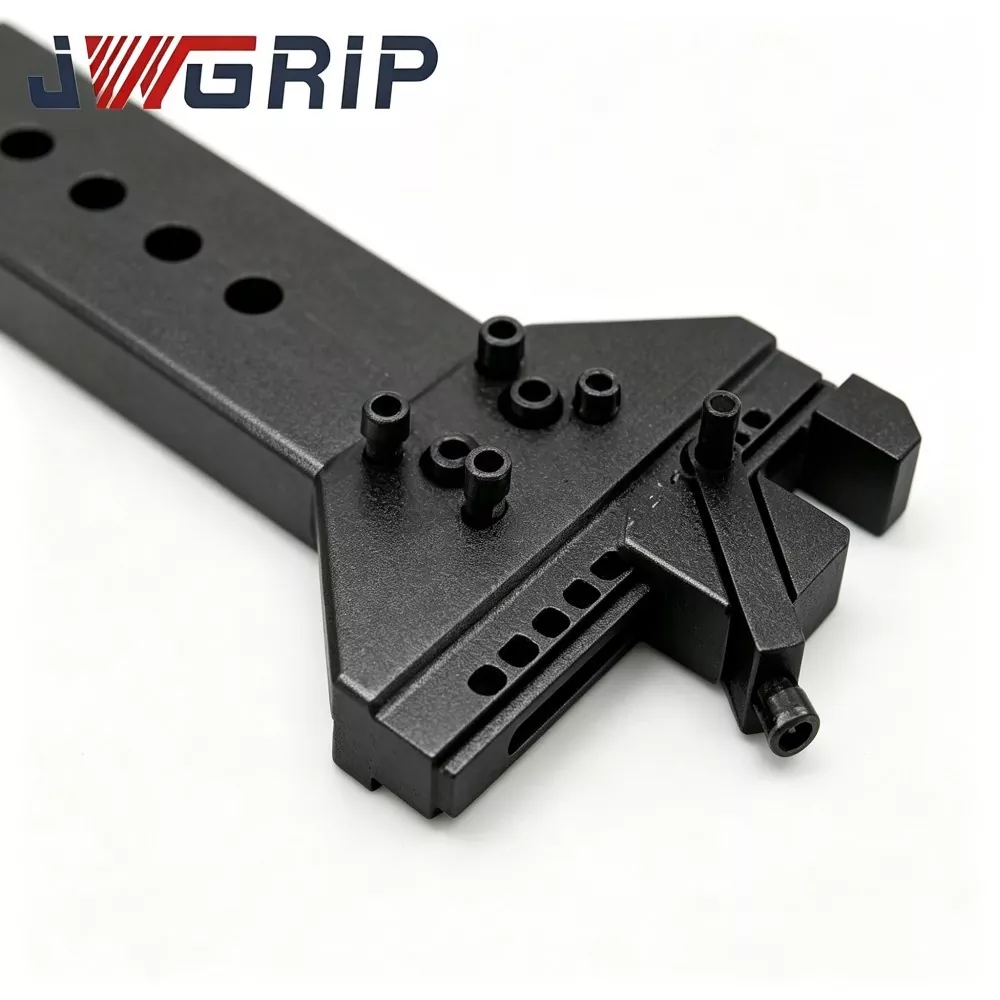
JWGRIP jest profesjonalnym producentem i dostawcą imadła drutowego EDM do precyzyjnego mocowania w Chinach, ze standardowymi modelami w całości w magazynie i obsługującym globalne zamówienie zbiorcze dla profesjonalnych warsztatów zajmujących się cięciem drutem w zanurzeniu. Jest to zintegrowany, profesjonalny uchwyt mocujący o wysokiej sztywności, specjalnie zoptymalizowany do zastosowań w precyzyjnej obróbce elektroerozyjnej drutowej w pełnym zanurzeniu. Łączy w sobie wydajność materiału stabilizowanego kriogenicznie i wzmocnioną konstrukcję zapobiegającą uginaniu szczęk w jedną całość, skutecznie rozwiązując problemy przechylania szczęk, nierównego mocowania i mikroodchylenia zwykłych imadła ogólnego przeznaczenia w długotrwałych zanurzonych środowiskach pracy.
To imadło drutowe EDM o wysokiej powtarzalności jest wykonane z najwyższej jakości stabilizowanej kriogenicznie, wstępnie hartowanej stali stopowej, poddanej rygorystycznej obróbce odprężającej, wieloosiowej obróbce CNC i ultraprecyzyjnej technologii szlifowania na całej powierzchni. Ulepszona architektura przeciwugięciowa wzmocniona szczękami skutecznie zapobiega odkształceniom mocowania i odchyleniom równoległości spowodowanym długotrwałą utrzymującą się siłą zaciskania i ciągłą erozją płynu dielektrycznego. Imadło drutowe EDM do precyzyjnego mocowania utrzymuje wyjątkowo stabilną wydajność równoległego mocowania podczas wielogodzinnych cykli cięcia drutem w zanurzeniu, znacznie redukując mikroprzesunięcia przedmiotu obrabianego, skręcanie i zniekształcenie wymiarowe cienkościennych, małych rozmiarów i precyzyjnych części ze stopów twardych.
W odróżnieniu od zwykłych imadeł podatnych na odkształcenia związane ze starzeniem się i kumulujące się błędy pozycjonowania w warunkach pracy pod wodą, znacznie zmniejsza ilość złomowanych wkładek do matryc do tłoczenia o wysokiej precyzji, elementów narzędzi i skomplikowanych detali ciętych drutem. Szeroko stosowany w precyzyjnej produkcji matryc i produkcji seryjnej delikatnych komponentów, zapewnia długotrwałe, stabilne i wysokiej jakości profesjonalne rozwiązania w zakresie mocowania dla nowoczesnych warsztatów drutowych EDM.
Ukryte wady jakościowe
Warsztaty drutowe EDM często produkują wysokiej jakości cienkościenne wkładki do tłoczenia, miniaturowe elementy form i części z węglików spiekanych. Wielu inżynierów zajmujących się procesami napotyka trudny do wykrycia problem z jakością:
· Nawet przy kwalifikowanych surowych półfabrykatach i zoptymalizowanych parametrach maszyny gotowe detale nadal wykazują nieprzewidywalne mikroskręty, odchylenie kątowe lub nierówny luz skrawania.
· Duża część tych defektów wynika ze zwykłych imadeł ogólnego przeznaczenia, które nie są zoptymalizowane pod kątem zanurzonych środowisk z płynem dielektrycznym. Pod obciążeniem zaciskającym konwencjonalne imadła powodują niewidoczne przechylenie szczęk; wewnątrz zbiornika płynu dielektrycznego powoli gromadzi się zużycie luzu powierzchni ślizgowej.
· Te niewidoczne błędy mocowania są przenoszone bezpośrednio na kontury wycięte drutem. W przypadku części wymagających wąskich tolerancji ± 0,003–±0,005 mm odkształcenie mocowania wywołane imadłem bezpośrednio powoduje odpady obrabianego przedmiotu i poważne straty ekonomiczne dla producentów form i narzędzi.
Filozofia projektowania
Imadło drutowe JWGRIP do precyzyjnego mocowania zostało zaprojektowane specjalnie w celu rozwiązywania rzeczywistych problemów związanych z zaciskaniem zanurzonego drutu.
① Opierając się na danych terenowych klientów z całego świata, jako bezpośredni eksporter JWGRIP do fabryki, dokonano wielu rewizji prototypu, przeprowadzając ciągłe testy starzenia w zanurzeniu przed wprowadzeniem do masowej produkcji.
② Operatorzy mogą zamontować to imadło bezpośrednio na stołach roboczych obrabiarek drutowych lub podstawach urządzeń pomocniczych. Standardowy skok otwierający pasuje do głównych rozmiarów detali o małych i średnich wymiarach.
③ Poza specyfikacjami standardowymi, serwis OEM JWGRIP produkuje niestandardowe geometrie szczęk i układy montażowe zgodnie z rysunkami technicznymi klienta dla specjalnych konfiguracji zautomatyzowanych uchwytów drutowych EDM.
Podstawowa definicja funkcjonalna
Imadło drutowe JWGRIP do precyzyjnego mocowania jest dedykowanym, precyzyjnym mechanicznym uchwytem mocującym, zaprojektowanym wyłącznie do obróbki elektroerozyjnej cięciem drutem zanurzonym. Zabezpiecza małe i średnie detale w kształcie bloków, prętów i nieregularnych profili w zbiornikach płynu dielektrycznego do elektrodrążenia drutowego. Konstrukcja konstrukcyjna wzmocnionych szczęk ogranicza ugięcie szczęk pod wpływem rzeczywistego obciążenia zaciskającego i utrzymuje korzystny stan mocowania równoległego w scenariuszach częściowego zaciskania lub pełnego kontaktu szczęk.
Imadła frezarskie wytrzymują przede wszystkim dynamiczną siłę skrawania. Natomiast imadła do elektrodrążenia drutowego nie wytrzymują prawie żadnego dużego obciążenia tnącego; jego główne wyzwanie polega na długotrwałym zanurzeniu w płynie dielektrycznym oraz odkształceniu mikronaprężeniowym wynikającym ze statycznej siły mocowania. Wiele dostępnych na rynku imadeł ogólnego przeznaczenia ignoruje tę funkcję i stopniowo pochyla się szczęka po wielokrotnych cyklach mocowania.
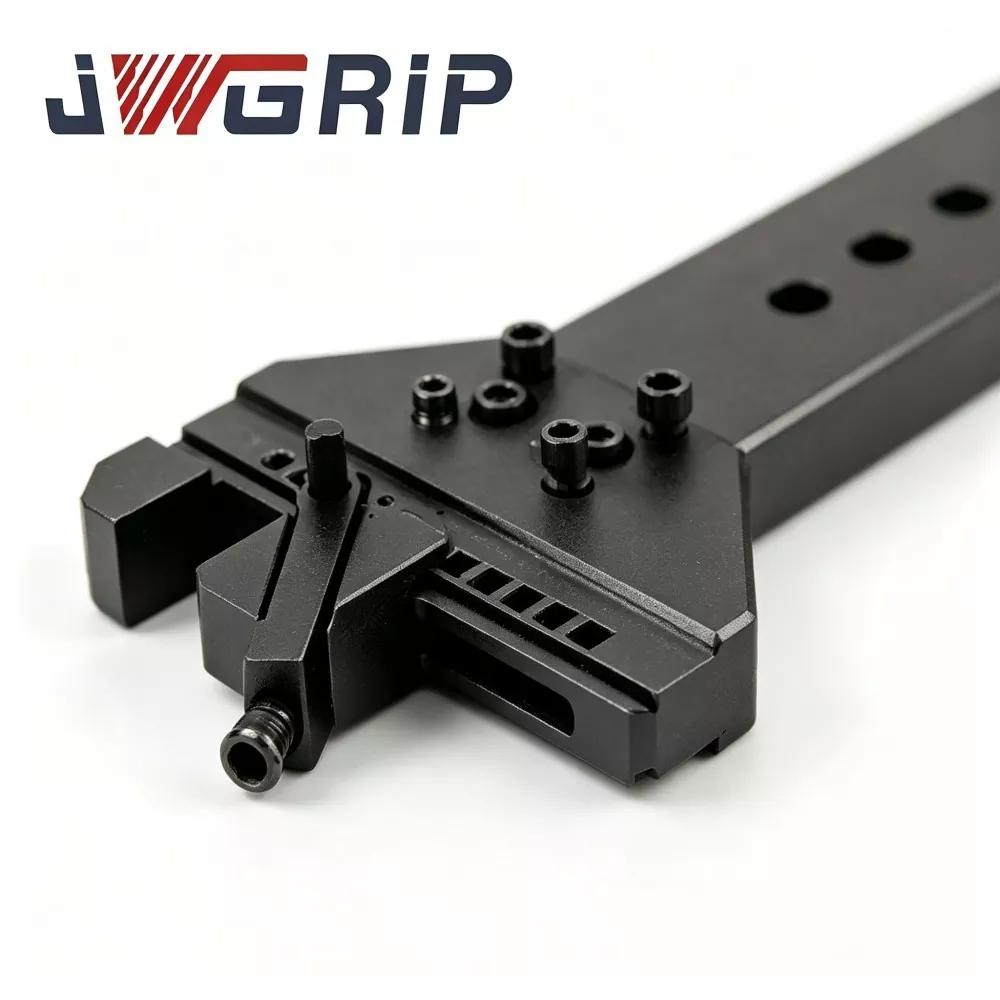
Najważniejsze cechy produktu
1. stabilizowany kriogenicznie, wstępnie utwardzany korpus ze stali stopowej. Korpus główny. Po obróbce zgrubnej korpus główny poddawany jest obróbce kriogenicznej oraz wielorundowemu odpuszczaniu odprężającemu w celu usunięcia większości wewnętrznych naprężeń szczątkowych. W zakresie temperatur warsztatowych 16-31 ℃, zmienność płaskości podstawy bazowej ≤0,0028 mm, zapobiegająca zniekształceniu podstawy spowodowanej wahaniami temperatury otoczenia.
2. Wzmocniona konstrukcja szczęk zapobiegających ugięciom W ruchomej szczęce zastosowano zintegrowane wzmocnienie wewnętrznego żebra. Ugięcie końcówki szczęki jest ściśle kontrolowane przy zalecanym momencie mocowania. Powierzchnie zaciskowe szczęk są poddawane niezwykle precyzyjnemu szlifowaniu: płaskość powierzchni szczęk ≤0,002 mm, równoległość szczęki ≤0,003 mm.
3. Utwardzone antykorozyjne powierzchnie prowadnic ślizgowych Powierzchnie współpracujące prowadnic poddawane są miejscowemu utwardzaniu powierzchniowemu o wysokiej energii, po którym następuje pełna pasywacja antykorozyjna. Zapewnia odporność na zużycie i erozję płynu dielektrycznego w długotrwałych zanurzonych środowiskach pracy.
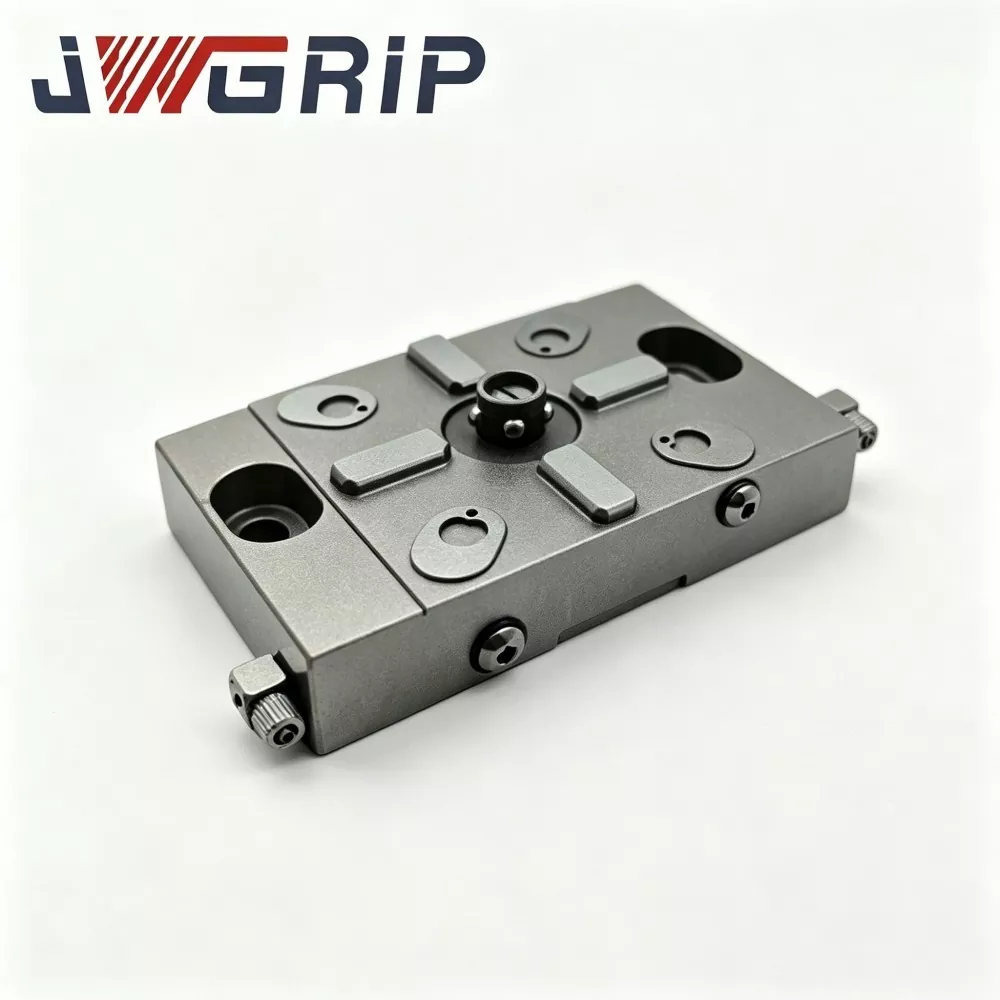
4. Precyzyjnie szlifowana powierzchnia odniesienia Powierzchnia Dolnego punktu odniesienia jest w pełni ultraprecyzyjnie szlifowana, co zapewnia niezawodne odniesienie do montażu, gdy imadło jest zamontowane na stołach roboczych do elektrodrążarki drutowej lub pomocniczych płytach mocujących.
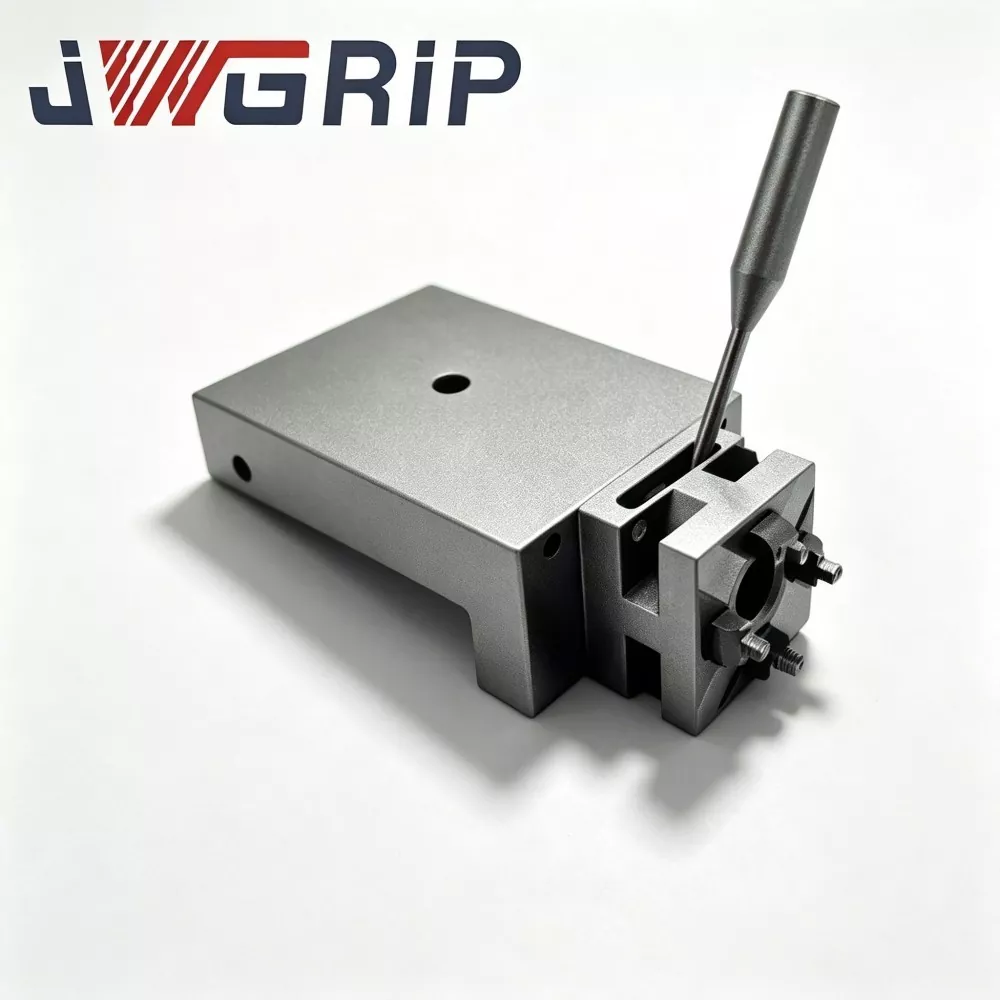
5. Skok otwierania w zakresie standardowym i elastyczne dostosowywanie OEM Standardowy zakres otwierania pasuje do większości małych i średnich półfabrykatów drutowych EDM. Obsługiwane modyfikacje OEM obejmują szerokość szczęk, maksymalny skok otwarcia i wzór otworów montażowych w podstawie dla specjalnych wymagań dotyczących układu osprzętu.
6. Identyfikowalność jakości całej partii. Każde gotowe imadło JWGRIP jest opatrzone wygrawerowanym laserowo unikalnym numerem seryjnym. Kompletne zestawy danych z inspekcji dotyczące płaskości, równoległości szczęk i testu ugięcia szczęk są archiwizowane na potrzeby zarządzania jakością w dużych warsztatach zajmujących się narzędziami precyzyjnymi.
Proces produkcyjny
Każda partia produkcyjna imadła EDM drutu JWGRIP ściśle wykonuje etapy produkcyjne kontrolowane w pełnym procesie:
1. Kontrola składu i twardości przychodzących surowców
2. Frezowanie zgrubne CNC korpusu głównego i szczęki
3. Obróbka stabilizacji kriogenicznej
4. Wielocyklowe odpuszczanie odprężające
5. Obróbka półwykończeniowa
6. Formowanie wewnętrznego żebra szczęki
7. Lokalne utwardzanie powierzchni prowadnicy
8. Ultraprecyzyjne szlifowanie wielostronne (powierzchnie szczęk, punkt odniesienia, powierzchnie współpracujące prowadnicy)
9. Obróbka wykańczająca gwintów i otworów montażowych
10. Wiele elementów kontroli geometrycznej maszyny CMM
11. Symulowany test ugięcia szczęki zaciskowej
12. Test symulacyjny starzenia cyklicznego w zanurzeniu
13. Laserowe znakowanie numeru seryjnego
14. Globalna pasywacja antykorozyjna
15. Końcowa ponowna kontrola wizualna i wymiarowa
16. Magazynowanie wyrobów gotowych
Walidacja jakości
Każda partia produkcyjna imadła drutowego EDM JWGRIP przechodzi wielowymiarową weryfikację jakości:
badanie surowca, kontrola twardości, pomiar płaskości podstawy i równoległości szczęk, test ugięcia szczęk z symulowanym zaciskaniem, test symulacji cyklicznego starzenia w zanurzeniu i kontrola działania antykorozyjnego powierzchni.
Wszystkie przyrządy pomiarowe pozostają w ważnych cyklach kalibracji. Raporty z inspekcji partii są archiwizowane w celu zapewnienia identyfikowalności. Imadła modyfikowane na zamówienie otrzymują przed wysyłką dodatkowe elementy kontrolne o specjalnych funkcjach zgodnie ze specyfikacjami rysunku klienta.
Przewaga konkurencyjna
Liczne imadła ogólnego przeznaczenia dostępne na rynku zostały pierwotnie zaprojektowane do frezowania na sucho, bez struktury żeber wzmocnionej szczękami i wykończenia powierzchni odpornego na płyn dielektryczny. Wielu producentów pomija procedury stabilizacji kriogenicznej w celu obniżenia kosztów.
1. Zdolność zapobiegania ugięciu szczęk: Konwencjonalne imadła generują oczywiste ugięcie końcówki szczęki przy umiarkowanym momencie mocowania. Szczęka JWGRIP wzmocniona wewnętrznym żebrem tłumi ugięcie końcówki pod statycznym obciążeniem zaciskającym w warunkach zanurzonego drutu EDM.
2. Wytrzymałość w środowisku zanurzonym: Prowadnice ślizgowe większości konkurencyjnych imadeł poddawane są jedynie zwykłemu hartowaniu; Mikrordza i zużycie ścierne pojawiają się po długotrwałym zanurzeniu w płynie dielektrycznym. Lokalne utwardzanie powierzchniowe JWGRIP i pasywacja zwiększają odporność na zużycie i korozję w warunkach zanurzenia w zbiorniku.
3. Technika uwalniania naprężeń wewnętrznych: Wielu konkurentów pomija stabilizację kriogeniczną; Naprężenia szczątkowe powoli uwalniają się pod wpływem cyklicznych zmian temperatury i powodują dryf płaskości odniesienia. Obróbka kriogeniczna JWGRIP plus wielorundowe odpuszczanie minimalizują naprężenia szczątkowe i zachowują długoterminową stabilność geometryczną.
4. Zakres kontroli: Wielu dostawców przeprowadza jedynie prostą kontrolę wyrywkową wymiarów. Każde imadło JWGRIP przechodzi kontrolę geometrii wielu elementów maszyny CMM i test ugięcia szczęk symulujących zaciskanie. Imadła na zamówienie również przechodzą weryfikację dedykowanych funkcji.
5. Możliwość dostosowywania: Większość fabryk może dostarczać wyłącznie imadła o stałym, standardowym rozmiarze otwarcia. Bezpośredni przepływ pracy w fabryce JWGRIP obsługuje modyfikację szerokości szczęk, skoku otwierania i wzoru otworu montażowego w przypadku specjalnych projektów ogniw z drutem EDM.
Często zadawane pytania
P1: Czy imadło drutowe JWGRIP EDM może wyeliminować wszystkie defekty związane ze skręcaniem przedmiotu obrabianego podczas obróbki cięcia drutem?
Odp.: To imadło znacznie zmniejsza ryzyko skręcenia szczęki spowodowanego zaciskaniem. Niemniej jednak skręcenie przedmiotu obrabianego może również wynikać z uwolnienia wewnętrznych naprężeń szczątkowych półfabrykatu podczas erozji materiału. Imadło nie jest w stanie zrównoważyć deformacji źródła materiału. Wstępne odprężanie półfabrykatów pozostaje niezbędne w przypadku cienkościennych, precyzyjnych elementów obrabianych metodą drutową EDM.
P2: Czy to imadło można zastosować do zadań związanych z ciężką frezarką?
Odp.: Imadło drutowe EDM JWGRIP jest zoptymalizowane pod kątem statycznych warunków mocowania drutem zanurzonym przy obróbce elektroerozyjnej. Nie jest przeznaczony do wytrzymywania dużych obciążeń dynamicznych podczas frezowania i udaru. Proszę wybrać dedykowane modele imadeł frezarskich do zastosowań związanych z frezowaniem ciężkim.
P3: Jeśli potrzebna jest niestandardowa szerokość szczęk, specjalny skok otwierania i niestandardowe otwory montażowe, czy wspieracie produkcję niestandardową?
O: Tak. Prosimy o przesłanie kompletnych rysunków technicznych określających wymiary szczęk, maksymalny skok otwarcia, układ otworów montażowych i wymagania dotyczące tolerancji. Nasz dział inżynieryjny przeprowadza ocenę wykonalności i przekazuje formalną opinię dotyczącą oferty w ciągu 12 dni roboczych.
P4: Jakie warunki awarii są objęte gwarancją na produkt?
Odp.: Imadło drutowe JWGRIP do precyzyjnego mocowania to bardzo precyzyjne urządzenie do mocowania w zanurzonym środowisku. Gwarancja dotyczy wad produkcyjnych występujących w chwili dostawy: niezgodności ze specyfikacją równoległości szczęk lub płaskości podstawy. Uszkodzenia spowodowane uderzeniem młotka, nadmiernym momentem dokręcania, długotrwałym zamoczeniem zbiornika bez konserwacji i naturalnym zużyciem powierzchni ślizgowych nie są objęte gwarancją.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości