Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






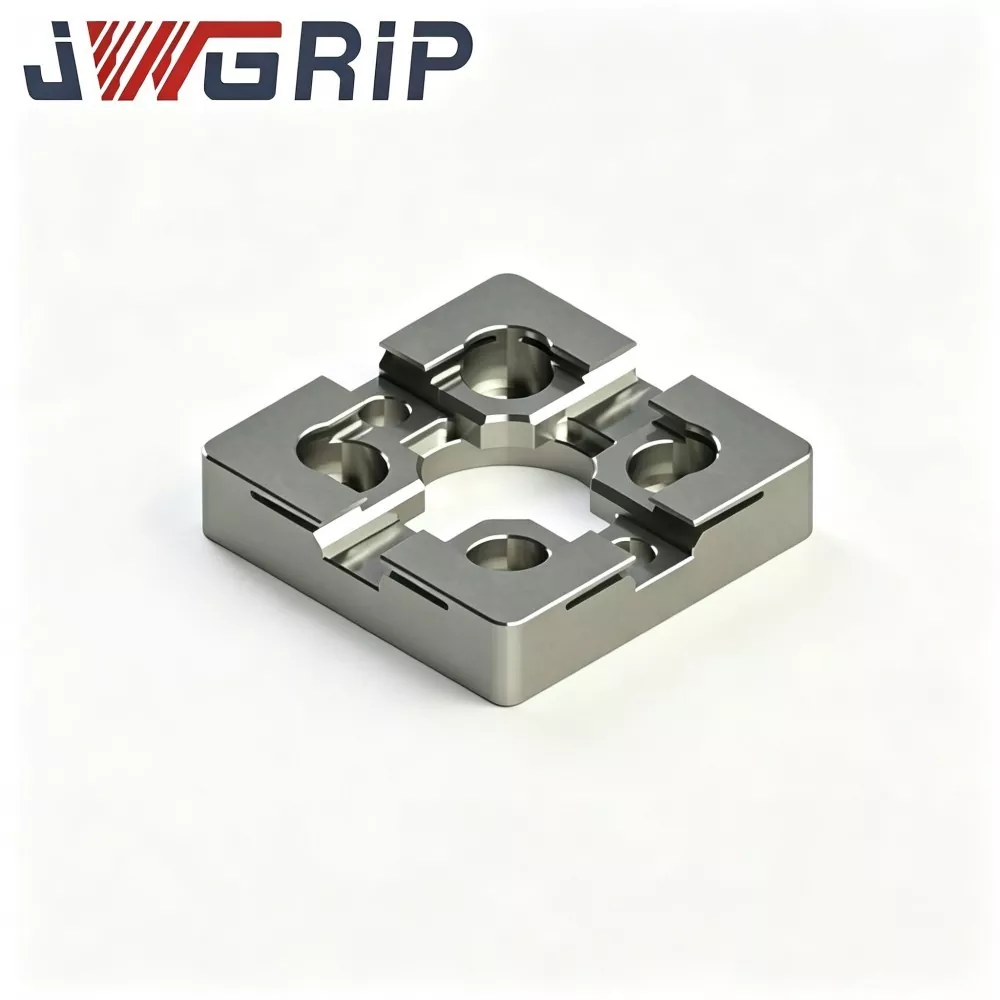
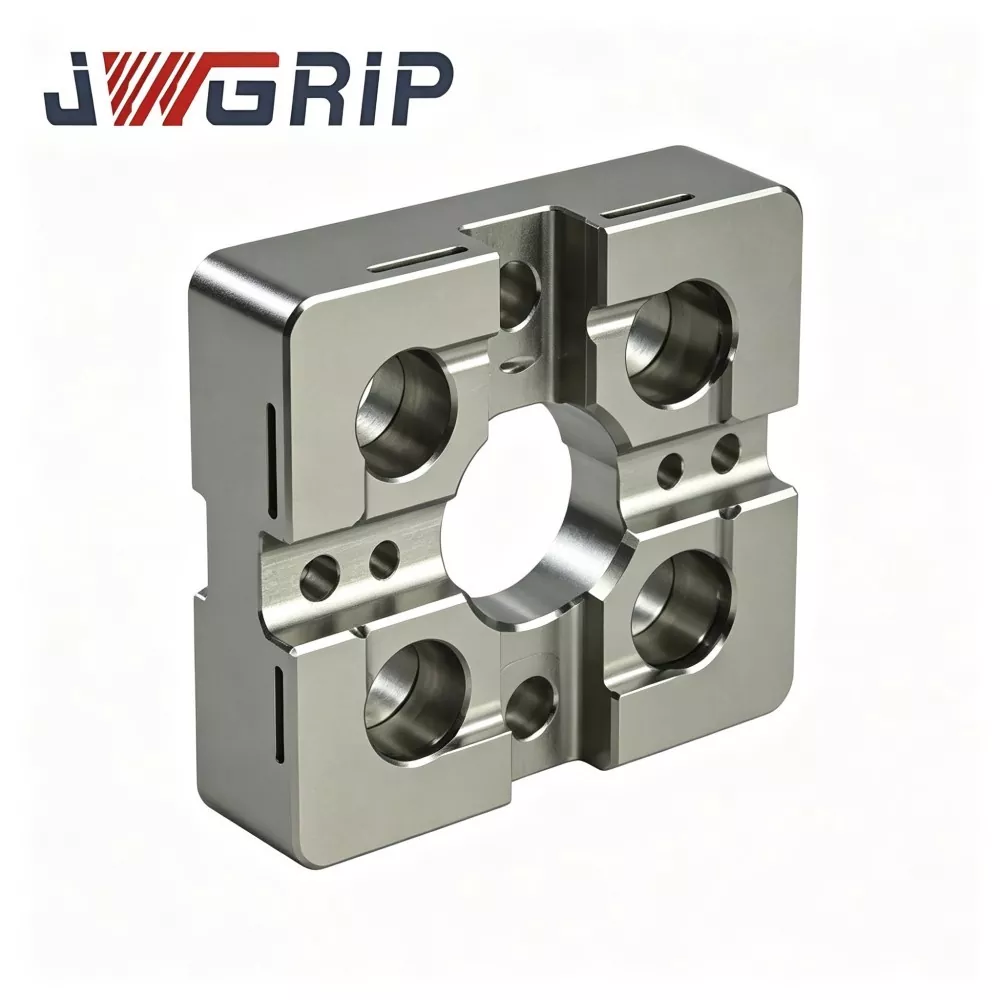
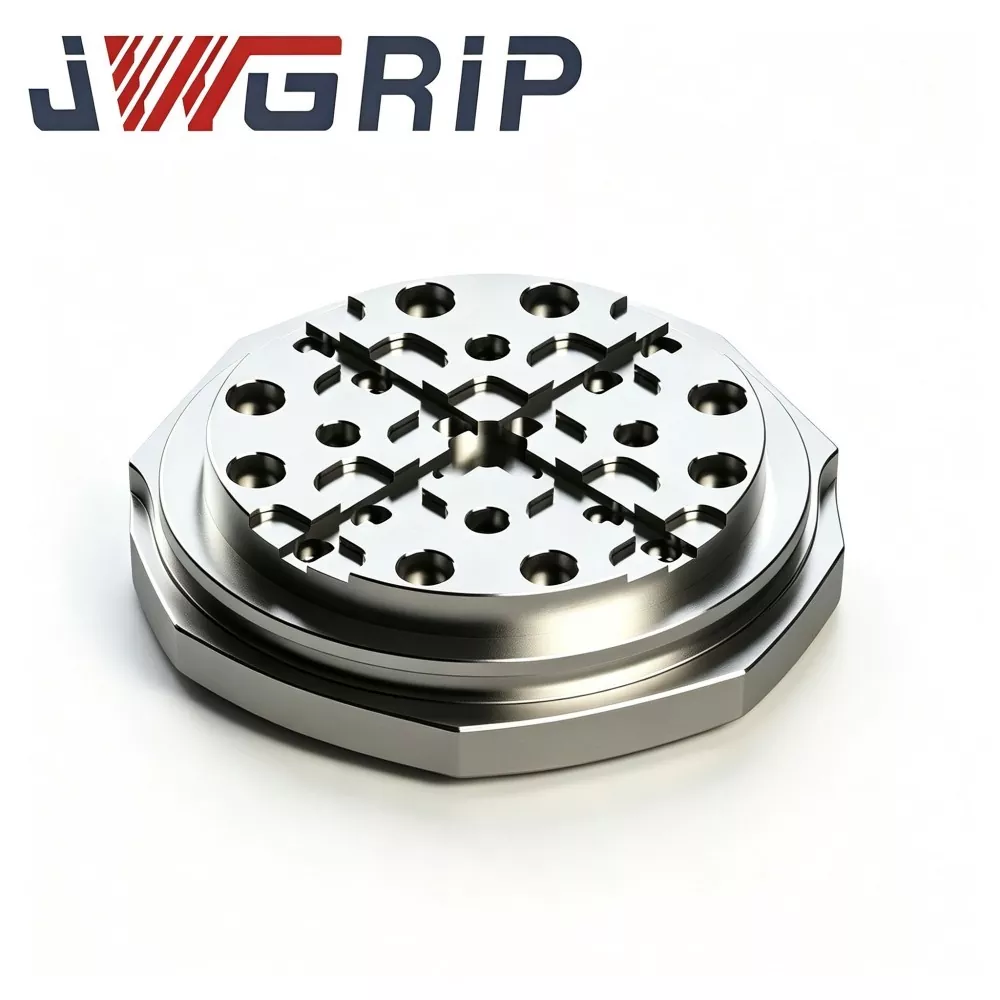
Płytka centrująca EDM typu R 54x54
JWGRIP jest profesjonalnym producentem i dostawcą płytki centrującej EDM typu R 54x54 w Chinach, ze standardowymi specyfikacjami w całości dostępnymi w magazynie i obsługującymi globalne zamówienie zbiorcze na kompaktowe maszyny EDM i projekty warsztatowe form precyzyjnych. Jest to odporny na zużycie, wysoce precyzyjny, zintegrowany przyrząd wzorcowy do pozycjonowania, zaprojektowany specjalnie dla małych urządzeń EDM z wgłębnikiem, miniprzyrządów do elektrod i scenariuszy precyzyjnego przetwarzania form wielogniazdowych. Łączy w sobie zoptymalizowaną konstrukcję występu pozycjonującego przejściowego typu R i stabilne termicznie właściwości mechaniczne w jednym urządzeniu, eliminując defekty związane z łatwym zużyciem poprzez wytłaczanie i wykruszaniem się narożników tradycyjnych miniaturowych płytek centrujących pod kątem prostym.
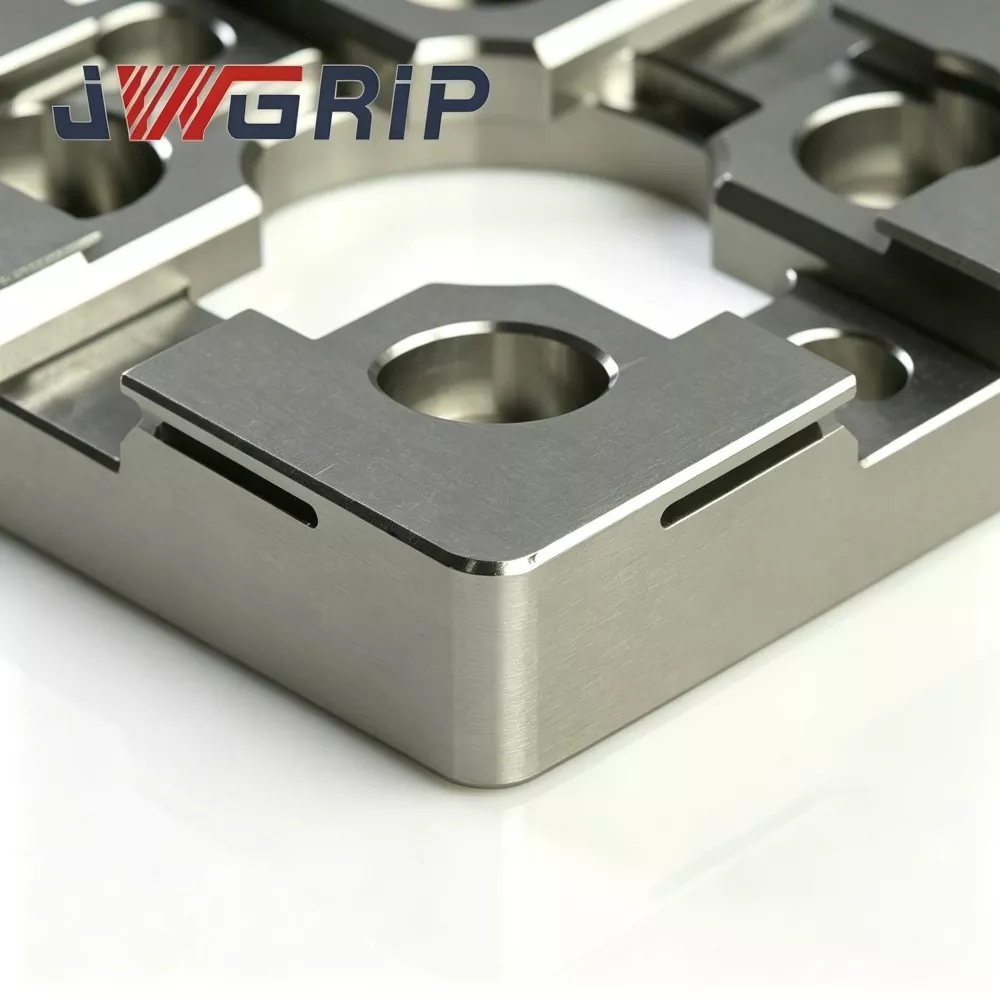
Ta niezwykle stabilna płytka centrująca EDM typu R 54x54 wykorzystuje jako surowiec najwyższej jakości stabilizowaną termicznie stopową stal narzędziową, przetwarzaną poprzez wielocyklową obróbkę starzenia odprężającego, miejscowe utwardzanie powierzchni i ultraprecyzyjną technologię szlifowania dwustronnego. Ulepszona przejściowa konstrukcja kołnierza typu R skutecznie rozprasza skoncentrowane naprężenia kontaktowe podczas powtarzającego się dokowania elektrody i częstych cykli załadunku i rozładunku, znacznie zmniejszając uszkodzenia wgnieceń i zużycie narożników oraz trwale zachowując stabilną referencyjną dokładność centrowania. Termicznie stabilizowany korpus stalowy skutecznie zapobiega deformacjom strukturalnym i odchyleniom wymiarowym spowodowanym wahaniami temperatury w warsztacie, zapewniając doskonałą płaskość i długoterminową spójność wymiarową w produkcji seryjnej o wysokiej częstotliwości.
Doskonale dostosowuje się do wymagań pozycjonowania małych elektrod miedzianych, grafitowych i miedziowo-wolframowych, znacznie skraca czas ręcznego centrowania wstępnego, eliminuje nagromadzone błędy ręcznej kalibracji i rozwiązuje branżowe problemy związane z niestabilną iskiernikiem i wadliwymi detalami małych wgłębień spowodowanymi zużytym wzorcem. Obsługuje standardowe dostawy zapasów i modyfikacje OEM układu otworów montażowych i pozycjonowania profili występów, zapewniając niezawodne i powtarzalne rozwiązania o wysokiej precyzji pozycjonowania do przetwarzania wsadowego miniaturowych płytek i form wielogniazdowych EDM.
Praktyczne punkty bólu
Kompaktowe warsztaty wycinarki EDM przetwarzające mikrozłącza i miniaturowe formy medyczne borykają się z nieodłącznymi wadami konwencjonalnych małoformatowych płytek centrujących:
Konwencjonalne małe płytki centrujące wykorzystują wewnętrzne występy o ostrym kącie. Uderzenie podczas dokowania koncentruje naprężenia w wąskich strefach narożnych. Stopniowo powstają niewidoczne mikro-wcięcia, których nie można wykryć podczas rutynowej kontroli wzrokowej.
Punkt odniesienia centrowania dryfuje cicho podczas ciągłej produkcji, co powoduje nierówną iskiernik, nierówną erozję ścian bocznych wnęki i ryzyko złomu w przypadku wysokowartościowych miniaturowych wkładek do form.
JWGRIP optymalizuje płytkę centrującą EDM typu R 54x54 pod kątem wyżej wymienionych punktów bólu:
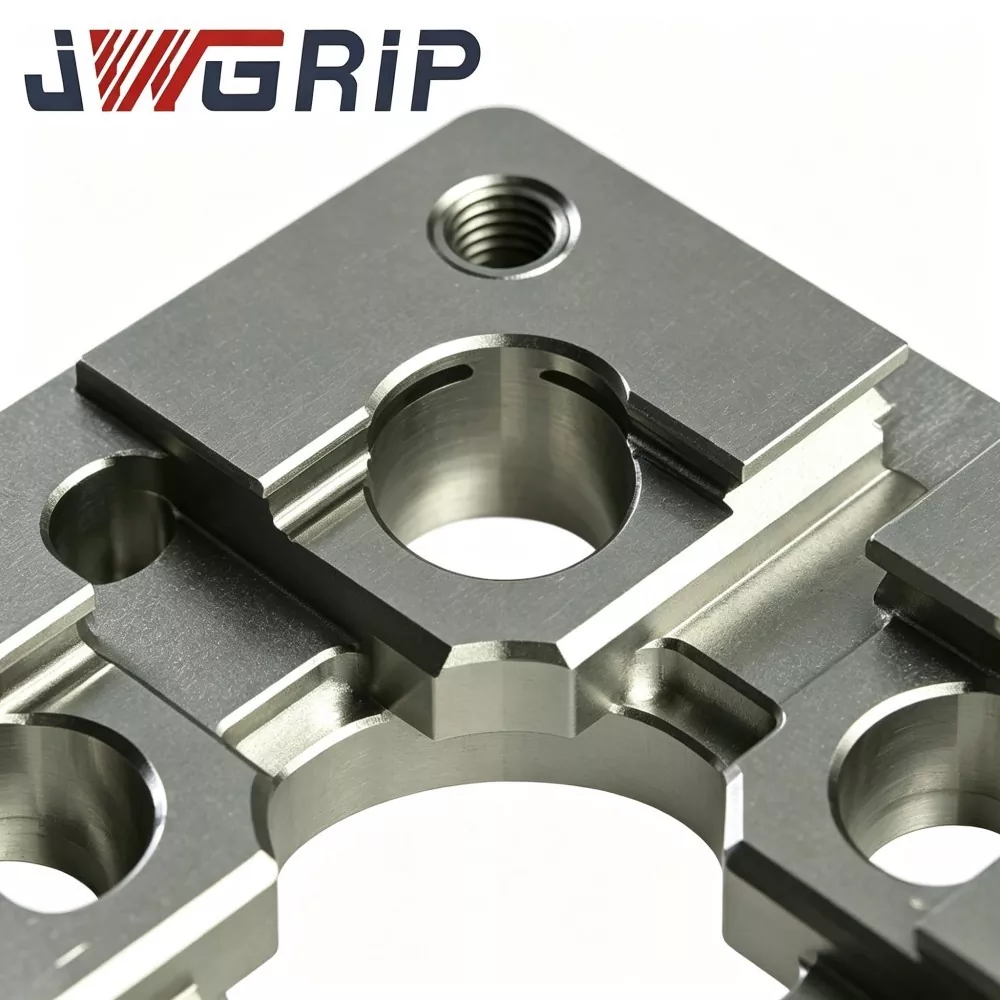
1. Gładkie, przejściowe pozycjonowanie typu R – ramię redystrybuuje naprężenia stykowe dokowania i zmniejsza ryzyko mikrowcięć i odprysków na rogach w przypadku częstych cykli załadunku i rozładunku przyrządu elektrodowego.
2. Podłoże stabilizowane termicznie ze stopowej stali narzędziowej oraz wieloetapowe starzenie ograniczają zniekształcenia wzorcowe wywołane wahaniami temperatury otoczenia w szafie kompaktowych maszyn EDM.
3. Ultraprecyzyjne szlifowanie z podwójną powierzchnią gwarantuje niezawodną płaskość i równoległość dla stabilnego mechanicznego punktu odniesienia.
4. Ułatwia przebieg ręcznego centrowania wstępnego i zmniejsza skumulowany błąd pozycjonowania w przypadku małych, skomplikowanych wkładek do form, poprawiając dokładność powtarzalności w przypadku zadań wsadowych EDM w mikroformach.
5. Kompaktowy rozmiar 54 × 54 dostosowuje się do ograniczonej przestrzeni na stole; Niestandardowe modyfikacje OEM dotyczące układu otworów i występu pozycjonującego są dostępne dla specjalnych kompaktowych projektów zautomatyzowanych ogniw EDM.
Logika operacyjna
Płytka centrująca EDM JWGRIP R-Type 54x54 to kompaktowy, mechaniczny uchwyt referencyjny przeznaczony do wstępnego pozycjonowania i wyrównywania koncentryczności małych przyrządów elektrod EDM:
1. Instaluje się pomiędzy kompaktowym stołem roboczym EDM / mini podstawą osprzętu a uchwytem do mocowania elektrody. Zapewnia powtarzalne mechaniczne dane centrujące podczas częstej wymiany miniaturowych uchwytów elektrod miedzianych, grafitowych lub miedziano-wolframowych.
2. Konwencjonalne małoformatowe płytki centrujące mają ostre wewnętrzne występy o kącie 90°. Naprężenia udarowe podczas dokowania skupiają się na wąskich liniach krawędzi, powodując lokalne mikrowcięcia plastyczne po wielokrotnych cyklach prasowania.
3. Podstawowe udoskonalenie konstrukcji: ciągły, gładki profil przejściowy typu R na wewnętrznych ramionach pozycjonujących zwiększa efektywny obszar styku, rozkłada naprężenia kontaktowe na szersze powierzchnie zamiast ostrych linii narożnych. Spowalnia to gromadzenie się wgłębień i opóźnia dryf odniesienia.
Ważne przypomnienie o granicach funkcjonalnych:
To urządzenie zapewnia wyłącznie mechaniczne centrowanie wstępne i nie może zastąpić precyzyjnej kalibracji współrzędnych opartej na sondzie. Po mechanicznym dokowaniu operatorzy nadal potrzebują pomiarów sondą i kompensacji współrzędnych zgodnie ze standardowymi specyfikacjami procesu EDM.
Główne scenariusze zastosowań:
forma mikrozłączy, forma miniaturowych części medycznych, precyzyjna forma wkładek przekładniowych i obróbka EDM małych rozmiarów wkładek odlewniczych. Można go zamontować na kompaktowych uchwytach z punktem zerowym, minipodstawach lub małych stołach roboczych do obróbki EDM.
Wydajność techniczna
1. Kompaktowa, zoptymalizowana konstrukcja przeciwzużyciowa barku typu R. Porównawczy laboratoryjny test trwałości pokazuje, że przy równej częstotliwości dokowania i sile docisku, płytka centrująca JWGRIP R-Type 54×54 EDM zmniejsza szczytowe lokalne naprężenie kontaktowe o około 32% w porównaniu z tradycyjnymi małymi płytkami centrującymi o ostrych narożnikach, znacznie zmniejszając ryzyko mikrowcięć i odprysków w narożnikach wewnętrznych w ciągłych cyklach wsadowych.
2. Podwójna okrągła obróbka starzenia ze stabilizacją termiczną Półfabrykat ze stopowej stali narzędziowej poddawany jest dwuetapowemu starzeniu w wysokiej temperaturze po obróbce zgrubnej w celu wyeliminowania większości wewnętrznych naprężeń szczątkowych. W warsztacie temperatura otoczenia 16-30 ℃, zmienność płaskości gotowej płyty ≤0,0025 mm, zapobiegająca zniekształceniom wzorca spowodowanym dryfem temperatury w obudowie kompaktowego sprzętu EDM.
3. Dwustronne, ultraprecyzyjne szlifowanie. Górna robocza powierzchnia odniesienia i dolna podstawa montażowa są ultraprecyzyjnie szlifowane. Płaskość górnej powierzchni ≤0,002 mm; równoległość pomiędzy górnym i dolnym punktem odniesienia ≤0,003 mm. Dobra równoległość umożliwia odwracalną instalację w przypadku zastosowania na alternatywnej powierzchni w przypadku kompaktowej maszyny o ograniczonej przestrzeni.
4. Selektywne miejscowe utwardzanie powierzchniowe Tylko wewnętrzne strefy pozycjonujące typu R są poddawane miejscowemu utwardzaniu wysokoenergetycznemu, a twardość powierzchni HRC 57-61. Silna odporność na zarysowania, pył węglowy i drobne cząstki metalu; Strefy bazowe niepodlegające naprężeniom zachowują wytrzymałość podłoża, aby uniknąć kruchego pęknięcia całej płyty w przypadku przypadkowego uderzenia.
5. Wykończenie antykorozyjne pasywacyjne odporne na płyn dielektryczny. Powłoka antykorozyjna pasywacyjna na całej powierzchni zewnętrznej. Odporny na korozję chemiczną spowodowaną rozpryskami płynu dielektrycznego i atmosferą o wysokiej wilgotności wewnątrz kompaktowej obudowy maszyny EDM, opóźniając powstawanie rdzy punktowej podczas długotrwałej pracy warsztatu.
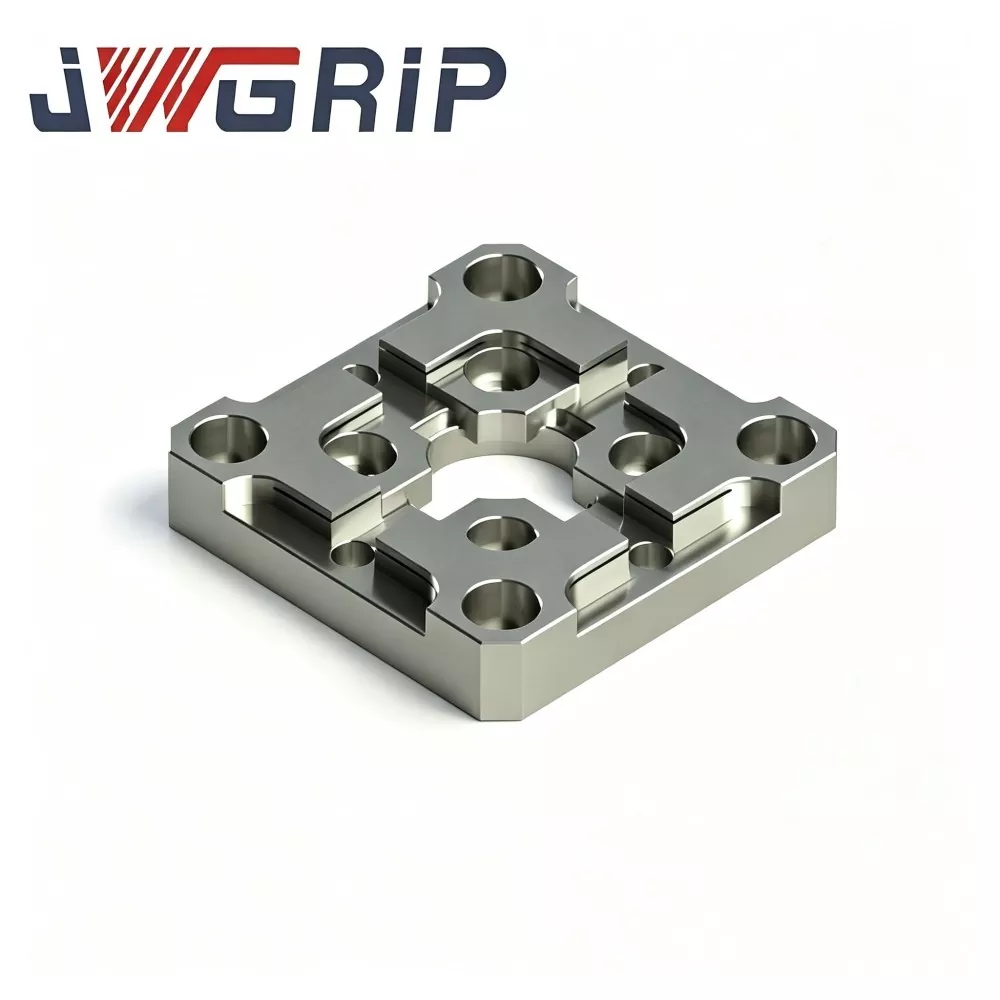
6. Oszczędzający miejsce zarys 54×54 z wstępnie przetworzonymi elementami montażowymi Prefabrykowane otwory na kołki ustalające i otwory na śruby z łbem stożkowym pasują do popularnych kompaktowych interfejsów uchwytów z punktem zerowym. Bezpośredni montaż bez obróbki wtórnej dla większości podstaw osprzętu mini EDM.
7. Identyfikowalne archiwum jakości na poziomie partii. Na każdej gotowej płycie znajduje się wygrawerowany laserowo ekskluzywny numer seryjny. Kompletne zestawy danych z inspekcji obejmujące płaskość, równoległość i tolerancję profilu R są archiwizowane, co wspiera identyfikowalne zarządzanie jakością w przedsiębiorstwach zajmujących się masową produkcją mikroform.
Przepływ pracy w produkcji
Weryfikacja składu i twardości przychodzącego surowca → Frezowanie zgrubne CNC → pierwszy etap starzenia odprężającego w wysokiej temperaturze → obróbka półwykończeniowa → formowanie konturu wewnętrznego ramienia w kształcie litery R → wtórne starzenie termostabilizujące → selektywne lokalne hartowanie powierzchni → ultraprecyzyjne szlifowanie dwustronne → obróbka wykańczająca otworów ustalających i pogłębiających → wieloelementowa kontrola geometryczna CMM → laserowe znakowanie numeru seryjnego → ochrona przed rdzą pasywacja → końcowa ponowna kontrola wizualna i wymiarowa → magazynowanie wyrobów gotowych.
Produkcja jest zgodna ze specyfikacjami systemu zarządzania jakością ISO 9001.
Podstawowe przyrządy metrologiczne: CMM, interferometr płaskości, twardościomierz Rockwella, wszystkie przechodzą okresową oficjalną kalibrację metrologiczną.
Na każdą ukończoną jednostkę wydawany jest niezależny raport z inspekcji; Dokumenty atestu materiałowego mogą zostać dostarczone na życzenie kupującego.
Zasady codziennej konserwacji
1. Przed montażem całkowicie wyczyść płaszczyznę współpracującą podstawy osprzętu, otwory na kołki ustalające i dolną podstawę płyty; usunąć proszek węglowy, wióry metalowe i pozostałości płynu dielektrycznego. Uwięzione ciała obce spowodują ukryte odchylenie pochylenia.
2. Dokręcić śruby mocujące z łbem stożkowym ściśle określonym momentem obrotowym. Nadmierny moment obrotowy powoduje lokalne odkształcenie płyty; niewystarczający moment obrotowy stwarza ryzyko przesunięcia płyty pod wpływem uderzenia podczas dokowania.
3. Kontroluj ruch ruchomy przyrządu elektrodowego; zakazać gwałtownego uderzenia w barki pozycjonujące typu R; W przypadku mechanicznego centrowania wstępnego należy zastosować tryb dokowania z miękkim kontaktem.
4. Po mechanicznym wstępnym centrowaniu, pełna kompensacja współrzędnych w oparciu o sondę zgodnie ze specyfikacjami procesu EDM. Nigdy nie traktuj wyniku mechanicznego centrowania wstępnego jako ostatecznego punktu odniesienia obróbki.
5. Co 6-9 dni roboczych sprawdzaj pod lupą wewnętrzne strefy R barków; W przypadku wykrycia wgniecenia, zarysowania lub nacięcia należy natychmiast wymienić płytkę centrującą.
Operacji podatnych na błędy, których należy unikać
1. Instalacja bez dokładnego czyszczenia współpracujących powierzchni, osadzane są chipy, aby wygenerować ukryty błąd przechylenia.
2. Dokowanie wymuszone młotkiem, tworzące niewidoczne mikrowcięcia na ramionach pozycjonujących.
3. Dokręcanie śruby z nadmiernym momentem obrotowym, powodując trwałe zniekształcenie geometryczne.
4. Pomijanie dokładnej kalibracji sondy i poleganie wyłącznie na mechanicznym centrowaniu wstępnym w przypadku obróbki EDM z mikrownękami.
Tabela sprawdzania usterek
|
Zjawisko usterki |
Prawdopodobna przyczyna |
Sugerowane rozwiązanie |
|
Powtarzające się wahania centrowania i odczytu |
Brudna powierzchnia współpracująca, luźna śruba mocująca, zdeformowany uchwyt elektrody |
Zdemontować i oczyścić powierzchnie stykowe; ponownie dokręcić śruby; sprawdź lub wymień uszkodzony przyrząd |
|
Stopniowe przesunięcie koncentryczności po ciągłej pracy |
R-shoulder ma ślady zużycia lub mikroodpryski |
Sprawdź stan barku pod lupą; wymienić jednostkę, gdy pojawią się ślady zużycia |
|
Słaba równoległość wyjścia dokowania |
Mocowanie z nadmiernym momentem obrotowym; gruz uwięziony pod podstawą płyty |
Zainstaluj ponownie, przestrzegając specyfikacji momentu obrotowego; w pełni czysty interfejs dolnego siedzenia |
Porównanie wydajności i procesów
Większość dostępnych na rynku małoformatowych płytek centrujących EDM posiada wewnętrzne występy o ostrym kącie, bez rozpraszającego naprężenia przejścia R. Wielu konkurentów rezygnuje z wtórnego starzenia termostabilizującego i lokalnego selektywnego hartowania, aby obniżyć koszty produkcji.
1. Zdolność przeciwzużyciowa: konkurencyjne płyty z ostrymi ramionami z łatwością wytwarzają mikrowcięcia po 350–650 cyklach dokowania. Struktura płynnego przejścia typu JWGRIP R znacznie poprawia działanie zapobiegające wgnieceniom pod wpływem powtarzających się uderzeń podczas dokowania przyrządu.
2. Zarządzanie stresem wewnętrznym: wiele konkurencyjnych produktów pomija wtórne starzenie. Naprężenia szczątkowe po szlifowaniu uwalniają się powoli pod wpływem zmiany temperatury otoczenia i powodują odchylenie płaskości. Nasze dwustopniowe starzenie usuwa większość naprężeń szczątkowych, aby zapewnić długoterminową stabilność geometryczną.
3. Standard inspekcji: Wielu dostawców przeprowadza jedynie kontrolę próbek częściowych wymiarów. Każda płyta JWGRIP poddawana jest pełnemu skanowaniu geometrycznemu CMM z niezależnym numerem seryjnym w celu zapewnienia pełnej identyfikowalności.
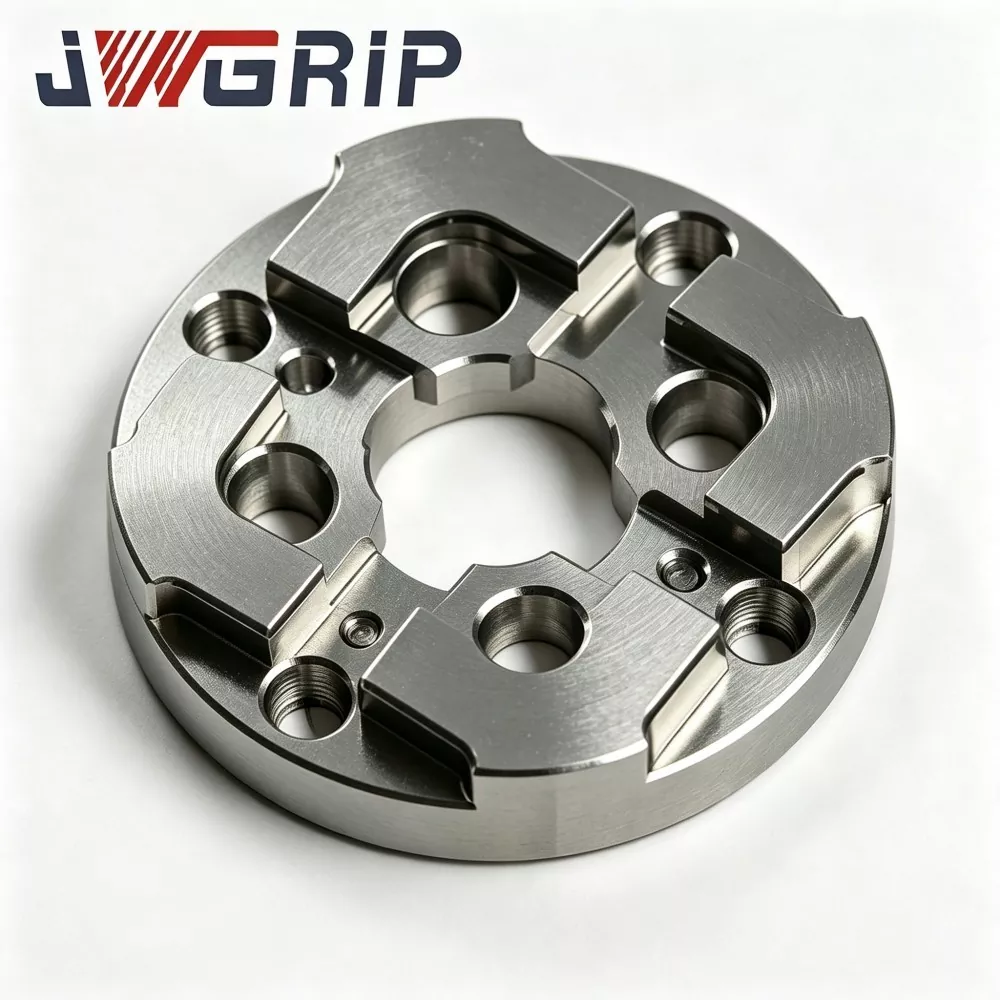
4. Kompetencja w zakresie projektów niestandardowych: wiele fabryk dostarcza wyłącznie rozmiary o ustalonym standardzie. Wspierany przez dojrzały przepływ pracy OEM, JWGRIP implementuje układ otworów i modyfikację pozycjonowania występów dla specjalnych projektów kompaktowych uchwytów EDM.
Często zadawane pytania
P1: Czy płytka centrująca JWGRIP R-Type 54x54 EDM może zapewnić zerowe zużycie w przypadku długoterminowej produkcji masowej?
A1: Zoptymalizowane przejście R znacznie spowalnia ryzyko wgnieceń i odprysków, jednak po masowych cyklach dokowania nie można osiągnąć absolutnego zerowego zużycia. Okresowa kontrola wewnętrznych barków R przy użyciu lupy pozostaje obowiązkowa. Wymień płytkę natychmiast po wykryciu zarysowania, wgniecenia lub nacięcia.
P2: Czy tę kompaktową płytkę centrującą można stosować do ciężkich, wielkogabarytowych przyrządów z elektrodami grafitowymi?
A2: To urządzenie jest przeznaczone do małych, miniaturowych przyrządów elektrodowych w kompaktowych maszynach EDM. Nie jest zalecany do dużych zespołów grafitowych o dużej wytrzymałości. Nadmierne obciążenie przyspiesza zużycie barków i może wiązać się z ryzykiem trwałej deformacji.
P3: Czy wspieracie OEM w zakresie niestandardowego układu otworów i niestandardowej geometrii występu pozycjonującego?
A3: Tak. Prosimy o przesłanie kompletnych rysunków technicznych z jasnymi specyfikacjami dotyczącymi rozmieszczenia otworów, profilu występu pozycjonującego, płaskości i tolerancji równoległości. Zespół inżynierów przeprowadza ocenę wykonalności w ciągu 12 dni roboczych i wystawia formalną wycenę.
P4: Jakie warunki awarii są wyłączone z zakresu gwarancji?
A4: Należy to do elementu utrzymującego pracę o wysokiej precyzji pozycjonowania. Gwarancja obejmuje wady produkcyjne istniejące w momencie dostawy: płaskość, równoległość i twardość wykraczająca poza specyfikację. Uszkodzenia spowodowane kolizją, montażem z nadmiernym momentem obrotowym, ścieraniem wiórów i normalnym zużyciem cyklicznym nie podlegają gwarancji.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości