Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






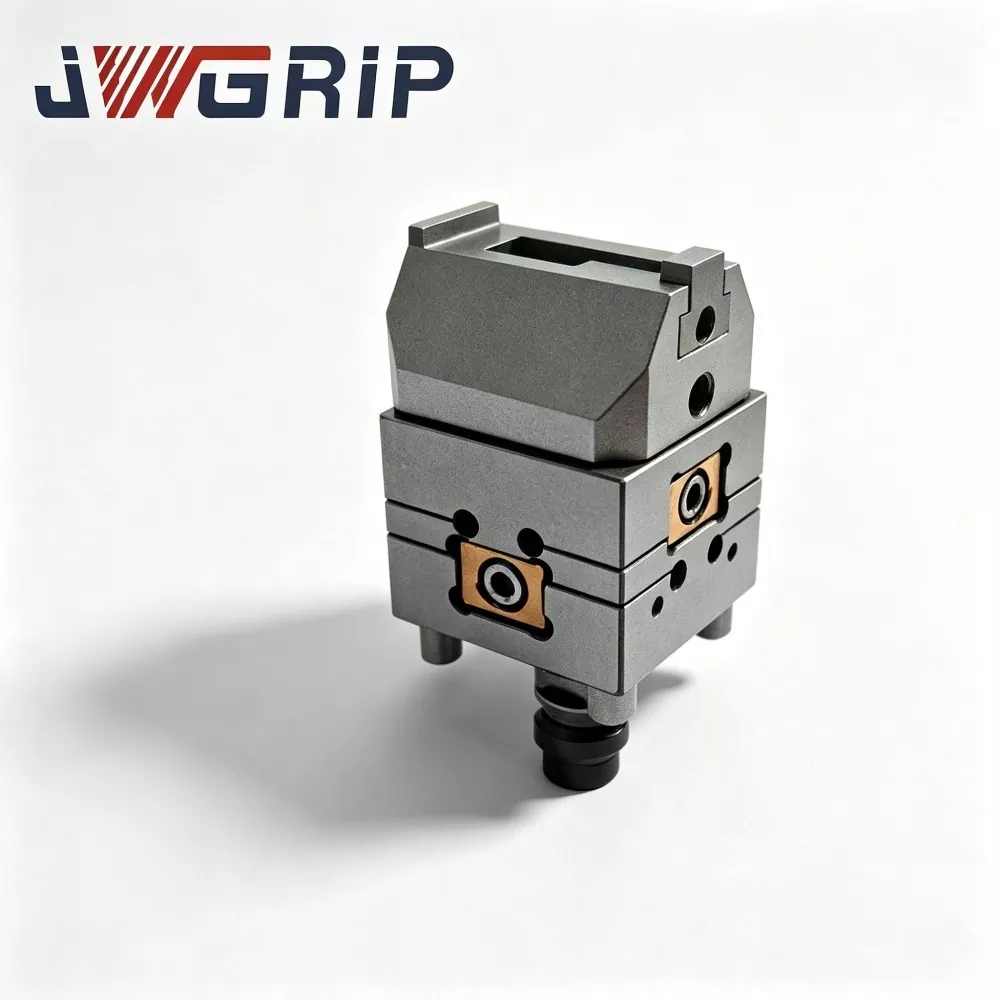
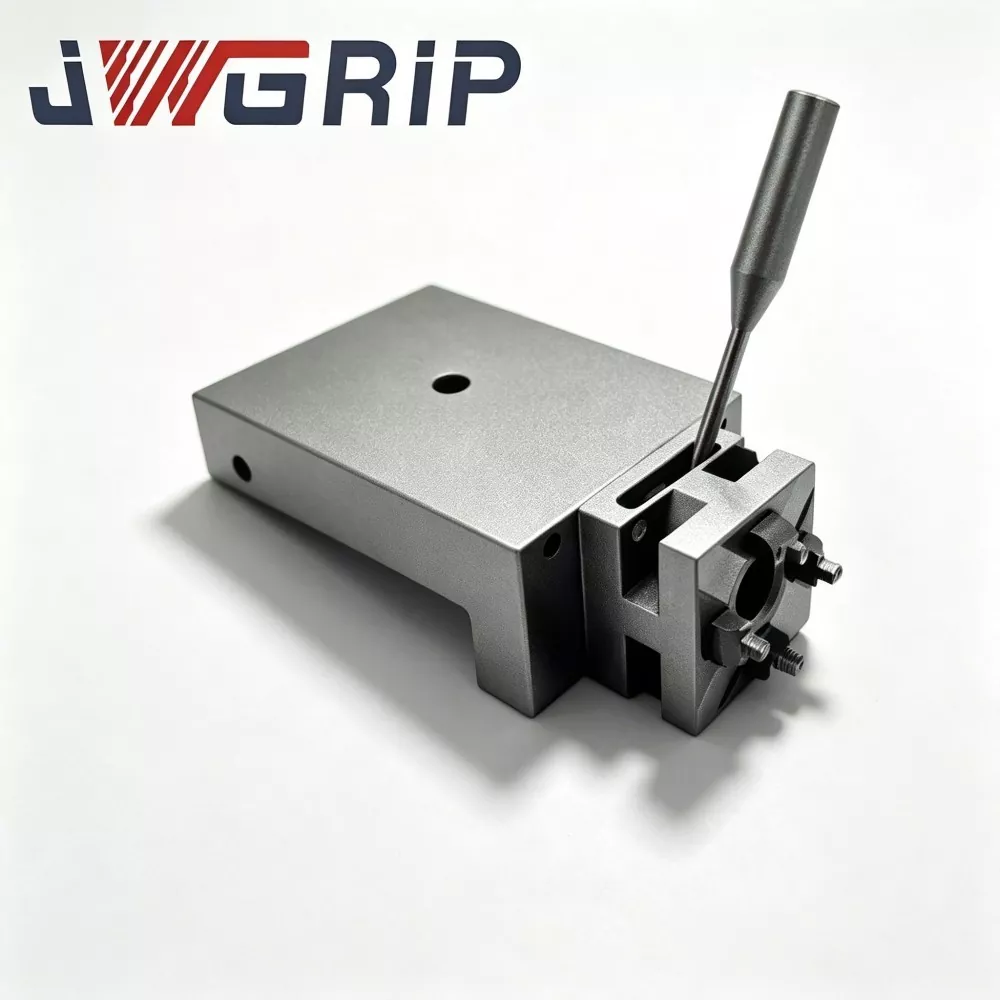
Pneumatyczny uchwyt do mocowania drutu EDM
JWGRIP jest profesjonalnym producentem i dostawcą uchwytu pneumatycznego do uchwytów drutowych EDM w Chinach, zapewniającym bezpośrednie dostawy fabryczne i niestandardowe modyfikacje strukturalne OEM dla globalnych zautomatyzowanych linii produkcyjnych do cięcia drutu w zanurzeniu. Jest to profesjonalny, zintegrowany, pneumatyczny uchwyt mocujący antykorozyjny, specjalnie zaprojektowany do bezobsługowej obróbki drutowej EDM w pełnym zanurzeniu. Łączy w sobie ekskluzywną strukturę zapobiegającą zanieczyszczeniom kanału powietrznego i wysoką stabilność blokady pneumatycznej w jednym urządzeniu, eliminując typowe wady zwykłych uchwytów pneumatycznych typu suchego, takie jak infiltracja płynu, zakleszczanie tłoka i tłumienie siły zaciskania w środowiskach podwodnych.
Ten wysoce niezawodny uchwyt pneumatyczny do drutu EDM jest wykonany z najwyższej jakości, poddanej obróbce kriogenicznej, wstępnie hartowanej stali stopowej, ze zoptymalizowaną architekturą zapobiegającą zanieczyszczeniom wewnętrznego kanału powietrznego i profesjonalną konstrukcją zabezpieczającą uszczelnienie. Dzięki rygorystycznym testom symulacyjnym starzenia się pod wodą skutecznie zapobiega przenikaniu płynu dielektrycznego, gromadzeniu się szlamu po cięciu drutem i korozji wewnętrznych elementów podczas długotrwałej pracy w pełnym zanurzeniu. Pneumatyczny uchwyt do uchwytów drutowych EDM utrzymuje stałą i stałą siłę mocowania w ciągłych, automatycznych cyklach mocowania i zwalniania, unikając dryfowania pozycjonowania i niestabilności obróbki spowodowanej erozją medium i korozją środowiskową.
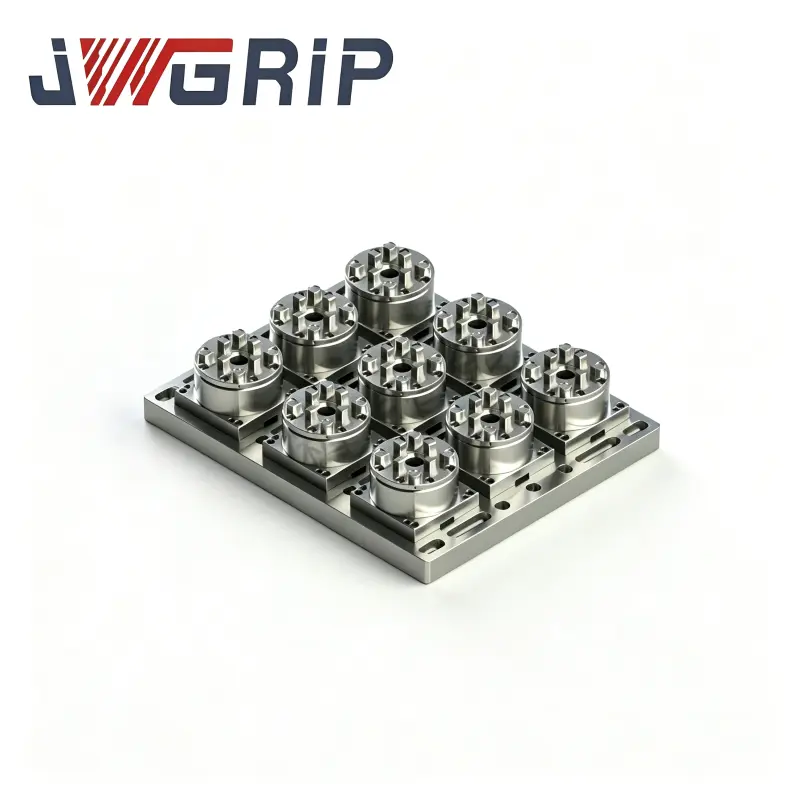
W odróżnieniu od zwykłych uchwytów pneumatycznych ogólnego przeznaczenia, które nadają się tylko do pracy w suchych warunkach i są podatne na wczesne awarie pod wodą, znacznie zmniejszają częstotliwość konserwacji sprzętu i ryzyko złomowania partii detali. Znacząco ogranicza powtarzalne operacje ręcznego mocowania, poprawia dokładność powtarzalnego pozycjonowania i ciągłość produkcji bez obsługi. Szeroko stosowany w zautomatyzowanym przetwarzaniu wsadowym precyzyjnych form wycinanych drutem i półfabrykatów narzędzi, obsługuje standardowe dostawy masowe i spersonalizowaną regulację OEM układu portu lotniczego, skoku szczęk i interfejsu montażowego, zapewniając wysokowydajne i trwałe rozwiązania w zakresie mocowania przedmiotu dla nowoczesnych warsztatów elektroerozyjnej drutowej z wyłączonym oświetleniem.

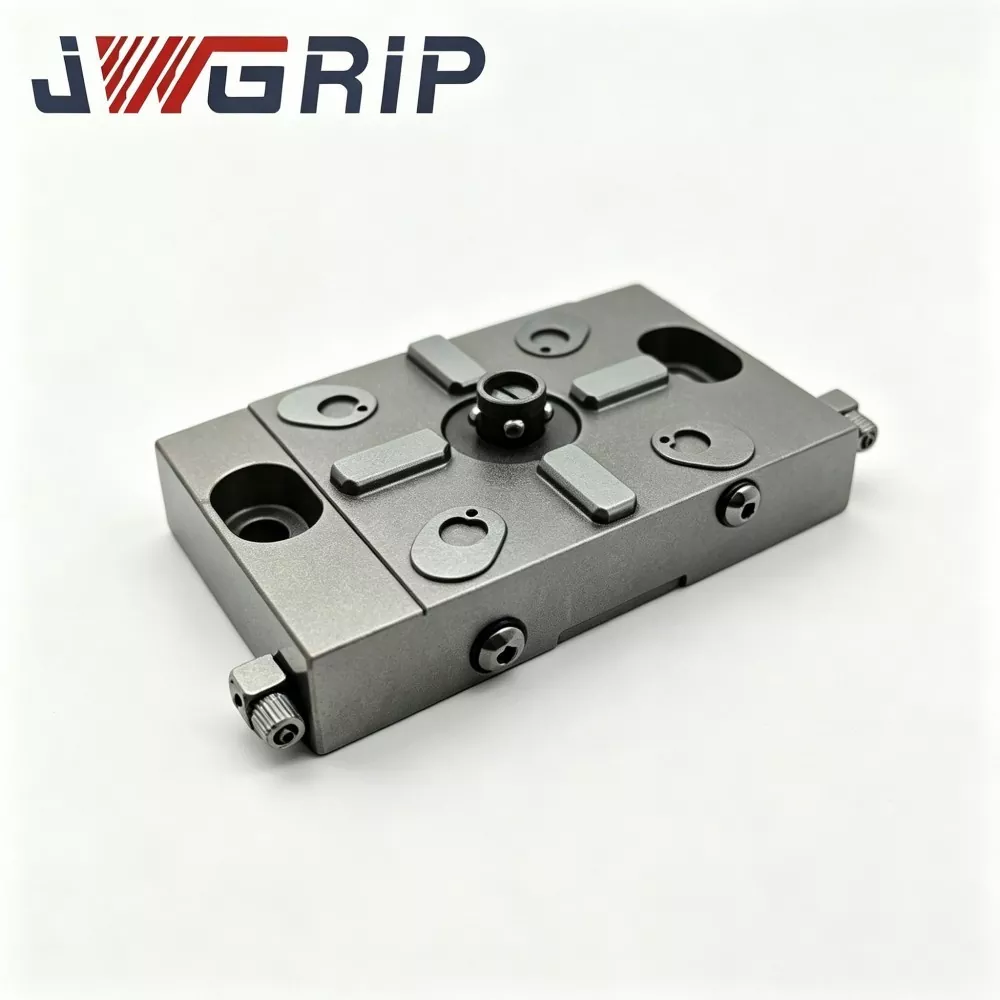
Ryzyko niepowodzenia
Zautomatyzowana produkcja elektrodrążarki drutowej przy wyłączonym oświetleniu zwiększa wydajność fabryk produkujących formy i narzędzia. Mimo to pneumatyczne zespoły zaciskowe instalowane w zbiornikach płynu dielektrycznego niosą ze sobą szereg łatwych do przeoczenia ukrytych zagrożeń związanych z awariami.
· Większość dostępnych na rynku uchwytów pneumatycznych ogólnego przeznaczenia została pierwotnie zaprojektowana do urządzeń automatyki pracujących w suchym środowisku. Po umieszczeniu w zanurzonych zbiornikach elektrodrążarki drutowej drobny szlam pocięty drutem i płyn dielektryczny przedostają się do wewnętrznych komór tłoków przez małe szczeliny.
· Zanieczyszczenia gromadzą się wokół pierścieni uszczelniających i powierzchni ruchomych tłoków. Po setkach cykli automatycznego zwalniania zacisku skuteczność uszczelnienia powoli spada, a siła zaciskania zmienia się bez wczesnych sygnałów ostrzegawczych.
· W przypadku bardzo precyzyjnych wkładek do matryc do tłoczenia z tolerancją ± 0,004 mm, niewidoczne tłumienie siły docisku powoduje mikroprzesunięcie podczas obróbki cięcia drutem i prowadzi do złomu części wsadowej. Wielu techników z formowni zgłasza, że takie sporadyczne usterki są trudne do odtworzenia podczas kontroli offline i zwiększają trudności w rozwiązywaniu problemów.
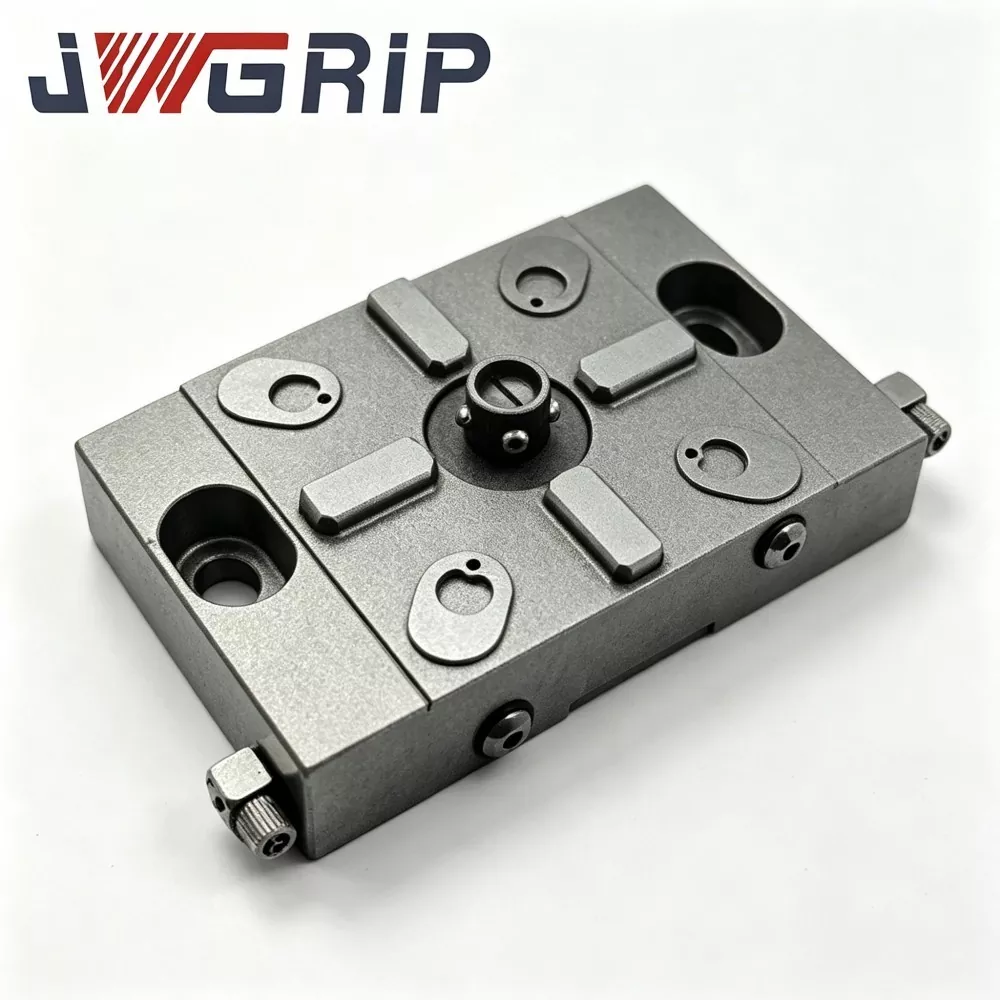
Rozwiązanie zaciskowe
Uchwyt pneumatyczny JWGRIP do mocowania elektrodrążenia drutowego został zaprojektowany specjalnie w celu rozwiązywania problemów związanych z awarią mocowania spowodowanych zanieczyszczeniem medium w przypadku automatycznego mocowania elektrodrążarką drutową.
W odróżnieniu od uchwytów pneumatycznych do ogólnej automatyzacji, zweryfikowanych wyłącznie w testach laboratoryjnych na suchym stanowisku, nasz zespół badawczo-rozwojowy gromadzi ogromne ilości danych o awariach w terenie w świecie rzeczywistym. Każda generacja prototypu przechodzi symulowane testy starzenia w środowisku podwodnym przed uruchomieniem masowej produkcji.
① Operatorzy mogą montować ten uchwyt na stołach roboczych obrabiarek drutowych lub na niestandardowych podstawach mocowania. Standardowy skok szczęki pasuje do głównych wymiarów małych i średnich precyzyjnych półfabrykatów.
② Poza wersjami standardowymi, serwis OEM JWGRIP wdraża dostosowania strukturalne w celu modernizacji specjalnych projektów zautomatyzowanych uchwytów do elektrodrążenia drutowego.
Zasada działania
Uchwyt pneumatyczny JWGRIP do uchwytu roboczego do drutu EDM to uruchamiany pneumatycznie automatyczny uchwyt mocujący przeznaczony do zanurzonych stanowisk pracy z drutem EDM. Czyste, suche sprężone powietrze dostaje się do wewnętrznej uszczelnionej komory tłoka przez zarezerwowane otwory powietrzne, popychając zespoły tłoków w celu napędzania mechanizmu łączącego krzywki klinowej i uzyskania synchronicznego zaciskania do wewnątrz / zwalniania ruchomych szczęk.
Jego podstawową, zróżnicowaną konstrukcją jest wbudowana labiryntowa konstrukcja zapobiegająca infiltracji otaczająca wylot wału tłoka. Kanały z wieloma barierami blokują pocięty drutem szlam i płyn dielektryczny przed wnikaniem do komór powietrznych.
Uwaga dotycząca istotnych różnic środowiskowych: konwencjonalne przemysłowe uchwyty pneumatyczne pracują w suchej atmosferze, podczas gdy specjalne modele do elektrodrążenia drutowego wytrzymują ciągłe rozpryski cieczy i częściowe zanurzenie. Jeśli bariery labiryntowe zostaną zatkane gruzem, skuteczność zapobiegania zanieczyszczeniom spadnie. Ten uchwyt nie może zastąpić wstępnej obróbki sprężonym powietrzem. Wilgoć, mgła olejowa i cząstki stałe z dopływu powietrza nadal przyspieszają zużycie elementów wewnętrznych.
Podstawowa charakterystyka wydajności
1. Wielostopniowa architektura labiryntowa zapobiegająca infiltracji Porównawczy test laboratoryjny starzenia w zanurzeniu pokazuje: w identycznych cyklach zanieczyszczeń rozbryzgowych pneumatyczny uchwyt JWGRIP zmniejsza prawdopodobieństwo przedostania się zanieczyszczeń o około 36% w porównaniu ze zwykłymi uchwytami pneumatycznymi bez labiryntu. Skutecznie opóźnia uszkodzenie pierścienia uszczelniającego wywołane przez osad płynu dielektrycznego.
2. Korpus główny ze stabilizowanej kriogenicznie stali stopowej. Po obróbce zgrubnej korpus główny poddawany jest obróbce kriogenicznej oraz wielorundowemu odpuszczaniu odprężającemu. W zakresie temperatur warsztatowych 15-32 ℃, dryft wymiarów konstrukcyjnych korpusu głównego ≤0,0029 mm, ograniczający wpływ odkształceń termicznych na siłę zwarcia.
3. Azotowane plazmowo ruchome elementy klina krzywkowego Kluczowe elementy krzywki i łącznika klinowego są utwardzane azotowaniem plazmowym, twardość powierzchni osiąga HV830-940, poprawiając odporność na zużycie w zanurzonych środowiskach zanieczyszczonych cząstkami stałymi.
4. Zintegrowany interfejs montażowy filtra wstępnego powietrza z portem powietrza Zarezerwowany gwintowany port umożliwia zainstalowanie miniaturowego wkładu filtra powietrza przy uchwycie, wykonującego wtórne oczyszczanie sprężonego powietrza, zanim medium wpłynie do wewnętrznej wnęki.
5. Zapewnienie równoległości szczęk Powierzchnie współpracujące szczęk ruchomych są poddawane ultraprecyzyjnemu szlifowaniu. Równoległość szczęk przy znamionowym ciśnieniu powietrza ≤0,0035 mm, zapewniająca stałe warunki mocowania dla precyzyjnych półfabrykatów o małych rozmiarach.
6. Standardowe specyfikacje plus elastyczna realizacja OEM Standardowy skok szczęk i wymiary montażowe odpowiadają głównemu układowi osprzętu do automatyzacji drutu EDM. JWGRIP może modyfikować układ portu powietrznego, skok szczęk, interfejs montażowy i gatunek materiału uszczelniającego zgodnie z rysunkami klienta dla specjalnych projektów zautomatyzowanych ogniw drutowych EDM.
7. Archiwum jakości identyfikowalnej dla całej partii. Każdy gotowy uchwyt JWGRIP ma wygrawerowany laserowo unikalny numer seryjny. Kompletne zestawy danych testowych, w tym równoległość szczęk, krzywa wyjściowa siły zwarcia i zapisy testów starzenia w symulacji zanurzenia, są archiwizowane w celu zapewnienia identyfikowalności jakości na poziomie przedsiębiorstwa.
Kompletny przepływ pracy produkcyjnej
1. Kontrola składu i twardości przychodzących surowców
2. Frezowanie zgrubne CNC korpusu głównego i rowka labiryntowego
3. Obróbka stabilizacji kriogenicznej
4. Wieloetapowe odpuszczanie odprężające
5. Obróbka półwykończeniowa
6. Formowanie elementu krzywkowo-klinowego
7. Hartowanie azotowaniem plazmowym części ruchomych
8. Ultraprecyzyjne szlifowanie powierzchni współpracujących ze szczękami
9. Wykończenie portu lotniczego i interfejsu gwintu pomocniczego
10. Precyzyjna obróbka rowków uszczelniających
11. Montaż ręczny z użyciem certyfikowanych elementów uszczelniających
12. Kontrola szczelności
13. Pomiar równoległości szczęk
14. Akwizycja krzywej siły zwarcia przy ciśnieniu znamionowym
15. Symulowany test starzenia pod wpływem zanieczyszczeń pod wodą
16. Laserowe znakowanie numeru seryjnego
17. Ogólna pasywacja antykorozyjna
18. Końcowa kompleksowa ponowna kontrola
19. Magazynowanie wyrobów gotowych
Fabryka JWGRIP przestrzega standardów systemu zarządzania jakością ISO 9001. Przyrządy do pomiaru rdzenia, w tym stanowisko do badania siły zwarcia, detektor nieszczelności powietrza i współrzędnościowa maszyna pomiarowa, poddawane są regularnej kalibracji metrologicznej. Do każdego gotowego uchwytu dołączony jest niezależny raport z kontroli. W przypadku zamówień OEM na życzenie klienta dostępne są certyfikaty materiałowe i częściowe zapisy testów stron trzecich.
Specyfikacja jakości
Każda partia produkcyjna uchwytu pneumatycznego JWGRIP przechodzi wielowymiarową walidację jakości:
① Kontrola surowców, kontrola punktowa twardości
② Wykrywanie wymiarów geometrycznych korpusu głównego
③ Test szczelności po montażu
④ Pomiar równoległości szczęk
⑤ Akwizycja krzywej siły docisku i mocy wyjściowej
⑥ Symulowany test starzenia pod wodą
⑦ Kontrola antykorozyjna powierzchni
Wszystkie urządzenia pomiarowe pozostają objęte ważnym cyklem kalibracji. Raporty z inspekcji partii są archiwizowane w celu zapewnienia identyfikowalności. W przypadku uchwytów modyfikowanych OEM dodatkowe elementy kontroli o niestandardowych funkcjach zostaną uzupełnione przed wysyłką zgodnie z wymaganiami rysunku klienta.
Podstawowa zaleta
Większość dostępnych na rynku uchwytów pneumatycznych zorientowanych na automatyzację ma prostą konstrukcję uszczelniającą bez labiryntowych kanałów zapobiegających infiltracji. Wielu producentów obniża koszty, pomijając procedury stabilizacji kriogenicznej i azotowania plazmowego.
1. Działanie zapobiegające zanieczyszczeniom: zwykłe uchwyty bez rowków labiryntowych umożliwiają łatwe przedostawanie się zanieczyszczeń do wewnętrznej wnęki w warunkach rozprysków pod wodą; części uszczelniające ulegają uszkodzeniu w ciągu krótkich cykli. Wielostopniowy układ labiryntowy JWGRIP spowalnia inwazję osadu i wydłuża żywotność zestawu uszczelniającego.
2. Stabilność termiczna: wiele konkurencyjnych produktów pomija obróbkę kriogeniczną; Naprężenia szczątkowe uwalniają się wraz z wahaniami temperatury zbiornika i powodują przesunięcie wymiarowe, które zaburza siłę mocowania. Stabilizowany kriogenicznie korpus główny JWGRIP kontroluje wielkość odkształceń termicznych.
3. Odporność części ruchomych na zużycie: Komponenty klina krzywkowego konkurencji poddawane są jedynie zwykłemu hartowaniu i szybko zużywają się w środowiskach zanieczyszczonych cząstkami stałymi. Kluczowe części ruchome JWGRIP azotowane plazmowo zapewniają wyjątkową twardość powierzchni i odporność na zużycie.
4. Różnica w zakresie testów: Wielu dostawców przeprowadza jedynie statyczną kontrolę szczelności. Każdy gotowy uchwyt JWGRIP przechodzi symulowany test starzenia w zanurzeniu oraz rejestrację krzywej siły mocowania. Zamówienia na niestandardowe produkty OEM poddawane są również weryfikacji dedykowanych funkcji.
5. Możliwość dostosowywania: wiele fabryk może dostarczać wyłącznie uchwyty o stałym, standardowym rozmiarze. Dzięki dojrzałemu przepływowi pracy OEM, JWGRIP dostosowuje układ portu powietrznego, skok szczęk i interfejs montażowy do specjalnych projektów zautomatyzowanych drutów EDM.
Pakowanie i wysyłka
Każdy kwalifikowany uchwyt pneumatyczny JWGRIP jest całkowicie czyszczony, suszony powietrzem i powlekany olejem ochronnym antykorozyjnym, a następnie umieszczany w odpornej na wilgoć, odpornej na wstrząsy, wytrzymałej walizce narzędziowej. Zewnętrzny karton jest wypełniony pianką do transportu międzynarodowego drogą oceaniczną lub lotniczą.
Jako producent obsługujący OEM, JWGRIP współpracuje z zaufanymi międzynarodowymi spedytorami. Listę przewozową wraz z kopią raportu z inspekcji pojedynczej jednostki można załączyć w opakowaniu ładunkowym lub wydać w postaci cyfrowego dokumentu PDF.
Często zadawane pytania
P1: Czy struktura labiryntowa zapewnia 100% zerową infiltrację osadu pociętego drutem i płynu dielektrycznego?
Odp.: Wielostopniowy rowek labiryntowy JWGRIP znacznie zmniejsza ryzyko infiltracji zanieczyszczeń, jednakże nie można zagwarantować absolutnej zerowej penetracji w przypadku ekstremalnie ciężkiego uderzenia osadu. Operatorzy muszą konserwować wykwalifikowane źródło sprężonego powietrza i przeprowadzać okresową konserwację czyszczenia kanału labiryntowego. W przypadku produkcji bez nadzoru nie można pominąć regularnej kontroli.
P2: Czy ten uchwyt może działać bez osuszacza powietrza i filtra powietrza?
Odp.: Niezalecane. Nawet w przypadku złącza gwintowego filtra pomocniczego znajdującego się w pobliżu uchwytu, para wodna i mgła olejowa z dopływu powietrza przyspieszają starzenie się pierścienia uszczelniającego. Kompletny zespół uzdatniania powietrza (osuszacz + filtr) jest obowiązkowy w przypadku długotrwałej automatycznej pracy elektrodrążarką zanurzeniową.
P3: Jeśli potrzebny jest niestandardowy układ portu lotniczego, specjalny skok szczęki i zmodyfikowany interfejs montażowy, czy możesz dostarczyć produkcję OEM?
O: Tak. Prosimy o przesłanie kompletnych rysunków technicznych z jasnymi wymaganiami dotyczącymi rozmieszczenia portów lotniczych, skoku szczęk, wymiarów interfejsu montażowego i tolerancji. Nasz zespół inżynierów zakończy ocenę wykonalności i wystawi formalną opinię dotyczącą wyceny w ciągu 12 dni roboczych.
P4: Jakie tryby awarii wchodzą w zakres gwarancji na produkt?
Odp.: Uchwyt pneumatyczny JWGRIP do mocowania drutowego EDM należy do precyzyjnego zanurzonego automatycznego elementu mocującego. Gwarancja obejmuje wady powstałe w momencie dostawy, takie jak niezgodność ze specyfikacją równoległości szczęk, nieodpowiednia szczelność i niezgodne wymiary korpusu głównego. Uszkodzenia spowodowane zanieczyszczonym źródłem powietrza, nadmiernym ciśnieniem powietrza, zanieczyszczeniem spowodowanym osadami i normalnym zużyciem zmęczeniowym części uszczelniających nie są objęte warunkami gwarancji.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości