Polski
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






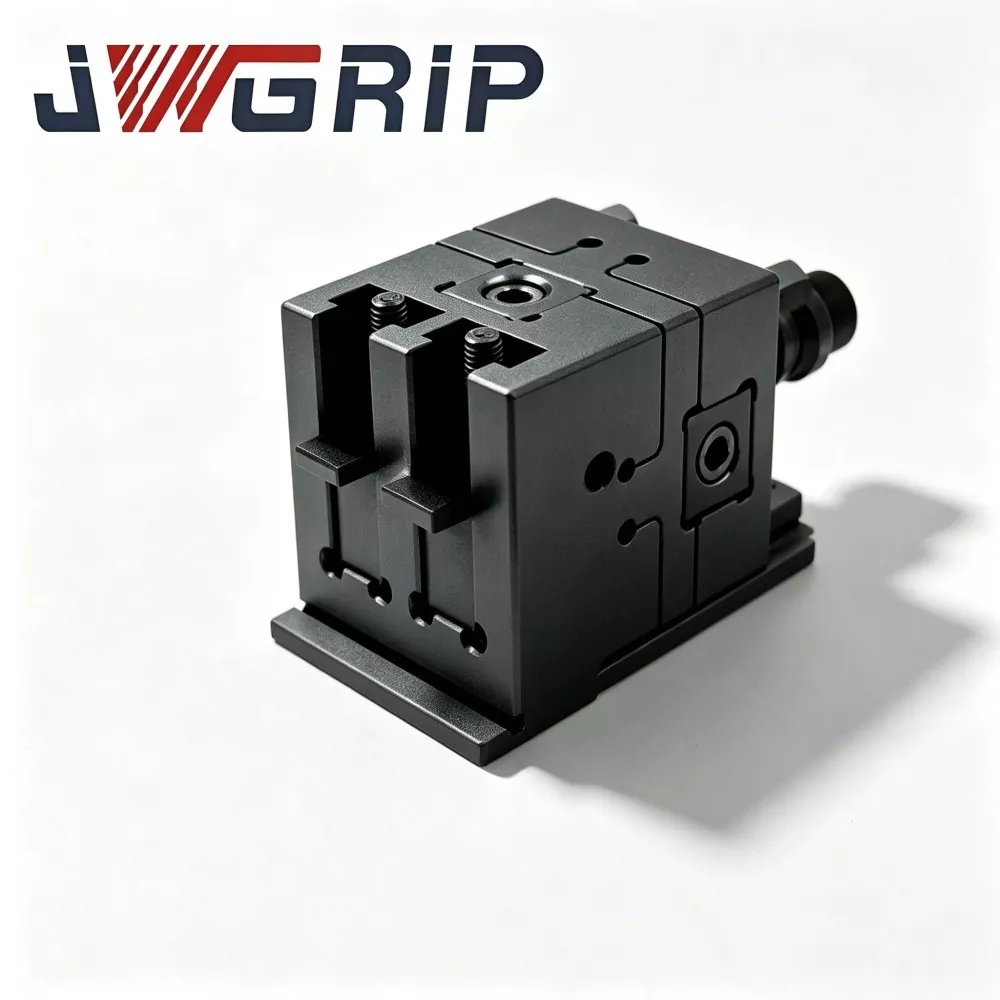
Obrotowe imadło drutowe EDM 0-100 mm
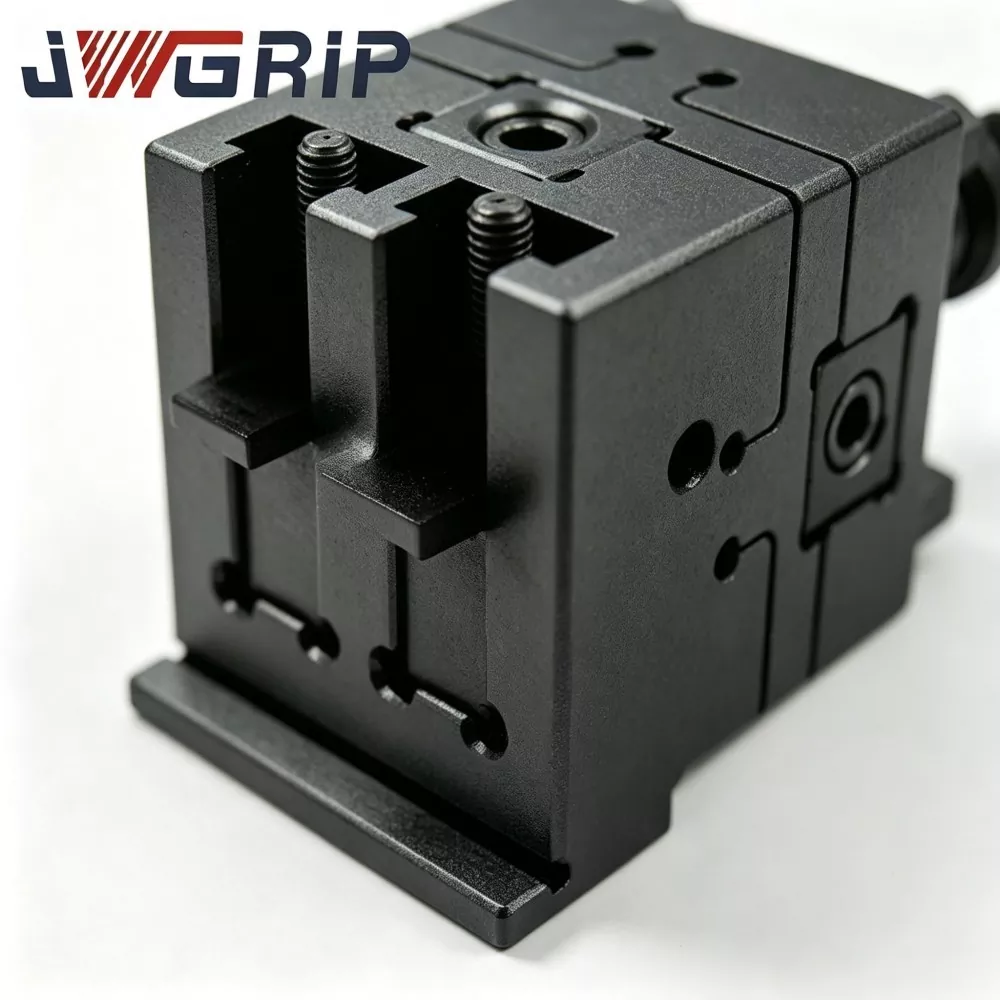
JWGRIP jest producentem i dostawcą profesjonalnego obrotowego imadła drutowego EDM 0-100 mm w Chinach. Jest to bardzo precyzyjny sprzęt do mocowania, zaprojektowany specjalnie do zadań cięcia drutem w zanurzeniu pod wieloma kątami, o stożkowym profilu i przestrzennie nachylonym wgłębieniu. Wykonany ze stabilizowanej termicznie, wstępnie utwardzanej stali stopowej, wykorzystuje obrotową platformę indeksującą o wysokiej rozdzielczości i wielopunktowy sztywny mechanizm blokujący położenie, obsługujący ciągłą regulację kątową w zakresie mocowania 0-100 mm. Mocno blokuje dowolne pozycje obrotowe przy wysokiej sztywności strukturalnej i utrzymuje doskonałą powtarzalność kątową w przypadku długotrwałego rozpryskiwania płynu dielektrycznego i wilgotnych warunków zanurzenia.
Obrotowe imadło drutowe EDM o średnicy 0–100 mm eliminuje wady tradycyjnych imadeł drutowych EDM, które obsługują tylko stałe kąty mocowania. Tradycyjne uchwyty wymagają żmudnego ręcznego ustawiania i wielokrotnego testowania tarczy w przypadku stożkowych lub nachylonych przedmiotów i łatwo powodują błędy spowodowane przez człowieka, prowadzące do niestabilnej precyzji stożka i niespójnej jakości partii.
Wyposażone w precyzyjne obrotowe indeksowanie i sztywną konstrukcję blokującą, stabilizowane termicznie imadło ze stalowym korpusem jest odporne na odkształcenia i korozję w trudnych warunkach warsztatowych i zapewnia długoterminową, stabilną dokładność indeksowania. Poprawia elastyczność obróbki i wydajność produkcji i jest szeroko stosowany w laboratoriach opracowywania procesów formowania i wydziałach precyzyjnej produkcji narzędzi do złożonej obróbki drutem zanurzonym pod kątem przestrzennym.
Bóle w świecie rzeczywistym
Wiele laboratoriów zajmujących się opracowywaniem procesów formowania i wydziałów precyzyjnej produkcji narzędzi często przetwarza złożone elementy o przestrzennych nachylonych powierzchniach, konturach stożka i nieortogonalnych cechach wnęk. Uzyskanie stabilnego, powtarzalnego punktu odniesienia kątowego wewnątrz zanurzonych zbiorników do obróbki elektrodrążarką drutową pozostaje od dawna trudnym problemem technicznym.
· Większość konwencjonalnych elementów mocujących zapewnia jedynie ortogonalne pozycjonowanie w osi X/Y. Gdy elementy nachylone wymagają obróbki, operatorzy najczęściej stosują ręczne uchwyty kątowe. Zwykłe ręczne płytki kątowe wymagają ustawienia zewnętrznego kątomierza. Po obciążeniu siłą zwarcia lub wielokrotnych cyklach termicznych zbiornika pojawia się subtelny dryft kątowy. Niewielkie odchylenie kątowe jest niewidoczne gołym okiem, ale ulega wzmocnieniu na powierzchniach stożkowych i nachylonych, co skutkuje niezgodną geometrią części. W przypadku zadań debugowania prototypów wielokrotny demontaż i wybieranie wskazań pochłania dużo czasu pracy maszyny i spowalnia postęp procesu sprawdzania poprawności.
· Niektóre dostępne na rynku imadła obrotowe są modernizowane z elementów obrotowych frezarek ogólnego przeznaczenia. Brakuje im optymalizacji przeciwdziałającej zanieczyszczeniom dedykowanej dla płynu dielektrycznego do elektrodrążenia drutowego i drobnego osadu. Po krótkotrwałej pracy w zanurzonym zbiorniku luz obrotowy ulega zanieczyszczeniu, spada rozdzielczość indeksowania i pogarsza się sztywność blokowania.

Orientacja badawczo-rozwojowa
Obrotowe imadło drutowe EDM JWGRIP 0-100 mm zostało zaprojektowane specjalnie w celu rozwiązywania wąskich gardeł związanych z ustawianiem kąta i powtarzalną reprodukcją w scenariuszach rozwoju procesu drutowego EDM. W odróżnieniu od zespołów obrotowych z możliwością modernizacji poprzez frezowanie, jego pełny zestaw mechanizmów indeksujących i blokujących jest zoptymalizowany pod kątem środowisk pracy w zanurzonych zbiornikach.
1. Opierając się na obszernych danych dotyczących procesu prototypowego zgromadzonych przez JWGRIP jako producenta kontraktowego dla projektów osprzętu niestandardowego, wiele wersji prototypu kończy połączony test starzenia z blokadą obrotową w symulowanych warunkach rozpryskiwania płynu dielektrycznego przed wprowadzeniem do masowej produkcji.
2. Operatorzy montują to imadło na stole roboczym maszyny drutowej EDM. Po zakończeniu indeksowania kąta wielopunktowa konstrukcja blokująca sztywno mocuje platformę obrotową, a użytkownicy mogą kontynuować obróbkę drutem o nachylonej powierzchni.
3. Poza standardową konfiguracją JWGRIP może zapewnić niestandardowe dostosowania strukturalne dla specjalnych wymagań dotyczących ogniw mocujących w zakresie rozwoju procesu.
Techniczne wąskie gardła
Rozwiązujemy cztery częste wąskie gardła techniczne w obróbce kątowej elektrodrążarką drutową i pokazujemy, w jaki sposób obrotowe imadło drutowe EDM JWGRIP 0-100 mm wprowadza ukierunkowane ulepszenia:
1. Słaba powtarzalność kątowa zwykłych ręcznych płytek kątowych Ręczne płytki kątowe zależą od ręcznego wskazania tarczy po konfiguracji. Naprężenie blokujące oraz wahania temperatury zbiornika łatwo powodują dryf kątowy. Platforma obrotowa JWGRIP o wysokiej sztywności z wielopunktowym blokowaniem umożliwia mechaniczne pozycjonowanie indeksujące, zmniejsza zależność od ręcznej kalibracji i poprawia powtarzalność punktu odniesienia kątowego dla partii prototypowych.
2. Awaria mechanizmu obrotowego spowodowana zanieczyszczeniem w warunkach zanurzonego zbiornika Jednostki obrotowe ogólnego przeznaczenia nie mają labiryntowej bariery chroniącej przed zanieczyszczeniami. Szlam pocięty drutem atakuje luz obrotowy i powoduje drgania indeksowania oraz osłabioną sztywność blokowania. To obrotowe imadło dodaje obwodową barierę typu labiryntowego odporną na szlam wokół luzu obrotowego i spowalnia przedostawanie się zanieczyszczeń do wewnętrznych par obrotowych.
3. Niewystarczający efektywny zakres mocowania wielu imadeł obrotowych Spora liczba obrotowych imadła do elektrodrążenia drutowego zapewnia jedynie wąskie rozwarcie szczęk i nie jest w stanie pomieścić półfabrykatów prototypowych średniej wielkości. Model ten przyjmuje efektywny rozpiętość mocowania szczęk 0-100 mm i pasuje do różnych wymiarów półfabrykatów do prac związanych z debugowaniem procesu.
4. Skumulowana strata czasu spowodowana wielokrotnym ponownym wskazaniem kąta. Częsty demontaż i wskazania zegara w przypadku próbek prototypów z wieloma kątami zajmuje ważne godziny pracy maszyny. Jego zintegrowana struktura z indeksowaniem i blokowaniem eliminuje powtarzające się etapy demontażu i wskazywania podczas przełączania kąta rozwoju procesu.
Zasada działania
Obrotowe imadło drutowe EDM JWGRIP 0-100 mm składa się z trzech podstawowych zespołów funkcjonalnych:
stała podstawa, obrotowa platforma indeksująca i wielopunktowy moduł ryglujący obwodowo.
① Naprawiono korpus podstawy na stole roboczym do elektrodrążenia drutowego i utrzymuje stabilną relację przestrzenno-bazową ze stołem maszyny.
② Obrotowa platforma indeksująca obsługuje zespoły szczęk ruchomych i szczęk stałych. Operatorzy obracają platformę, aby ustawić docelowy kąt obróbki; znaczniki skali oraz krawędź odczytu odniesienia zapewniają pomocnicze odniesienie kąta widzenia.
③ Po zakończeniu regulacji kąta obwodowy wielopunktowy moduł blokujący działa synchronicznie, przykładając równomierne obciążenie wstępne na obwodzie platformy obrotowej, aby ograniczyć stopnie swobody platformy obrotowej.
④ Bariera labiryntowa pomiędzy korpusem podstawowym a platformą obrotową blokuje przedostawanie się większości szlamu pociętego drutem i rozprysków płynu dielektrycznego do wnętrza pary obrotowej.
Granica funkcjonalna i główny zakres zastosowania
Ważna granica funkcjonalna: Obrotowe imadło drutowe JWGRIP 0-100 mm EDM zapewnia mechaniczne indeksowanie kątowe i punkt odniesienia. Nie jest w stanie wyeliminować odchyleń kątowych spowodowanych odkształceniem półwyrobu lub zużyciem powierzchni szczęk. Po zablokowaniu mechanicznym weryfikacja kąta w oparciu o sondę i precyzyjna kompensacja są nadal obowiązkowe przed formalną obróbką cięcia drutem.
Główne zastosowanie: debugowanie prototypów procesów i produkcja małych partii nachylonych wkładek do form, stempli stożkowych, elementów mierników kąta przestrzennego w zanurzonych zbiornikach drutowych do obróbki elektroerozyjnej.
Charakterystyka techniczna
1,0–100 mm Szeroki zakres mocowania szczęk Porównawczy test zastosowania pokazuje:
Obrotowe imadło drutowe EDM JWGRIP 0-100 mm obejmuje więcej specyfikacji wielkości prototypu w porównaniu z imadłami obrotowymi o wąskim otwarciu, spełniając wymagania dotyczące debugowania mieszanego wielu próbek w laboratoriach zajmujących się rozwojem procesów.
2. Okrężna labiryntowa bariera przeciw zanieczyszczeniom dla pary obrotowej
W identycznych warunkach testowych zanieczyszczeń rozbryzgowych struktura bariery labiryntowej zmniejsza prawdopodobieństwo inwazji cząstek osadu do prześwitu obrotowego o ok. 30%, spowalniając zużycie pary obrotowej i pogorszenie wydajności indeksowania w warunkach zanurzonego zbiornika.
3. Wielopunktowy synchroniczny obwodowy mechanizm blokujący
Wielopunktowe rozłożone napięcie wstępne blokujące poprawia sztywność platformy obrotowej po zablokowaniu i zmniejsza ryzyko lokalnego mikroprzechylenia kątowego spowodowanego koncentracją naprężeń blokujących jednopunktowego.
4. Konstrukcja główna ze stabilizowanej termicznie, wstępnie utwardzanej stali stopowej
Podstawa główna i platforma obrotowa przechodzą wieloetapowe starzenie stabilizujące termicznie. W zakresie temperatur warsztatowych 14-32 ℃, odchylenie płaskości konstrukcyjnej płaszczyzny odniesienia ≤0,0029 mm, łagodzenie wpływu odkształceń termicznych na punkt odniesienia kątowego.
5. Utwardzone powierzchnie zaciskowe szczęk oraz pasywacja antykorozyjna całego urządzenia
Powierzchnie robocze szczęk poddawane są miejscowemu utwardzaniu powierzchniowemu; Wykończenie antykorozyjne z pełną pasywacją dostosowuje się do środowiska pracy zbiornika z rozpryskami cieczy dielektrycznej.
6. Elastyczna realizacja na zamówienie
Jako producent kontraktowy, JWGRIP obsługuje niestandardowe modyfikacje rozdzielczości indeksowania obrotowego, skoku zaciskania szczęk i interfejsu montażu dolnego zgodnie ze specjalnymi wymaganiami rozwoju procesu mocowania.
7. Identyfikowalność numeru seryjnego całego urządzenia
Każde gotowe imadło obrotowe EDM JWGRIP 0-100 mm ma wygrawerowany laserowo unikalny numer seryjny. Kompletne zapisy z inspekcji obejmujące powtarzalność kątową, sztywność blokowania i płaskość odniesienia są archiwizowane na potrzeby zarządzania aktywami laboratoryjnymi.
Normy Operacyjne
1. Przed zamontowaniem obrotowego imadła drutowego EDM JWGRIP 0-100 mm na stole roboczym do elektrodrążarki drutowej całkowicie wyczyść płaszczyznę odniesienia stołu maszyny i dolny punkt odniesienia podstawy imadła; usunąć szlam po cięciu drutem i pozostałości wiórów. Obce cząstki uwięzione pomiędzy współpracującymi powierzchniami powodują przechylenie podstawy imadła i pogarszają późniejszą niezawodność punktu odniesienia.
2. Dokręć śruby mocujące podstawę zgodnie z zalecanym momentem obrotowym. Nadmierny moment obrotowy powoduje mikrowypaczenia korpusu; niewystarczający moment obrotowy stwarza potencjalne ryzyko przesunięcia imadła pod wpływem siły reakcji zaciskania.
3. Zwolnić zamek wielopunktowy; obróć platformę do pozycji pod kątem docelowym i załącz wielopunktowy moduł ryglujący obwodowo. Po zakończeniu blokowania należy przeprowadzić weryfikację kąta przy użyciu sondy przed zamocowaniem przedmiotów obrabianych. Wizualny odczyt skali jest odniesieniem pomocniczym i nie może zastąpić pomiaru sondą.
4. Zamocuj obrabiane przedmioty w zakresie roboczym szczęki; unikać wystawania przedmiotu obrabianego poza dopuszczalny rozstaw szczęk. Nie stosować nadmiernego momentu dokręcania szczęk, gdyż może to spowodować niewidoczne mikrozniekształcenia platformy.
5. Przed formalnym przecięciem drutem części prototypu przeprowadź test powtarzalności kątowej poprzez wielokrotne cykle odblokowania-obrócenia-ponownego zablokowania.
6. Po zakończeniu produkcji zbiornika: zwolnij mechanizm blokujący, przeczyść rowek bariery labiryntowej suchym sprężonym powietrzem, wyczyść powierzchnie szczęk, całkowicie wysusz wszystkie współpracujące powierzchnie przed schowaniem w walizce narzędziowej.
Często zadawane pytania
P1: Czy obrotowe imadło EDM JWGRIP 0-100 mm w pełni eliminuje procedury weryfikacji kąta sondy?
Odp.: Zapewnia powtarzalne mechaniczne indeksowanie kątowe i punkt odniesienia blokujący. Wizualny odczyt skali służy jedynie jako odniesienie pomocnicze. Nie można pominąć dokładnej weryfikacji i kompensacji kąta w oparciu o sondę w przypadku formalnego cięcia drutowego części prototypu, aby skompensować zużycie szczęk, odchylenie mocowania i niewielki błąd luzu pary obrotowej.
P2: Czy dozwolone jest mocowanie ciężkich przedmiotów z dużym wysięgiem poza efektywnym rozstawem szczęk?
Odp.: Nadmierny wysięg przedmiotu obrabianego powoduje dodatkowe obciążenie momentem platformy obrotowej i powoduje niewidoczne mikrozniekształcenia, pogarszające dokładność kątową. Główna strefa mocowania przedmiotu obrabianego musi mieścić się w zakresie skutecznego mocowania szczęk w zakresie 0–100 mm. Pomocnicze zewnętrzne konstrukcje wsporcze należy skonfigurować do specjalnych zadań związanych z częściami zwisowymi.
P3: Mój projekt wymaga niestandardowej rozdzielczości obrotowej lub specjalnego interfejsu do montażu od dołu. Czy możecie dostarczyć rozwiązanie dostosowane do indywidualnych potrzeb?
O: Tak. Prosimy o przesłanie kompletnych rysunków technicznych z jasnymi wymaganiami dotyczącymi rozdzielczości indeksowania obrotowego, rozpiętości zaciskania szczęk, wymiarów interfejsu montażowego i specyfikacji tolerancji. Nasz dział inżynieryjny zakończy ocenę wykonalności i wystawi formalną opinię dotyczącą wyceny w ciągu 12 dni roboczych.
P4: Jakie warunki awarii wchodzą w zakres gwarancji na produkt?
Odp.: Obrotowe imadło drutowe EDM JWGRIP 0-100 mm jest bardzo precyzyjne
Obrotowe urządzenie do mocowania roboczego w zbiorniku zanurzonym. Gwarancja obejmuje wady powstałe w momencie dostawy, takie jak niezgodność ze specyfikacją dokładności powtarzania kąta i niezgodność płaskości odniesienia. Uszkodzenia spowodowane silnymi uderzeniami, nadmiernym momentem mocowania, erozją osadu bez konserwacji i normalnym cyklicznym zużyciem nie są objęte warunkami gwarancji.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane

Zalecenia dotyczące wiadomości