Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






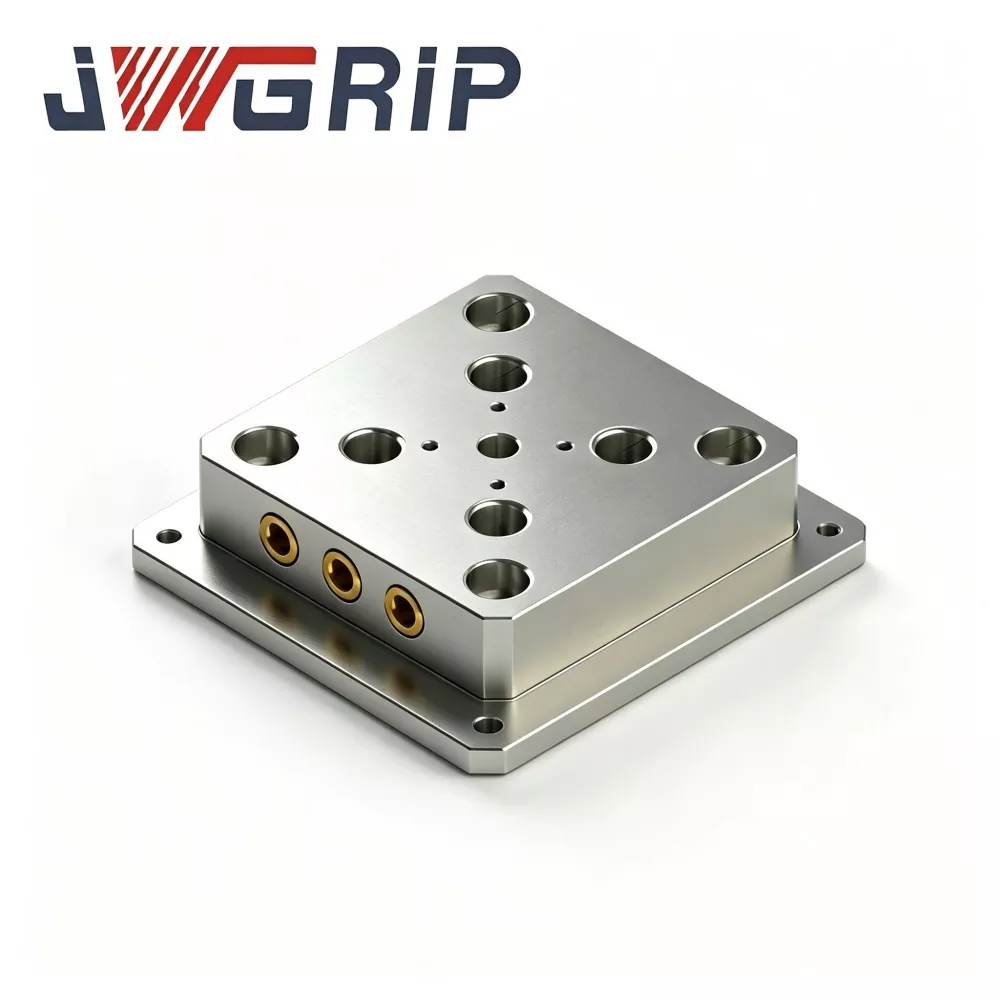
52 Płyta szybkowymienna do mocowania CNC
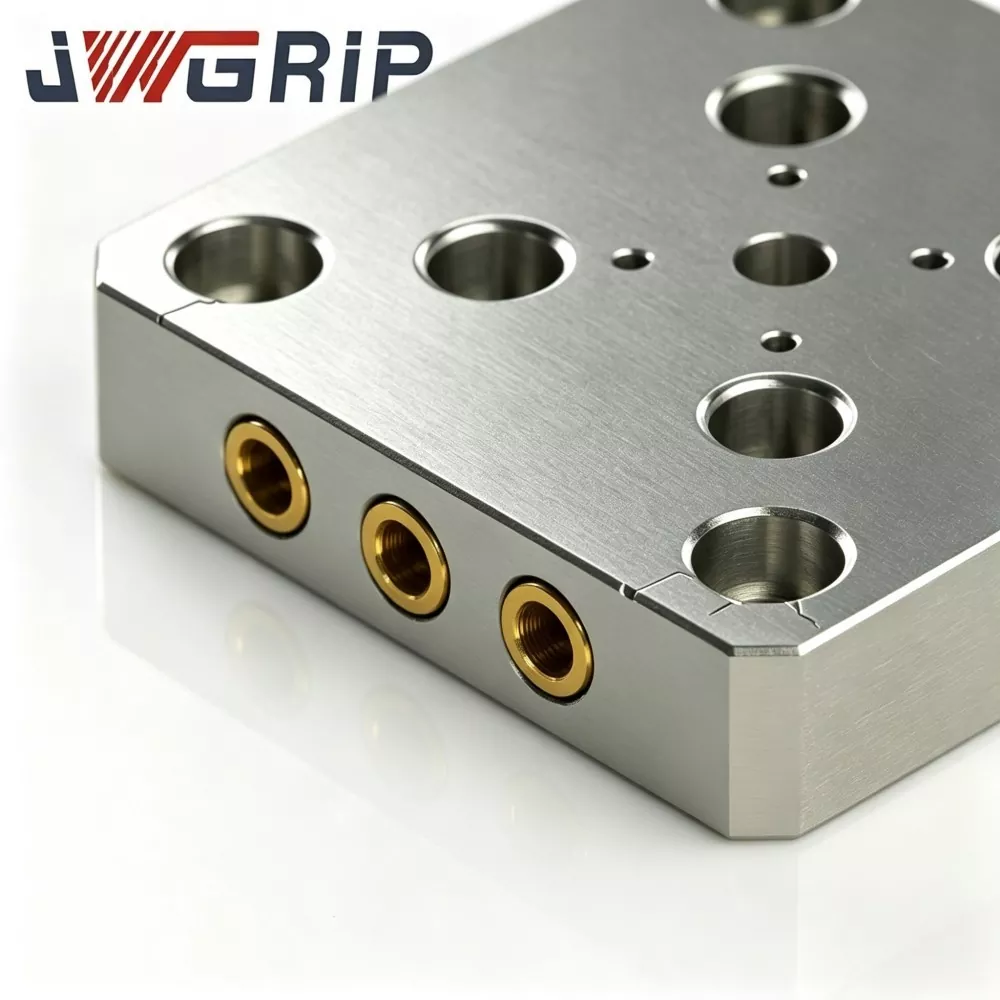
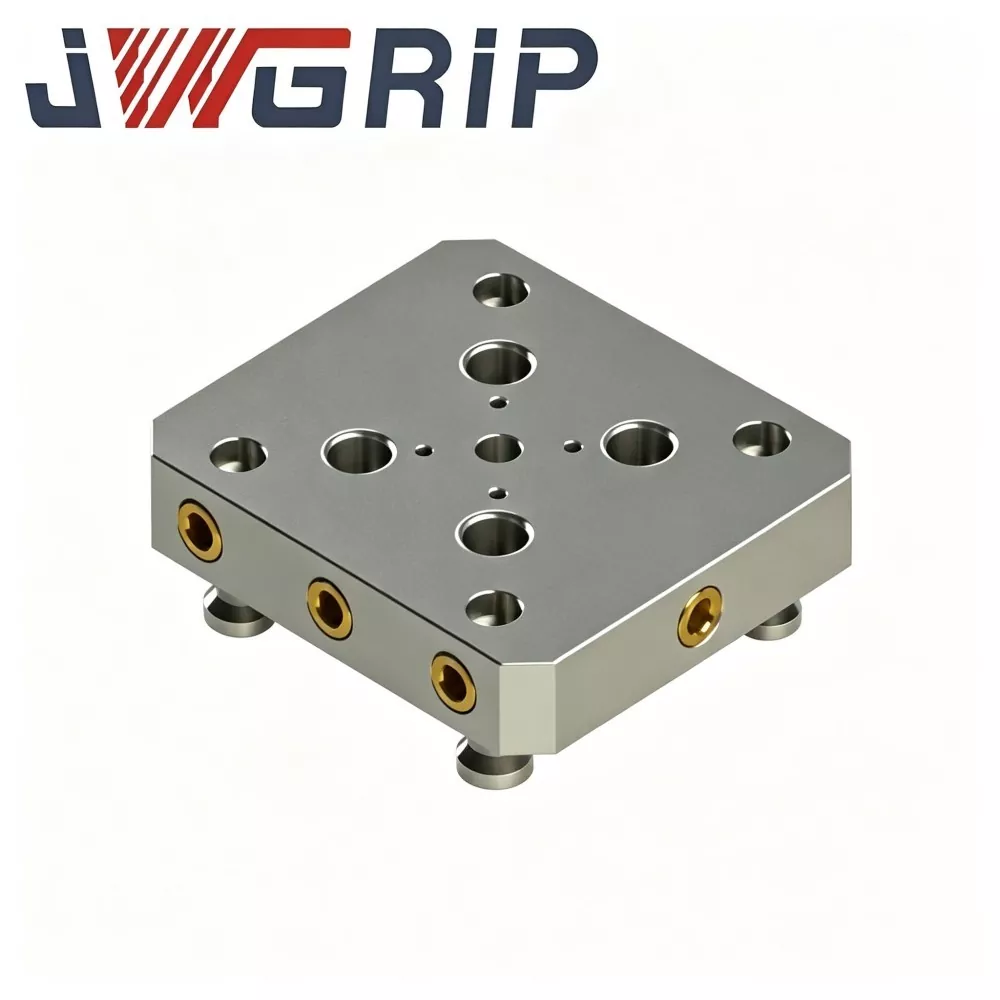
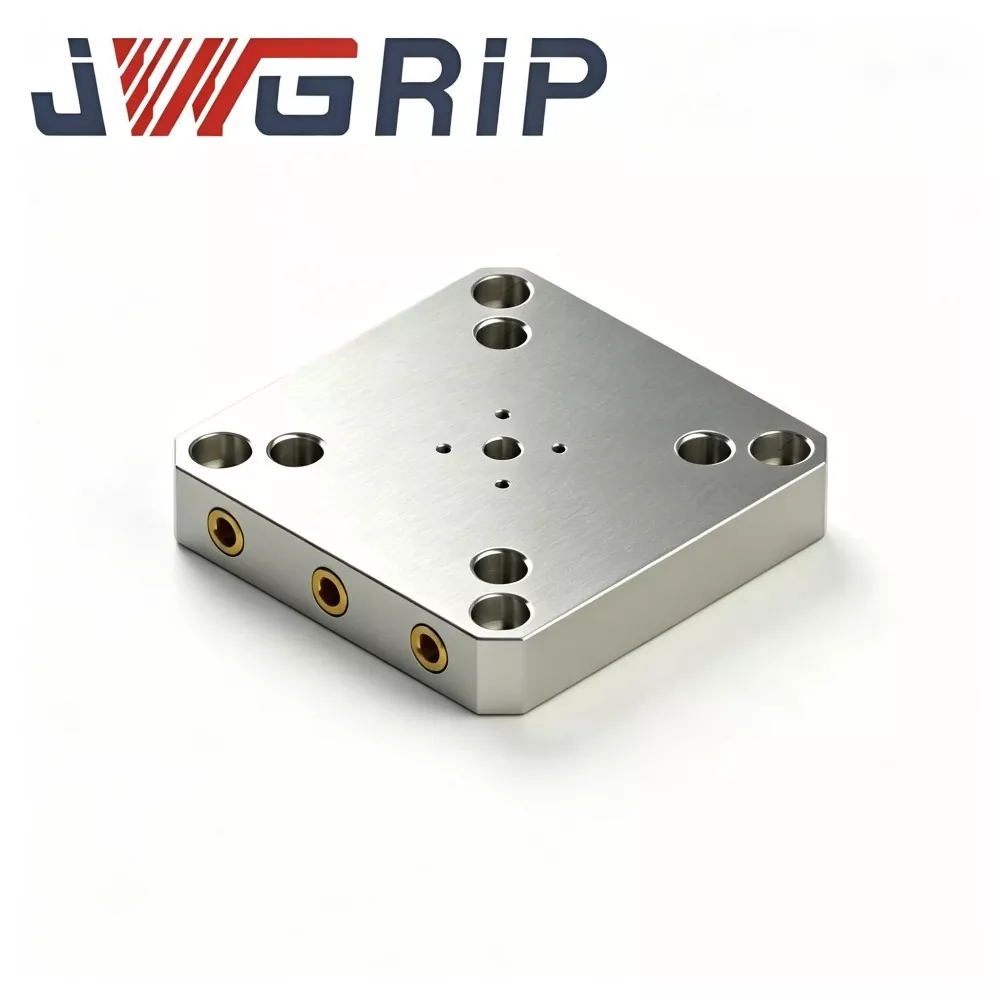
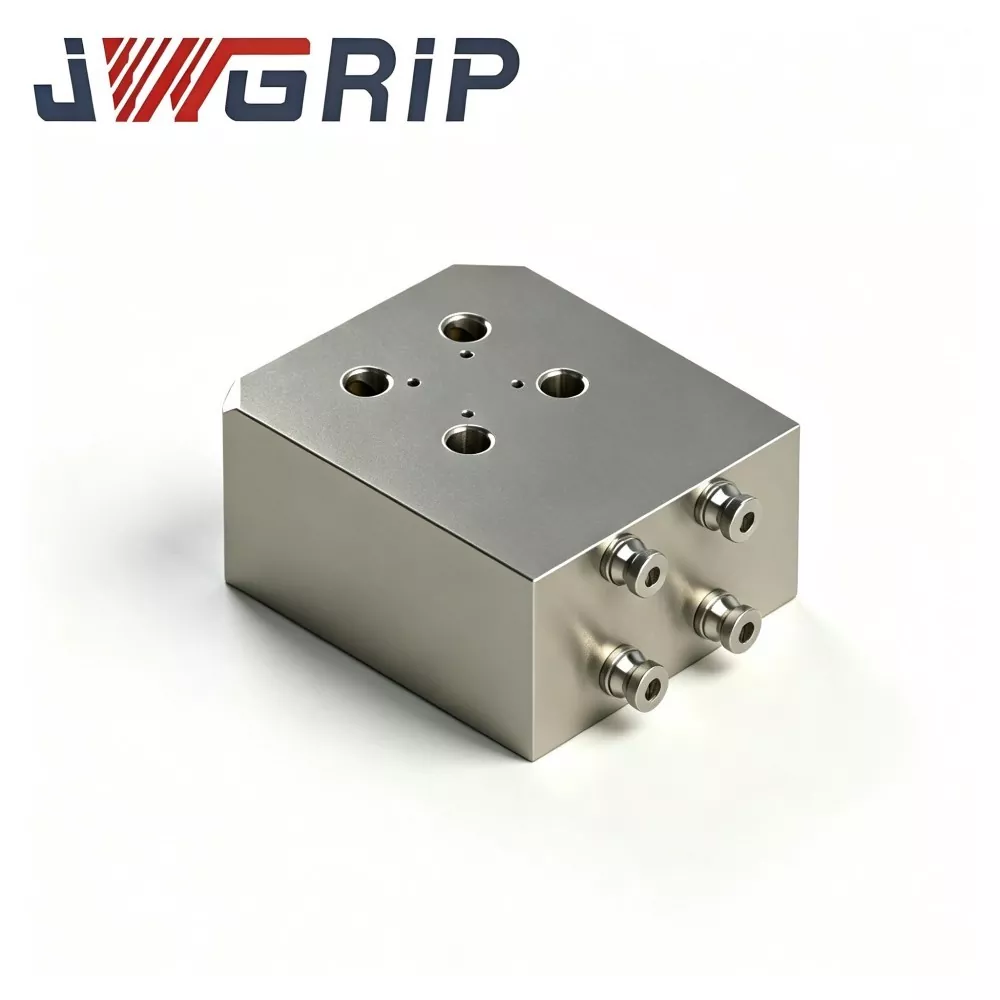
JWGRIP is the professional manufacturer and supplier of Factory Direct & Customized 52 Quick Change Fixture Plate for CNC Workholding in China. It is a high-performance integrated upper tooling component specifically designed and matched for 52-series zero-point positioning systems in CNC workholding. It integrates the fixture bearing platform, pull-stud mounting datum and auxiliary workpiece positioning structure into a single unit, realizing rapid fixture swapping for multi-variety and variable-batch CNC machining tasks while eliminating repeated datum calibration and scattered transitional tooling combinations.
W tej zaawansowanej płycie szybkowymiennej 52 zastosowano odlewany stop aluminium o dużej gęstości lub stal o wysokiej wytrzymałości, wybrany zgodnie z rzeczywistymi stopniami obciążenia, poddany obróbce poprzez złożoną obróbkę starzenia odprężającą, precyzyjne frezowanie wieloprzebiegowe i ultraprecyzyjne szlifowanie powierzchni. W odróżnieniu od zwykłych, nieobrobionych, frezowanych płytek mocujących, całkowicie uwalnia wewnętrzne naprężenia szczątkowe i skutecznie ogranicza odkształcenia płaskości pod wpływem długotrwałych, przemiennych naprężeń zaciskających w produkcji seryjnej o wysokiej częstotliwości. Ta trwała płyta mocująca, charakteryzująca się stabilną płaskością i trwałą dokładnością odniesienia po wielokrotnych cyklach szybkiej wymiany, jest w pełni zgodna z normami bezpieczeństwa maszyn przemysłowych CE.
Każda partia przechodzi rygorystyczne testy składu surowców, wieloprocesową precyzyjną obróbkę, kontrolę płaskości i tolerancji położenia oraz symulowaną weryfikację cyklicznej wymiany. 52 Szybkowymienna płyta mocująca do uchwytów roboczych CNC ma szerokie zastosowanie w przypadku nowej konfiguracji oprzyrządowania stacji roboczej CNC oraz wymiany zdeformowanych i przemieszczających się starych płytek mocujących na liniach produkcyjnych. Obsługując standardowe dostawy zapasów i dostosowaną do indywidualnych potrzeb optymalizację rozmiaru konturu, układu otworów, gatunku materiału i obróbki anodowania powierzchni, zapewnia stabilne, wysoce precyzyjne i elastyczne rozwiązania w zakresie narzędzi do szybkiej wymiany dla globalnych fabryk obróbki CNC, integratorów osprzętu i działów inżynierii narzędzi.
Pozycjonowanie funkcjonalne
Technologia mocowania z punktem zerowym drastycznie skraca czas zmiany mocowania w przypadku wielowariantowych zadań CNC i stała się głównym rozwiązaniem narzędziowym dla nowoczesnych warsztatów wieloosiowych. Płyta szybkowymienna 52 to górna platforma narzędziowa umieszczona na uchwytach z punktem zerowym serii 52; kołki pociągowe zamontowane wstępnie pod płytą łączą się z wewnętrznymi tulejami zaciskowymi, blokując całą płytkę na uchwycie w ciągu kilku sekund w jednym powtarzalnym punkcie odniesienia.
Płyta pełni jednocześnie trzy kluczowe funkcje:
1. Górna platforma łożyskowa: płaska górna podstawa do mocowania imadeł, osprzętu niestandardowego lub bezpośredniego mocowania przedmiotu obrabianego.
2. Interfejs montażowy z kołkiem pociągowym: wstępnie nawiercone i gwintowane otwory na spodzie umożliwiają umieszczenie kołków pociągowych w układzie uchwytu z 52 punktami zerowymi.
3. Pomocniczy punkt odniesienia przedmiotu obrabianego: krawędzie boczne i otwory na kołki ustalające zapewniają dodatkowe odniesienie do lokalizacji przy wielokrotnym obciążeniu.
Typowa kaskada awarii wywołana przez płytę mocującą poza tolerancją:
1. Utrata/wypaczenie płaskości górnej powierzchni → odchylenie punktu odniesienia pod wpływem mocowania
2. Odchylenie położenia otworu montażowego kołka ściągającego → kołki ściągające nie wchodzą już płynnie w tuleje zaciskowe
3. Zużycie / wgniecenie dolnej powierzchni ustalającej → płytka nierówno siedzi na uchwycie
4. Konsekwencja: dryf powtarzalnego pozycjonowania, niestabilna siła mocowania, wahania wymiarów części wsadowej, ukryte zagrożenia bezpieczeństwa związane z szybkim skrawaniem.
Standardowe płytki mocujące JWGRIP 52 zachowują wymienne wzorce montażu z głównymi systemami punktu zerowego serii 52. Pasują zarówno do projektów nowo budowanych stacji roboczych, jak i do wymiany na miejscu starych płyt z przesuwaniem punktu odniesienia na działających liniach produkcyjnych. Dostępna jest niestandardowa modyfikacja OEM dla niestandardowego rozmiaru obrysu, specjalnego układu otworów w siatce, wyższej nośności i warunków pracy odpornych na korozję. Obsługiwane są zarówno zamówienia próbne w małych partiach, jak i zamówienia dopasowujące o dużej objętości od klientów z całego świata.
Struktura i wydajność
Płyta szybkiego mocowania JWGRIP 52 do uchwytów roboczych CNC składa się z pięciu sekcji funkcjonalnych, z których każda przyczynia się do dokładności pozycjonowania i nośności podczas powtarzających się cykli wymiany:
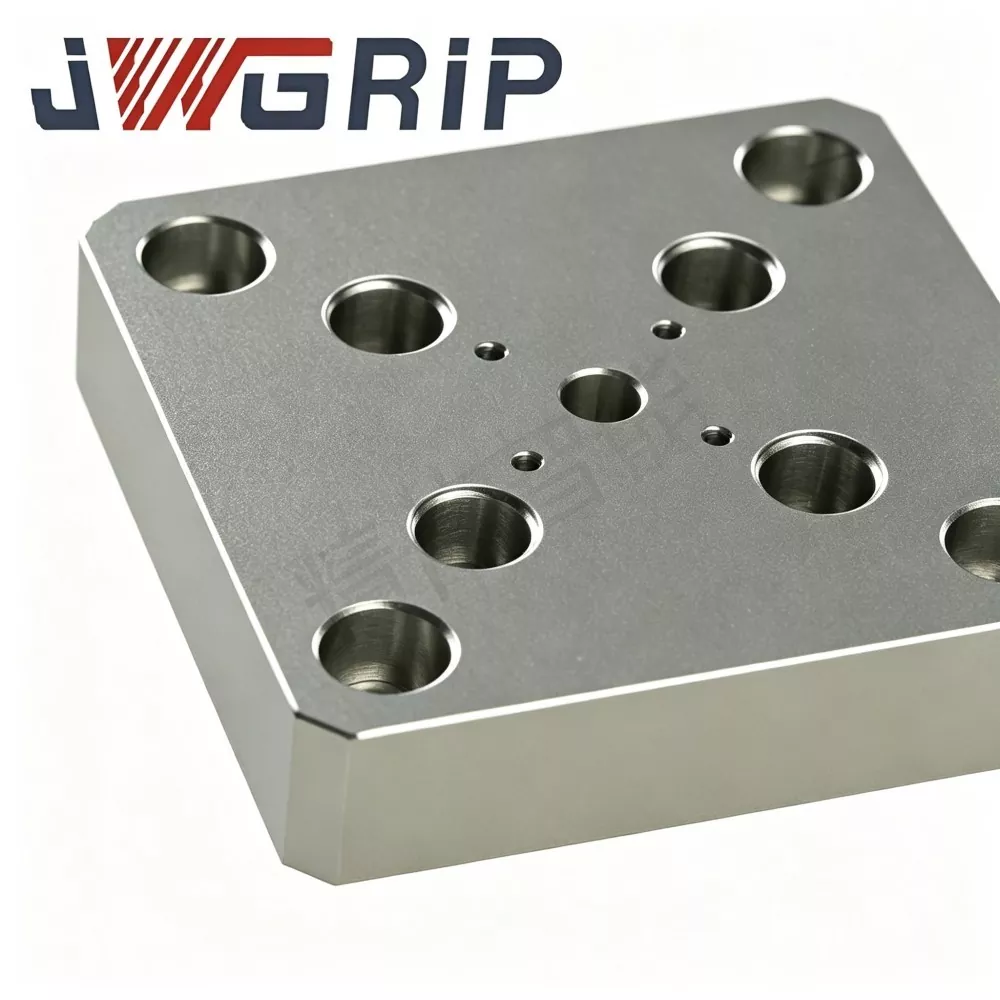
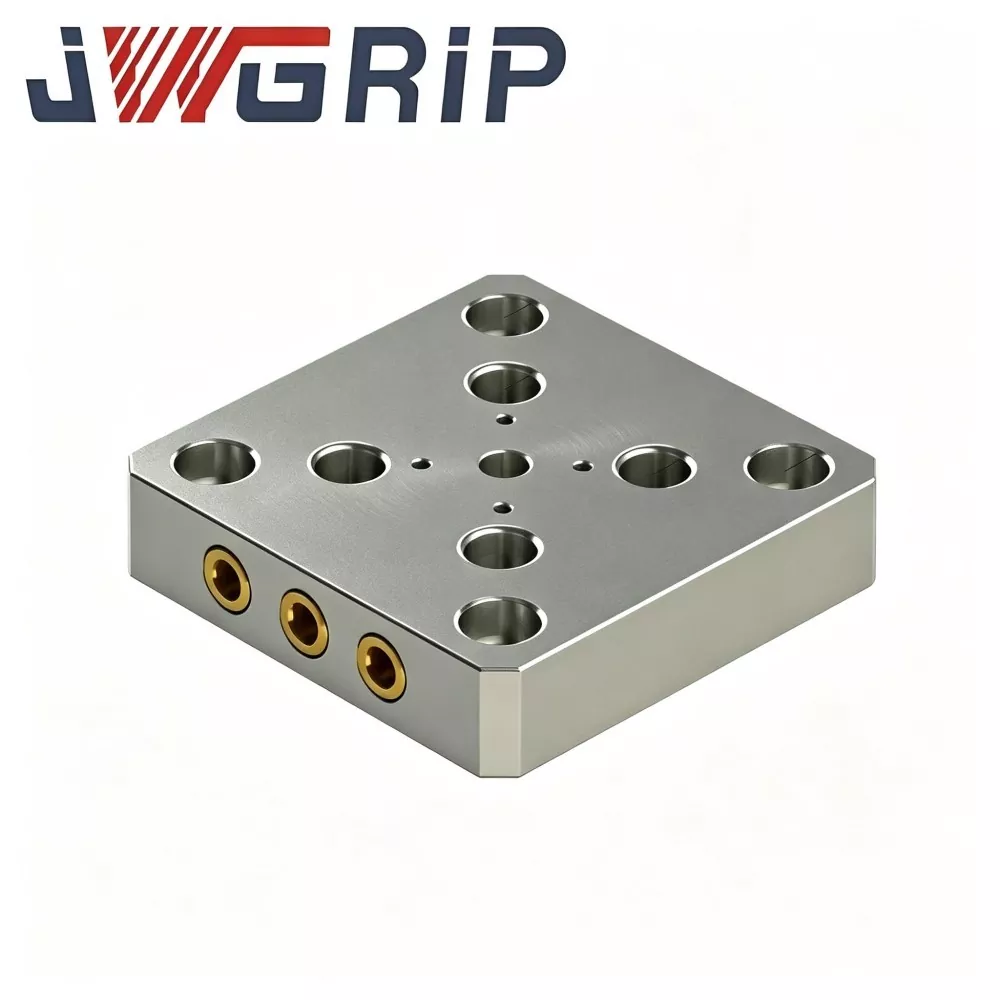
1. Górna powierzchnia odniesienia (płaszczyzna mocowania przedmiotu obrabianego)
Ultraprecyzyjnie szlifowana płaska płaszczyzna, wywiercona ze znormalizowaną siatką gwintowanych otworów (i/lub otworów na kołki ustalające) do bezpośredniego montażu imadeł, miękkich szczęk, niestandardowych osprzętu lub przedmiotów obrabianych. Płaskość i równoległość względem dolnego punktu odniesienia są decydującymi wskaźnikami ogólnej dokładności obróbki.
2. Dolna powierzchnia ustalająca (płaszczyzna współpracująca uchwytu)
Precyzyjnie obrobiona płaska powierzchnia przylegająca bezpośrednio do powierzchni odniesienia uchwytu z punktem zerowym serii 52. Jego płaskość i czystość bezpośrednio decydują o tym, czy płyta powtarza się w wymaganej tolerancji po każdej wymianie.
3. Otwory montażowe na kołki ściągające (otwory gwintowane na spodzie płyty)
Wstępnie nawiercone i gwintowane, aby dopasować je do wzoru kołka pociągowego z 52 punktami zerowymi, używane z dopasowanymi kołkami pociągowymi. Tolerancja położenia otworu jest ściśle zgodna z podziałką systemu 52; sworznie ściągające są wkręcane od dołu i blokowane określonym momentem obrotowym.
4. Boczne krawędzie odniesienia / peryferyjne powierzchnie odniesienia
Precyzyjnie frezowane krawędzie boczne zapewniają odniesienie do wyrównania obwodowego podczas ładowania płyty na paletę lub do wyszukiwania krawędzi podczas konfiguracji; niektóre wersje zawierają hartowane otwory na kołki ustalające do dodatkowego umiejscowienia.
5. Struktura sztywności (zależna od materiału)
Wersje z odlewu aluminiowego mają żebrowaną strukturę środnika, aby zmniejszyć wagę bez utraty sztywności; wersje stalowe mają konstrukcję pełną lub kieszeniową do cięcia przy dużych obciążeniach. Obie konstrukcje poddawane są procesowi starzenia odprężającego, aby wytrzymać długotrwałe odchylenie płaskości.
Wiele tanich alternatyw rynkowych to po prostu płyty frezowane na surowo, bez odprężania. Wewnętrzne naprężenia szczątkowe uwalniają się powoli po instalacji, powodując tygodnie dryftu płaskości i wielokrotną ponowną kalibrację. Płyty odlewane JWGRIP przechodzą przed obróbką wykańczającą złożone starzenie odprężające, dzięki czemu płaskość pozostaje stabilna nawet po tysiącach cykli wymiany. Gdy rozmiar konturu, układ siatki lub obciążenie różnią się od standardowych specyfikacji, serwis OEM może ponownie dostosować wymiary, klasę materiału i obróbkę powierzchni.
Przebieg pracy kontroli jakości
Każda partia produkcyjna przechodzi kolejne etapy kontroli, zanim towar opuści fabrykę. Tablice niezgodne są odrzucane i nigdy nie trafiają do zapasów wyrobów gotowych.
1. Analiza widma/składu surowca w celu sprawdzenia zgodności gatunku stopu aluminium lub stali.
2. Odlewanie lub kucie półfabrykatu oraz kontrola nieniszcząca pod kątem wad wewnętrznych.
3. Złożona obróbka cieplna starzenia odprężająca w celu uwolnienia naprężeń szczątkowych.
4. Frezowanie zgrubne po obu stronach w celu usunięcia naddatku.
5. Frezowanie półwykończeniowe otworów w siatce, otworów gwintowanych na kołki ściągające i bocznych krawędzi odniesienia.
6. Zakończ szlifowanie powierzchni górnej płaszczyzny odniesienia i dolnej płaszczyzny ustalającej.
7. Kontrola precyzyjna: płaskość, równoległość, tolerancja położenia otworu, sprawdzenie grubości gwintu.
8. Pobieranie próbek symuluje cykliczną weryfikację typu swap-and-clamp pod obciążeniem znamionowym.
Tabela rozwiązywania problemów
|
Zjawisko usterki |
Prawdopodobna przyczyna źródłowa |
Zalecane rozwiązanie |
|
Po zmianie pozycji płyta dryfuje w powtarzalnym pozycjonowaniu |
Dolna powierzchnia ustalająca wypaczona/wgnieciona; przesunięte położenie otworu na kołek pociągowy; zużycie tulei zaciskowej |
Sprawdź płaskość płyty i powierzchnię odniesienia; sprawdź wzór kołków pociągowych; naprawić lub wymienić tuleję zaciskową |
|
Kołki ściągające nie mogą gładko wchodzić w tuleje zaciskowe |
Dryft położenia otworu gwintowanego; wygięte lub duże kołki pociągowe; chipy w dziurach |
Sprawdź tolerancję położenia otworu; sprawdź kołki ściągające; przed sadzeniem wyczyść wszystkie otwory |
|
Płyta kołysze się / siedzi nierówno na uchwycie |
Wióry uwięzione pomiędzy dnem a uchwytem; wypaczona dolna płaszczyzna; brak czyszczenia danych |
Całkowicie oczyścić powierzchnię odniesienia uchwytu i spód płyty; przeszlifuj ponownie lub wymień płytę, jeśli nie ma płaskości |
|
Wyraźne wibracje lub drgania podczas cięcia |
Płyta nie jest całkowicie osadzona; nierówny moment obrotowy śruby pociągowej; płyta przeciążona ze względu na gatunek materiału |
Ponownie osadzić i równomiernie dokręcić wszystkie śruby dwustronne; potwierdzić nośność w funkcji parametrów skrawania |
Specyfikacja instalacji
1. Dokładnie oczyść powierzchnię odniesienia uchwytu punktu zerowego serii 52 i dolną powierzchnię ustalającą płyty; przed osadzeniem usuń wszystkie wióry, pozostałości płynu chłodzącego i zadziory.
2. Wkręć dopasowane kołki ściągające w dolne otwory płyty, stosując oficjalny zalecany moment dokręcania; nadmierny moment obrotowy zniekształca punkt odniesienia otworu gwintowanego i płytki, zbyt niski moment obrotowy powoduje poluzowanie pod wpływem wibracji skrawania.
3. Opuść płytkę prosto na uchwyt; upewnić się, że wszystkie kołki ściągające wchodzą w tuleje zaciskowe bez użycia siły. Uruchom zaciskanie, a następnie sprawdź, czy płyta jest całkowicie osadzona płasko i nie kołysze się.
4. Nigdy nie umieszczaj podkładek, papieru ani kleju pomiędzy spodem płytki a powierzchnią odniesienia uchwytu; każda warstwa warstwowa niszczy dokładność powtarzalności.
5. Podczas produkcji masowej regularnie sprawdzaj płaskość górnej powierzchni i krawędzie odniesienia; wymień lub ponownie zeszlifuj płytkę, gdy płaskość spadnie poza tolerancję lub powierzchnie odniesienia wykazują wgniecenie/zużycie.
6. W przypadku niestandardowych płyt OEM należy ściśle przestrzegać wymagań rysunku dotyczących wymiarów obrysu, układu otworów w siatce, położenia otworów na kołki ściągające i płaskości odniesienia.
Pakowanie i wysyłka
Płytki szybkowymienne JWGRIP 52 — standardowe magazynowane jednostki SKU umożliwiają szybką wysyłkę zamówień na całym świecie.
Każda płyta przed pakowaniem otrzymuje niezależną ochronę antykorozyjną i warstwę ochronną na szlifowanych powierzchniach odniesienia.
Zamówienia małoseryjne: torba antykorozyjna plus wytrzymały karton z zabezpieczeniem krawędzi.
Zamówienia masowe na eksport: odporna na fumigację, odporna na wstrząsy skrzynia z litego drewna z oddzielającą wyściółką, zapobiegająca zarysowaniu i deformacji powierzchni odniesienia podczas długodystansowej logistyki morsko-lądowej.
Zamówienia OEM modyfikowane na zamówienie mają wzajemnie potwierdzony czas realizacji.
Arkusz danych z kontroli partii oraz zapis badania płaskości/wymiarów są dołączone do każdej przesyłki.
Usługi wsparcia posprzedażnego
1. Warunki gwarancji: Przy prawidłowej instalacji, dobraniu odpowiednich kołków ściągających i znamionowych warunkach pracy, główny korpus płyty niepodlegającej zużyciu objęty jest roczną gwarancją. Uszkodzenia spowodowane skrawaniem przeciążeniowym, niewłaściwym momentem dokręcania, ścieraniem powierzchni odniesienia wywołanym wiórami, uderzeniami spowodowanymi przez człowieka i korozją chemiczną niezgodną ze specyfikacją nie są objęte zakresem gwarancji.
2. Zdalne wskazówki techniczne online dotyczące instalacji i analizy usterek. Klienci na całym świecie mogą wysyłać zapytania techniczne pocztą elektroniczną; inżynierowie odpowiadają w ciągu 24 godzin roboczych.
3. Do każdego zamówienia dostarczany jest pełny zestaw rysunków wymiarowych i dokumentacja dotycząca wydajności materiału.
4. Konsultacje techniczne na poziomie inżynieryjnym dotyczące wymagań OEM: dostosowanie rozmiaru konturu, modyfikacja układu otworów siatki, ulepszenie klasy materiału, specjalne opcje anodowania/obróbki powierzchni.
5. Stabilne dostawy części zamiennych zarówno do standardowych, jak i niestandardowych płytek mocujących w przypadku powtarzających się zamówień.
Zakupy i ocena techniczna
Podstawowa wartość: złożone odlewanie/kucie ze starzeniem odprężającym, ultraprecyzyjne szlifowanie dwustronne, ścisła wielofazowa wewnętrzna kontrola jakości, układ otworów wymienny z głównymi systemami punktu zerowego serii 52, elastyczne dostosowywanie rozmiaru/materiału/obróbki powierzchni OEM.
52 Płyta szybkowymienna do uchwytów CNC rozwiązuje typowe wąskie gardła górnego oprzyrządowania w systemach mocowania z punktem zerowym: odchylenie płaskości górnej powierzchni, przesunięcie położenia otworu na kołek pociągowy, wypaczenie dolnego punktu odniesienia i krótka żywotność nieobrobionych płyt frezowanych na surowo.
Przypomnienia dotyczące oceny:
1. Potwierdź zgodność specyfikacji systemu punktu zerowego i sprawdź zgodność układu otworu z kołkiem pociągowym przed złożeniem zamówienia.
2. Określ wymagany rozmiar konturu, układ otworów w siatce, rzeczywiste maksymalne obciążenie skrawania i warunki otoczenia w warsztacie (normalne/wysoka korozja) i wybierz odpowiednio lekką wersję z odlewanego aluminium lub sztywną wersję stalową.
3. Artykuły magazynowe charakteryzują się krótkim czasem realizacji; wybierz inżynierię niestandardową OEM w celu uzyskania specjalnego kształtu, układu otworów lub wymagań dotyczących obróbki powierzchni.
Bezpośrednio z fabryki JWGRIP. Preferowana górna płyta narzędziowa do form, części samochodowych i ogólnej obróbki precyzyjnej 3-osiowych/5-osiowych zestawów mocowania z punktem zerowym serii 52.
Często zadawane pytania
P1: Czy standardowe płytki mocujące 52 mogą bezpośrednio pasować do uchwytów z punktem zerowym innej marki z serii 52?
Wersje standardowe są wymienne tylko z systemami punktu zerowego serii 52 posiadającymi w pełni dopasowany układ otworów z kołkiem pociągowym i interfejs odniesienia. Jeżeli wzór jest inny, należy zastosować tabliczkę dostosowaną do potrzeb OEM.
P2: Jakie sygnały wskazują, że płyta mocująca wymaga wymiany lub ponownego szlifowania?
Wymień lub przeszlifuj ponownie, gdy płaskość górnej powierzchni spadnie poza tolerancję, dolny punkt odniesienia wykazuje wgniecenie/wypaczenie lub nie można przywrócić powtarzającego się pozycjonowania po dokładnym oczyszczeniu uchwytu i płytki.
P3: Czy pod płytą można umieścić podkładki lub papier, aby wyregulować wysokość?
Nie. Jakakolwiek warstwa warstwowa pomiędzy dnem płyty a powierzchnią odniesienia uchwytu pogarsza dokładność powtarzalności. Regulacja wysokości musi odbywać się poprzez precyzyjne szlifowanie samej podstawy płyty.
P4: Płyta z odlewanego aluminium czy blacha stalowa – którą wybrać?
Odlew aluminiowy jest lżejszy, można go szybciej wymienić i nadaje się do obróbki lekkiej i średniej; wersje ze stali (lub żeliwa) zapewniają wyższą sztywność i zachowanie płaskości w przypadku ciężkich form i sztancowania. Wybierz według obciążenia cięcia i wymagań dynamicznych maszyny.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości