Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






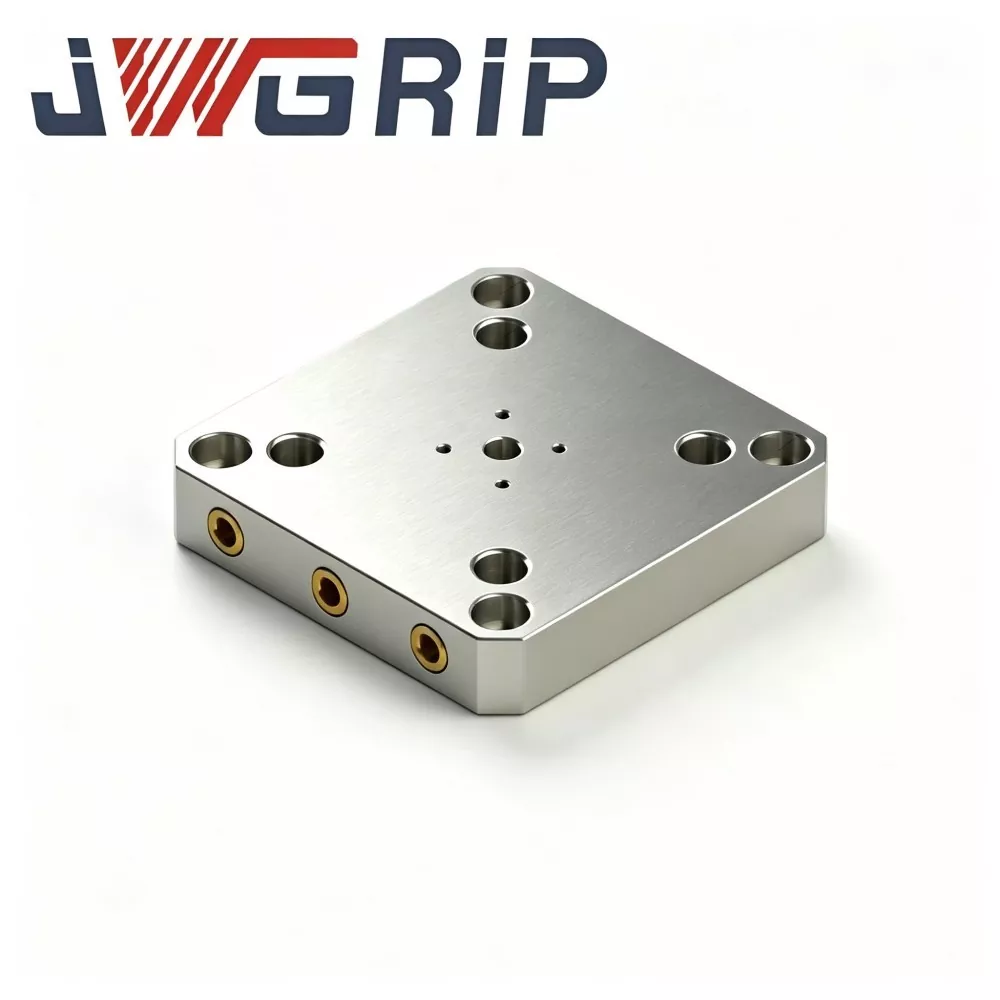
96 Płyta szybkowymienna do mocowania CNC
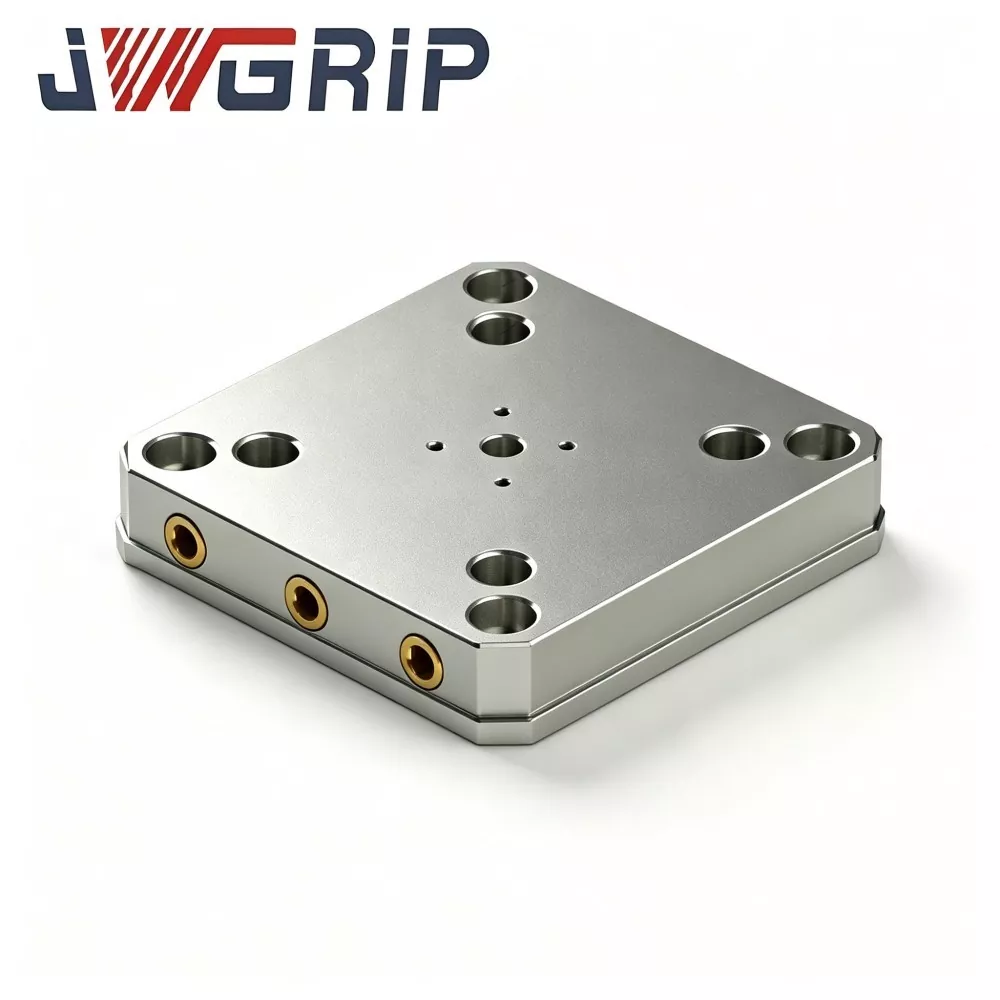
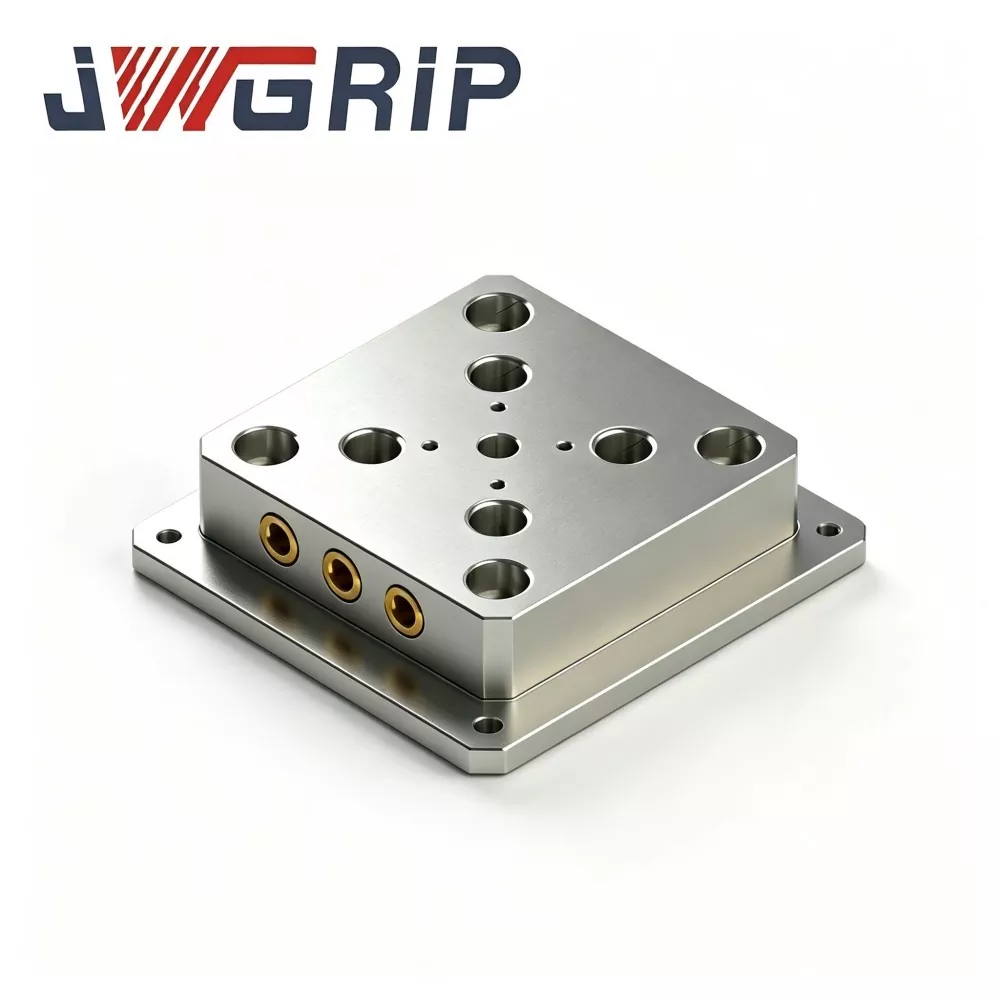
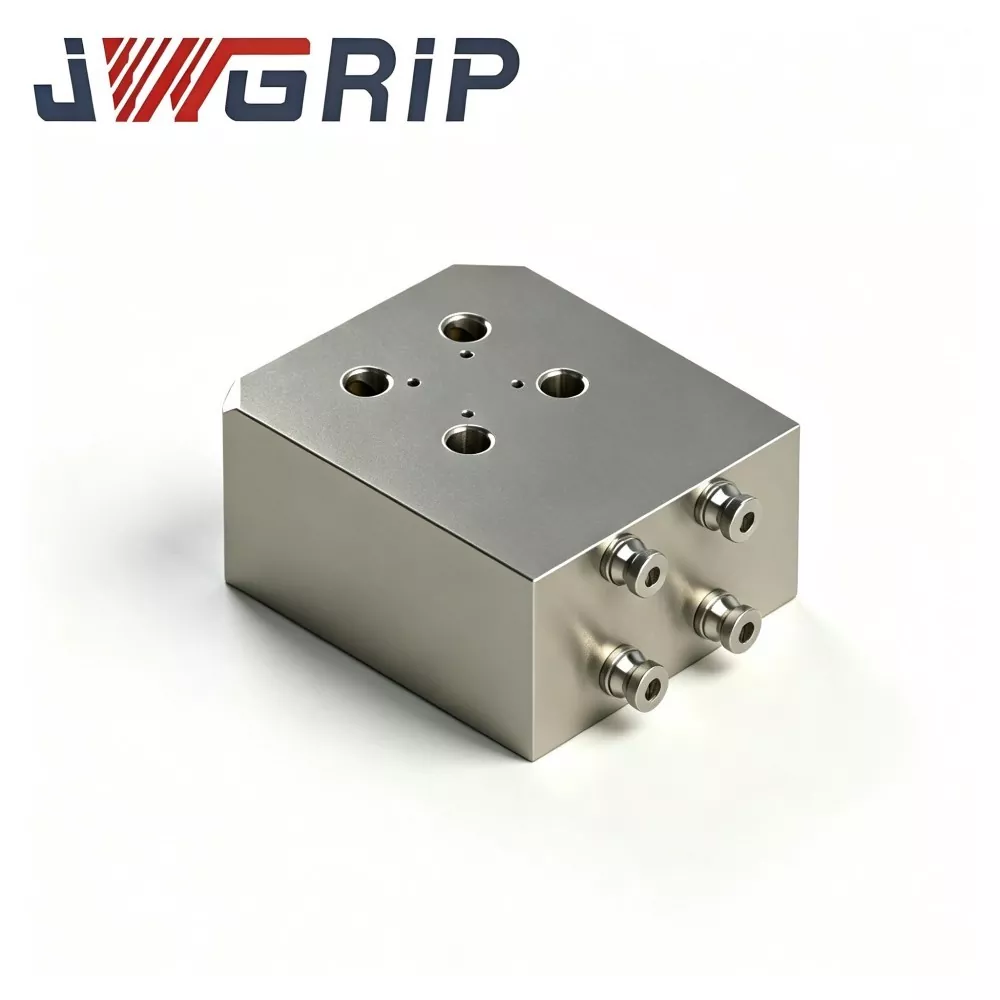
JWGRIP jest profesjonalnym producentem i dostawcą 96 płyt szybkowymiennych do uchwytów roboczych CNC w Chinach, świadczącym usługę Factory Direct ze standardowymi modelami w całości dostępnymi w magazynie w celu wspierania globalnych zamówień przetargowych i współpracy projektowej. Jest to wysokowydajna zintegrowana górna płyta narzędziowa zaprojektowana specjalnie dla nowoczesnych warsztatów frezarskich CNC, obróbki pięcioosiowej i produkcji form. Łączy w sobie znormalizowany wzór mocowania z kołkiem pociągowym serii 96, korpus z płyty nośnej o wysokiej sztywności i interfejs do mocowania przedmiotu obrabianego na górze siatki w jednym urządzeniu, eliminując wielokrotną kalibrację czujnika zegarowego i dodatkowe przejściowe płytki dystansowe.
Ta wysokowydajna płyta szybkowymienna 96 do mocowania CNC jest wykonana z najwyższej jakości hartowanej stali stopowej 42CrMo i charakteryzuje się wyjątkową dokładnością powtarzalnego pozycjonowania, wyjątkowo solidną sztywnością konstrukcyjną i długoterminową stabilną wydajnością mechaniczną. Wszystkie kluczowe powierzchnie odniesienia pozycjonowania wykorzystują ścisłą technologię zintegrowanej obróbki z jednym mocowaniem, aby zapewnić wysoką ogólną spójność punktów odniesienia. Po obróbce zgrubnej półfabrykaty ze stali stopowej poddawane są całkowitej obróbce starzenia odprężającej, aby dokładnie wyeliminować wewnętrzne naprężenia szczątkowe i uniknąć deformacji strukturalnych spowodowanych długotrwałymi zmiennymi obciążeniami skrawającymi.
Krytyczne powierzchnie współpracujące — dolna powierzchnia ustalająca osadzona na 96 uchwytach i górna podstawa mocowania przedmiotu obrabianego — są wykańczane poprzez ultraprecyzyjne szlifowanie, co zapewnia stabilne i niezawodne działanie łączenia. Obsługując wstępne ustawianie osprzętu w trybie offline i szybkie blokowanie/wymianę na maszynie, skutecznie zmniejsza obciążenie pracą związaną z ręcznym wyrównywaniem, skraca czas konfiguracji osprzętu i skraca przestoje niezwiązane z obróbką. Szeroko stosowany w obróbce form, wieloosiowym precyzyjnym frezowaniu i zautomatyzowanych liniach produkcyjnych, zapewnia solidną, znormalizowaną i wysokowydajną modułową platformę mocującą dla globalnych warsztatów obróbki przemysłowej.
Dlaczego warto wybrać JWGRIP
Konwencjonalne płyty mocujące stwarzają wiele problemów w codziennych warsztatach zajmujących się obróbką form i wieloosiową obróbką:
· Częsta wymiana opraw wymaga wielokrotnej instalacji, zestrojenia i ręcznej kalibracji. Jakość konfiguracji w dużym stopniu zależy od umiejętności operatora, co skutkuje niestabilnymi wynikami pozycjonowania i marnowaniem ważnych godzin produkcji.
· Zwykłe płytki mocujące domowej roboty nie mają znormalizowanego wzoru kołków pociągowych ani obróbki punktu odniesienia. Utrzymujące się zmienne obciążenia skrawające powodują koncentrację naprężeń i subtelne odkształcenie płyty, stopniowo pogarszając dokładność pozycjonowania i spójność wymiarową części wsadowej.
JWGRIP ulepsza produkt od obróbki surowca po szlifowanie gotowych części:
Wszystkie krytyczne powierzchnie odniesienia pozycjonowania przyjmują strategię kompleksowej obróbki z jednym mocowaniem.
Półfabrykaty z hartowanej stali stopowej 42CrMo poddawane są pełnemu starzeniu odprężającemu po obróbce zgrubnej w celu usunięcia wewnętrznych naprężeń szczątkowych.
Dolna powierzchnia ustalająca i górny punkt odniesienia przedmiotu obrabianego są precyzyjnie szlifowane, aby zapewnić stabilne osadzenie na uchwytach z punktem zerowym serii 96.
Standardowy wzór kołków pociągowych serii 96 umożliwia wstępne ustawienie urządzeń w trybie offline. Operatorzy budują imadła i osprzęt dodatkowy na płycie na zewnątrz maszyny; cała płyta jest następnie osadzana na 96 uchwytach i blokowana w ciągu kilku sekund, co zmniejsza obciążenie ręcznego ustawiania.
Usługi niestandardowe i OEM obsługują detale o specjalnych rozmiarach i wyjątkowe potrzeby związane z instalacją stołu maszynowego, oferując niezawodną modułową platformę mocującą do obróbki form, wieloosiowego precyzyjnego frezowania i zautomatyzowanych linii produkcyjnych.
Mechanizm podstawowy
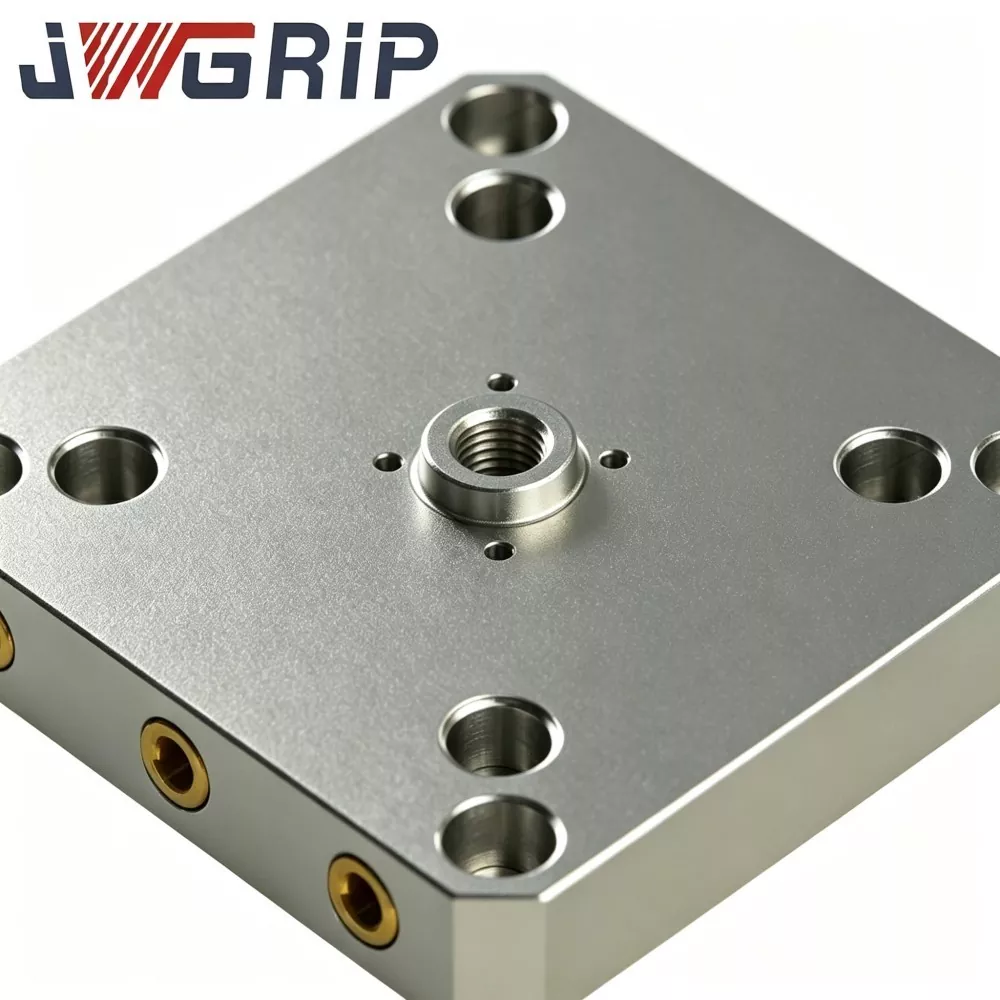
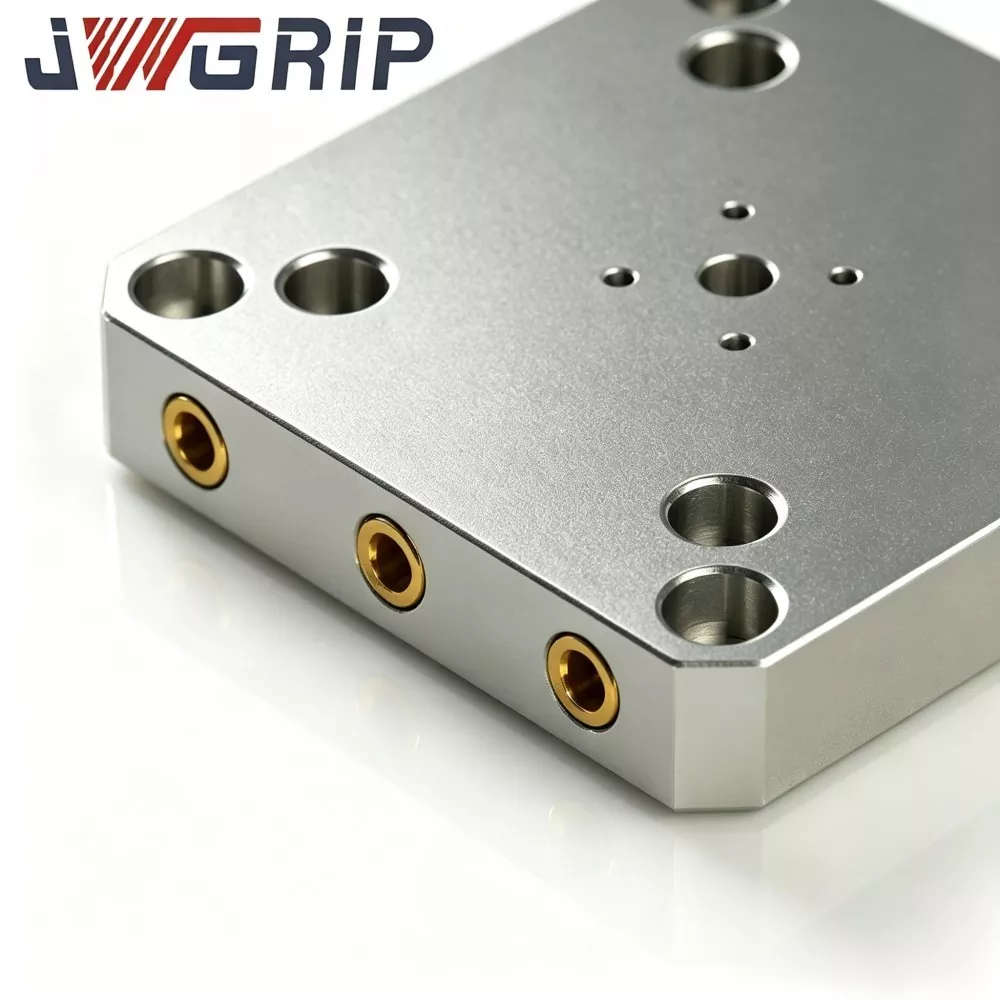
Płyta szybkiej wymiany JWGRIP 96 to górna płyta narzędziowa, która współpracuje z uchwytami o punkcie zerowym serii 96 zamontowanymi na stole maszyny:
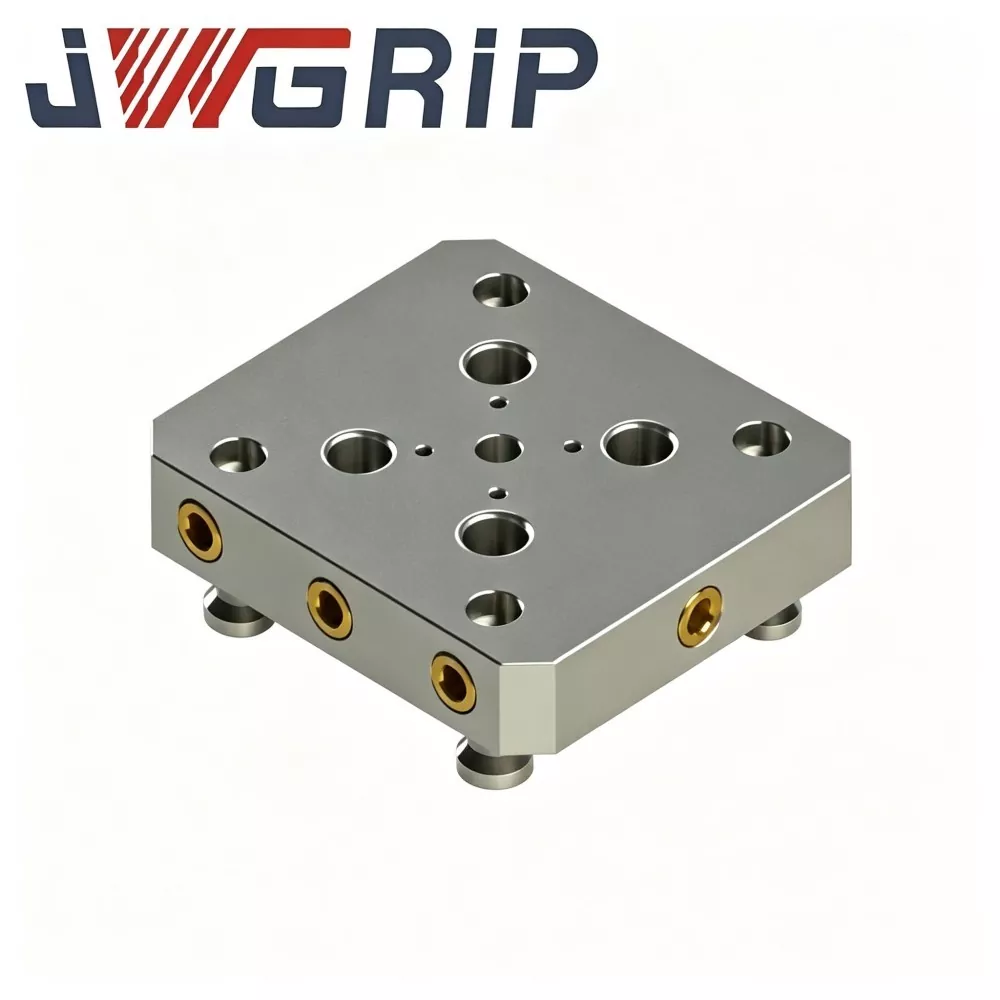
Dolna powierzchnia ustalająca jest zgodna ze wzorem punktu zerowego serii 96. W gwintowanych otworach na dole znajdują się dopasowane kołki ściągające o wzorze 96, które wkręca się od dołu i łączą z wewnętrznymi tulejami zaciskowymi uchwytów 96.
Dolna powierzchnia ustalająca leży płasko na powierzchniach odniesienia uchwytu; po zaciśnięciu uchwytów cała płyta jest ściągana w dół i ustawiana promieniowo/osiowo w jednym punkcie odniesienia z powtarzalnym pozycjonowaniem.
Na górnej powierzchni zastosowano standardowy w branży układ siatki z gwintowanymi otworami i otworami na kołki ustalające do bezpośredniego montażu imadeł, elementów pomocniczych lub przedmiotów obrabianych.
Boczne krawędzie odniesienia są precyzyjnie frezowane w celu umożliwienia wyszukiwania krawędzi na maszynie i wielokrotnego ładowania.
Najważniejsze cechy konstrukcji mechanicznej:
Wszystkie punkty odniesienia pozycjonowania — dolna powierzchnia ustalająca, wzór otworów na kołek pociągowy i górny punkt odniesienia — są obrabiane na pojedynczym korpusie płytowym. Zmontowane części dystansowe są zminimalizowane, aby uniknąć skumulowanego odchylenia tolerancji podczas powtarzających się cykli wymiany.
Wzmocniona konstrukcja z kieszeniami/żebrami rozkłada dynamiczną siłę skrawania na całą płytę, zamiast koncentrować naprężenia na lokalnych otworach na kołki ściągające, poprawiając trwałość w warunkach intensywnego skrawania.
Niezawodność lokalizacji pozostaje stabilna w przypadku ciągłej produkcji zmianowej, niezależnie od tego, czy jest ona wykorzystywana w projektach warsztatowych związanych z zamówieniami przetargowymi, czy w miejscach zmiany wysokiej częstotliwości.
Wydajność techniczna
Stabilna dokładność powtarzalnego pozycjonowania: krytyczne powierzchnie odniesienia są poddawane precyzyjnemu szlifowaniu w wielu przejściach. Dokładność powtarzalnego pozycjonowania ≤0,010 mm po setkach zamian osprzętu. Tolerancja położenia układu otworów na kołek ściągający jest ściśle kontrolowana w zakresie ±0,006 mm, aby zapobiec skumulowanym odchyleniom pozycjonowania w obróbce części z wieloma ustawieniami.
Korpus ze stali stopowej o wysokiej wytrzymałości i wytrzymałości 42CrMo: Zintegrowana obróbka cieplna poprzez hartowanie i odpuszczanie zapewnia twardość powierzchni HRC 54–58. Dobra odporność na uderzenia i odkształcenia jest odporna na zarysowania wiórów, cykliczny nacisk mocowania i przerywane duże obciążenia skrawające. Szeroko stosowane w warsztatach produkujących formy, fabrykach komponentów samochodowych i zakładach przetwórstwa lotniczego.
Oczywisty wzrost efektywności wymiany oprzyrządowania: Po jednorazowym zainstalowaniu 96 uchwytów na stole maszyny wymiana płytki mocującej zajmuje tylko 8–12 sekund. Nie ma potrzeby powtarzania wskazań zegara. Nieprodukcyjny czas konfiguracji znacznie się zmniejsza, podnosząc ogólną efektywność sprzętu zarówno w przypadku produkcji masowej, jak i zamówień prototypowych z częstymi zmianami.
Szeroka kompatybilność plus niestandardowa obsługa OEM: standardowy wzór kołka pociągowego pasuje do popularnych komercyjnych uchwytów z punktem zerowym serii 96. Układ górnej siatki mieści standardowe imadła, płyty pomocnicze i przyrządy ustalające. Fabryka JWGRIP zapewnia usługi OEM i usługi niestandardowe: można regulować wymiary zewnętrzne, układ otworów w siatce, wzór kołków pociągowych, wycięcia unikające i wysokość występu montażowego. Wersje dostosowane do indywidualnych potrzeb spełniają specjalne wymagania projektów przetargowo-zakupowych i transformacji linii automatyzacyjnych.
Kompletna certyfikacja przemysłowa i kontrola partii: każda partia przechodzi kontrolę wymiarów, test twardości, kontrolę płaskości/równoległości oraz weryfikację stabilności pozycjonowania. Raporty z inspekcji ISO9001 mogą być dostarczone w celu złożenia formalnego dokumentu przetargowego.
Produkcja i kontrola jakości
Wszystkie płytki szybkowymienne JWGRIP 96 do uchwytów roboczych CNC są produkowane i sprawdzane w naszej chińskiej fabryce zgodnie ze standardowym wielofazowym przepływem pracy:
1. Kontrola przychodzącego surowca: pręt stalowy 42CrMo przechodzi analizę składu chemicznego i test twardości; załączone atesty materiałowe. Niekwalifikowane surowce są bezpośrednio odrzucane.
2. Zgrubne frezowanie CNC: kontur zewnętrzny obrabiany zgrubnie, struktura kieszeni/żeber i otwory wstępne; pozostawić naddatek na wykończenie na wszystkich powierzchniach związanych z pozycjonowaniem.
3. Obróbka cieplna przez hartowanie i odpuszczanie: precyzyjnie kontroluj krzywe ogrzewania, utrzymywania i chłodzenia, aby osiągnąć docelową twardość HRC 54–58 i uwolnić wewnętrzne naprężenia materiału. Ten krok jest obowiązkowy, aby zapewnić odporność na odkształcenia podczas długotrwałego cięcia dynamicznego.
4. Starzenie odprężające: dalsze uwalnianie naprężeń szczątkowych wprowadzonych przez obróbkę zgrubną i obróbkę cieplną.
5. Zakończ obróbkę CNC: wykonaj obróbkę dolnych otworów gwintowanych na kołek ściągający, dolnej powierzchni ustalającej, górnych otworów siatki, bocznych krawędzi odniesienia i elementów pomocniczych; tolerancja wymiaru krytycznego kontrolowana w zakresie ±0,007–0,012 mm.
6. Wieloetapowe, precyzyjne szlifowanie powierzchni górnej i dolnej płaszczyzny odniesienia, aby zagwarantować płaskość i równoległość.
7. Weryfikacja grubości gwintu i symulacja montażu kołka pociągowego: potwierdź, że każdy gwintowany otwór pasuje do dopasowanego kołka pociągowego o wzorze 96 bez zakłóceń.
8. Kompleksowa kontrola końcowa: wymiary, twardość, płaskość, równoległość, dokładność położenia otworu na kołek pociągowy i wydajność powtarzalnego pozycjonowania na uchwycie 96. Każdy produkt otrzymuje unikalny numer seryjny umożliwiający jego śledzenie. Płyty niezgodne z wymaganiami są przeznaczone do ponownej obróbki, a nie do pakowania.
9. Czyszczenie antykorozyjne, obróbka powierzchni oksydowana na czarno i opakowanie ze sklejki odpornej na wstrząsy.
Ryzyko nieprawidłowej obsługi
Podczas wdrażania płytki szybkiej wymiany JWGRIP 96 należy zwrócić uwagę na następujące punkty niewłaściwego użycia, aby uniknąć awarii sprzętu lub nieprawidłowego pozycjonowania:
Z góry oceń wysokość całkowitą. Łączna wysokość płyty mocującej oraz imadła górnego/mocowania pomocniczego może spowodować awarię wrzeciona. Przeprowadź pomiar symulacyjny przed formalnym cięciem masy.
Odróżnij nośność statyczną od dynamicznego obciążenia tnącego. Nawet przy wysokiej wartości testu ciśnienia statycznego użytkownicy muszą przestrzegać oficjalnych znamionowych parametrów obciążenia dynamicznego przy rzeczywistym uderzeniu cięcia.
Zapobiegaj gromadzeniu się wiórów na dolnej powierzchni ustalającej i wewnątrz otworów gwintowanych kołków ściągających. Pozostałości wiórów żelaza zarysowują powierzchnię ustalającą i powodują odchylenie pozycjonowania. Wdrożyć regularne czyszczenie na miejscu.
Dokręcić śruby ściągające wyłącznie określonym momentem obrotowym. Nadmierny moment obrotowy zniekształca otwory gwintowane i punkt odniesienia płyty; Zbyt niski moment obrotowy luzuje się pod wpływem wibracji cięcia.
W przypadku projektów przetargowych: potwierdź format certyfikacji, treść raportu z inspekcji i wymagania dotyczące identyfikowalności numeru seryjnego na wczesnej fazie komunikacji.
Opakowanie
Każda płyta mocująca JWGRIP przechodzi kompleksowe czyszczenie, natryskiwanie olejem antykorozyjnym i owijanie papierem antykorozyjnym, a następnie pakowana jest w wypełnioną pianką, odporną na wstrząsy drewnianą skrzynkę ze sklejki, aby uniknąć uszkodzeń spowodowanych kolizjami i wibracjami podczas transportu morskiego, lotniczego lub lądowego.
Dostępne opcje logistyczne
Wiele możliwości wyboru logistyki dla różnych scenariuszy zamówień:
Fracht morski: duże przesyłki w ramach projektów przetargowych
Fracht lotniczy: pilne uzupełnienie zapasów
Ekspres międzynarodowy: dostawa próbek próbnych w małych ilościach
Często zadawane pytania
P1: Czy jesteś producentem lub dostawcą handlowym płyty szybkowymiennej 96 do mocowania CNC?
A1: JWGRIP to prawdziwy producent opraw z siedzibą w Chinach. Wszystkie procesy produkcyjne są realizowane we własnym zakresie. Zamiast działać jako pośrednik, świadczymy usługi w zakresie rozwoju OEM i obsługi zamówień przetargowych.
P2: Czy tę płytkę mocującą można dostosować do niestandardowych zmodyfikowanych uchwytów serii 96?
A2: Wersja standardowa pasuje do ogólnie stosowanych w branży uchwytów o punkcie zerowym z 96 wzorami. Jeśli uchwyty są mocno zmodyfikowanymi, niestandardowymi jednostkami, przed złożeniem zamówienia prosimy o przesłanie rysunków lub zdjęć do oceny technicznej.
P3: Jaka jest dokładność powtarzalnego pozycjonowania standardowej płyty mocującej?
A3: Standardowa płytka szybkowymienna JWGRIP 96 osiąga dokładność powtarzalnego pozycjonowania ≤0,010 mm. Wersje niestandardowe o większej precyzji można opracować zgodnie ze specjalnymi wymaganiami technicznymi.
P4: Jaki jest zakres gwarancji?
A4: Dwuletnia gwarancja na wady produkcyjne w warunkach obciążenia znamionowego i prawidłowej instalacji. Uszkodzenia spowodowane przeciążeniem, korozją wiórową, kolizją mechaniczną lub niewłaściwą konserwacją nie są objęte zakresem gwarancji.
P5: Czy mogę otrzymać oficjalną ofertę cenową i dokumenty cenowe?
Odpowiedź 5: Tak. Prosimy o kontakt z zespołem sprzedaży JWGRIP. Przygotowujemy cennik lub formalną ofertę handlową w oparciu o konfigurację produktu, skalę zamówienia i wymagania biznesowe.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości