Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






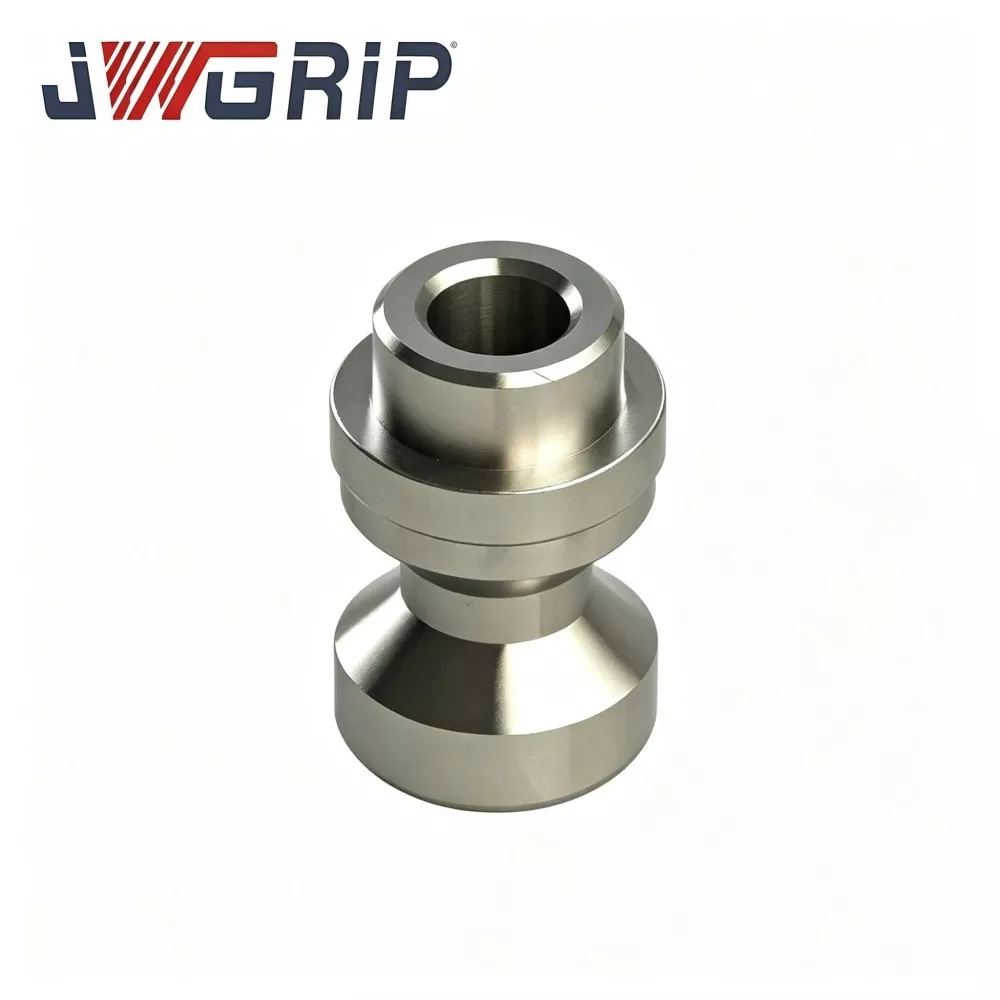
Precyzyjny kołek ściągający D16 z punktem zerowym do mocowania CNC
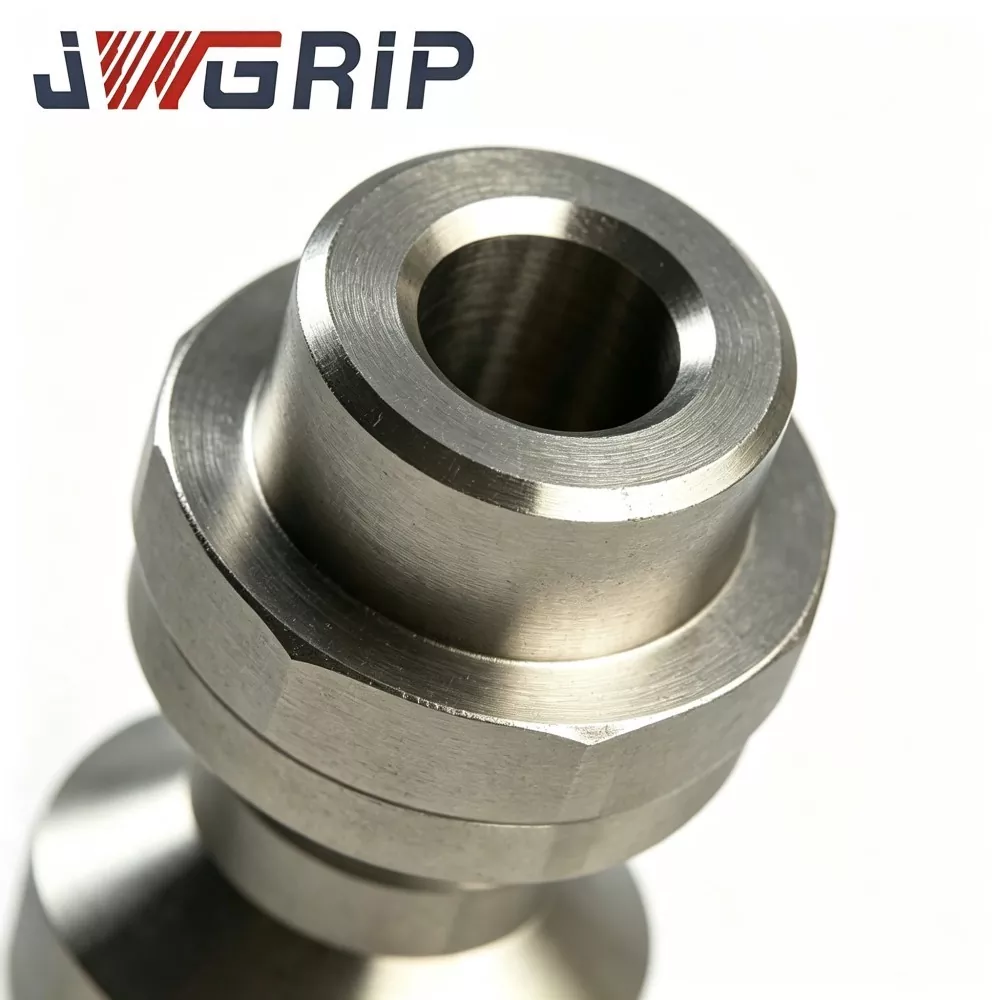
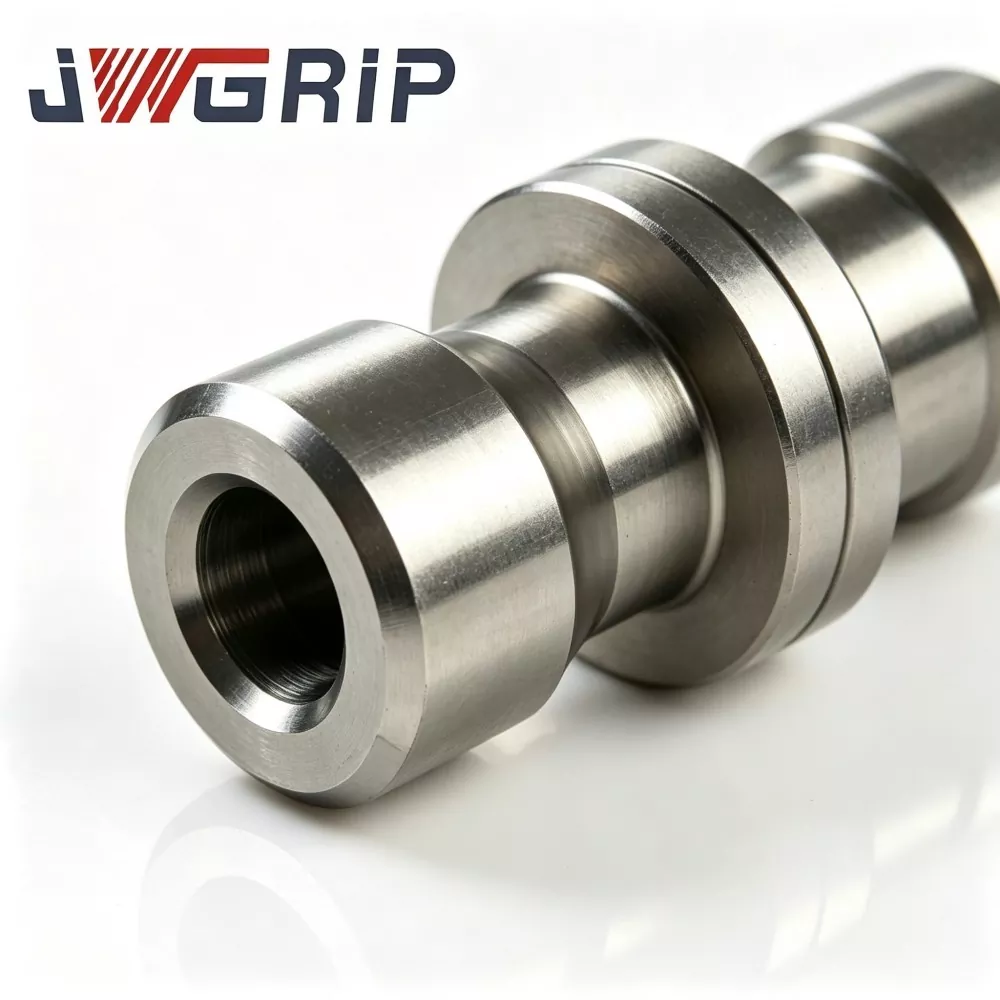
JWGRIP jest profesjonalnym producentem i dostawcą precyzyjnego kołka ściągającego D16 z punktem zerowym do uchwytów roboczych CNC w Chinach, ze standardowymi specyfikacjami w pełni dostępnymi w magazynie i przyjmującymi globalne zamówienia zbiorcze dla fabryk obróbki CNC, integratorów osprzętu i zespołów konserwacyjnych narzędziowni. Jest to wysoce precyzyjny element do pozycjonowania i blokowania rdzenia, profesjonalnie dopasowany do systemów mocowania z punktem zerowym serii D16 w mocowaniach CNC. Integrując wzorzec pozycjonowania o wysokiej precyzji i stabilną strukturę przenoszenia siły w jedną jednostkę, realizuje podstawowe funkcje pozycjonowania osprzętu, przenoszenia siły blokowania i powtarzalnego wzorca pozycjonowania podczas obróbki z dużą prędkością.
Precyzyjny kołek ściągający D16 z punktem zerowym do uchwytów roboczych CNC jest produkowany z najwyższej jakości surowców ze stali stopowej, przy zastosowaniu znormalizowanego kucia, wielu precyzyjnych cykli obróbki cieplnej i ultraprecyzyjnych procesów szlifowania. Różni się od zwykłych kołków ściąganych ogólnego przeznaczenia, optymalizuje rozkład naprężeń w sferycznej powierzchni styku, skutecznie zmniejszając lokalny nacisk styku i unikając wczesnego odpryskiwania, zadrapań i odkształceń plastycznych pod wpływem długotrwałych cyklicznych obciążeń zaciskających. Dzięki stabilnej dokładności geometrycznej utrzymywanej po setkach tysięcy cykli mocowania, trwały kołek pociągowy jest w pełni zgodny z normami bezpieczeństwa maszyn CE.
Każda partia przechodzi rygorystyczną kontrolę materiału przychodzącego, wykrywanie wad kucia, klasyfikację twardości, dokładne sprawdzanie wymiarów i weryfikację próbek w cyklu gotowego produktu. Jest szeroko stosowany do nowego montażu osprzętu z punktem zerowym oraz wymiany zużytych i zdeformowanych kołków pociągowych w celu konserwacji osprzętu na miejscu. Obsługując pilne zamówienia na zapasy i zamówienia masowe na renowację warsztatów na dużą skalę, a także OEM i spersonalizowane, spersonalizowane modyfikacje specyfikacji gwintów, wysokości występu i tolerancji sferycznej, zapewnia stabilne i precyzyjne rozwiązania wspierające pozycjonowanie punktu zerowego dla globalnych przedsiębiorstw zajmujących się precyzyjną obróbką CNC.
Operacyjny przepływ pracy
Kołek ściągający z punktem zerowym D16 to kluczowa część przenosząca siłę i pozycjonująca system mocowania z punktem zerowym serii D16 do mocowania obrabianego CNC. Gdy stacja mocowania punktu zerowego wykonuje działanie zaciskające, wewnętrzny mechanizm zaciskowy blokuje się na kulistej powierzchni ciągnącej kołka pociągowego D16. Opierając się na kulistej powierzchni styku i powierzchni pozycjonującej występ, uzupełnia podwójne pozycjonowanie kierunków promieniowych i osiowych dla osprzętu i palet oraz przenosi dużą siłę ciągnącą blokującą dla szybkiego procesu cięcia CNC.
Bez kwalifikowanej śruby ściągającej z punktem zerowym D16, system mocowania z punktem zerowym D16 będzie cierpiał z powodu następujących typowych usterek w praktycznej produkcji:
1. Niestabilne blokowanie osprzętu, lekkie przesunięcie osprzętu pod wpływem wibracji cięcia
2. Powtarzający się spadek dokładności pozycjonowania spowodowany zarysowaniem powierzchni kulistej, odpryskami lub odkształceniem plastycznym
3. Nieprawidłowy hałas mocowania, nierównomierne obciążenie wewnętrznych szczęk mocujących stacji zerowej
4. Uchwyt nie może płynnie zwolnić z powodu odkształcenia występów kołka lub uszkodzenia gwintu
Podstawowe pasujące interfejsy kołka ściągającego D16 Zero Point:
1. Kulcza powierzchnia styku ciągnącego: Współpracuje z wewnętrznymi szczękami mocującymi stacji mocowania punktu zerowego D16, przenosi główną siłę ciągnącą blokującą.
2. Lokalizacja powierzchni odniesienia występu: Punkt odniesienia pozycjonowania osiowego, ściśle przylega do dolnej powierzchni uchwytu, określa położenie uchwytu w osi Z.
3. Odcinek gwintu montażowego: Wkręcić w gwintowany otwór uchwytu lub palety, zapewnia stałą instalację kołka pociągowego.
4. Funkcja zapobiegająca obracaniu się / pozycjonowaniu (opcjonalna): zapobiega obracaniu się kołka pociągowego podczas cykli zaciskania i zwalniania.
Kompletny przebieg pracy z zaciskaniem i zwalnianiem:
1. Przymocuj kołek ściągający z punktem zerowym D16 do spodu urządzenia lub palety za pomocą gwintu montażowego.
2. Operatorzy lub urządzenia automatyki umieszczają uchwyt z kołkiem pociągowym na stacji mocowania z punktem zerowym D16. Kulista powierzchnia kołka pociągowego wchodzi do wewnętrznej wnęki stacji, aby zrealizować wstępne pozycjonowanie.
3. Uruchamia się pneumatyczny/hydrauliczny mechanizm zaciskowy stacji punktu zerowego; Szczęki zaciskowe zaciskają kulistą powierzchnię styku kołka ściągającego D16, wytwarzając dużą siłę ciągnącą. Powierzchnia występu ustalającego ściśle pasuje do płaszczyzny odniesienia stacji, aby zakończyć kombinowane pozycjonowanie promieniowo-osiowe.
4. Po zakończeniu pozycjonowania i blokowania obrabiarka CNC rozpoczyna cięcie z dużą prędkością, a siła reakcji skrawania jest przenoszona przez kołek pociągowy do stanowiska mocowania w punkcie zerowym.
5. Po zakończeniu zadania obróbczego stacja punktu zerowego wykonuje akcję odblokowującą; szczęki mocujące otwierają się i zwalniają kulistą powierzchnię sworznia pociągowego D16.
6. Uchwyt/paleta może zostać podniesiona ze stacji punktu zerowego, wykonując jeden pełny cykl obróbki i gotowa do wymiany osprzętu w następnej rundzie.
Powszechnie stosowane, niedrogie, uniwersalne kołki ściągające realizują jedynie podstawową funkcję połączenia ciągnącego, bez ukierunkowanej optymalizacji rozkładu naprężeń na powierzchni sferycznej, gradientu twardości obróbki cieplnej i płaskości występu dla warunków pracy systemu punktu zerowego D16. Pod wpływem długotrwałego cyklicznego obciążenia udarowego zaciskania i cięcia są one podatne na odpryskiwanie powierzchni kulistej, odkształcenie występu i zużycie gwintu, co prowadzi do utraty dokładności całego zespołu mocowania w punkcie zerowym. Opierając się na bogatym praktycznym doświadczeniu związanym z projektami konserwacji na miejscu mocowania osprzętu punktu zerowego D16, JWGRIP optymalizuje naprężenia sferyczne, wielocyklową obróbkę cieplną i ultraprecyzyjny proces szlifowania, specjalnie dla kołka ściągającego o punkcie zerowym D16, który może wytrzymać duże cykliczne obciążenie ciągnące w produkcji z częstą wymianą osprzętu i zapobiegać wczesnym awariom elementów blokujących pozycjonowanie w punkcie zerowym.
Praktyczna analiza bólu
1. Krótka żywotność zwykłych, tanich śrub dwustronnych W konwencjonalnych śrubach ściągających stosuje się prosty proces obróbki cieplnej. Na kulistej powierzchni styku łatwo powstają odpryski i zarysowania po tysiącach cykli mocowania. Wymagana jest częsta wymiana, co powoduje przestoje w produkcji i zwiększone koszty konserwacji osprzętu.
2. Powtarzający się dryf dokładności pozycjonowania spowodowany powierzchnią kulistą i uszkodzeniem występu ustalającego Pod wpływem wibracji cięcia i cyklicznego obciążenia ciągnącego dolne kołki ściągające ulegają sferycznemu odkształceniu plastycznemu lub wgnieceniu czoła ustalającego. Bezpośrednio powoduje to odchylenie pozycjonowania osprzętu, co skutkuje niestabilnością wymiarów przedmiotu obrabianego i zwiększonym współczynnikiem odrzutów.
3. Ukryte ryzyko niewystarczającej skuteczności blokowania w warunkach intensywnego skrawania Podczas frezowania z dużym posuwem elementów ze stali formierskiej i stopów aluminium, kołek ściągający przenosi ogromną siłę reakcji. Niezoptymalizowane kołki ściągające mogą powodować ryzyko poślizgu przy dużej sile ciągnącej, zagrażając bezpieczeństwu obróbki na miejscu.
4. Słaba zamienność niestandardowych zmodyfikowanych produktów z kołkami pociągowymi Niestandardowe kołki pociągowe dostępne na rynku mają niespójną tolerancję sferyczną, wysokość występu lub specyfikację gwintu. Nie można ich używać zamiennie ze standardowymi stacjami mocowania punktu zerowego D16, co wymaga ręcznej modyfikacji dopasowania podczas wymiany i wydłużania przestoju sprzętu.
5. Niestabilna kompleksowa wydajność bez pełnej kontroli partii Niektórzy dostawcy pomijają wykrywanie wad, klasyfikację twardości i weryfikację próbek w cyklu. Pojedyncze wadliwe kołki napływają do miejsca produkcji, powodując nagłą awarię odblokowania osprzętu i nieoczekiwane przestoje w produkcji.
JWGRIP Precision D16 Zero Point Pull Stud rozwiązuje powyższe wąskie gardła produkcyjne poprzez pięć podstawowych środków projektowych: najwyższej jakości surowiec ze stali stopowej, zoptymalizowany projekt rozkładu naprężeń na powierzchni kulistej, wielocyklowa precyzyjna obróbka cieplna, ultraprecyzyjne szlifowanie kluczowych powierzchni funkcjonalnych, pełnozakresowa kontrola partii zgodna z normami bezpieczeństwa maszyn CE.
Skład modułu
JWGRIP Precision D16 Punkt zerowy do mocowania CNC to jednoczęściowy, precyzyjny element pozycjonujący do systemu mocowania z punktem zerowym serii D16. Jego kluczowe sekcje funkcjonalne obejmują cztery części:
1. Kula, powierzchnia styku ciągnącego: Główny obszar przenoszący naprężenia zaciskające, dopasowany do wewnętrznych szczęk mocujących stacji punktu zerowego D16.
2. Powierzchnia odniesienia występu pozycjonującego: Powierzchnia odniesienia pozycjonowania osiowego, dopasowana do dolnej części urządzenia lub płaszczyzny odniesienia stacji punktu zerowego.
3. Odcinek gwintu montażowego: Gwint montażowy do wkręcenia w gwintowany otwór urządzenia/palety.
4. Płaska funkcja zapobiegająca obracaniu się: zapobiega obracaniu się kołka pociągowego podczas cykli zaciskania-odblokowywania (wersja standardowa i opcjonalna wersja niestandardowa).
Opis kluczowej części
1. Kula, ciągnąca powierzchnia styku Obrobiona przez ultraprecyzyjne szlifowanie, zoptymalizowana struktura rozkładu naprężeń sferycznych. Po specjalnej obróbce cieplnej powierzchnia uzyskuje wysoką twardość i odporność na zużycie, jest odporna na odpryskiwanie, zarysowania i odkształcenia plastyczne pod setkami tysięcy cyklicznych obciążeń zaciskających. Jest to rdzeń obszaru styku przenoszącego siłę dla blokowania punktu zerowego.
2. Lokalizacja powierzchni odniesienia pobocza. Precyzyjnie oszlifowana płaska powierzchnia odniesienia. Ścisła kontrola prostopadłości pomiędzy powierzchnią kołnierza a środkiem sferycznym, gwarantuje dokładność pozycjonowania osiowego mocowania, pozwala uniknąć odchyleń wymiarów w osi Z spowodowanych wgnieceniem lub przechyleniem czoła kołnierza.
3. Odcinek gwintu montażowego Przyjmuje bardzo precyzyjną specyfikację gwintu dopasowaną do systemu mocowania z punktem zerowym D16. Dobra wytrzymałość na rozciąganie i działanie przeciwzmęczeniowe, zapobiegające ślizganiu się lub pękaniu gwintu pod długotrwałym obciążeniem ciągnącym.
4. Płaska funkcja zapobiegająca obrotowi Frezowana płaska konstrukcja zapobiegająca obrotowi zapobiega obracaniu się sworznia pociągowego wraz z tarciem szczęki zaciskowej podczas częstej wymiany osprzętu, chroniąc niezawodność połączenia gwintowego; dostępne dla wersji standardowej, obsługuje również niestandardowe anulowanie zgodnie z wymaganiami rysunku klienta.
Zalety techniczne
1. Opracowany specjalnie dla systemu mocowania z punktem zerowym serii D16, w 100% wymienne standardowe części zamienne. Różni się od uniwersalnych produktów z kołkiem ściąganym dostępnych na rynku, precyzyjny kołek ściągający z punktem zerowym D16 do mocowania obrabianego CNC jest w pełni zoptymalizowany pod kątem profilu szczęk mocujących stacji mocowania z punktem zerowym D16, wymaganej siły ciągnącej i parametrów wzorcowych pozycjonowania. Bezpośrednia wymiana bez dodatkowej modyfikacji złączki, znacznie redukująca przestoje związane z konserwacją oprawy.
2. Zoptymalizowany rozkład naprężeń sferycznych + wielocyklowa precyzyjna obróbka cieplna, wyjątkowa odporność na zużycie i działanie przeciwzmęczeniowe Zoptymalizuj sferyczne naprężenia kontaktowe, aby obniżyć lokalny nacisk kontaktowy. Wysokiej jakości stal stopowa poddana wielocyklowej precyzyjnej obróbce cieplnej osiąga rozsądny gradient twardości. Skutecznie przeciwdziałają odpryskom, zadrapaniom i odkształceniom plastycznym pod wpływem setek tysięcy cyklicznych zacisków, wydłużają żywotność komponentów.
3. Ultraprecyzyjne szlifowanie kluczowych powierzchni, stabilne, długoterminowe działanie w zakresie powtarzalnego pozycjonowania. Powierzchnia kulista i powierzchnia odniesienia występu ustalającego wykorzystują ultraprecyzyjny proces szlifowania. Ścisła kontrola tolerancji geometrycznej dla prostopadłości, okrągłości i wymiaru kulistego. Utrzymuj stałą wydajność pozycjonowania po cyklach wymiany dużych ilości uchwytów, zapewniając stabilne wymiary obróbki przedmiotu obrabianego.
4. Standardowe zapasy punktowe i elastyczne możliwości dostosowywania OEM Standardowe kołki ściągające D16 z punktem zerowym są dostępne w wystarczającej ilości zapasów, aby umożliwić pilną wymianę urządzenia w ramach konserwacji. Wsparcie dostosowywania OEM: regulacja specyfikacji gwintu, modyfikacja wysokości ramienia, optymalizacja tolerancji sferycznej, zmiana struktury zapobiegającej obrotowi, aby spełnić spersonalizowane wymagania różnych specjalnych rozwiązań w zakresie osprzętu CNC.
5. Ścisła kontrola partii w całym procesie i weryfikacja miejsca produkcji masowej. Każda partia produkcyjna przechodzi kontrolę materiału przychodzącego, wykrywanie wad kucia, badanie twardości, precyzyjne sortowanie wymiarów i weryfikację próbek w cyklu gotowego produktu. Produkty zostały masowo zastosowane i zweryfikowane w dużej liczbie krajowych zakładów produkujących mocowania CNC do punktu zerowego.
Środki ostrożności dotyczące instalacji i obsługi
1. Czyszczenie i kontrola przed montażem Dokładnie wyczyść gwintowany otwór w uchwycie/palecie, usuń wióry żelaza, pozostałości płynu chłodzącego i obce zanieczyszczenia. Sprawdź gwintowany otwór pod kątem uszkodzeń; naprawić lub wymienić gwint elementu mocującego, jeśli zęby gwintu są zepsute. Sprawdź współpracującą powierzchnię odniesienia pod kątem wgnieceń, zadziorów lub zarysowań.
2. Montaż kołka pociągowego D16 w punkcie zerowym Wkręcić kołek pociągowy D16 w gwintowany otwór urządzenia. Dokręcić ściśle według wymagań dotyczących momentu obrotowego określonych w arkuszu danych technicznych. Dokręcanie z nadmiernym momentem jest zabronione, aby zapobiec uszkodzeniu gwintu, zniekształceniu powierzchni kołnierza i ukrytemu błędowi dokładności pozycjonowania.
3. Sprawdź stan dopasowania wzorcowego montażu. Po instalacji sprawdź, czy lokalizująca powierzchnia odniesienia ramienia ściśle przylega do dolnej powierzchni oprawy, bez pochylenia i szczeliny. Nie umieszczaj obcych cząstek pomiędzy ramieniem a uchwytem. Jeśli w jednym uchwycie zamontowanych jest wiele kołków pociągowych, należy upewnić się, że wszystkie kołki zachowują spójny stan montażu.
4. Test symulacyjny ręcznej wymiany przed użyciem. Zamontuj urządzenie zmontowane za pomocą kołków pociągowych D16 na stacji mocowania z punktem zerowym D16, wykonaj powtarzany test ręcznego zaciskania i odblokowania. Sprawdź, czy zacisk jest mocny, odblokowywanie przebiega płynnie i nie ma nietypowych dźwięków. Upewnij się, że pomiędzy kulistą powierzchnią ściągacza a wewnętrznymi szczękami stacji nie ma zakleszczeń.
5. Test weryfikacji stanu skrawania. Przeprowadzić próbne skrawanie przedmiotu obrabianego, sprawdzić stabilność mocowania uchwytu i zgodność wymiarów obróbki przedmiotu obrabianego. Po potwierdzeniu wydajności, formalnie wprowadzone do produkcji seryjnej.
6. Wymóg codziennej kontroli na miejscu Regularnie demontuj kołki ściągające w celu kontroli wyglądu. Sprawdź powierzchnię kulistą pod kątem zarysowań/odprysków, sprawdź powierzchnię kołnierza pod kątem wgnieceń i zużycia gwintu. Wymień kołek ściągający w odpowiednim czasie, gdy wystąpią oczywiste uszkodzenia, aby uniknąć nieoczekiwanych błędów dokładności podczas obróbki masowej.
Usługi wsparcia posprzedażnego
1. Zdalne wskazówki techniczne online: obejmujące konsultacje dotyczące wyboru kołka ściąganego, wskazówki dotyczące momentu obrotowego przy montażu oraz rozwiązywanie problemów na miejscu z mocowaniem punktu zerowego.
2. Do każdego zamówienia dostarczany jest kompletny arkusz danych technicznych i dokument dotyczący operacji instalacyjnych.
3. Konsultacje dotyczące niestandardowego projektu na poziomie inżynieryjnym: modyfikacja specyfikacji gwintu, regulacja wysokości ramienia, dostosowanie tolerancji sferycznej, optymalizacja konstrukcji zapobiegającej obrotowi i inne spersonalizowane wymagania.
4. Wsparcie zamówień punktowych na pojedyncze próbki i dostawa dużych partii zamówień zbiorczych na kołki ściągające D16 o punkcie zerowym, spełniające pilne wymagania dotyczące konserwacji osprzętu i modernizacji partii warsztatowych.
5. Oświadczenie o gwarancji: Przy prawidłowej instalacji i znamionowym obciążeniu roboczym, niepodlegający zużyciu główny korpus kołka D16 Zero Point Pull Stud objęty jest 2-letnią gwarancją. Zużycie spowodowane normalnym tarciem cyklicznym, zadrapania spowodowane uderzeniem obcych wiórów nie są objęte zakresem bezpłatnej gwarancji. Uszkodzenia spowodowane nadmiernym momentem obrotowym, siłą uciągu przeciążenia, kolizją spowodowaną przez człowieka i niewłaściwym środowiskiem pracy nie są objęte gwarancją.
Często zadawane pytania
P1: Czy ten kołek z punktem zerowym Precision D16 można bezpośrednio dopasować do standardowych stanowisk mocowania z punktem zerowym serii D16?
Tak. Precyzyjny kołek ściągający punktu zerowego D16 do mocowania roboczego CNC to standardowa część zamienna pasująca do pozycjonowania i blokowania dla stanowisk mocowania z punktem zerowym serii D16. Wymiary kuliste, wysokość występu i specyfikacja gwintu są zgodne z oryginalnym standardem systemu D16, można je bezpośrednio zainstalować i wymienić bez dodatkowych modyfikacji.
P2: Ile cykli mocowania może osiągnąć kołek ściągający z punktem zerowym JWGRIP D16 w znamionowych warunkach pracy?
Przy prawidłowej instalacji, odpowiednim momencie obrotowym i czystym środowisku pracy może osiągnąć setki tysięcy cykli mocowania. Rzeczywista żywotność odnosi się do obciążenia tnącego, stopnia zanieczyszczenia wiórami i stanu regularnej konserwacji w zakładzie produkcyjnym.
P3: Jeśli dla projektu wymagany jest specjalny gwint, wymiar kołnierza lub tolerancja sferyczna, czy dostępna jest usługa niestandardowa?
Dostępna jest niestandardowa usługa OEM. Możesz dostarczyć rysunki lub szczegółowe parametry techniczne, możemy dostosować gwint, wysokość ramienia, tolerancję sferyczną i konstrukcję przeciwobrotową zgodnie z rzeczywistymi wymaganiami osprzętu.
P4: Czy możliwy jest zakup próbki jednoczęściowej w celu weryfikacji i konserwacji osprzętu?
Tak. Standardowe kołki ściągające z punktem zerowym D16 są dostępne w magazynie, co umożliwia zakup jednoczęściowej próbki do testów osprzętu i konserwacji na miejscu, a także obsługuje duże zamówienia zbiorcze w przypadku projektów renowacji warsztatów.
P5: Jakie są kluczowe punkty codziennej konserwacji kołka ściągającego o punkcie zerowym D16?
Punkty skupienia: Utrzymuj gwint, sferyczną powierzchnię styku i lokalizującą powierzchnię kołnierza w czystości, bez pozostałości wiórów; dokręcić śrubę ściągającą ściśle określonym momentem; regularnie sprawdzaj powierzchnię kulistą pod kątem odprysków/zarysowań, powierzchnię czołową pod kątem wgnieceń i gwintu pod kątem zużycia; Wymień ściągacz w odpowiednim czasie, gdy pojawią się widoczne uszkodzenia.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane
Zalecenia dotyczące wiadomości