Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






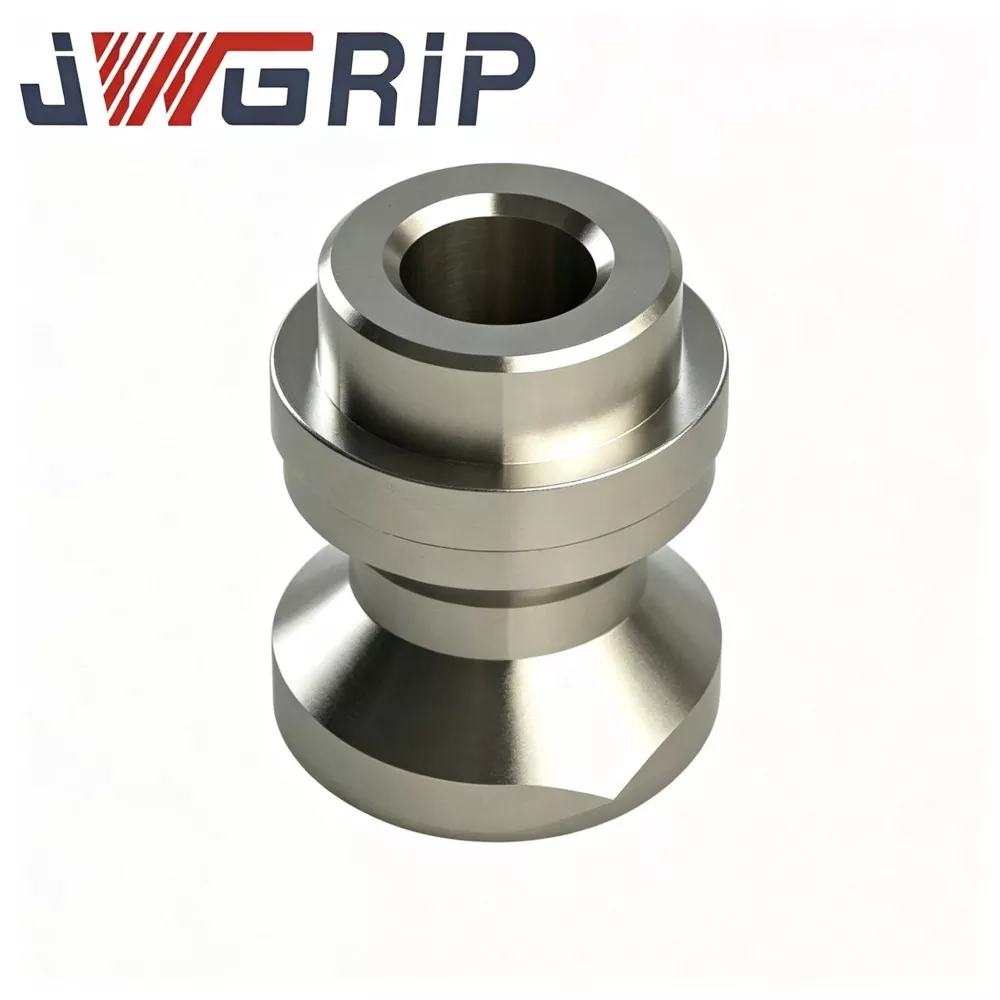
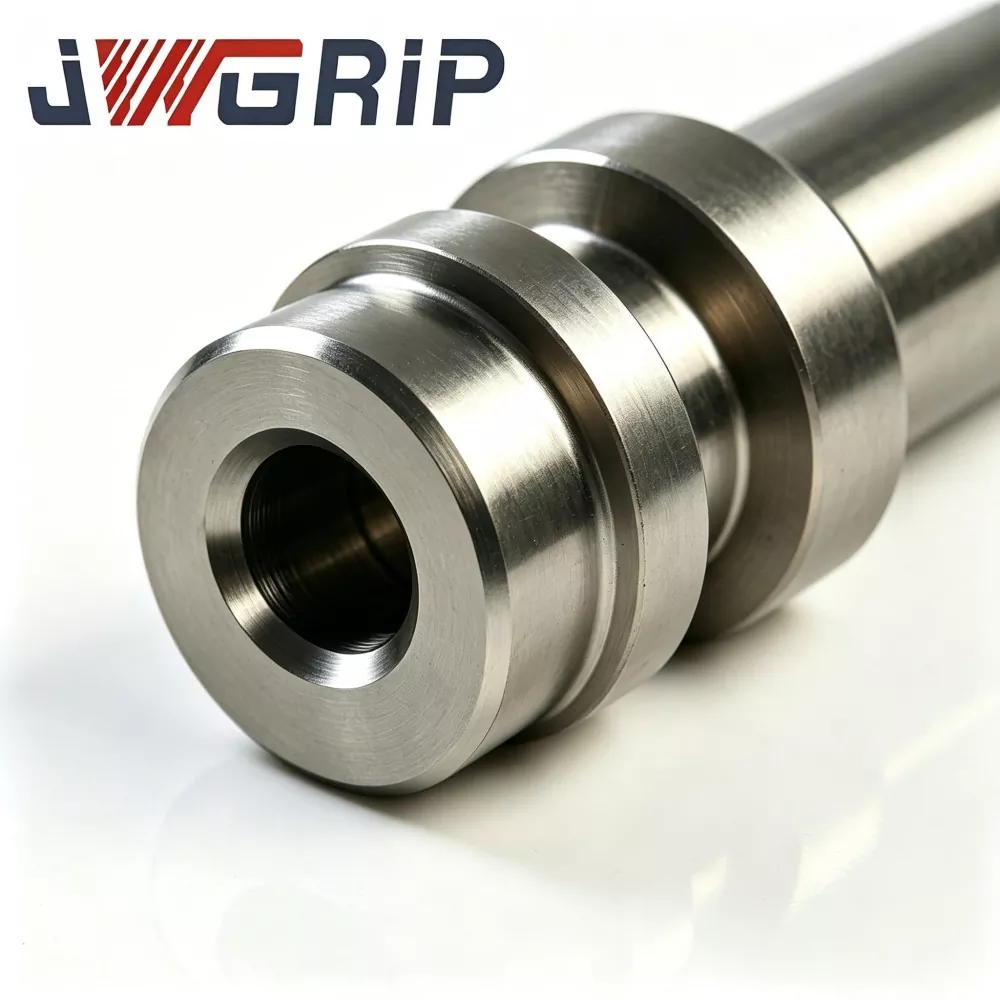
Precyzyjny kołek ściągający z punktem zerowym D20 do uchwytu CNC
JWGRIP jest profesjonalnym producentem i dostawcą kołka ustalającego Precision D20 z punktem zerowym do uchwytów CNC w Chinach, świadczącym usługę sprzedaży Factory Direct ze standardowymi modelami w całości dostępnymi w magazynie, aby służyć globalnym integratorom osprzętu, warsztatom maszynowym CNC i działom konserwacji narzędzi. Jest to wysokowydajny, nośny element pozycjonujący, specjalnie zaprojektowany i dopasowany do systemów narzędziowych do mocowania w punkcie zerowym serii D20. Integrując pozycjonowanie wzorcowe, przenoszenie siły blokującej i funkcje ograniczenia obrotu w jedną zoptymalizowaną jednostkę konstrukcyjną, doskonale dostosowuje się do szybkich procesów frezowania, wiercenia i wieloosiowego cięcia kompozytów.
Precyzyjny kołek ściągający D20 z punktem zerowym do uchwytu CNC wykorzystuje półfabrykat ze stali stopowej o wysokiej wytrzymałości, przetwarzany poprzez profesjonalne kucie na gorąco, wieloetapowe odpuszczanie oraz nawęglanie i hartowanie powierzchni sferycznej. W odróżnieniu od zwykłych kołków pociągowych obrabianych z prętów bez optymalizacji strukturalnej, optymalizuje wewnętrzny rozkład włókien metalowych wzdłuż ścieżki przenoszenia siły, skutecznie redukując odpryski sferyczne, deformację występów i uszkodzenia zmęczeniowe gwintu w długotrwałych, cyklicznych warunkach mocowania pod dużym obciążeniem. Dzięki wyjątkowo stabilnemu zachowaniu tolerancji geometrycznej po masowych, powtarzających się cyklach mocowania, trwały element w pełni spełnia normy bezpieczeństwa mechanicznego CE dotyczące części pomocniczych obrabiarek.
Every batch undergoes strict raw material spectral inspection, forging flaw screening, hardness grading, spherical precision grinding and cyclic clamping simulation tests to ensure consistent quality. Ma szerokie zastosowanie w przypadku nowych urządzeń wspomagających montaż i wymianę starych i zdeformowanych kołków ściągających na liniach produkcyjnych. Supporting small-batch trial production and large-volume batch ordering, as well as OEM and personalized customization of shoulder size, thread specification and surface strengthening technology, it provides reliable high-precision zero-point positioning solutions for modern CNC flexible machining production.
Analiza funkcjonalna
Technologia mocowania z punktem zerowym drastycznie skraca czas zmiany mocowania w przypadku wielowariantowej obróbki CNC i stała się głównym narzędziem w 3- i 5-osiowych centrach obróbczych. Trzpień punktu zerowego D20 mocowany jest pod dolną powierzchnią płyty mocującej i współpracuje z tuleją zaciskową D20 wewnątrz podstawy punktu zerowego. Umożliwia szybkie blokowanie i powtarzalne pozycjonowanie płyt mocujących z dużą precyzją.
Typowy łańcuch awarii spowodowany wadliwym sworzniem ściągającym:
① Odpryski/wcięcia na powierzchni sferycznej → odchylenie punktu odniesienia pozycjonowania
② Odkształcenie plastyczne barku → spadek prostopadłości
③ Zużycie/uszkodzenie gwintu → niewystarczająca siła wstępnego dokręcenia
④ Wynik końcowy: dryf pozycjonowania płyty mocującej, niestabilna siła mocowania, wahania wymiarów części wsadowych, ukryte ryzyko bezpieczeństwa podczas cięcia z dużą prędkością.
Funkcja podstawowa
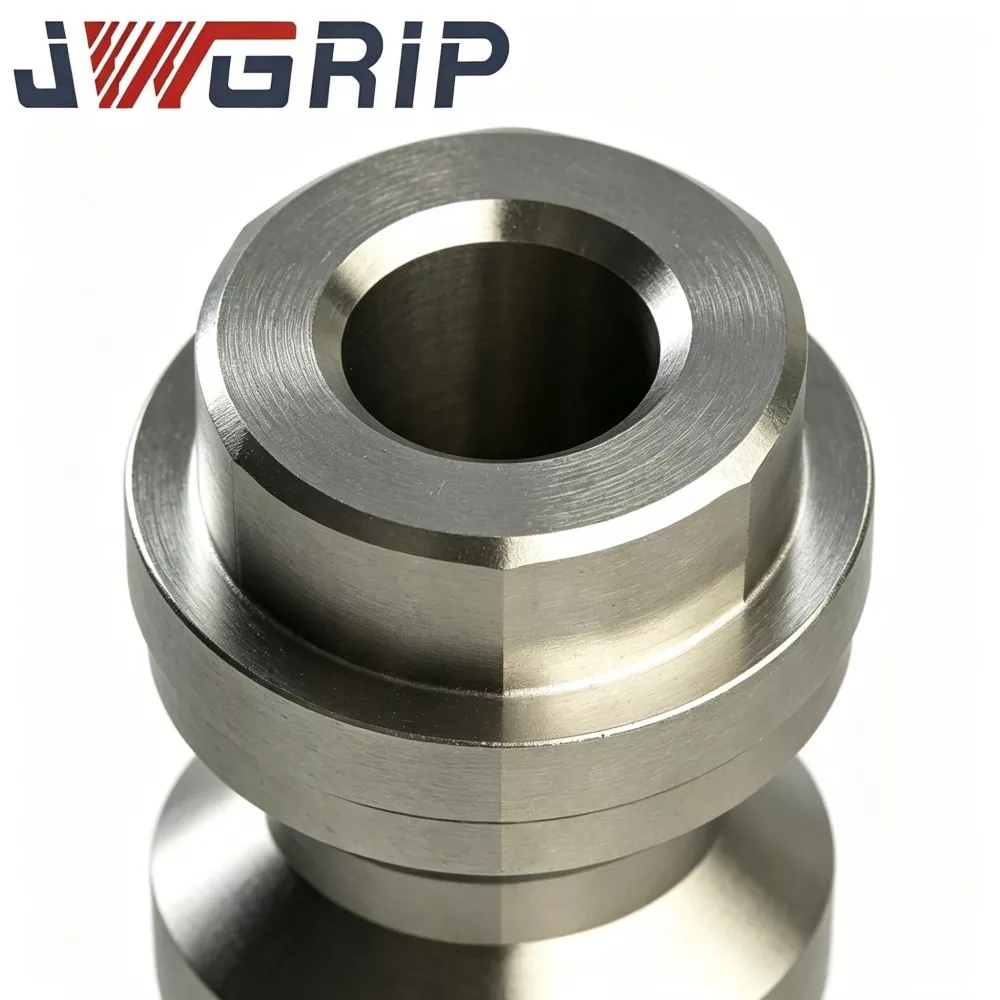
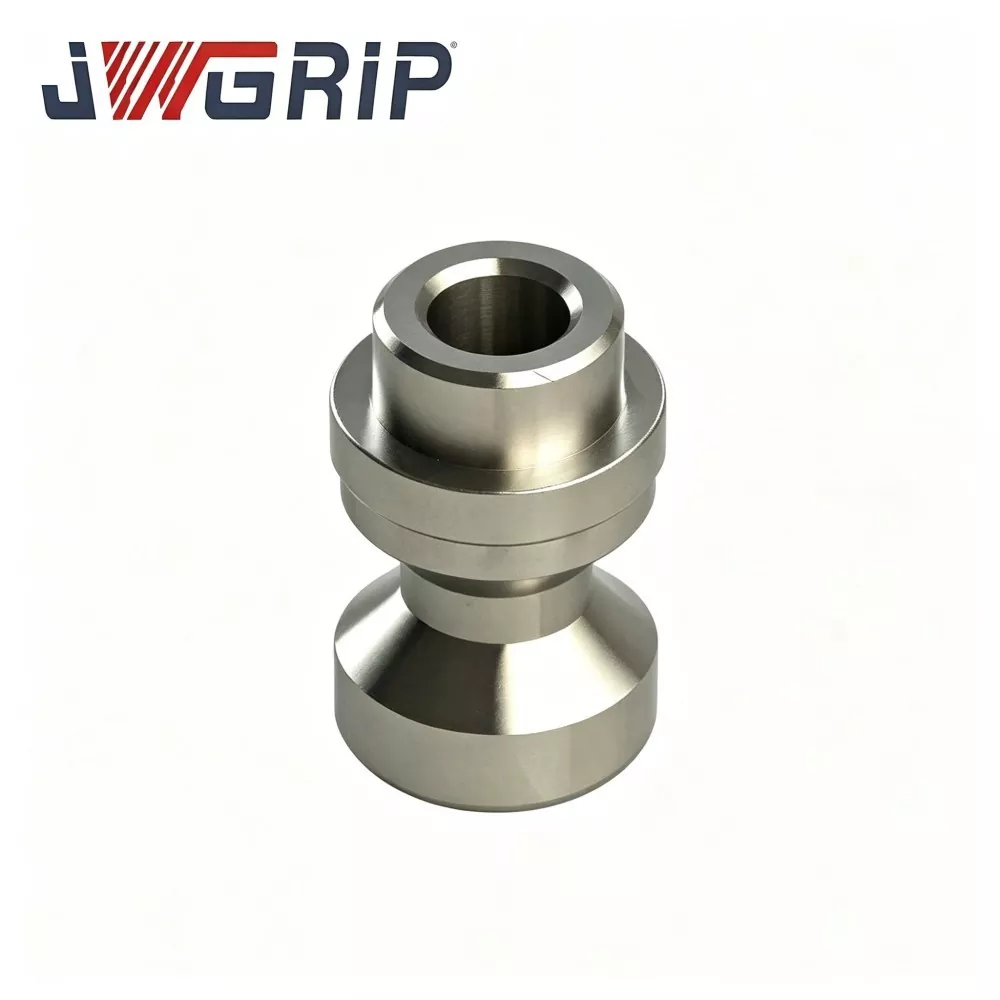
Precyzyjny kołek ściągający z punktem zerowym D20 do uchwytu CNC jest podzielony na trzy podstawowe sekcje funkcjonalne:
1. Gwintowany segment łączący
Mocuje cały zatrzask do dolnej powierzchni płyty mocującej; przenosi częściowy osiowy moment napięcia wstępnego. Precyzja obróbki gwintu bezpośrednio określa prostopadłość pomiędzy sferyczną głowicą ustalającą a płaszczyzną odniesienia płytki mocującej.
2. Odniesienia do segmentu barkowego
Służy jako powierzchnia odniesienia podczas wkręcania kołka pociągowego w płytę mocującą; przenosi częściową osiową siłę naprężenia wstępnego. Płaskość i prostopadłość barków to krytyczne wskaźniki ogólnej dokładności powtarzania pozycjonowania urządzenia.
3. Sferyczny segment głowicy ustalającej
Strefa robocza rdzenia, styka się i współpracuje z tuleją zaciskową wewnątrz podstawy punktu zerowego; przejmuje siłę blokującą podczas ściągania i tworzy geometryczny punkt odniesienia dla pozycjonowania. Powierzchnia kulista poddana jest dużemu lokalnemu naciskowi stykowemu podczas każdego cyklu zaciskania i zwalniania.
ryzyko produkcyjne:
1. Sferyczna głowica ustalająca wytrzymuje cyklicznie duże naprężenia kontaktowe w każdej pętli zaciskowej, co wiąże się z wysokim ryzykiem uszkodzenia zmęczeniowego styku.
2. Ramię referencyjne może generować ryzyko mikrodeformacji w przypadku nadmiernego momentu obrotowego podczas montażu.
3. Segment gwintu wytrzymuje łączne napięcie i obciążenie wibracyjne podczas procesów skrawania.
Powszechnie stosowane na rynku, niedrogie kołki ściągające wykorzystują wyłącznie toczenie prętów bez kucia na gorąco; przepływ włókien metalowych zostaje odcięty, działanie przeciwzmęczeniowe gwałtownie spada w przypadku wielokrotnego mocowania pod dużym obciążeniem. JWGRIP wykorzystuje kuty na gorąco półfabrykat, dzięki czemu włókno metalowe jest rozprowadzane w sposób ciągły zgodnie z kierunkiem przenoszenia siły. Gdy grubość płyty mocującej lub poziom obciążenia różni się od specyfikacji standardowych, na zamówienie OEM można dostosować wymiary każdego segmentu i konfigurację materiału.
Jakość produkcji
Każda partia kołka ściągającego JWGRIP Precision D20 z punktem zerowym do uchwytu CNC przeprowadza przed dostawą wieloetapowy przepływ pracy kontroli jakości:
1. Kontrola składu widmowego surowców, sprawdzenie zgodności gatunku materiału ze stali stopowej.
2. Formowanie na gorąco, nieniszczące sprawdzanie wad kucia.
3. Wieloetapowa obróbka cieplna odpuszczająca, badanie oceny twardości.
4. Toczenie półwykańczające do wstępnego formowania gwintów, występów i łbów kulistych.
5. Obróbka wzmacniająca powierzchnię poprzez nawęglanie i hartowanie na powierzchni kulistej.
6. Ultraprecyzyjne szlifowanie powierzchni sferycznej i wykańczanie gwintów.
7. Pobieranie próbek symulowanego testu zmęczenia z cyklicznym zaciskaniem, sprawdzenie działania przeciwzmęczeniowego pod obciążeniem znamionowym.
Tylko kołki ściągające, które przejdą kontrolę całościową, zostaną wprowadzone do magazynu wyrobów gotowych do wysyłki. Produkty niezgodne są odrzucane i nie trafiają do klientów.
Typowe odniesienie do diagnostyki usterek na miejscu
|
Zjawisko usterki |
Możliwa przyczyna |
Sugerowany środek zaradczy |
|
Dryfty dokładności powtarzalnego pozycjonowania urządzenia |
Odpryski/wcięcia z łbem kulistym; zarysowanie wewnętrznej wnęki tulei zaciskowej o punkcie zerowym; deformacja barku ściągacza |
Sprawdź wygląd zatrzasku; sprawdź tuleję zerową; wymienić uszkodzone elementy |
|
Śruba pociągowa poluzowuje się na płycie mocującej |
Uszkodzenie gwintu; niewystarczający moment dokręcania; niewspółosiowość otworów podczas instalacji |
Sprawdź stan gwintu; zastosuj zalecany moment obrotowy; gwarantują współosiowość otworu podczas montażu |
|
Podczas cięcia występują wyraźne wibracje |
Ciało obce zaciśnięte pomiędzy kulistą główką a tuleją zaciskową; luźny zatrzask |
Zdemontować, oczyścić powierzchnię stykową; ponownie dokręcić śrubę ściągającą zgodnie z podanym momentem obrotowym |
Przypomnienia o instalacji
1. Ściśle przestrzegaj oficjalnej zalecanej wartości momentu dokręcania podczas montażu kołka pociągowego na płycie mocującej. Nadmierny moment obrotowy spowoduje trwałe odkształcenie barku; niewystarczający moment obrotowy prowadzi do poluzowania gwintu pod wpływem wibracji skrawania.
2. Utrzymuj powierzchnię ustalającą głowicy kulistej całkowicie suchą i czystą; nigdy nie nakładaj smaru ani oleju na kulisty obszar połączenia.
3. Regularnie sprawdzaj wygląd ściągacza podczas produkcji masowej: sprawdzaj główkę kulistą pod kątem wgnieceń, odprysków i pęknięć; sprawdź kołnierz i gwint pod kątem odkształceń lub zużycia.
4. Wymień ściągacz natychmiast, gdy głowica sferyczna wykazuje widoczne uszkodzenia lub gdy po dokładnym czyszczeniu nie można odzyskać dokładności pozycjonowania. NIE kontynuować produkcji z uszkodzonym sworzniem ściągającym.
5. W przypadku śrub dwustronnych o niestandardowych wymiarach należy ściśle przestrzegać wymagań rysunków technicznych dotyczących głębokości pogłębienia otworu w płycie mocującej, współosiowości otworu i płaskości.
Usługi posprzedażne
1. Oświadczenie o gwarancji: Przy prawidłowej instalacji, montażu zgodnym z momentem obrotowym i warunkach pracy przy znamionowym cyklu mocowania, niepodlegający zużyciu korpus główny objęty jest roczną gwarancją. Uszkodzenia spowodowane nadmiernym mocowaniem, niewłaściwym momentem dokręcania, zużyciem ściernym spowodowanym ciałami obcymi, kolizjami spowodowanymi przez człowieka i korozją chemiczną wykraczającą poza specyfikację są wyłączone z zakresu gwarancji.
2. Zdalne wskazówki techniczne online dotyczące wsparcia w zakresie instalacji i analizy usterek. Klienci globalni mogą przesyłać zapytania techniczne pocztą elektroniczną; inżynierowie odpowiadają w ciągu 24 godzin roboczych.
3. Do każdego zamówienia dostarczane są kompletne rysunki wymiarowe i dokumentacja wydajności materiałowej.
4. Konsultacje techniczne na poziomie inżynieryjnym dotyczące niestandardowych projektów OEM: regulacja rozmiaru kołnierza, modyfikacja specyfikacji gwintu, optymalizacja tolerancji sferycznej, specjalna obróbka powierzchni itp.
5. Dostawa części zamiennych do ponownego zakupu standardowych lub niestandardowych kołków ściągających.
Odniesienie do wyboru zamówień publicznych
Podstawowa wartość kołka ściągającego JWGRIP Precision Precision D20 z punktem zerowym do mocowania CNC:
kuta na gorąco struktura z ciągłych włókien metalowych, wieloetapowa obróbka cieplna plus nawęglanie i hartowanie powierzchni sferycznej, ścisła wieloetapowa kontrola jakości przychodzącej i procesu, kompatybilna z głównym systemem punktu zerowego D20, obsługuje dostosowywanie wymiarów OEM / obróbki powierzchni.
Rozwiązuje typowe wąskie gardła po stronie akcesoriów w systemie mocowania z punktem zerowym: odpryski na powierzchni kulistej, deformacja występów, uszkodzenia zmęczeniowe gwintu, krótka żywotność tanich kołków ściąganych toczonych z prętów.
Przypomnienia o wyborze:
1. Potwierdź zgodność specyfikacji systemu punktu zerowego, przed złożeniem zamówienia sprawdź zgodność wymiarów montażowych.
2. Określ grubość płyty mocującej, rzeczywiste maksymalne obciążenie zaciskające i środowisko cięcia w warsztacie (zwykłe / o wysokiej korozyjności), aby zdecydować, czy zastosować wersję standardową czy niestandardową.
3. Standardowe wersje magazynowe zapewniają krótki czas realizacji; przyjąć usługę inżynierii niestandardowej OEM w przypadku specjalnych wymagań dotyczących rozmiaru kołnierza, gwintu lub wzmocnienia powierzchni.
Często zadawane pytania
P1: Czy standardowy kołek ściągający D20 może bezpośrednio zastąpić kołki ściągane z systemów punktu zerowego innych marek?
Wersja standardowa pasuje wyłącznie do systemu punktu zerowego zgodnego ze specyfikacją D20 i o całkowicie dopasowanych wymiarach. Jeżeli wymiary się różnią, należy zastosować kołek ściągający dostosowany do potrzeb OEM.
P2: Jak ocenić, kiedy należy wymienić ściągacz?
Wymień natychmiast, jeśli główka kulista ma widoczne wgniecenie, odpryski lub pęknięcie; lub powtarzalnego pozycjonowania, nie można przywrócić dokładności po dokładnym czyszczeniu.
P3: Czy mogę nałożyć smar na kulistą głowicę ustalającą w celu nasmarowania?
Nie. Kulista powierzchnia styku musi pozostać sucha i czysta. Smar będzie pochłaniał metalowe wióry i stwarzał ryzyko nieprawidłowego mocowania.
P4: Jaka jest zasadnicza różnica pomiędzy kutym sworzniem ściągającym a zwykłym kołkiem toczonym z pręta?
Kuty na gorąco półfabrykat tworzy ciągły wewnętrzny przepływ włókien metalowych, poprawiając odporność na zmęczenie kontaktowe w przypadku masowych, powtarzalnych cykli mocowania. Proste toczenie prętów odcina włókna metalowe, co prowadzi do skrócenia żywotności w długotrwałych, cyklicznych warunkach pracy.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości