Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






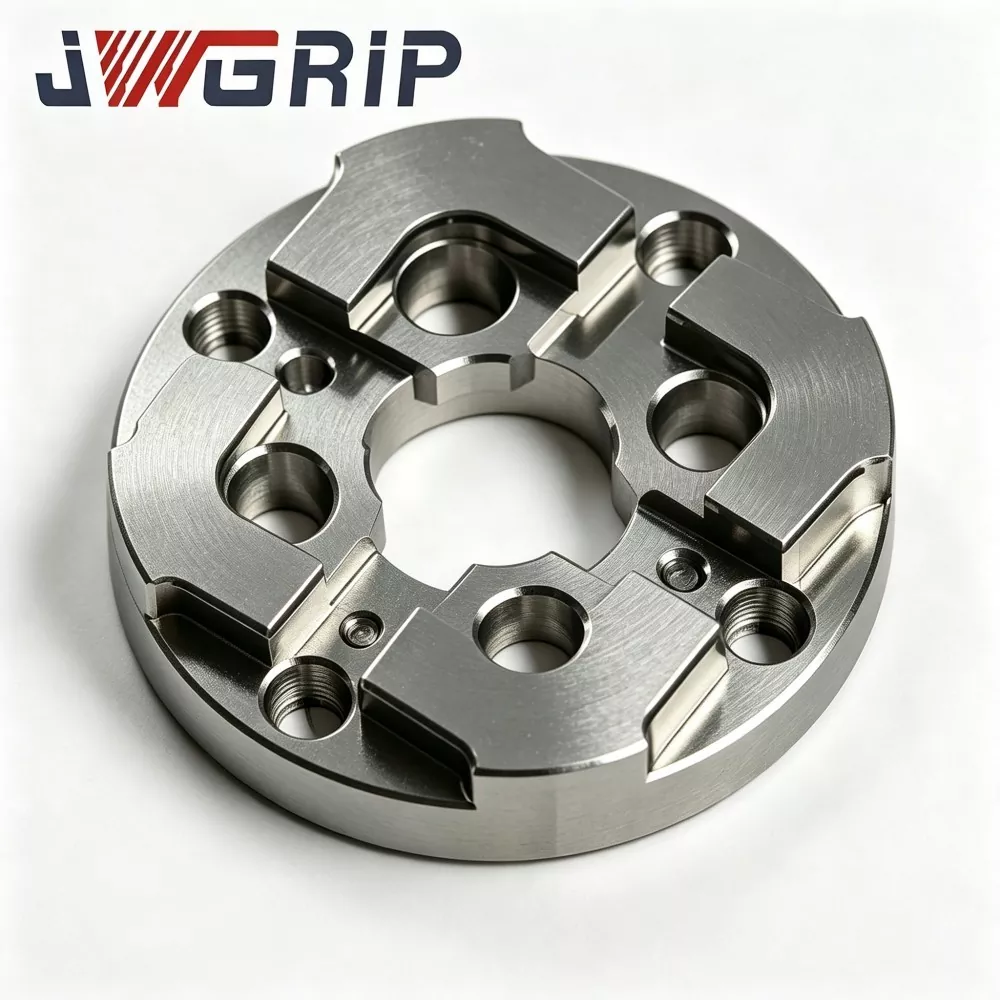
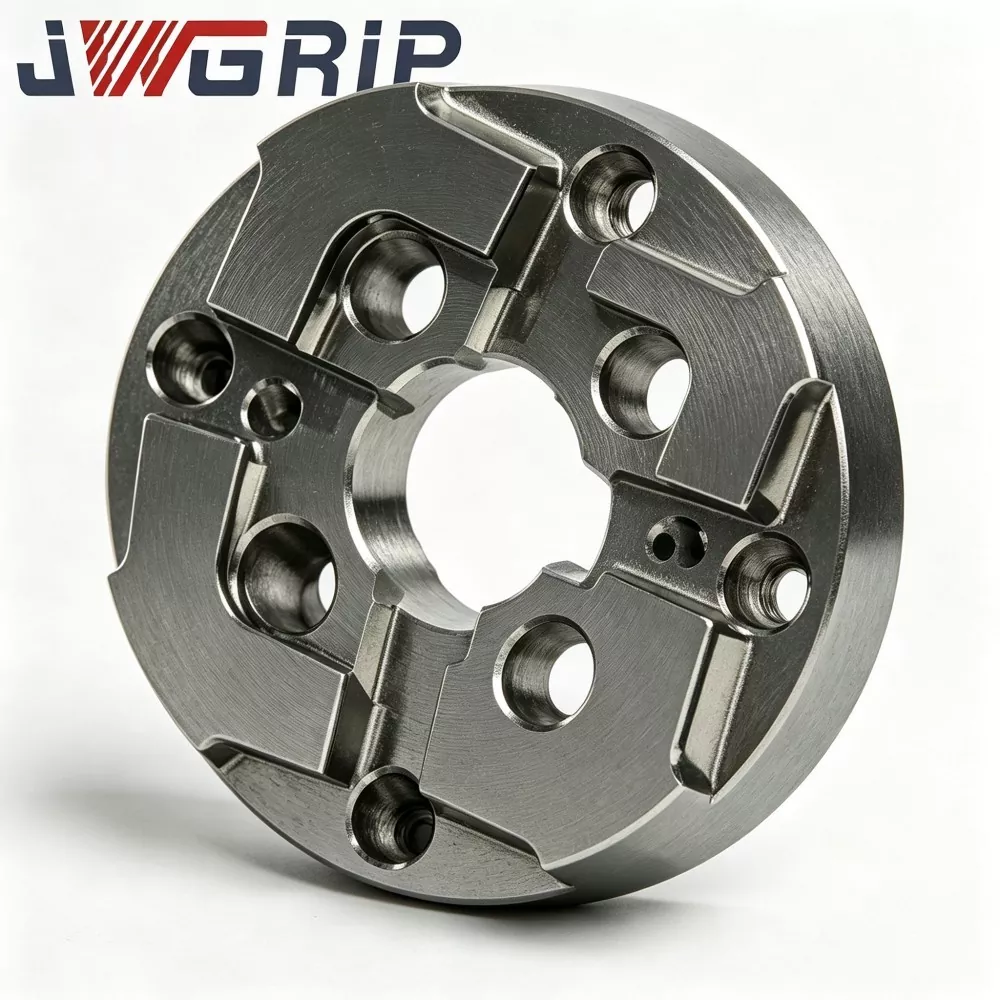
Płytka centrująca z punktem zerowym EDM 75 mm
JWGRIP jest profesjonalnym producentem i dostawcą płytki centrującej o punkcie zerowym EDM 75 mm w Chinach, zapewniającym bezpośrednie dostawy fabryczne i dostosowane do indywidualnych potrzeb dostosowanie strukturalne dla średnich i dużych warsztatów zajmujących się produkcją form na całym świecie. Jest to zintegrowany uchwyt do pozycjonowania punktu odniesienia o wysokiej stabilności, opracowany specjalnie dla systemów mocowania z punktem zerowym typu EDM. Łączy w sobie wzmocnioną strukturę zapobiegającą odkształceniom i wysoce precyzyjny wzorzec dopasowywania punktu zerowego w jednym urządzeniu, zapewniając szybkie przywracanie danych podczas częstej wymiany wkładek formy i obróbki wsadowej z użyciem wielu elektrod.
Ta płytka centrująca z punktem zerowym o wysokiej powtarzalności jest wykonana z odprężonej, wstępnie hartowanej stali stopowej i poddawana jest wieloetapowemu starzeniu termicznemu oraz ultraprecyzyjnemu szlifowaniu na całej powierzchni. Wzmocniona konstrukcja zapobiegająca odkształceniom skutecznie przeciwdziała częściowemu odkształceniu wywołanemu przez napięcie wstępne zaciskania i sporadyczne zmiany temperatury wewnątrz zbiornika roboczego EDM, utrzymując stabilną dokładność powtarzalnego pozycjonowania po tysiącach cykli blokowania-odblokowywania.
W odróżnieniu od zwykłych płytek centrujących, które ulegają subtelnym odkształceniom i dryftowi wzorcowemu pod wpływem długotrwałego cyklicznego zaciskania i erozji chłodziwa, płytka centrująca o punkcie zerowym EDM 75 mm pozwala uniknąć kumulujących się błędów pozycjonowania i częstych prac związanych z ponowną kalibracją. Znacząco upraszcza przebieg kalibracji punktów odniesienia i skraca czas konfiguracji bez obróbki skrawaniem, minimalizując odchyłki pozycjonowania w przetwarzaniu wieloprocesowym wkładek do form wtryskowych i odlewanych ciśnieniowo. Szeroko stosowany w nowoczesnej zautomatyzowanej produkcji wgłębników EDM, zapewnia niezawodne i precyzyjne rozwiązania centrujące dla średnich i dużych warsztatów zajmujących się produkcją seryjną form.
Rozwiąż bolesne punkty
Nowoczesne, średnie i duże warsztaty produkujące formy szeroko wdrażają systemy mocowania z punktem zerowym, aby zwiększyć wykorzystanie maszyny, jednak wiele z nich napotyka uparte praktyczne wąskie gardła:
Zwykłym płytkom centrującym brakuje strukturalnego dopasowania w zakresie siły wstępnego dokręcania w punkcie zerowym. Powtarzające się blokowanie powoduje niewidoczne mikrowypaczenia na powierzchniach odniesienia. Powtarzalność układu odniesienia stopniowo maleje.
Kiedy wkładki formy przechodzą przez frezowanie CNC, a następnie są przesyłane do stacji drążka-EDM, kumuluje się odchylenie współrzędnych między stacjami. Operatorzy spędzają dodatkowe godziny na ponownej kalibracji, a wartościowe wkładki formy mogą zostać złomowane z powodu nierozpoznanego przesunięcia pozycjonowania.
JWGRIP optymalizuje płytkę centrującą z punktem zerowym EDM 75 mm pod kątem wyżej wymienionych wyzwań:
1. Wzmocniona, pogrubiona podstawa odniesienia oraz układ żeber zoptymalizowany pod kątem naprężeń wewnętrznych rozpraszają skoncentrowane naprężenia blokujące w punkcie zerowym i ograniczają lokalne mikroodkształcenia w wyniku powtarzających się cykli blokady i odblokowania.
2. Wielostopniowe starzenie termiczne kompozytu metodą odprężania tłumi odkształcenia termiczne wywołane zmianami temperatury otoczenia zbiornika EDM.
3. Ultraprecyzyjne szlifowanie na całej powierzchni gwarantuje stabilną płaskość i równoległość dla niezawodnego przenoszenia danych między procesami między stanowiskami frezarskimi i EDM.
4. Ułatwia etapy kalibracji układu odniesienia i znacznie zmniejsza obciążenie pracą związaną z wielokrotnym ponownym wybieraniem w przypadku średnio-dużej produkcji seryjnej wkładek do form.
5. Możliwość bezpośredniego montażu na głównych podstawach opraw z punktem zerowym; Niestandardowe modyfikacje OEM dotyczące układu otworów, wysokości piasty i wymiarów interfejsu obsługują niestandardowe projekty modernizacji w punkcie zerowym.
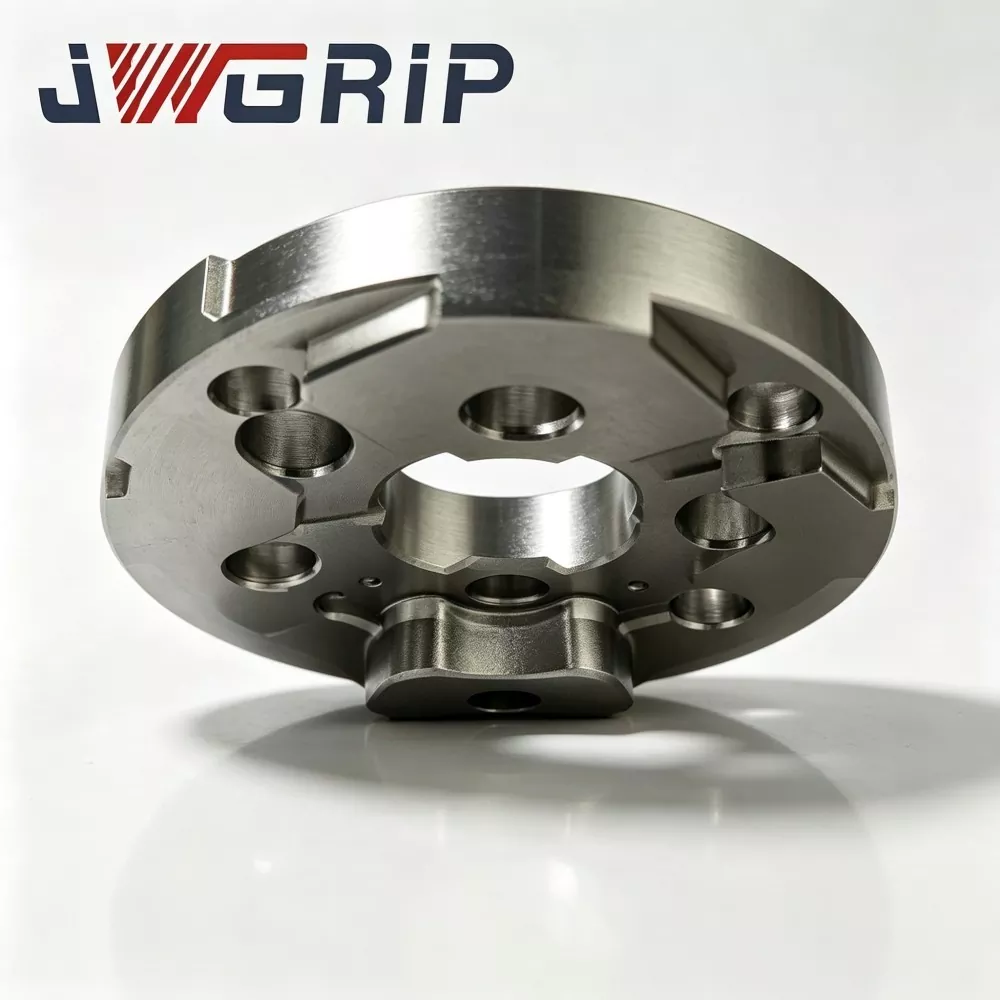
Zasada działania
Płytka centrująca punktu zerowego JWGRIP 75 mm EDM to specjalna płytka odniesienia zbudowana dla systemów mocowania z punktem zerowym typu EDM:
1. Zainstalowany pomiędzy modułami blokującymi punkt zerowy a płytkami mocującymi uchwyt elektrody/wkładkę formy. Współpracuje z kołkami ustalającymi punkt zerowy, aby przesyłać ujednolicone mechaniczne dane podczas wymiany przedmiotów obrabianych lub zespołów elektrod, umożliwiając szybkie przywrócenie punktu odniesienia bez konieczności pełnego ponownego wybierania.
2. Zwykłe cienkie płytki centrujące działają w stanie nieobciążonym; pod wpływem dużej siły ciągnącej o punkcie zerowym, nierównomierny rozkład naprężeń powoduje zginanie korpusu płyty.
3. Udoskonalenie konstrukcji rdzenia: pogrubiona wzmocniona podstawa odniesienia oraz wewnętrzny układ żeber zoptymalizowany pod kątem naprężeń. Struktury żebrowe rozkładają skoncentrowane naprężenia blokujące na cały korpus płyty i powstrzymują lokalne częściowe wypaczenia, gdy moduły punktu zerowego wykonują działanie blokujące przez rozciąganie.
Ważne przypomnienie dotyczące użytkowania:
Płytka ta zapewnia jedynie mechaniczne odniesienie punktu zerowego. Nie może w pełni zastąpić kompensacji współrzędnych w oparciu o sondę. Po zablokowaniu punktu zerowego i mechanicznym odniesieniach operatorzy muszą nadal wykonywać pomiary sondą, aby skompensować niewielki błąd luzu montażowego.
Główne zastosowanie:
średniej wielkości wielogniazdowa forma wtryskowa, wkładka do formy do odlewania ciśnieniowego i duża precyzyjna obróbka EDM z wkładką do tłoczenia. Pasuje do głównych płyt bazowych o punkcie zerowym.
Podstawowe zalety techniczne
1. Wzmocniony układ konstrukcyjny zapobiegający wypaczeniom. Testy porównawcze wykazały, że przy standardowej sile przyciągania blokującego w punkcie zerowym, płytka centrująca JWGRIP 75 mm EDM w punkcie zerowym zmniejsza lokalną koncentrację naprężeń o około 34% w porównaniu ze zwykłymi cienkimi płytkami centrującymi, znacznie obniżając ryzyko mikrowypaczeń powierzchni odniesienia po wielokrotnych cyklach zablokowania-odblokowania.
2. Wieloetapowa obróbka odprężająca kompozytu Wstępnie utwardzane podłoże ze stali stopowej poddawane jest trzykrotnemu starzeniu cieplnemu po obróbce zgrubnej w celu usunięcia większości wewnętrznych naprężeń szczątkowych. W temperaturze warsztatowej 15-31 ℃, zmienność płaskości powierzchni odniesienia ≤0,0028 mm, odporna na odkształcenia termiczne spowodowane wahaniami temperatury zbiornika EDM.
3. Ultraprecyzyjne szlifowanie na całej powierzchni Górna powierzchnia robocza punktu odniesienia, dolna powierzchnia styku punktu zerowego i powierzchnie styku ustalającego są poddawane ultraprecyzyjnemu szlifowaniu. Płaskość górnej powierzchni ≤0,002 mm; równoległość pomiędzy punktem odniesienia góra-dół ≤0,0035 mm. Stabilna równoległość gwarantuje spójność układu odniesienia po wielokrotnym demontażu i ponownym montażu.
4. Zintegrowana pasywacja antykorozyjna na całej płycie. Pasywacja na całej płycie, zabezpieczenie antykorozyjne. Toleruje długotrwałe rozpryskiwanie płynu dielektrycznego EDM i wilgotnego środowiska otaczającego zbiornik, spowalniając utlenianie powierzchni i powstawanie rdzy punktowej.
5. Standardowy układ montażowy zgodny z punktem zerowym Prefabrykowane otwory na kołki ustalające i otwory na śruby blokujące odpowiadają głównym specyfikacjom komercyjnych uchwytów z punktem zerowym. Bezpośredni montaż bez ciężkiej obróbki wtórnej w przypadku większości istniejących podstaw mocujących z punktem zerowym.
6. Dostępny w magazynie rozmiar standardowy oraz elastyczne modyfikacje OEM. Standardowy wymiar 75 mm umożliwia utrzymanie zapasów w celu szybkiej dostawy. OEM dostosowuje układ otworów, wysokość występu, grubość płyty i wymiary interfejsu zgodnie z rysunkami klienta w przypadku niestandardowych projektów modernizacji osprzętu z punktem zerowym.
7. Pełnoprocesowe, identyfikowalne zarządzanie jakością. Na każdej gotowej płycie znajduje się unikalny, wygrawerowany laserowo numer seryjny. Kompletne zapisy z inspekcji obejmujące dane z testów płaskości, równoległości i stanu obciążenia oraz odkształcenia są archiwizowane na potrzeby śledzenia jakości w średnich i dużych przedsiębiorstwach zajmujących się formami.
Proces produkcyjny
Każda partia produkcyjna płytki centrującej JWGRIP 75 mm EDM z punktem zerowym ściśle przestrzega przepływu pracy w pełnej sekwencji:
Kontrola składu i twardości przychodzącego surowca → Frezowanie zgrubne CNC (w tym wewnętrzne żebro wzmacniające) → Starzenie odprężające w wysokiej temperaturze w pierwszej rundzie → Obróbka półwykończeniowa → Drugie i trzeciorzędowe starzenie w celu stabilizacji termicznej → Formowanie występów ustalających → Ultraprecyzyjne szlifowanie wielostronne → Obróbka wykańczająca otworów współpracujących w punkcie zerowym → Kontrola geometryczna całego elementu CMM → symulowany punkt zerowy test odkształcenia w stanie obciążonym → laserowe znakowanie numeru seryjnego → pasywacja antykorozyjna pełnopłytowa → końcowa ponowna kontrola wizualna → magazynowanie wyrobów gotowych.
● Produkcja przebiega zgodnie z wymaganiami systemu zarządzania jakością ISO 9001.
● Podstawowe urządzenia pomiarowe: współrzędnościowa maszyna współrzędnościowa, interferometr płaskości, stanowisko badawcze do symulacji obciążenia w punkcie zerowym; wszystkie przechodzą okresową oficjalną kalibrację metrologiczną.
● Każda gotowa jednostka generuje niezależny raport z kontroli; dokumenty potwierdzające materiał mogą być dostarczone na życzenie klienta.
Praktyczna wskazówka dotycząca przechowywania:
Przechowywać w specjalnej, odpornej na wstrząsy skrzynce pomiarowej. Unikaj uderzeń ciężkimi przedmiotami i zarysowań metalowymi wiórami. Nawet niewidoczne mikrodeformacje pod obciążeniem blokującym w punkcie zerowym zniszczą powtarzalność układu odniesienia. Po każdym użyciu na maszynie przed przechowywaniem należy całkowicie wytrzeć powierzchnie odniesienia i wewnętrzne ścianki otworów ustalających niestrzępiącą się, miękką ściereczką.
Wskazówki dotyczące instalacji
1. Przed montażem płytki centrującej punkt zerowy JWGRIP 75 mm EDM całkowicie wyczyść górną powierzchnię modułu punktu zerowego, punkt odniesienia dolnego elementu płyty i wewnętrzne ścianki otworów ustalających. Usunąć wióry metalowe, proszek węglowy i pozostałości płynu dielektrycznego. Obce cząstki uwięzione na współpracujących powierzchniach powodują wypaczenie płyty pod wpływem siły ciągnącej blokującej punkt zerowy.
2. Uruchamiaj moduły punktu zerowego przy wartości ciśnienia powietrza zalecanej przez producenta. Nie przekraczać znamionowego ciśnienia roboczego. Nadmierna siła ciągnąca powoduje ekstremalne obciążenie i może spowodować trwałe odkształcenie płyty.
3. Po zakończeniu blokowania punktu zerowego nigdy nie pomijaj kompensacji sondy. Mechaniczny punkt odniesienia nie może skompensować drobnego błędu luzu montażowego.
4. Przeprowadzaj kontrolę wzrokową powierzchni odniesienia co 8-11 dni roboczych. Sprawdź wgniecenia, zadrapania lub lokalne wypukłości. Okresowo uruchamiaj test powtarzalności stanu obciążonego.
5. Po demontażu przed przechowywaniem wyczyść wszystkie współpracujące powierzchnie stykowe. Nie układaj ciężkich przedmiotów bezpośrednio na odsłoniętych powierzchniach roboczych.
Często zadawane pytania
P1: Czy płytka centrująca punktu zerowego JWGRIP 75 mm EDM w pełni wyeliminuje dryf punktu odniesienia powstający pod obciążeniem blokującym punkt zerowy?
Odp.: Wzmocniona konstrukcja żeber znacznie tłumi odkształcenia w stanie obciążonym, jednakże nie można zagwarantować zerowych odkształceń w przypadku ekstremalnego przeciążenia. Operatorzy powinni utrzymywać moduły punktu zerowego w pracy w zakresie znamionowego ciśnienia powietrza i przeprowadzać regularne kontrole powtarzalności danych. Kompensacja współrzędnych sondy pozostaje niezbędnym etapem produkcji.
P2: Czy tę płytkę centrującą można sparować z niemarkowymi, uniwersalnymi modułami blokującymi punkt zerowy?
Odp.: Standardowa wersja JWGRIP 75 mm odpowiada specyfikacjom wymiarowym popularnych komercyjnych modułów punktu zerowego. Jeśli zastosujesz specjalne, ogólne jednostki punktu zerowego ze zmodyfikowaną podziałką otworów lub wysokością występu, prześlij rysunki do niestandardowej produkcji OEM.
P3: Jakie niestandardowe elementy modyfikacji OEM są dostępne?
Odp.: JWGRIP obsługuje dostosowywanie OEM pod względem grubości płyty, układu otworów ustalających, wysokości występu pozycjonującego i wymiaru interfejsu. Prosimy o dostarczenie kompletnych rysunków technicznych z wymaganiami dotyczącymi tolerancji. Nasz zespół inżynierów zakończy ocenę wykonalności i wystawi formalną wycenę w ciągu 12 dni roboczych.
P4: Jakie uszkodzenia objęte są gwarancją na produkt?
Odp.: Płytka centrująca punktu zerowego JWGRIP 75 mm EDM to precyzyjny komponent punktu odniesienia do mocowania w punkcie zerowym. Gwarancja obejmuje wady powstałe w momencie dostawy, takie jak płaskość niezgodna ze specyfikacją, równoległość i zdyskwalifikowane wyniki testów odkształcenia pod obciążeniem. Uszkodzenia spowodowane przez blokowanie punktu zerowego pod ciśnieniem, silne uderzenia, ścieranie wiórów i zużycie w wyniku długotrwałego, cyklicznego użytkowania nie są objęte gwarancją.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości