Polski
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






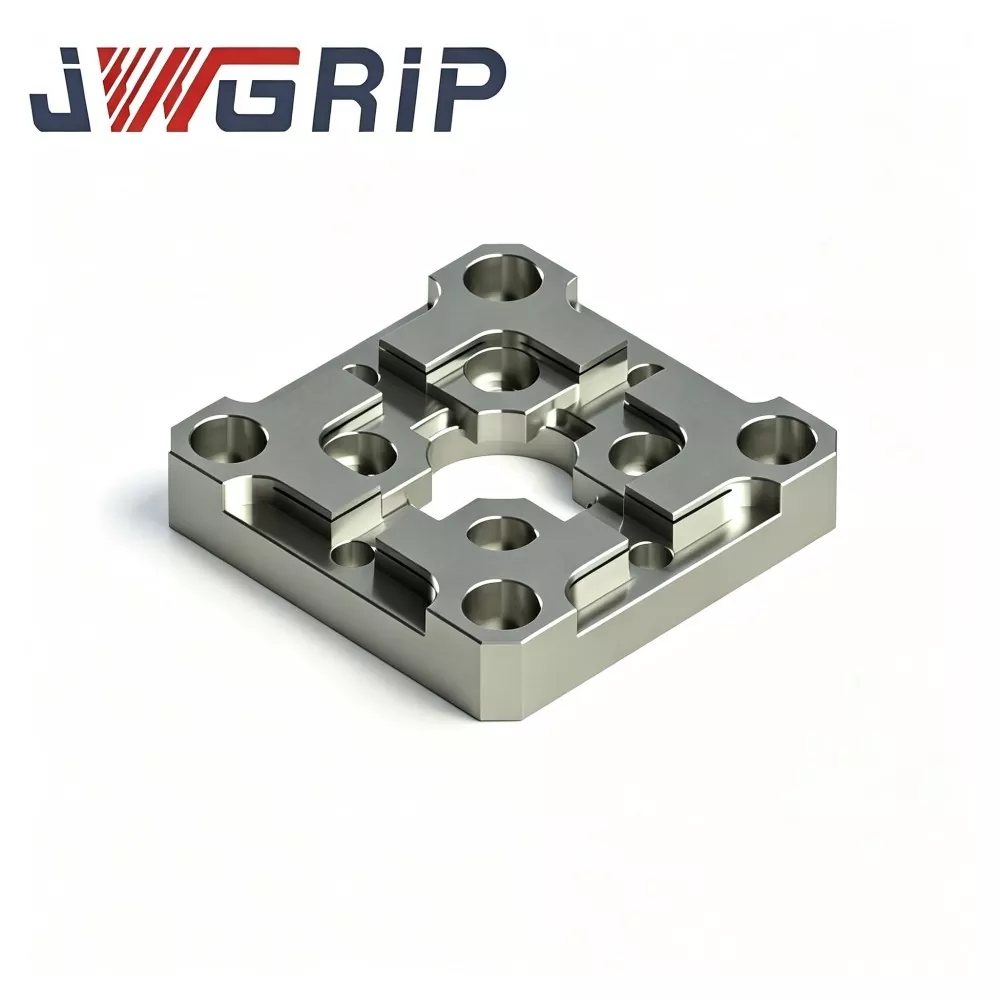
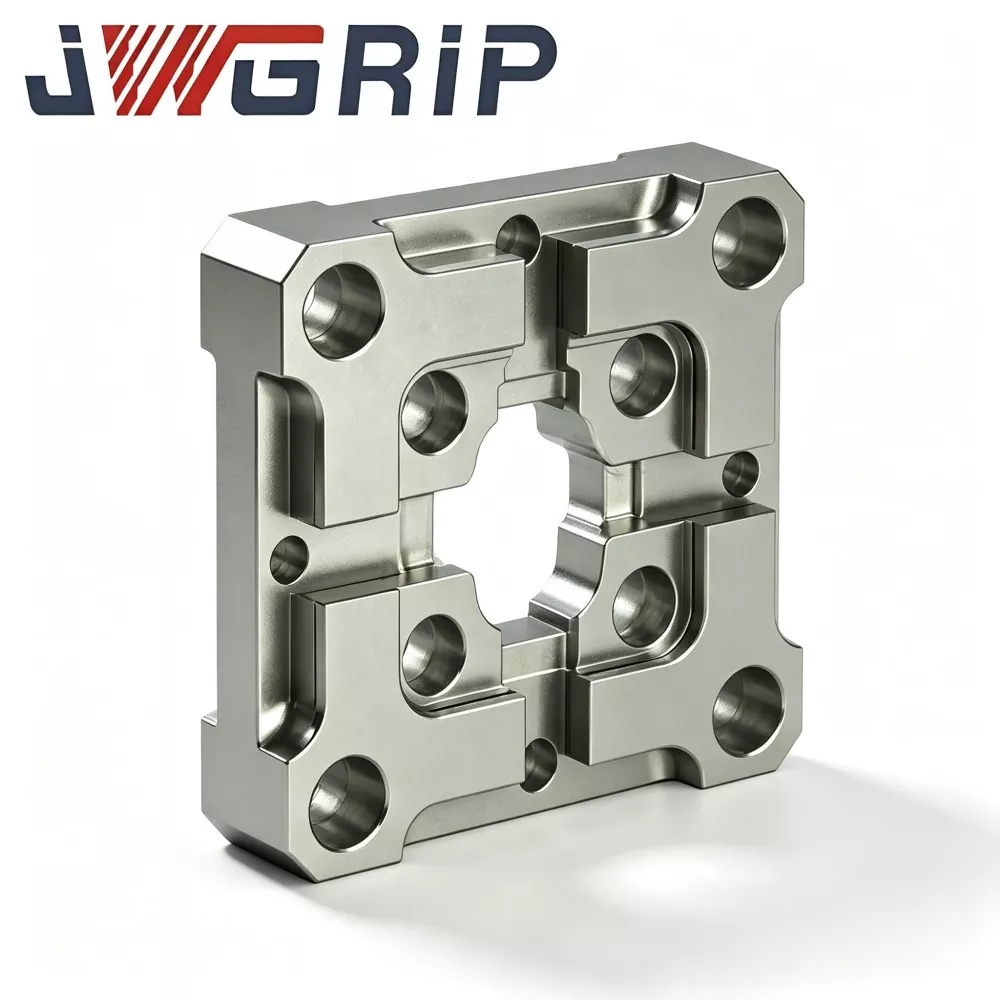
Płytka centrująca EDM typu R 70x70
JWGRIP jest profesjonalnym producentem i dostawcą płytki centrującej EDM typu R 70x70 w Chinach, zapewniającym bezpośrednią dostawę do fabryki i niestandardowe modyfikacje konstrukcyjne, aby spełnić różnorodne wymagania dotyczące układu opraw EDM. Jest to wysoce precyzyjne, zintegrowane urządzenie wzorcowe do pozycjonowania elektrod, specjalnie zoptymalizowane dla warsztatów zajmujących się produkcją form wgłębnych EDM, skupiające się na szybkim centrowaniu i powtarzalnych zadaniach pozycjonowania elektrod. Łączy w sobie rozproszoną naprężenia strukturę przejścia fazowania wewnętrznego typu R i wyjątkowo stabilną wydajność pozycjonowania wzorcowego w jednym kompaktowym urządzeniu, skutecznie eliminując zużycie ostrych krawędzi i defekty dryfu referencyjnego tradycyjnych płaskich płytek centrujących.
Ta płytka centrująca EDM o wysokiej powtarzalności jest wykonana ze wstępnie stabilizowanej stali stopowej, poddanej wieloetapowej obróbce odprężającej, profesjonalnemu hartowaniu powierzchni i technologii ultraprecyzyjnego szlifowania dwustronnego, aby zapewnić doskonałą płaskość i równoległość. Ulepszona struktura przejścia fazowego typu R rozprasza lokalne naprężenia kontaktowe podczas powtarzających się cykli dokowania osprzętu oraz załadunku i rozładunku, skutecznie ograniczając zużycie karbu krawędzi pozycjonującej i długoterminowe odkształcenie odniesienia. Eliminuje skumulowane błędy pozycjonowania spowodowane częstą ręczną kalibracją i wahaniami temperatury w warsztacie, utrzymując stałą koncentryczność elektrody i stabilną iskiernik w wielogniazdowym przetwarzaniu wsadowym form.
Płytka centrująca EDM typu R 70x70 znacznie upraszcza procedury ustawiania narzędzi elektrodowych, skraca czas ręcznego centrowania, zmniejsza spowodowane przez człowieka odchyłki pozycjonowania elektrod miedzianych i grafitowych oraz zmniejsza szybkość przeróbek form. Obsługując standardowe bezpośrednie dostawy fabryczne i dostosowywanie układu otworów i rozmiaru występu pozycjonującego w oparciu o rysunki, zapewnia wysoce niezawodną gwarancję wzorcową dla wysokowydajnej i precyzyjnej produkcji form EDM o wysokiej wydajności.
Schemat priorytetyzacji
Warsztaty produkujące formy wykonujące wielkoseryjne prace przy użyciu wieloelektrodowego drążka EDM stają w obliczu ukrytych zagrożeń jakościowych powodowanych przez konwencjonalne płytki centrujące z kwadratowym kołnierzem:
Po setkach cykli dokowania przyrządu elektrodowego ostre wewnętrzne narożniki powodują wgniecenia i częściowe ścieranie. Rutynowa kontrola wzrokowa nie pozwala na dostrzeżenie subtelnego zużycia, jednak koncentryczne odniesienie przesuwa się cicho.
Odchylenie kumuluje się stopniowo. Do czasu wykrycia problemów kilka wnęk formy zostało już obrobionych, co skutkuje powstawaniem wysokiej jakości złomu wkładek formy, słabą jednorodnością iskiernika i nierównomierną erozją bocznych ścianek wnęki.
JWGRIP optymalizuje płytkę centrującą EDM typu R 70x70 pod kątem tych praktycznych punktów:
1. Gładka wewnętrzna faza typu R rozprasza naprężenia stykowe podczas dokowania i zmniejsza ryzyko zużycia typu wgniecenia na występach pozycjonujących.
2. Wstępnie stabilizowane podłoże ze stali stopowej poddane wielorundowemu starzeniu w wysokiej temperaturze w dużym stopniu eliminuje wewnętrzne naprężenia szczątkowe i jest odporne na odkształcenia wzorcowe spowodowane wahaniami temperatury i ciągłym uderzeniem zaciskania.
3. Ultraprecyzyjne szlifowanie z podwójną powierzchnią gwarantuje doskonałą płaskość i równoległość, zapewniając stabilny punkt odniesienia dla centrowania mechanicznego.
4. Ułatwia ręczne procedury centrowania, zmniejsza częstotliwość poprawek i poprawia ogólną spójność wymiarową w produkcji precyzyjnych form EDM.
5. Kompaktowy wymiar zewnętrzny 70 × 70 pasuje do głównego nurtu przestrzeni montażowej EDM; W przypadku projektów ogniw EDM z automatyczną wymianą elektrody dostępne są niestandardowe wzory otworów i modyfikacje pozycjonowania oparte na rysunkach.

Zasada działania
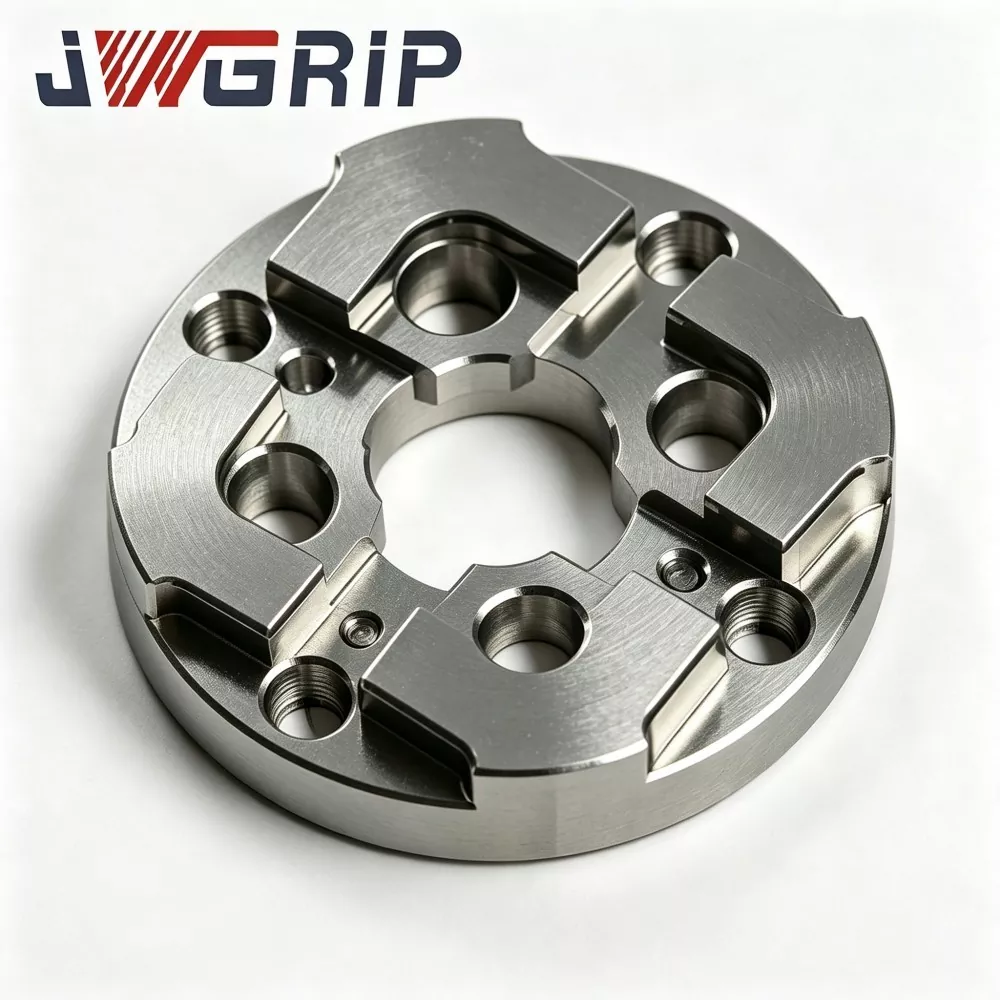
Płytka centrująca JWGRIP R-Type 70×70 EDM jest dedykowanym komponentem referencyjnym do wstępnego pozycjonowania elektrody wgłębnej i kalibracji koncentryczności:
1. Zamontowany pomiędzy stołem roboczym EDM a uchwytem elektrody. Zapewnia powtarzalne mechaniczne odniesienie centrowania podczas wymiany uchwytów elektrod miedzianych, grafitowych lub miedziano-wolframowych.
2. Konwencjonalne płytki centrujące mają wewnętrzne występy o ostrych kątach. Każde uderzenie podczas dokowania koncentruje naprężenia w maleńkich strefach narożnych i po wielokrotnym dociśnięciu powoduje powstawanie lokalnych wgnieceń plastycznych.
3. Ulepszenie konstrukcji rdzenia: płynne przejście wewnętrznego fazowania typu R zwiększa efektywną powierzchnię styku podczas dokowania przyrządu, rozkłada siłę docisku na większe powierzchnie zamiast wąskich, ostrych narożników, spowalniając zużycie w wyniku wgnieceń i zachowując oryginalny koncentryczny punkt odniesienia dla dłuższych cykli serwisowych.
Ważne przypomnienie dotyczące użytkowania: Ta płytka zapewnia wyłącznie mechaniczne centrowanie wstępne i nie może zastąpić końcowej precyzyjnej kalibracji współrzędnych w oparciu o sondę. Po mechanicznym dokowaniu względem tej płytki centrującej operatorzy nadal muszą przeprowadzić kompensację sondy zgodnie ze standardowymi specyfikacjami procesu EDM. Jest szeroko stosowany do obróbki form wtryskowych, form do odlewania ciśnieniowego i precyzyjnej obróbki EDM z wkładkami do tłoczenia, szczególnie nadaje się do warsztatów produkujących wsadowo z częstą wymianą elektrod. Można go zainstalować na stole roboczym EDM, podstawie uchwytu z punktem zerowym lub niestandardowej płycie nośnej uchwytu.
Kluczowe parametry techniczne
1. Zoptymalizowana konstrukcja przeciwzużyciowa z fazowaniem wewnętrznym typu R. Porównawcze testy trwałości wykazały, że przy identycznej częstotliwości uderzeń podczas dokowania, płytka centrująca JWGRIP R-Type 70×70 EDM zmniejsza lokalne naprężenia kontaktowe o około 29% w porównaniu z konwencjonalnymi płytkami centrującymi z ostrymi występami, znacznie zmniejszając ryzyko wgnieceń i nacięć na narożnikach spowodowane wielokrotnym dociskaniem przyrządu.
2. Wielocyklowa stabilizacja odprężająca Podłoże ze stali stopowej poddawane jest dwukrotnemu starzeniu w wysokiej temperaturze po obróbce zgrubnej w celu usunięcia większości szczątkowych naprężeń wewnętrznych. W warsztacie w temperaturze otoczenia 17-29 ℃, zmienność płaskości gotowej płyty ≤0,0025 mm, zapobiegająca zniekształceniom wzorca wywołanym dryftem temperatury.
3. Dwustronne, ultraprecyzyjne szlifowanie. Górna powierzchnia odniesienia i dolny punkt odniesienia są szlifowane niezwykle precyzyjnie. Płaskość ≤0,002 mm; równoległość między punktem odniesienia góra-dół ≤0,003 mm. Wysoka równoległość umożliwia wykorzystanie alternatywnej powierzchni poprzez odwrócenie płyty.
4. Obróbka miejscowego utwardzania powierzchniowego Kluczowe strefy pozycjonowania - barki uzyskują specjalne utwardzenie powierzchni, twardość powierzchni osiąga HRC 58-62. Silna odporność na ścieranie jest odporna na zarysowania cząstek i ślady uderzeń podczas dokowania; strefy niepracujące zachowują odpowiednią wytrzymałość podłoża, aby uniknąć kruchego pękania całej płyty.
5. Wykończenie antykorozyjne odporne na płyn dielektryczny. Pasywacyjna powłoka antykorozyjna na całej powierzchni zewnętrznej. Jest odporny na długotrwałe rozpryskiwanie płynu dielektrycznego EDM i wilgotną atmosferę warsztatową, spowalniając utlenianie i występowanie punktowej rdzy.
6. Rozmiar standardowy z wstępnie przetworzonymi elementami montażowymi Kompaktowy rozmiar zewnętrzny 70 × 70, prefabrykowane otwory na kołki ustalające i otwory na śruby z łbem stożkowym. Instalacja bezpośrednia pasuje do większości popularnych interfejsów uchwytów z punktem zerowym bez obróbki wtórnej.
7. Identyfikowalna kontrola metrologiczna całego elementu. Każda gotowa jednostka ma wygrawerowany laserowo unikalny numer seryjny. Kompletne zapisy z inspekcji obejmujące płaskość, równoległość i wymiar R-fazy są archiwizowane, co ułatwia identyfikowalną kontrolę jakości w przedsiębiorstwach produkujących formy na dużą skalę.
Kompletny przebieg produkcji
Każda partia płytki centrującej JWGRIP R-Type 70x70 EDM ściśle przestrzega pełnego procesu produkcyjnego:
Kontrola składu chemicznego i twardości przychodzącego surowca → Frezowanie zgrubne CNC → Starzenie odprężające w wysokiej temperaturze w pierwszej rundzie → obróbka półwykończeniowa → Formowanie fazowe typu R → wtórne starzenie odprężające → lokalne utwardzanie powierzchniowe → precyzyjne szlifowanie dwustronne → wykańczanie otworów i pogłębień → Kontrola geometryczna całego elementu CMM → laserowe znakowanie numeru seryjnego → pasywacja antykorozyjna → końcowa ponowna kontrola wizualna → magazynowanie wyrobów gotowych.
Produkcja spełnia wymagania systemu zarządzania jakością ISO 9001.
Urządzenia do pomiaru rdzenia: współrzędnościowa maszyna pomiarowa, interferometr płaskości powierzchni, twardościomierz; wszystkie podlegają okresowej oficjalnej kalibracji metrologicznej.
Do każdego gotowego elementu dołączony jest niezależny raport z kontroli; Na życzenie klienta możemy dostarczyć certyfikaty badań materiałów.
Praktyczna wskazówka dotycząca przechowywania: Płytkę centrującą przechowuj w specjalnej, odpornej na wstrząsy skrzynce pomiarowej. Unikaj uderzeń ciężkimi przedmiotami i zarysowań metalowymi wiórami. Nawet niewidoczne mikrowcięcie może pogorszyć dokładność pozycjonowania. Po każdym zastosowaniu na maszynie przed przechowywaniem należy całkowicie wytrzeć ramiona pozycjonujące i powierzchnie referencyjne niestrzępiącą się, miękką ściereczką.
Prawidłowy przebieg montażu i obsługi
1. Przed montażem całkowicie wyczyść płaszczyznę montażową podstawy urządzenia, otwory na kołki ustalające i dolny punkt odniesienia płytki centrującej; usunąć wióry metalowe, proszek węglowy i pozostałości płynu dielektrycznego. Uwięzione ciała obce przechylają płytkę i zniekształcają punkt odniesienia centrowania.
2. Dokręcić śruby z łbem stożkowym, stosując zalecany moment obrotowy. Nadmierny moment obrotowy powoduje lokalne odkształcenie płyty i niszczy płaskość; niewystarczający moment obrotowy powoduje przesunięcie płyty pod wpływem uderzenia podczas dokowania.
3. Zapobiegaj poważnym zderzeniom pomiędzy uchwytem elektrody a ramionami pozycjonującymi typu R; zastosować tryb dokowania z miękkim kontaktem w celu mechanicznego centrowania wstępnego.
4. Po mechanicznym wstępnym centrowaniu, wykonaj pełną kompensację współrzędnych sondy zgodnie ze specyfikacjami procesu EDM. Nigdy nie pomijaj dokładnego sondowania i polegaj wyłącznie na wyniku mechanicznego centrowania podczas obróbki końcowej.
5. Sprawdzaj ułożenie barków pod lupą co 7-10 dni roboczych; wymień płytkę natychmiast po znalezieniu wgniecenia, zadrapania lub nacięcia.
Należy unikać nieprawidłowych operacji
1. Montaż bez czyszczenia współpracujących powierzchni: wióry umieszczone warstwowo powodują ukryte odchylenie pochylenia.
2. Gwałtowne dokowanie wspomagane młotkiem: silne uderzenie powoduje niewidoczne mikrowcięcia na ramionach pozycjonujących.
3. Montaż śrubowy z nadmiernym momentem obrotowym: powoduje naprężenia wewnętrzne i trwałe zniekształcenie geometryczne korpusu płytki.
4. Pomiń precyzyjną kalibrację sondy i potraktuj wynik mechanicznego centrowania jako punkt odniesienia dla obróbki końcowej.
Dlaczego warto wybrać JWGRIP
1. Praktyczne doświadczenie w zakresie prac badawczo-rozwojowych związanych z EDM. Nasz zespół inżynierów gromadzi na miejscu liczne opinie od techników zajmujących się formami. Iteracje produktu są zoptymalizowane pod kątem wąskich gardeł występujących w prawdziwym sklepie, a nie tylko teoretycznych parametrów rysunku.
2. Rygorystyczna kontrola całej jednostki przed wysyłką Wielu konkurentów po prostu przyjmuje kontrolę wymiarową na podstawie próbek. Każda płytka centrująca EDM JWGRIP R-Type 70×70 przechodzi kontrolę geometryczną całego elementu CMM w celu przesiewania części niezgodnych przed dostawą.
3. Stabilny czas realizacji zamówień standardowych i niestandardowych Produkty o standardowej specyfikacji 70 × 70 utrzymują zapasy produkcyjne. W przypadku niestandardowych wymagań dotyczących pozycjonowania lub układu otworów zespół inżynierów kończy przegląd rysunków w ciągu 12 dni roboczych i potwierdza wykonalny harmonogram. Standardowy czas realizacji zamówienia: 10-15 dni roboczych.
4. Wsparcie techniczne zorientowane na aplikację Kiedy klienci spotykają się z zamieszaniem podczas montażu lub nieprawidłowym działaniem centrowania, zespół pomocy technicznej zapewnia praktyczne sugestie dotyczące rozwiązywania problemów w oparciu o rzeczywiste doświadczenia w warsztatach EDM.
5. Zarządzanie identyfikowalnością całej partii. Każda tabliczka ma ekskluzywny numer seryjny. Gdy wystąpią nieoczekiwane problemy związane z pozycjonowaniem, można szybko odzyskać oryginalne parametry produkcyjne i archiwa kontroli w celu analizy technicznej przyczyny źródłowej.
Często zadawane pytania
P1: Czy płytka centrująca JWGRIP R-Type 70x70 EDM może wyeliminować wszelkie odchylenia centrowania?
Odpowiedź 1: Zapewnia stabilny mechaniczny punkt odniesienia dla wstępnego centrowania i nie jest w stanie usunąć wszystkich źródeł odchyleń. Ostateczna kompensacja współrzędnych oparta na sondzie pozostaje obowiązkowa. Błąd pozycjonowania może również wynikać ze zużycia uchwytu elektrody, luźnego mocowania uchwytu lub deformacji trzonka elektrody. Operatorzy powinni okresowo sprawdzać cały zespół przyrządu.
P2: Czy ta płyta centrująca nadaje się do częstego dokowania ciężkich, wielkogabarytowych przyrządów z elektrodami grafitowymi?
A2: Obsługuje prace centrujące przy użyciu elektrody grafitowej. W przypadku bardzo ciężkich zespołów należy ściśle kontrolować siłę docisku i unikać gwałtownych uderzeń. Nawet przy optymalizacji fazowania w kształcie litery R nadmierne obciążenie udarowe nadal powoduje uszkodzenia w postaci wgnieceń na występach pozycjonujących.
P3: Czy możesz dostosować niestandardowy wzór otworów lub specjalny wymiar występu pozycjonującego?
A3: Tak. Prosimy o przesłanie kompletnych rysunków technicznych z jasnymi wymaganiami dotyczącymi układu otworów, geometrii występu pozycjonującego, płaskości i tolerancji równoległości. Dział inżynieryjny ocenia wykonalność w ciągu 12 dni roboczych i wystawia formalną wycenę.
P4: Jakie warunki uszkodzenia są wyłączone z gwarancji?
A4: Należy to do elementu utrzymującego pracę o wysokiej precyzji pozycjonowania. Gwarancja obejmuje wady powstałe w momencie dostawy, takie jak płaskość, równoległość i twardość wykraczająca poza specyfikację. Uszkodzenia spowodowane kolizją, nieprawidłowym momentem obrotowym, zarysowaniami cząstek i normalnym zużyciem eksploatacyjnym nie są objęte gwarancją.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości