Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






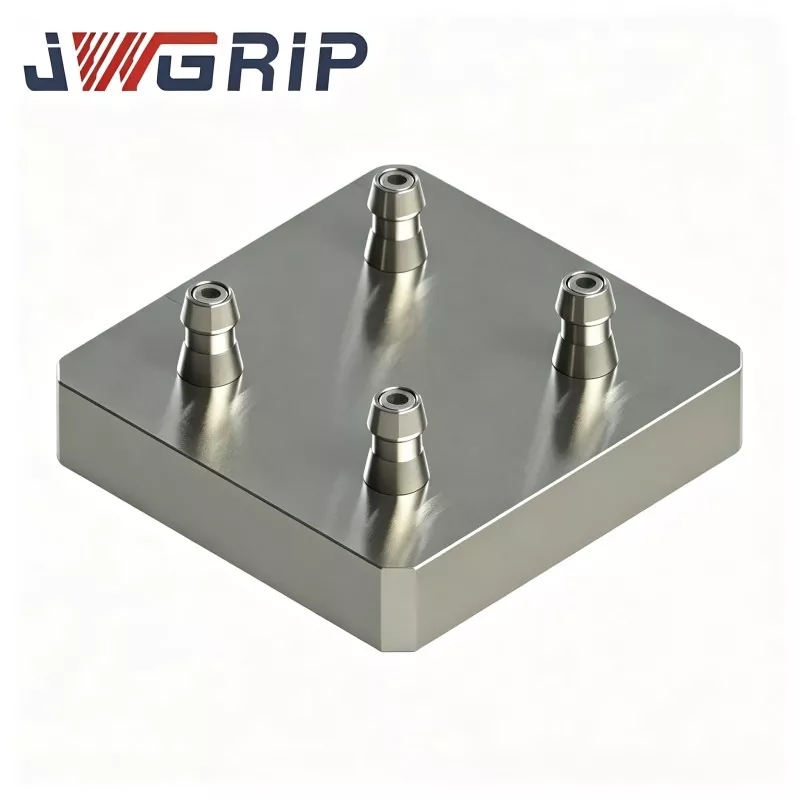
Paleta z czterema środkowymi punktami zerowymi do mocowania CNC
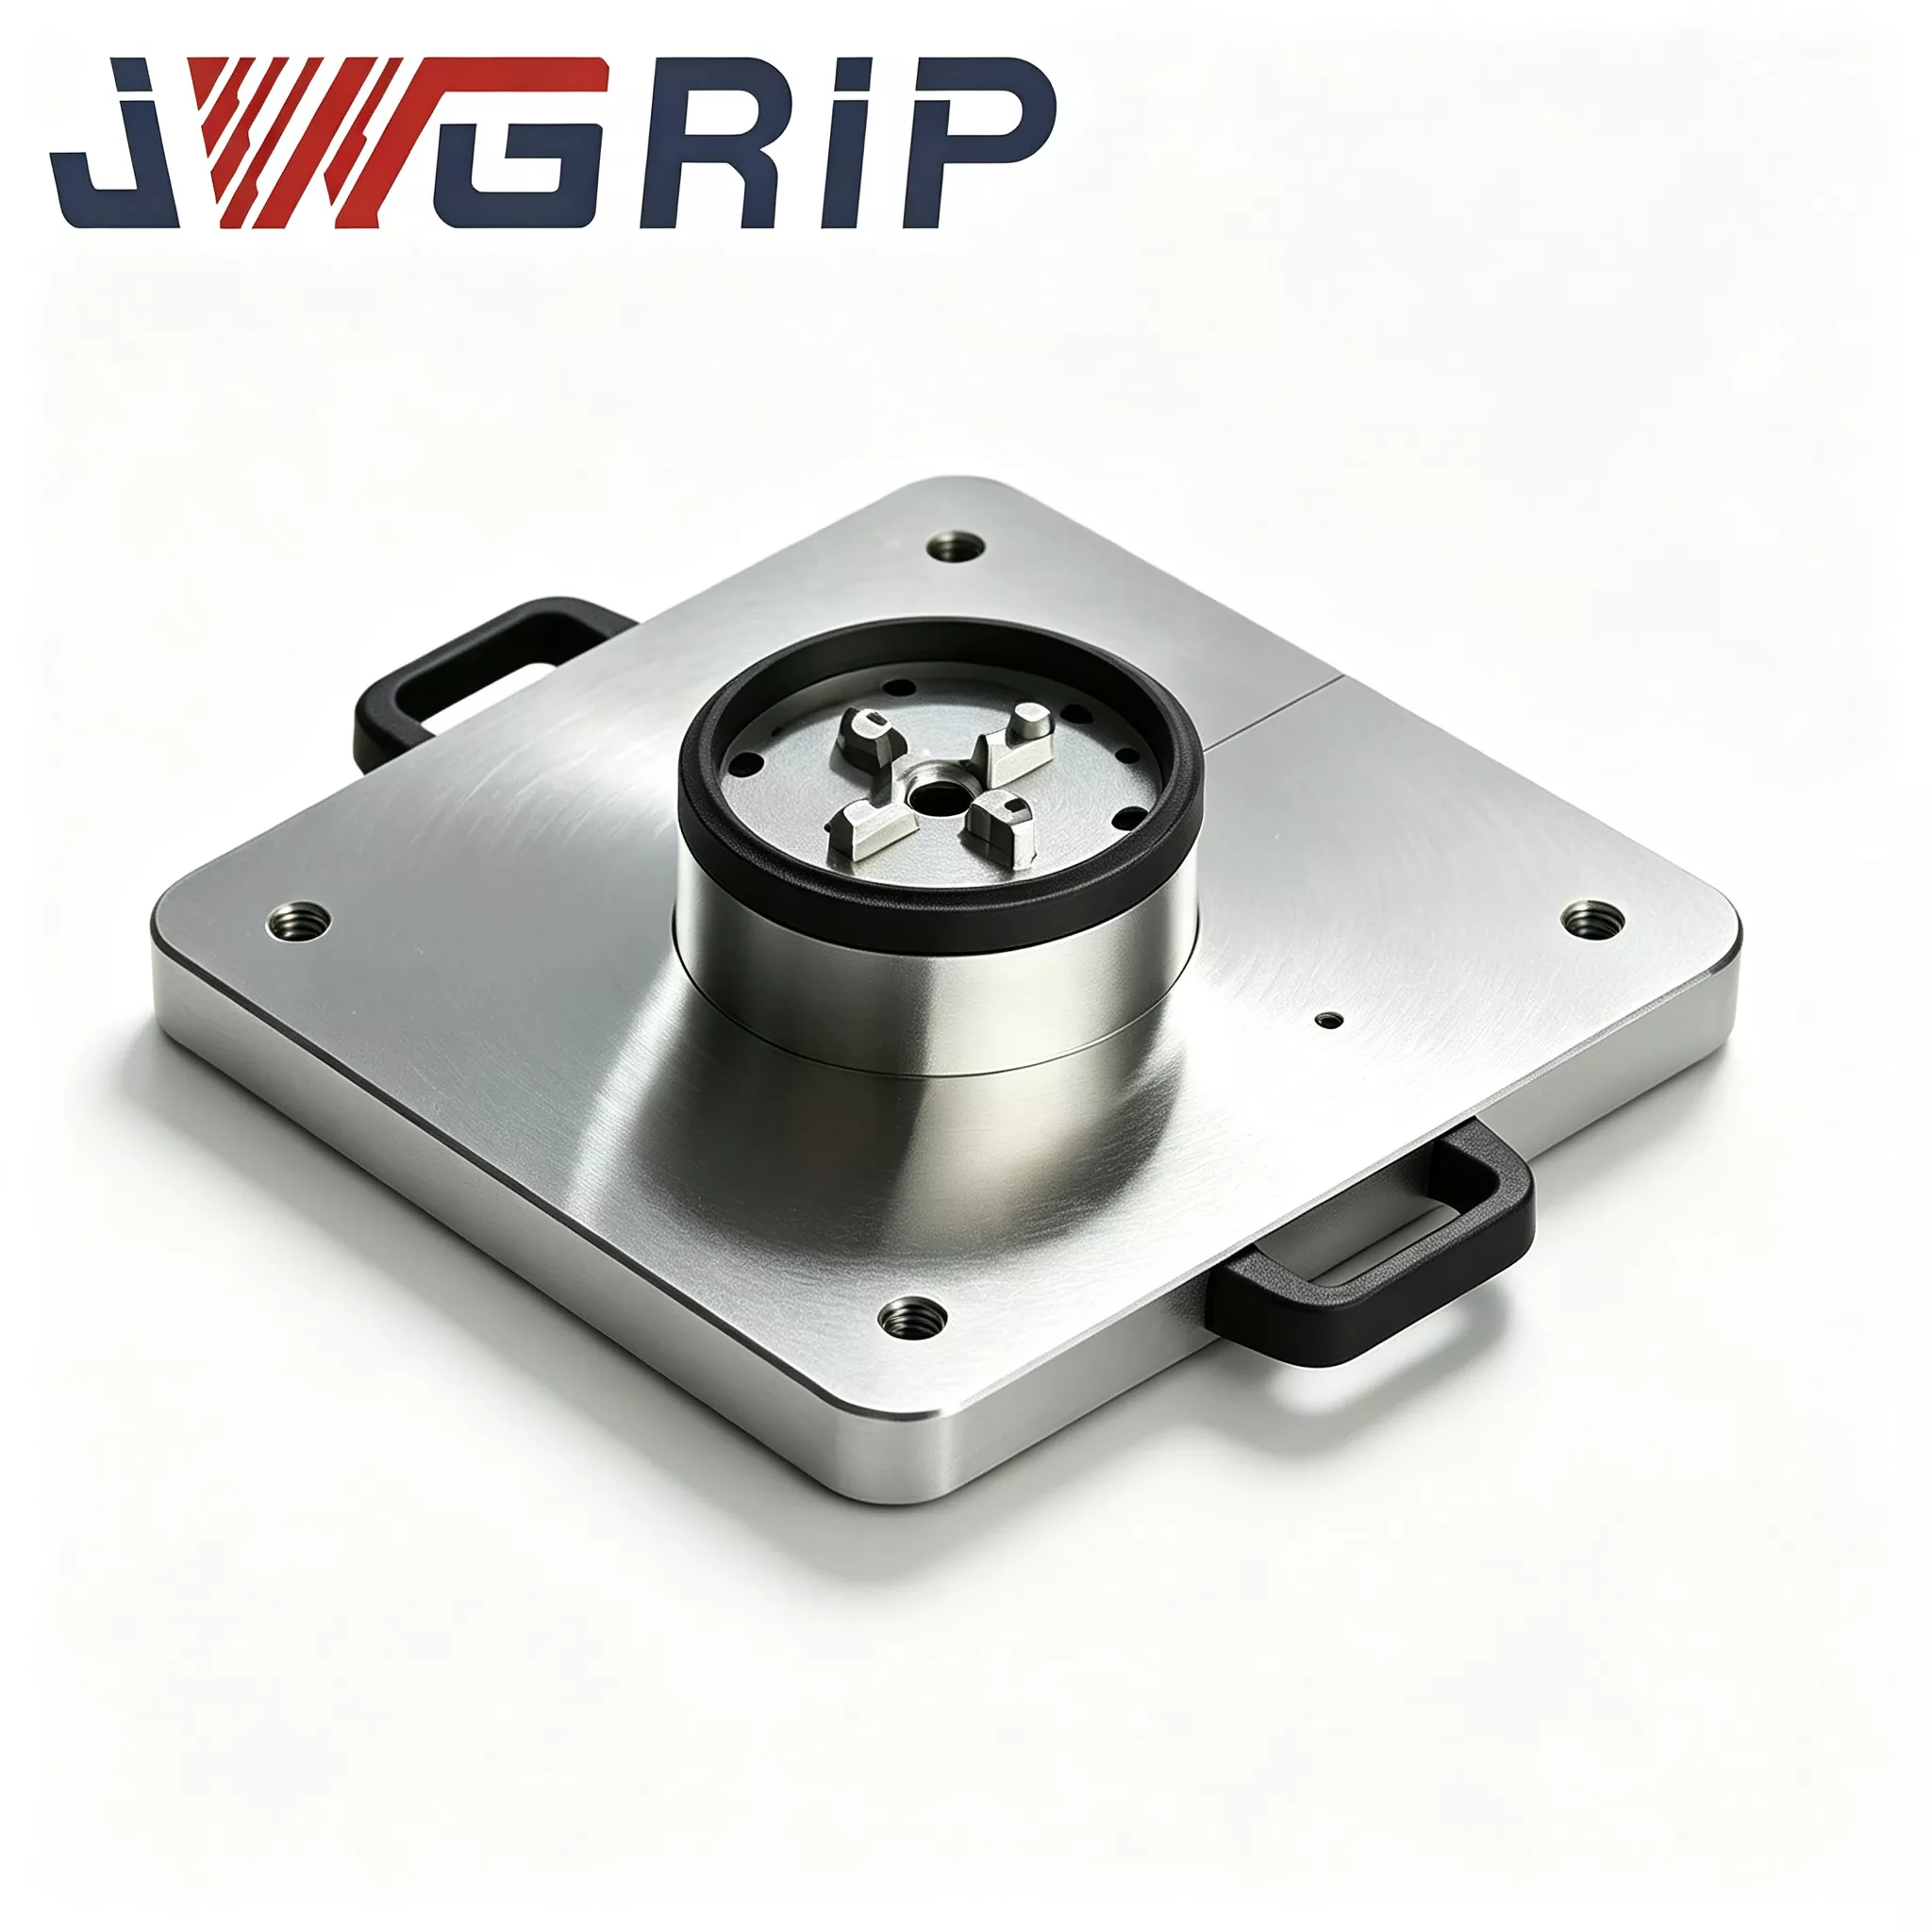
JWGRIP jest producentem i dostawcą profesjonalnej palety z czterema środkowymi punktami zerowymi do uchwytów CNC w Chinach. Paleta z czterema środkowymi punktami zerowymi należy do serii palet z punktem zerowym i została opracowana z myślą o szeroko rozpowszechnionych scenariuszach produkcji mieszanej w trybie mieszanym o wysokim mieszaniu i małej objętości, dominujących w nowoczesnym przemyśle obróbki skrawaniem. Zapraszamy do zadawania pytań!
Ta czterośrodkowa paleta punktu zerowego do mocowania CNC może skutecznie rozwiązać problemy elastycznej produkcji. Cztery kompletne jednostki pozycjonujące z punktem zerowym są zintegrowane w kompaktowej podstawie, a cztery stanowiska robocze są całkowicie niezależne. Użytkownicy mogą jednocześnie mocować cztery identyczne elementy obrabiane lub instalować cztery różne uchwyty do obróbki mieszanej. Nie ma potrzeby montażu wielu tac na miejscu. Pozycje i wysokości wszystkich stacji roboczych zostały skalibrowane przed opuszczeniem fabryki, aby zapewnić spójność.
Podstawowy skład sprzętu
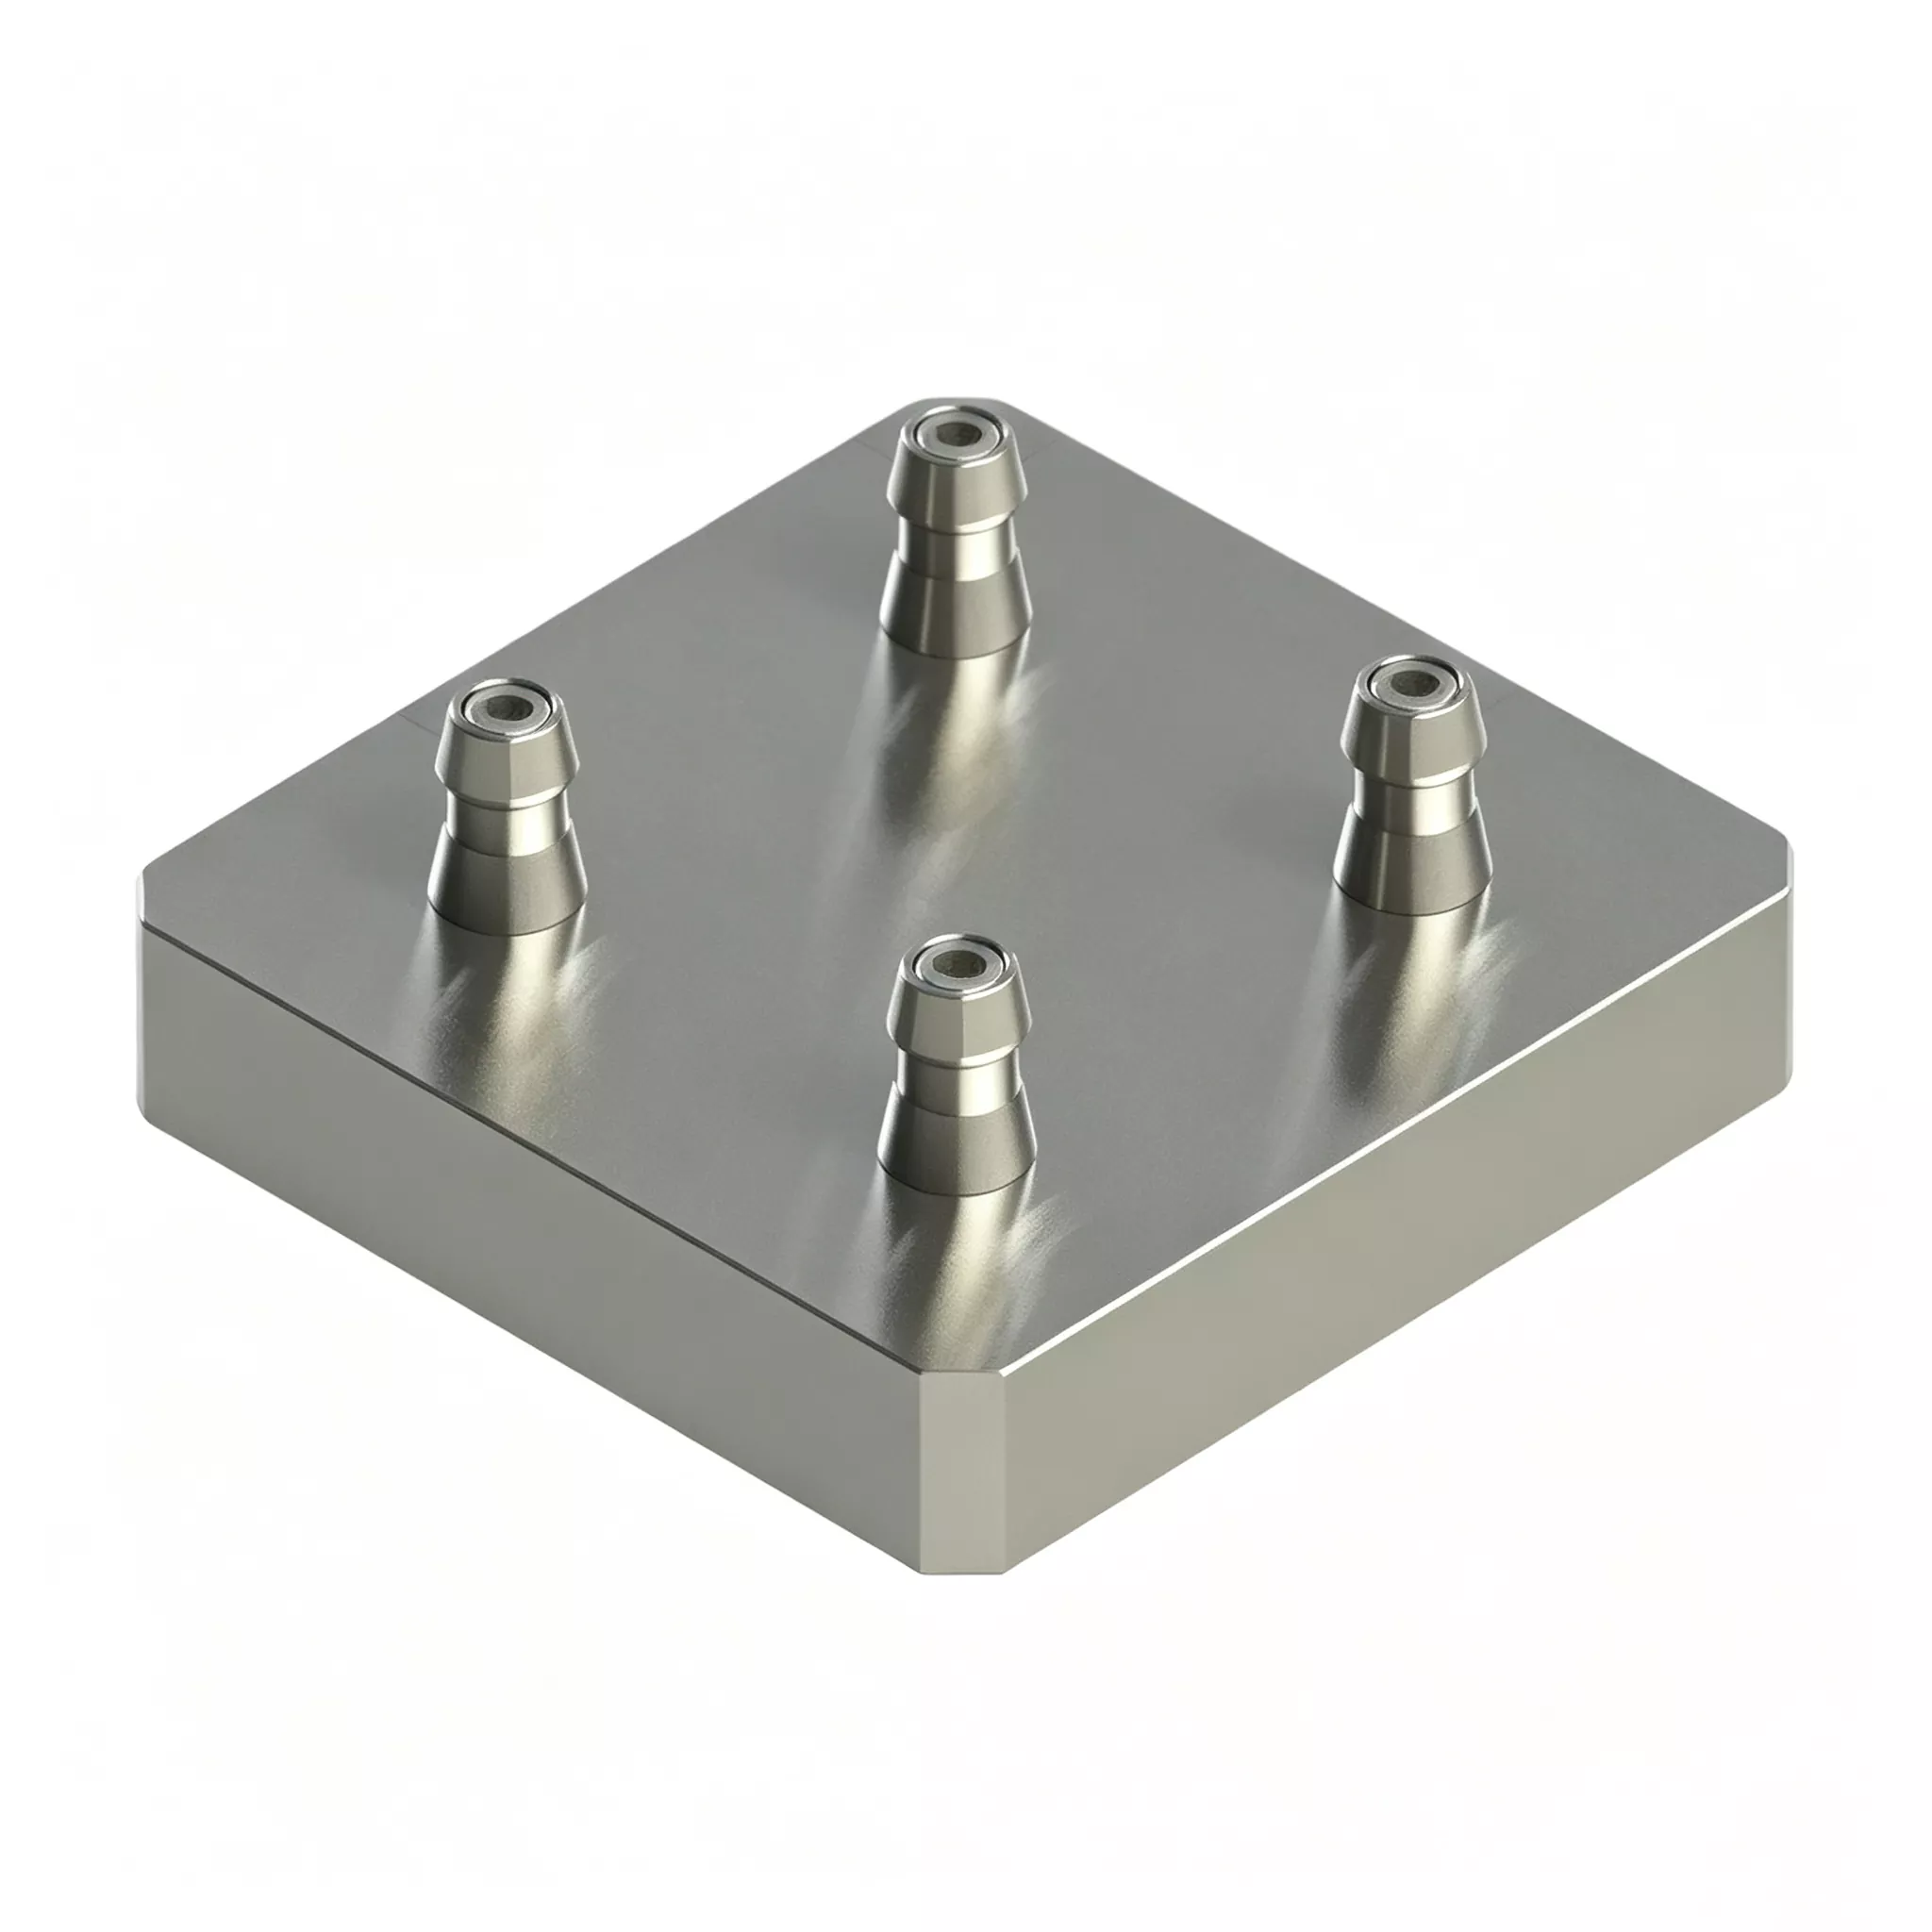
JWGRIP Czterośrodkowa paleta z punktem zerowym 120×120 zawiera następujące zespoły:
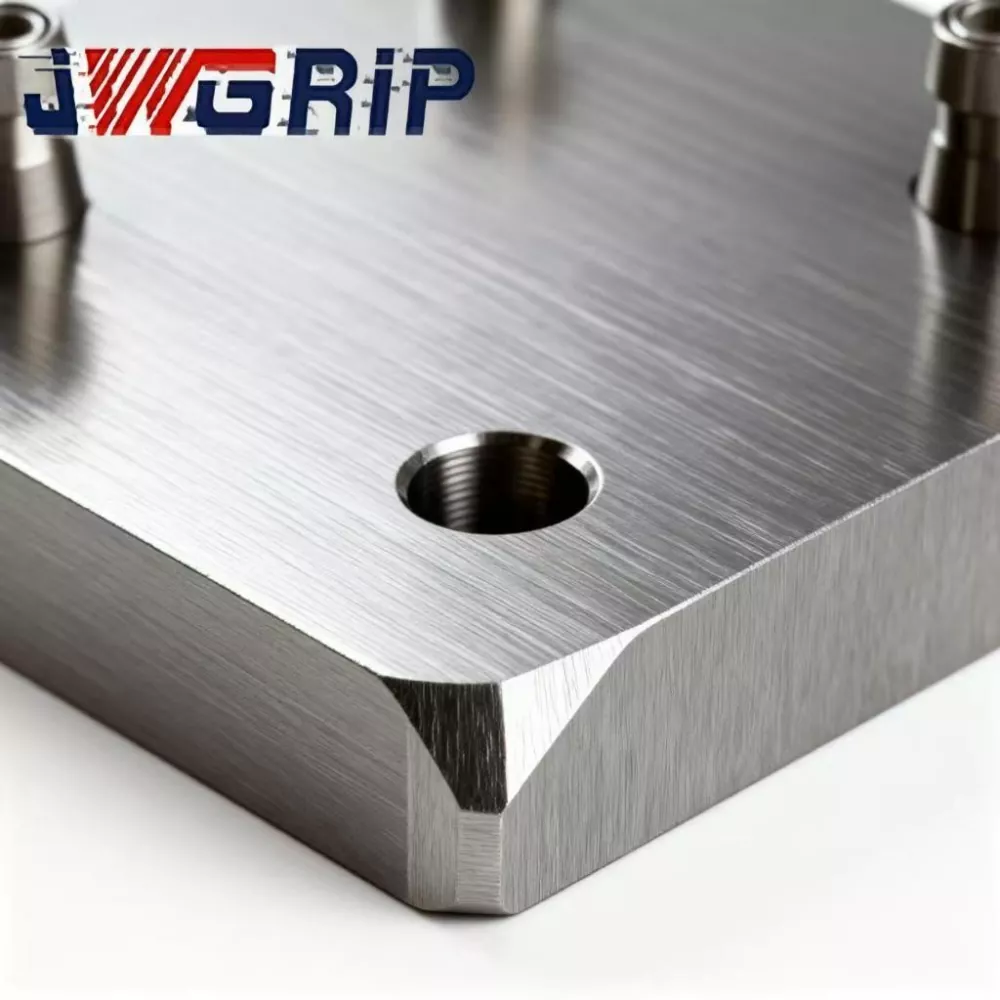
· Monolityczna podstawa palety z kutej i hartowanej stali stopowej
· Cztery niezależne zespoły blokujące tuleje punktu zerowego w układzie matrycowym
· Wbudowany synchroniczny moduł dystrybucji pneumatycznej
· Indywidualne rowki odprowadzające wióry dla każdej stacji ustalającej
· Przyłącze serwisowe sprężonego powietrza
· Pokrywy ochronne do zakrycia bezczynnych stacji
Jego kluczowa różnica w stosunku do zwykłych opraw wielostanowiskowych: cztery stacje działają całkowicie niezależnie od siebie.
Dwa praktyczne tryby produkcji
Tryb 1: Czterostanowiskowa produkcja masowa identycznych detali
1. Zamontuj cztery podstawy mocujące wyposażone w zatrzaski na wszystkich czterech stacjach.
2. Dostarcz sprężone powietrze o ciśnieniu 0,5–0,7 MPa; synchroniczny moduł pneumatyczny blokuje jednocześnie wszystkie cztery zespoły tulei.
3. Sygnał potwierdzający zablokowanie jest przesyłany z powrotem do systemu CNC, a maszyna wykonuje cykle cięcia.
4. Po zakończeniu obróbki zwolnij ciśnienie powietrza w celu odblokowania. Cztery gotowe części są usuwane w jednym cyklu, aby zwiększyć wydajność godzinową.
Tryb 2: Elastyczna obróbka mieszana dla różnych części
1. Załaduj uchwyty odpowiadające czterem różnym przedmiotom na osobne stanowiska.
2. Zastosuj sprężone powietrze, aby zablokować wszystkie stacje. CNC uruchamia dedykowane programy obróbcze sekwencyjnie dla każdego stanowiska.
3. Po zakończeniu produkcji jednego zamówienia należy wymienić oprawę wyłącznie na odpowiedniej stacji docelowej. Pozostałe stacje pozostają zaciśnięte bez całkowitego rozbiórki.
4. Znacznie skracają przestoje podczas częstych zmian produktów.
Projekt inżynieryjny
· Podstawa ze stali stopowej poddawana jest dwukrotnemu starzeniu odprężającemu: pierwsze starzenie po obróbce zgrubnej, wtórne starzenie po półwykończeniu. Powtarzające się naprężenia zaciskające, wahania temperatury otoczenia i ciągłe wibracje podczas cięcia są powszechne w warsztatach pracujących w trybie mieszanym. Nieodpowiednie uwalnianie naprężeń powoduje niewidoczne mikrodeformacje i rujnuje dokładność pozycjonowania wielostanowiskowego. Podwójne starzenie JWGRIP maksymalizuje uwalnianie naprężeń wewnętrznych, zapewniając długoterminową stabilną geometrię.
· Tuleje pozycjonujące wykonane są ze stali łożyskowej o wysokiej odporności na zużycie. Otwory wewnętrzne poddawane są hartowaniu i dogładzaniu, aby zagwarantować niezawodne i niezależne działanie ustalające dla każdej stacji.
· Tolerancja położenia i różnica wysokości między stacjami są ściśle kontrolowane, aby spełnić wymagania dotyczące stabilności produkcji na liniach mieszanych.
Podstawowe zalety
1. Zminimalizuj przestoje spowodowane częstą zmianą zamówień
Podczas zmiany produktu nie ma potrzeby demontażu każdego mocowania. Wymieniane są tylko stacje wymagające osprzętu nowego zamówienia; inne stacje działają dalej. Czas bezczynności maszyny gwałtownie spada w środowiskach charakteryzujących się dużą różnorodnością zamówień i małą liczbą zamówień.
2. Wyeliminuj błędy montażowe spowodowane przez człowieka w przypadku wielu odrębnych palet
Ręczne układanie i montaż oddzielnych palet z punktem zerowym może powodować odchylenie położenia rzędu 7-8 μm. JWGRIP wykonuje we własnym zakresie pełną kalibrację wielostanowiskową: tolerancja położenia ≤±0,004 mm, różnica wysokości między stacjami ≤0,0025 mm. Oszczędza to wiele godzin pracy na miejscu przy montażu i dostrajaniu.
3. Jeden sprzęt obsługuje zarówno zadania masowe, jak i zadania typu high-mix-low-volume
Uruchom obróbkę czterech identycznych części w celu uzyskania maksymalnej wydajności przy zamówieniach dużych partii. Przełącz na tryb linii mieszanej dla zamówień fragmentarycznych. Nie ma potrzeby zakupu oddzielnych osprzętu dla dwóch scenariuszy produkcyjnych, co obniża inwestycje w środki trwałe.
4. Maksymalizuj ponowne wykorzystanie istniejących opraw dzięki kompatybilności ze standardowym kołkiem ściągającym z punktem zerowym D20
Istniejące w warsztacie, niewielkie podstawy mocujące z punktem zerowym można ponownie wykorzystać bezpośrednio po modernizacji standardowych kołków pociągowych D20. Unikaj całkowitej regeneracji osprzętu i zachowaj poprzednią inwestycję w osprzęt.
5. Niezależna od stanowiska konstrukcja rowka odprowadzającego wióry
Wióry po cięciu żelaza i aluminium odprowadzane są przez dedykowane rowki dla każdej stacji. Zatrzymywanie wiórów w szczelinach tulei pozycjonującej jest znacznie zmniejszone. W przypadku częstej wymiany osprzętu w przypadku linii mieszanych częstotliwość czyszczenia spada, a ryzyko nieprawidłowego pozycjonowania spowodowanego chipem jest zmniejszone.
Prawdziwe przypadki
Przypadek 1: Procesor akcesoriów do urządzeń medycznych
Ten klient otrzymuje typowe zamówienia obejmujące duży asortyment i małe ilości, przełączając się między 3-5 wariantami miniaturowych części każdego dnia roboczego.
· Przed modernizacją: stosowano jednostanowiskowe palety z punktem zerowym. Każda zmiana wymagała usunięcia osprzętu, oczyszczenia, ponownego zamocowania i wskazania tarczy, co zajmowało 40–60 minut. Duża ilość godzin pracy maszyny została zmarnowana na prace konfiguracyjne.
· Po wdrożeniu wielu czterośrodkowych palet JWGRIP z punktem zerowym i przyjęciu trybu obróbki mieszanej: nie jest już wymagany pełny demontaż osprzętu. Wymieniane są tylko urządzenia stacji docelowej. Średni czas przezbrojenia spada do 8-15 minut.
· Statystyki produkcji półrocznej pokazują wzrost wykorzystania obrabiarek o 24%. Fabryka może przyjąć bardziej rozdrobnione zamówienia klientów bez konieczności zakupu dodatkowych maszyn CNC.
Przypadek 2: Podwykonawca komponentów 3C w delcie Rzeki Perłowej
Ten warsztat obsługuje zarówno masowe zamówienia o dużej objętości, jak i małe partie próbek na tych samych maszynach CNC.
· W okresach zamówień masowych: cztery stacje przetwarzają identyczne części w celu zapewnienia dużej przepustowości.
· Gdy nadejdą przykładowe zadania w małych partiach: zajmij jedno lub dwa stanowiska do produkcji próbek, podczas gdy inne stanowiska zajmują się produkcją masową.
· Przetwarzanie próbek nie zakłóca już rytmu produkcji masowej, a czas dostarczenia próbki ulega znacznemu skróceniu.
Kompletny przebieg produkcji
① Kucie i odpuszczanie półwyrobów ze stali stopowej
② Obróbka zgrubna
③ Pierwsze starzenie odprężające
④ Półwykończenie
⑤ Wtórne starzenie odprężające
⑥ Szlifierka 5-osiowa: szlifowanie wszystkich otworów montażowych tulei w ramach jednorazowej konfiguracji mocowania
⑦ Wciskanie tulei
⑧ Zespół uszczelki obwodu powietrznego
⑨ Test szczelności na utrzymanie ciśnienia
⑩ Kontrola wymiarowa CMM na pełnym stanowisku
⑪ Ochrona antykorozyjna
⑫ Odporne na wstrząsy opakowanie gotowe do eksportu
Lista kontrolna inspekcji
1. Niezależny test dokładności powtarzania pozycjonowania dla każdej pojedynczej stacji
2. Pomiar CMM dla czterech stacji tolerancji położenia, różnicy wysokości i równoległości
3. 5-minutowy test szczelności na utrzymywanie powietrza; maksymalny dopuszczalny spadek ciśnienia ≤0,02 MPa
4. Cykliczny test działania synchronicznego blokowania-odblokowywania na czterech stacjach
Przewodnik wyboru
· Przeanalizuj strukturę swojego zamówienia: W przypadku dominującej jednowariantowej produkcji masowej, uruchom obróbkę identycznych części na czterech stanowiskach. Jeśli duży udział mają zamówienia złożone z dużej ilości produktów i małych ilości, należy dokładnie ocenić ryzyko fizycznych zakłóceń między urządzeniami na czterech stacjach, aby uniknąć kolizji.
· Potwierdź specyfikacje kołków ściągających o punkcie zerowym na miejscu. Wersja standardowa pasuje do kołków ściągających D20. Można opracować niestandardowe zespoły tulei dla alternatywnych rozmiarów kołków pociągowych.
· W przypadku integracji zautomatyzowanej linii produkcyjnej: zagwarantuj stabilne ciśnienie źródła powietrza w warsztacie w zakresie 0,5-0,7 MPa i zarezerwuj punkty sygnałowe IO dla systemu sterowania PLC.
· Obliczyć całkowitą wysokość układania przedmiotu obrabianego wraz z uchwytem. Symuluj ścieżkę ruchu narzędzia, aby zapobiec kolizjom narzędzia z paletą podczas cięcia. Jeśli masz wątpliwości, prześlij rysunki detali do zespołu technicznego JWGRIP w celu oceny kolizji.
Praktyczna obsługa
1. Zamontuj paletę na stole roboczym obrabiarki, dokręcając śruby ściśle zgodnie z wymaganiami dotyczącymi wartości momentu obrotowego podanymi w instrukcji obsługi JWGRIP. Dokręcanie z użyciem nadmiernego momentu obrotowego jest zabronione, ponieważ odkształcenie korpusu podstawowego zniszczy względną dokładność wielostanowiskową.
2. Zamontuj filtr olejowo-wodny z przodu wlotu sprężonego powietrza. Wilgoć i zanieczyszczenia dostające się do tulei spowodują rdzewienie, ścieranie i pogorszenie dokładności.
3. Rozpylić aerozol suchego smaru wewnątrz tulei punktu zerowego po każdych łącznych 100 godzinach pracy. Płynny olej silnikowy jest surowo zabroniony, ponieważ olej przyciąga metalowe wióry i powoduje awarie polegające na zakleszczeniu tulei.
4. Przedmuchaj otwory ustalające i rowki odprowadzające wióry w każdej stacji sprężonym powietrzem po wymianie osprzętu lub przy każdej zmianie zmiany biegów. Nigdy nie pozostawiaj metalowych wiórów na powierzchniach odniesienia.
5. Zamontuj płyty ochronne na stacjach jałowych, aby zablokować wióry żelaza i płyn obróbkowy przedostającymi się do zespołów tulei.
6. Unikaj uderzania ciężkimi przedmiotami w powierzchnie odniesienia palet. Odkształcenia podstawy spowodowanego kolizją zwykle nie można naprawić na miejscu i trwale pogarsza to wydajność pozycjonowania wielu stacji.
Wsparcie posprzedażowe
1. Gwarancja: 12-miesięczna gwarancja na całe urządzenie obejmuje wady produkcyjne, z wyłączeniem nieprawidłowej obsługi spowodowanej przez człowieka. W przypadku uwzględnionych roszczeń przysługuje bezpłatna naprawa lub wymiana części zamiennych.
2. Zasoby techniczne: dostępne są dokumenty operacyjne online i samouczki wideo. W przypadku projektów zamówień hurtowych dostępna jest płatna zdalna pomoc techniczna.
3. Usługa modyfikacji niestandardowych: obsługiwana jest regulacja wymiarów zewnętrznych, wymiana specyfikacji za pomocą kołków pociągowych, zmiana układu stacji.
4. Ocena próbki: Można zorganizować próbkę ewaluacyjną; kupujący ponosi przykładowy koszt transportu.
Często zadawane pytania
P1: Czy obróbka mieszana różnych części na czterech stanowiskach zakłóca wzajemną dokładność?
Odp.: Cztery zespoły tulei są fizycznie w pełni niezależne; działania blokujące nie kolidują ze sobą. Dokładność lokalizacji pozostaje stabilna, o ile urządzenia unikają fizycznej kolizji. Nadal zaleca się regularne czyszczenie sprężonym powietrzem każdej stacji, aby zapobiec rozpryskiwaniu się wiórów na powierzchnie odniesienia innych stacji.
P2: Czy konieczna jest czterośrodkowa paleta z punktem zerowym do mocowania CNC, jeśli zmiany w małych partiach zdarzają się rzadko?
Odpowiedź: Jego przewaga w zakresie wydajności wyróżnia się jedynie w przypadku częstej zmiany wariantów co tydzień. Jeśli produkcja jest głównie jednowariantowa i zorientowana na masę, jedno- lub dwustanowiskowe palety z punktem zerowym zapewniają lepszą wydajność kosztową.
P3: Czy moje istniejące podstawy osprzętu mogą być ponownie użyte na tej palecie?
Odp.: Podstawy mocujące wyposażone w standardowe kołki ściągające o punkcie zerowym D20 mogą pracować bezpośrednio. W przypadku innych specyfikacji śrub ściąganych wymagane są wykonane na zamówienie zespoły tulei.
P4: Czy czterocentrową paletę z punktem zerowym JWGRIP 120×120 można zastosować na 5-osiowych maszynach CNC?
Odp.: jest kompatybilny ze sprzętem 5-osiowym. Oblicz całkowitą wysokość przedmiotu obrabianego wraz z uchwytem, aby ocenić ryzyko kolizji z przechyleniem wrzeciona. Rysunki detali można przedłożyć do oceny technicznej JWGRIP na etapie selekcji.
Notatka referencyjna dotycząca zamówienia
Wiele fabryk rozważa zakup dużych ilości niestandardowych osprzętu specjalnego przeznaczenia do modernizacji linii elastycznych. Wiąże się to z wysokimi nakładami inwestycyjnymi i ryzykiem przestojów w przypadku zmiany zamówień.
Podstawowa wartość czterośrodkowej palety z punktem zerowym JWGRIP do uchwytów CNC polega na wspieraniu zarówno produkcji masowej, jak i produkcji mieszanej o wysokim stopniu zróżnicowania w ramach jednej jednostki sprzętowej. Maksymalizuje ponowne wykorzystanie istniejących baz osprzętu klientów, kontroluje koszty modernizacji produkcji i łagodzi problemy związane ze zmianą wydajności spowodowane fragmentacją zamówień. Doskonale nadaje się do projektów elastycznej modernizacji dla średnich i małych producentów zajmujących się przetwarzaniem komponentów.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości