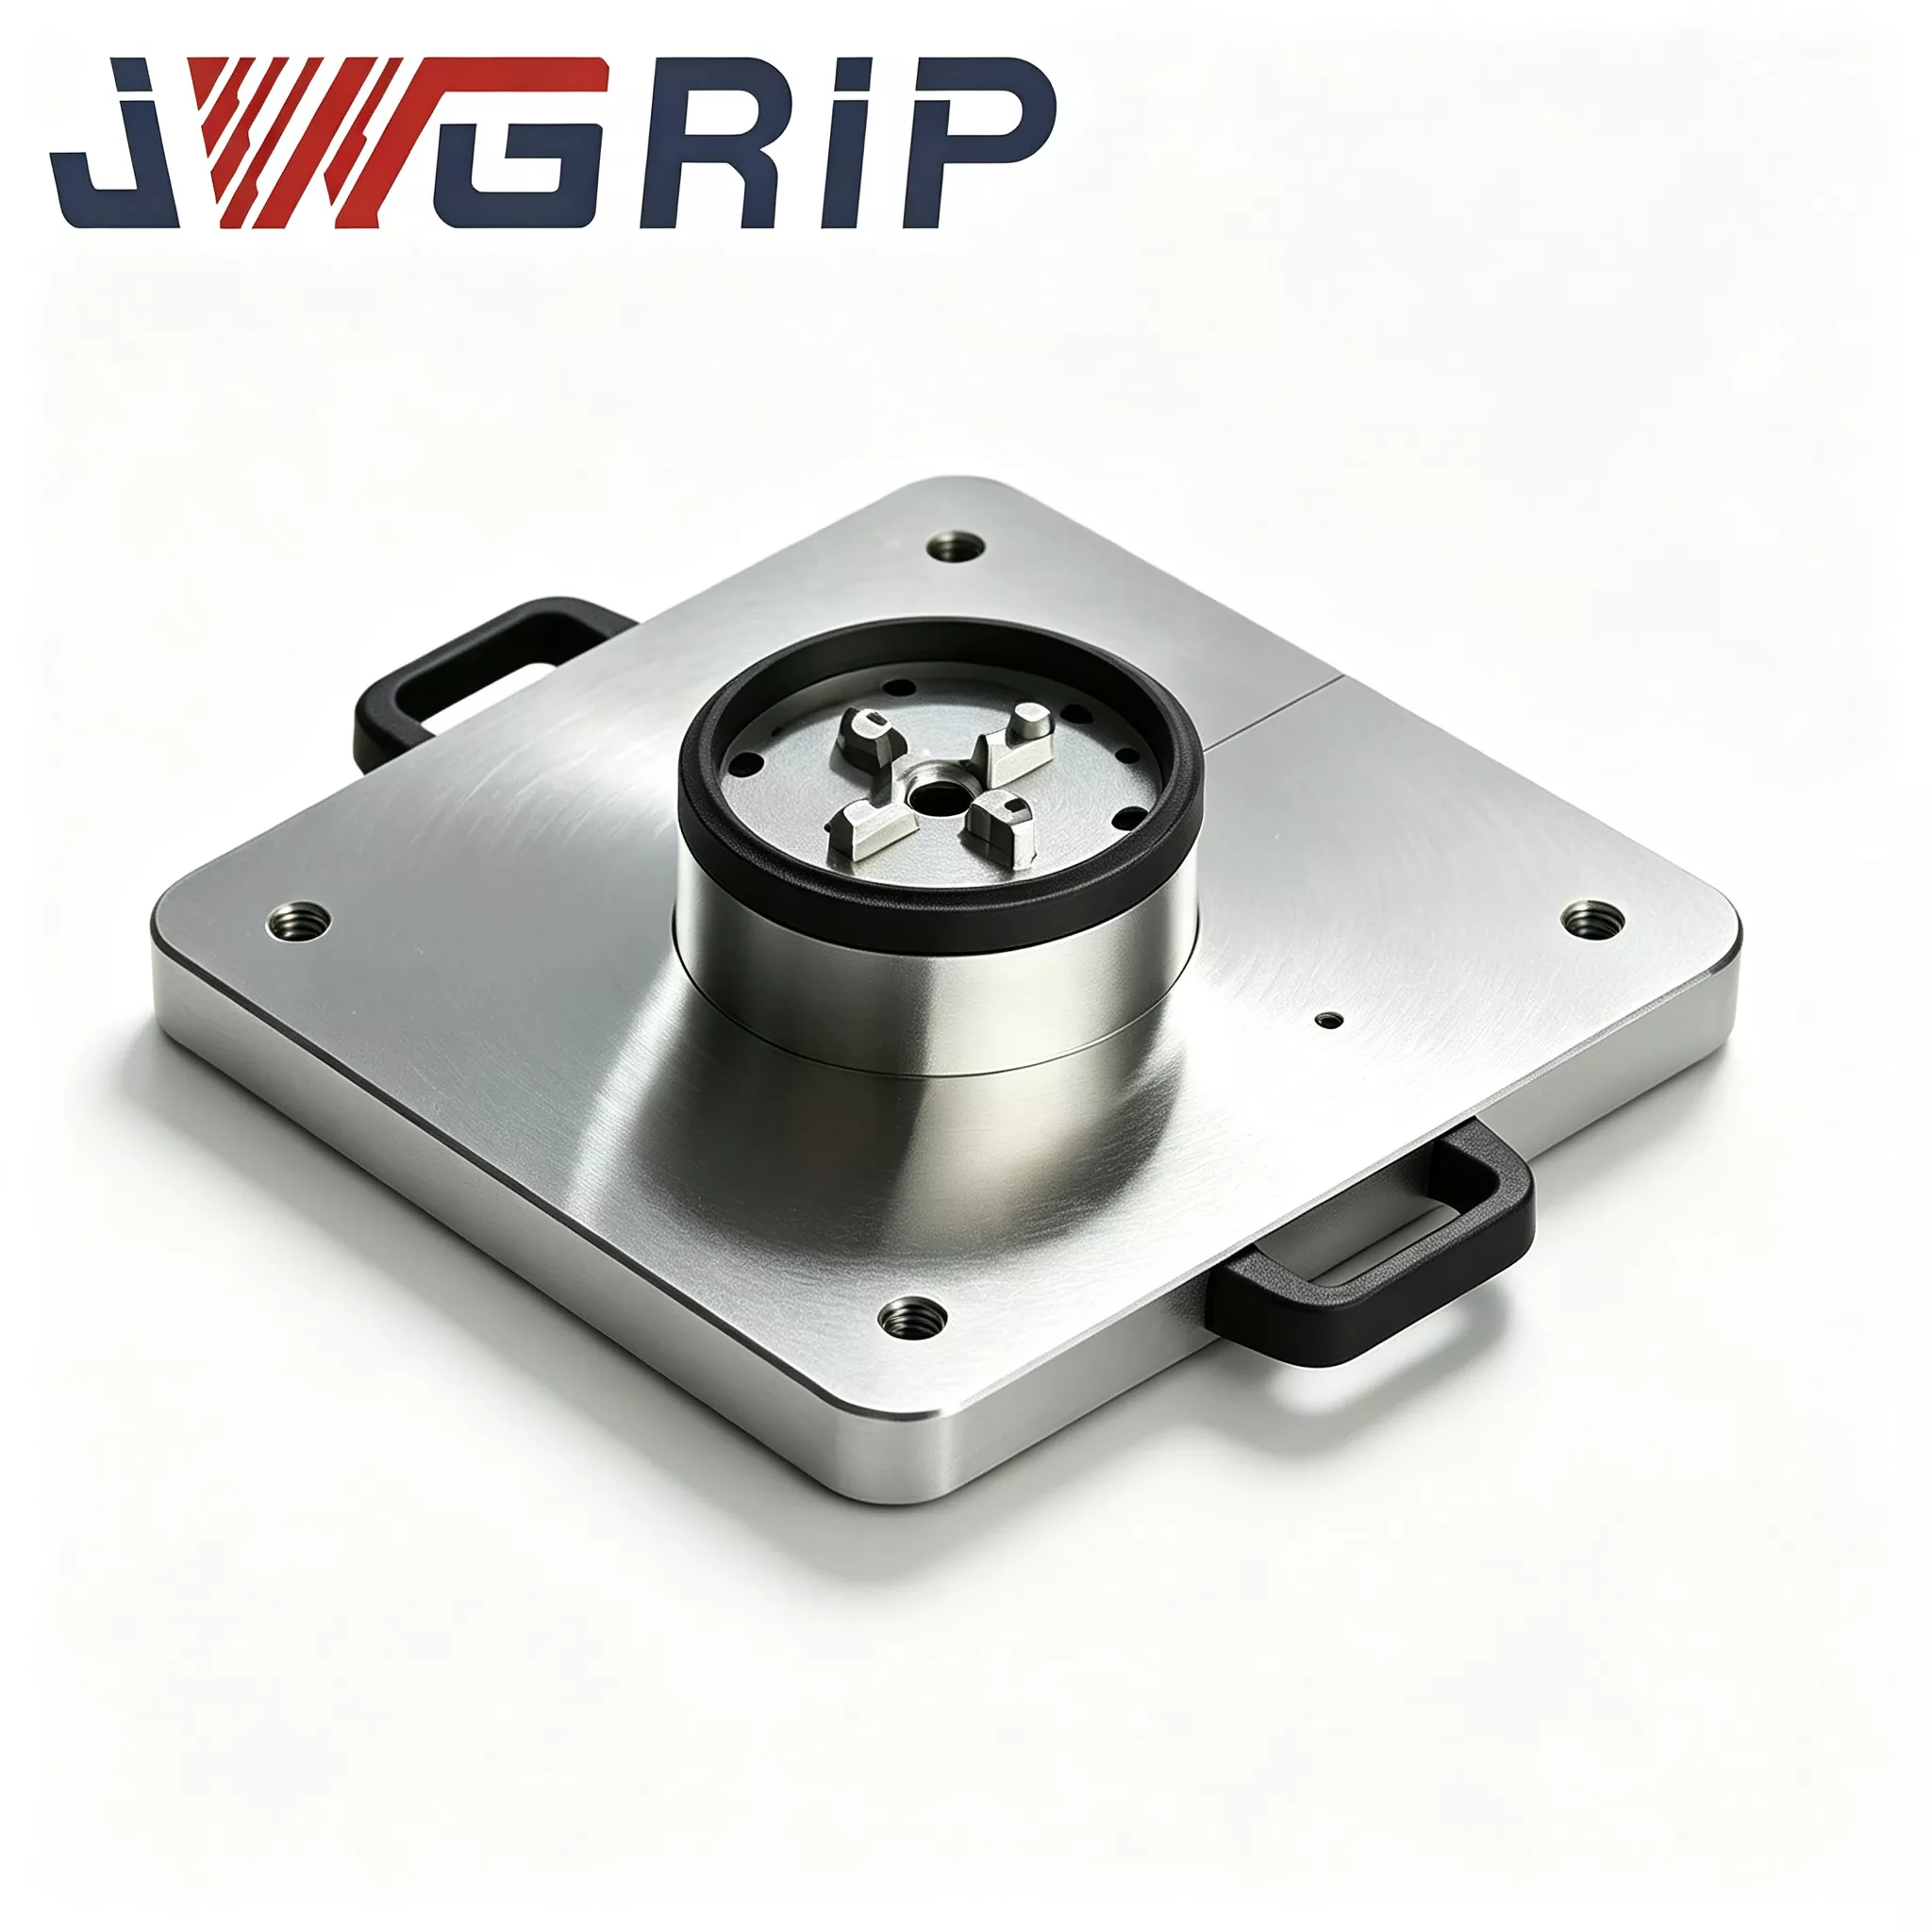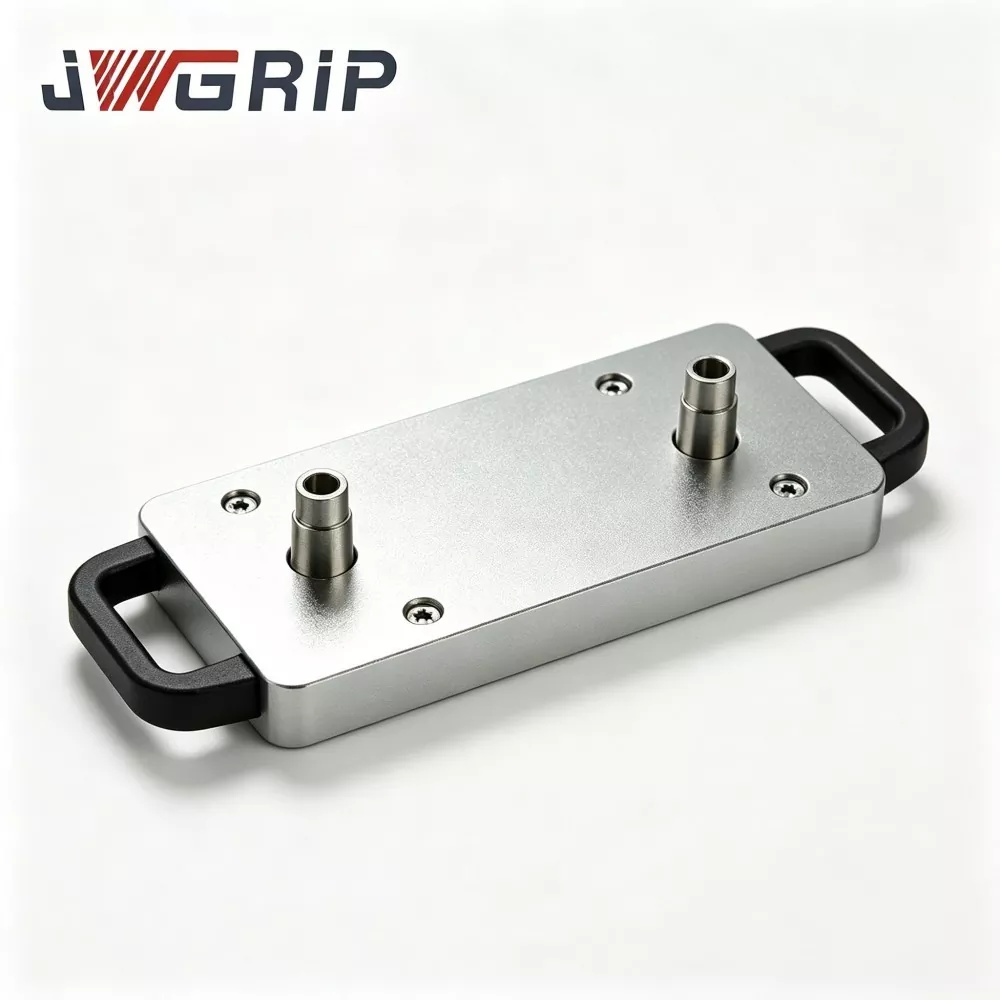
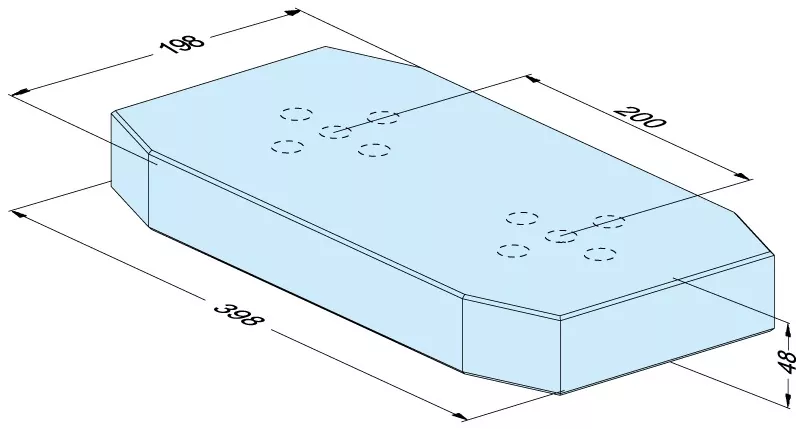
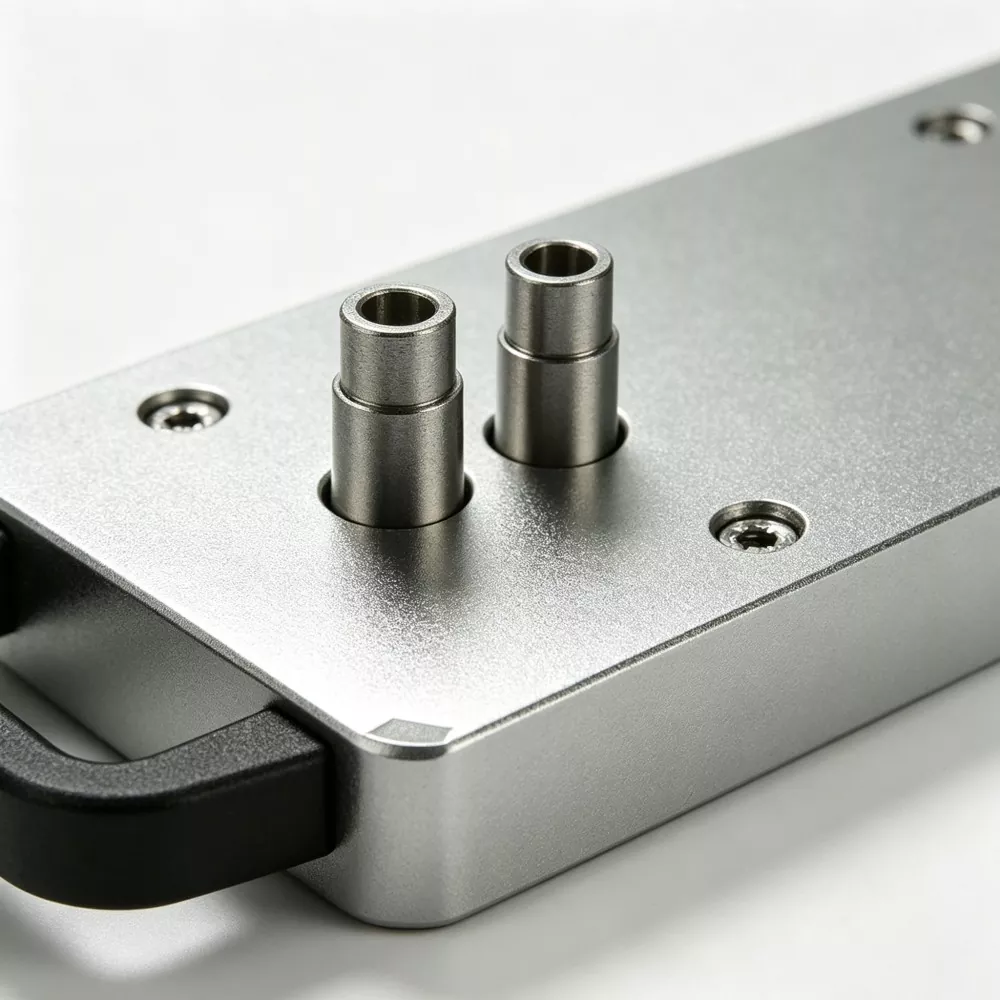
Przyjęcie zintegrowanego monolitycznego projektu konstrukcyjnego,Dwucentrowa paleta z punktem zerowym do obróbki CNCintegruje dwie kompletne, niezależne jednostki lokalizacji punktu zerowego na jednej integralnej podstawie. Standardowa stała odległość od środka wynosząca 200 mm jest precyzyjnie szlifowana i w pełni kalibrowana w zakładzie przed dostawą, z zachowaniem dokładnej równoległości, odległości środkowej i stałej wysokości pomiędzy podwójnymi stacjami. Charakteryzuje się stabilną wydajnością pozycjonowania, wysoką ogólną precyzją i doskonałą sztywnością konstrukcyjną, co stanowi solidny fundament dla synchronicznej obróbki dwóch przedmiotów.
Główne komponenty sprzętowe
JWGRIP Dwuśrodkowa paleta z punktem zerowym 200 składa się z poniższych kluczowych zespołów:
- ①Monolityczny korpus ze stali stopowej
- ②Dwa kompletne zespoły tulei pozycjonujących z punktem zerowym ze stałą odległością środkową 200 mm
- ③Synchroniczny pneumatyczny moduł ryglujący
- ④Otaczające rowki odprowadzające wióry dla każdej stacji ustalającej
- ⑤Port sprężonego powietrza
- ⑥Osłony ochronne stacji lokalizacji biegu jałowego
Dwa przełączalne tryby produkcji
Tryb obróbki części sparowanych na dwóch stacjach
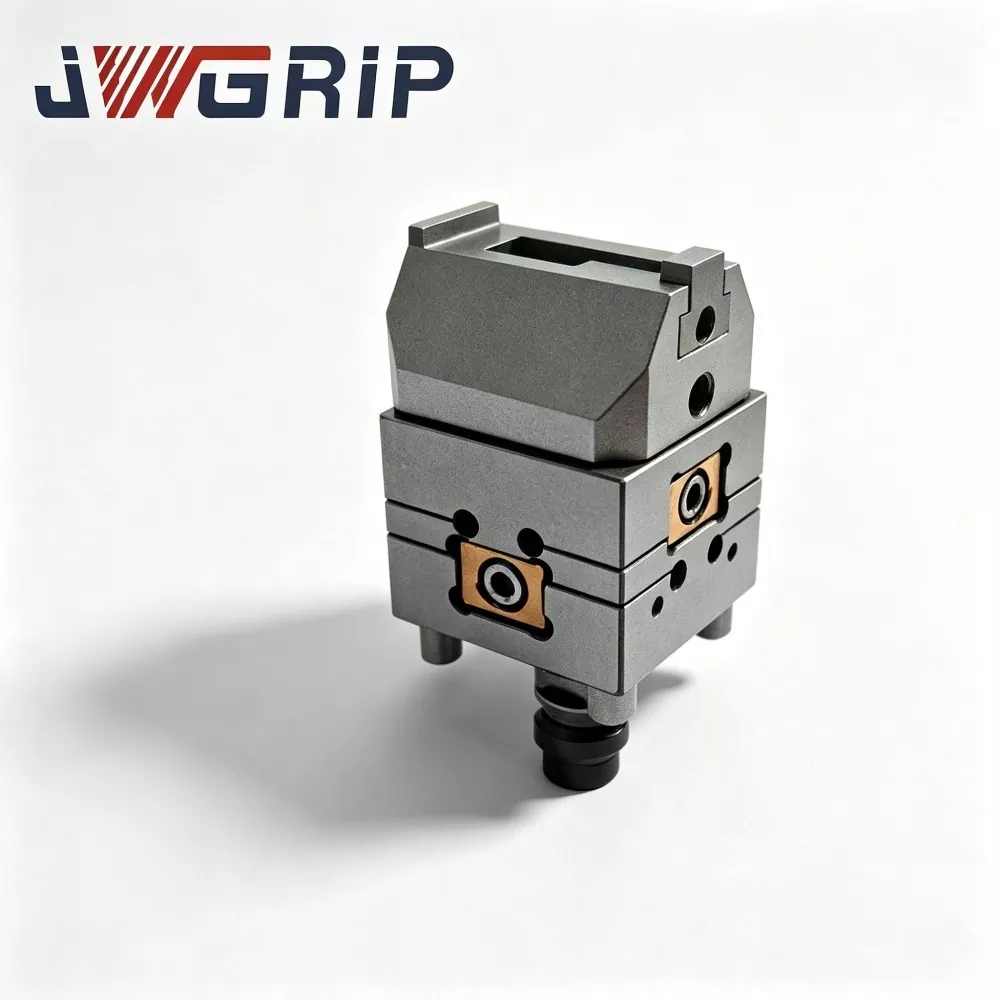
1. Ręcznie lub za pomocą robota zamontuj dwie podstawy mocujące wyposażone w kołki ściągające, odpowiednio na lewym i prawym stanowisku ustalającym.
2. Zasilać sprężonym powietrzem 0,5-0,7 MPa; moduł pneumatyczny synchronicznie blokuje obie tuleje pozycjonujące.
3. Sygnał potwierdzenia blokady jest przesyłany z powrotem do sterownika CNC, a maszyna wykonuje frezowanie, wiercenie i inne procesy cięcia dla dwóch przedmiotów jednocześnie.
4. Po zakończeniu obróbki zwolnij ciśnienie powietrza, aby odblokować; dwa gotowe, sparowane przedmioty można usunąć w jednym cyklu manipulacyjnym.
Tryb obróbki niezależnych części na jednej stacji
1. Zamontuj podstawę urządzenia tylko na jednej stacji lokalizującej.
2. Załóż pokrywę ochronną na nieużywaną stację.
3. Paleta działa jak standardowa paleta z jednym środkiem i punktem zerowym do niesymetrycznej obróbki pojedynczych części.
Inżynieria podstawowa


Zalety procesu
Prawdziwy przypadek
Dwucentrowa paleta z punktem zerowym JWGRIP do obróbki CNC jest szeroko stosowana w fabrykach podzespołów hydraulicznych, przetwórcach części wykorzystujących nowe źródła energii i producentach form. Dwa przypadki przeprowadzone na miejscu wykazują wymierną poprawę operacyjną.
Przypadek 1: Krajowy producent bloków zaworów hydraulicznych
Przed przyjęciem rozwiązania JWGRIP klient używał dwóch niezależnych, jednośrodkowych palet z punktem zerowym do obróbki sparowanych bloków zaworowych.
Każda zmiana partii wymagała 20–30 minut na wyrównanie dwóch stacji.
Wibracje tnące powodowały subtelne przesunięcie stanowiska podczas produkcji masowej, powodując okresowe złomowanie partii spowodowane symetrią niezgodną ze specyfikacją.
Po wdrożeniu ośmiu zestawów:
- Strojenie położenia względnego na dwóch stacjach zostało całkowicie usunięte. Osprzęt można montować bezpośrednio do obróbki.
- Statystyki produkcyjne za cztery miesiące pokazują, że odsetek odrzutów spowodowanych symetrią spadł o 76%.
- Czas wcześniej poświęcony na kalibrację zamienia się w efektywny czas cięcia, znacznie zwiększając wydajność przypadającą na maszynę.
Przypadek 2: Zautomatyzowana linia produkcyjna wykorzystująca nową energię we wschodnich Chinach
W fabryce zainstalowano dwuśrodkowe palety JWGRIP z punktem zerowym na automatycznych liniach produkcyjnych CNC do produkcji elementów obudów akumulatorów symetrycznych lewo-prawo.
Roboty wykonują załadunek i rozładunek dwóch urządzeń w ciągu jednego cyklu i wykonują dwuczęściową obróbkę synchroniczną.
Linia produkcyjna działa stabilnie podczas nocnej zmiany przy minimalnej liczbie personelu na miejscu, bez częstej ręcznej kalibracji osprzętu.
Kontrola jakości
Wszystkie dwuśrodkowe palety JWGRIP z punktem zerowym są w pełni obrobione i montowane we własnym zakresie, bez konieczności outsourcingu kompletnych jednostek OEM przez strony trzecie.
Kompletny przepływ pracy produkcyjnej
- Kucie i odpuszczanie półwyrobów ze stali stopowej
- Obróbka zgrubna
- Pierwsze starzenie odprężające
- Półwykończenie
- Wtórne starzenie odprężające
- Szlifierka 5-osiowa: szlifowanie dwóch otworów montażowych tulei w ramach jednorazowego mocowania
- Wciskanie tulei
- Zgromadzenie Ogólne
- Test szczelności na utrzymanie ciśnienia
- Pełnowymiarowa inspekcja CMM
- Zabezpieczenie antykorozyjne
- Opakowanie odporne na wstrząsy klasy eksportowej
Lista kontrolna inspekcji
✔ Niezależny test powtarzalności pozycjonowania dla każdej stacji lokalizacyjnej
✔ Metrologia CMM dla dwustanowiskowego rozstawu osi, równoległości i wyrównywania wysokości
✔ 5-minutowy test szczelności na powietrze; maksymalny dopuszczalny spadek ciśnienia ≤0,02 MPa
✔ Cykliczna weryfikacja funkcjonalności blokowania-odblokowania
Ocena produktu
1. Potwierdź swoje rzeczywiste zapotrzebowanie produkcyjne na obróbkę części o parach symetrycznych. Sprawdź, czy po zainstalowaniu dwóch podstaw urządzenia nie pojawiają się żadne zakłócenia mechaniczne.
2. Sprawdź na miejscu specyfikacje sworzni ściągających o punkcie zerowym. Wersja standardowa pasuje do kołków ściągających D20. Na żądanie można opracować niestandardowe zespoły tulei dla alternatywnych rozmiarów kołków pociągowych.
3. W przypadku integracji robota z linią automatyki: zapewnij stabilne ciśnienie źródła powietrza w warsztacie w granicach 0,5-0,7 MPa i zarezerwuj punkty sygnałowe I/O dla systemu sterowania PLC.
4. Oblicz całkowitą wysokość układania przedmiotu obrabianego wraz z uchwytem, oceń ryzyko kolizji podczas obrotu narzędzia lub przechylania wrzeciona. Jeśli masz wątpliwości, prześlij rysunki detali do zespołu technicznego JWGRIP w celu oceny kolizji.
Wskazówki operacyjne
Zamocuj paletę na stole roboczym obrabiarki, dokręcając śruby ściśle zgodnie z wymaganiami dotyczącymi wartości momentu obrotowego określonymi w instrukcji obsługi JWGRIP. Zabronione jest dokręcanie z użyciem nadmiernego momentu obrotowego. Nadmierny moment obrotowy śruby spowoduje mikrodeformację podstawy i pogorszy dokładność geometryczną podwójnego stanowiska.
Zamontować filtr olejowo-wodny z przodu wlotu powietrza. Wilgoć i zanieczyszczenia dostające się do tulei pozycjonujących spowodują rdzewienie i ścieranie, a w rezultacie zmianę dokładności.
Rozpylić aerozol suchego smaru wewnątrz tulei punktu zerowego po każdych łącznych 100 godzinach pracy. Zabroniony jest płynny olej silnikowy, ponieważ płynny olej przyciąga metalowe wióry i powoduje awarie polegające na zakleszczeniu tulei.
Przy każdej zmianie biegu dokładnie przedmuchaj tuleje pozycjonujące i otaczające rowki odprowadzające wióry sprężonym powietrzem. Nigdy nie pozostawiaj metalowych wiórów na powierzchniach odniesienia.
Unikaj uderzania ciężkimi przedmiotami w powierzchnie odniesienia palet. Odkształcenia podstawy spowodowanego kolizją zwykle nie można naprawić na miejscu i trwale zniszczy to względną dokładność dwustanowiskową.
Nie należy pracować w warunkach przeciążenia przekraczającego maksymalny dopuszczalny ciężar urządzenia.
Pakowanie i wysyłka
Opakowanie: Eksportowe, odporne na wstrząsy walizki z litego drewna z buforem wewnętrznym z grubej pianki. Precyzyjne powierzchnie odniesienia są dobrze chronione przed wibracjami i ryzykiem kolizji podczas długodystansowego transportu oceanicznego.
Standardowy czas realizacji: 14-20 dni roboczych. Częściowe standardowe jednostki SKU są przechowywane w magazynie, aby przyspieszyć wysyłkę.
Wsparcie posprzedażowe
Gwarancja: 12-miesięczna gwarancja na całe urządzenie obejmuje wady produkcyjne, z wyłączeniem nieprawidłowej obsługi spowodowanej przez człowieka. W przypadku uwzględnionych roszczeń przysługuje bezpłatna naprawa lub wymiana części zamiennych.
Zasoby zdalne: dostępna jest dokumentacja online dotycząca instalacji i uruchomienia. W przypadku projektów zamówień hurtowych dostępna jest płatna zdalna pomoc techniczna.
Modyfikacja niestandardowa: obsługa regulacji odległości od środka, zmiana specyfikacji kołka pociągowego i zmiana układu obwodów pneumatycznych.
Ocena próbki: Można zorganizować próbkę oceny; kupujący poniesie przykładowy koszt frachtu.
Często zadawane pytania
P1: Czy dwucentrowa paleta z punktem zerowym JWGRIP do obróbki CNC może wykonywać obróbkę pojedynczych części przy użyciu tylko jednej stacji?
O: Tak. Umieść osłonę ochronną nad stacją bezczynną i działa ona jak zwykła jednostanowiskowa paleta z punktem zerowym. Tryby przełączania obsługują zarówno scenariusze produkcji pojedynczych, jak i par części, bez pogarszania ogólnej wydajności palet.
P2: Dlaczego dokładność odległości od środka w przypadku dwóch stacji zmienia się po pewnym okresie pracy?
Odp.: Typowe przyczyny: metalowe wióry uwięzione w szczelinach pozycjonujących; rdzewienie tulei spowodowane sprężonym powietrzem zmieszanym z wilgocią; odkształcenie podstawy spowodowane kolizją przy silnym uderzeniu; mikroodkształcenia powstałe w wyniku długotrwałego obciążenia przeciążeniowego. Najpierw wykonaj dokładne czyszczenie i konserwację. Deformacji podstawy spowodowanej kolizją zwykle nie można naprawić na miejscu i wymaga ona oceny przy zwrocie do fabryki.
P3: Czy na tej palecie można ponownie wykorzystać moje dotychczasowe podstawy mocowania z punktem zerowym?
Odp.: Podstawy mocujące wyposażone w standardowe kołki ściągające o punkcie zerowym D20 mogą być stosowane bezpośrednio. W przypadku innych specyfikacji śrub ściąganych wymagane są wykonane na zamówienie zespoły tulei.
P4: Czy dwucentrowa paleta z punktem zerowym JWGRIP 200 jest kompatybilna z 5-osiowymi obrabiarkami CNC?
Odp.: działa z maszynami 5-osiowymi. Proszę podać całkowitą wysokość obrabianego przedmiotu wraz z uchwytem na etapie wyboru; JWGRIP oceni dla Ciebie ryzyko kolizji z przechyleniem wrzeciona.
Wgląd w decyzje dotyczące zamówień publicznych
Wielu producentów produkujących symetrycznie sparowane elementy ma tendencję do zakupu dwóch oddzielnych palet z jednym środkiem, aby obniżyć początkowe wydatki na zakupy. Jednakże ukryte koszty narastają w wyniku powtarzających się godzin pracy związanych z osiowaniem i złomu przedmiotu obrabianego związanego z symetrią.
JWGRIP Paleta z dwoma środkowymi punktami zerowymi do obróbki CNC integruje dwa odniesienia w jednej monolitycznej podstawie. Eliminuje ryzyko symetrii wynikające z kalibracji dyskretnej palety i przesunięcia pozycyjnego wywołanego wibracjami. Zmniejsza kompleksowe straty produkcyjne w przypadku produkcji par części, odpowiedni dla tradycyjnych warsztatów ręcznych, a także fabryk przeprowadzających modernizację linii automatyzacyjnych.
Chcesz ulepszyć obróbkę połączonych części?
Poproś o wycenę lub próbkę oceny dla dwuśrodkowej palety z punktem zerowym JWGRIP.
Skontaktuj się teraz z JWGRIP* W przypadku niestandardowej specyfikacji rozstawu osi, specyfikacji kołka pociągowego lub integracji automatyki, prosimy o kontaktskontaktuj się z naszym zespołem technicznym. Kompatybilne ze standardowymi kołkami ściągającymi D20.