Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






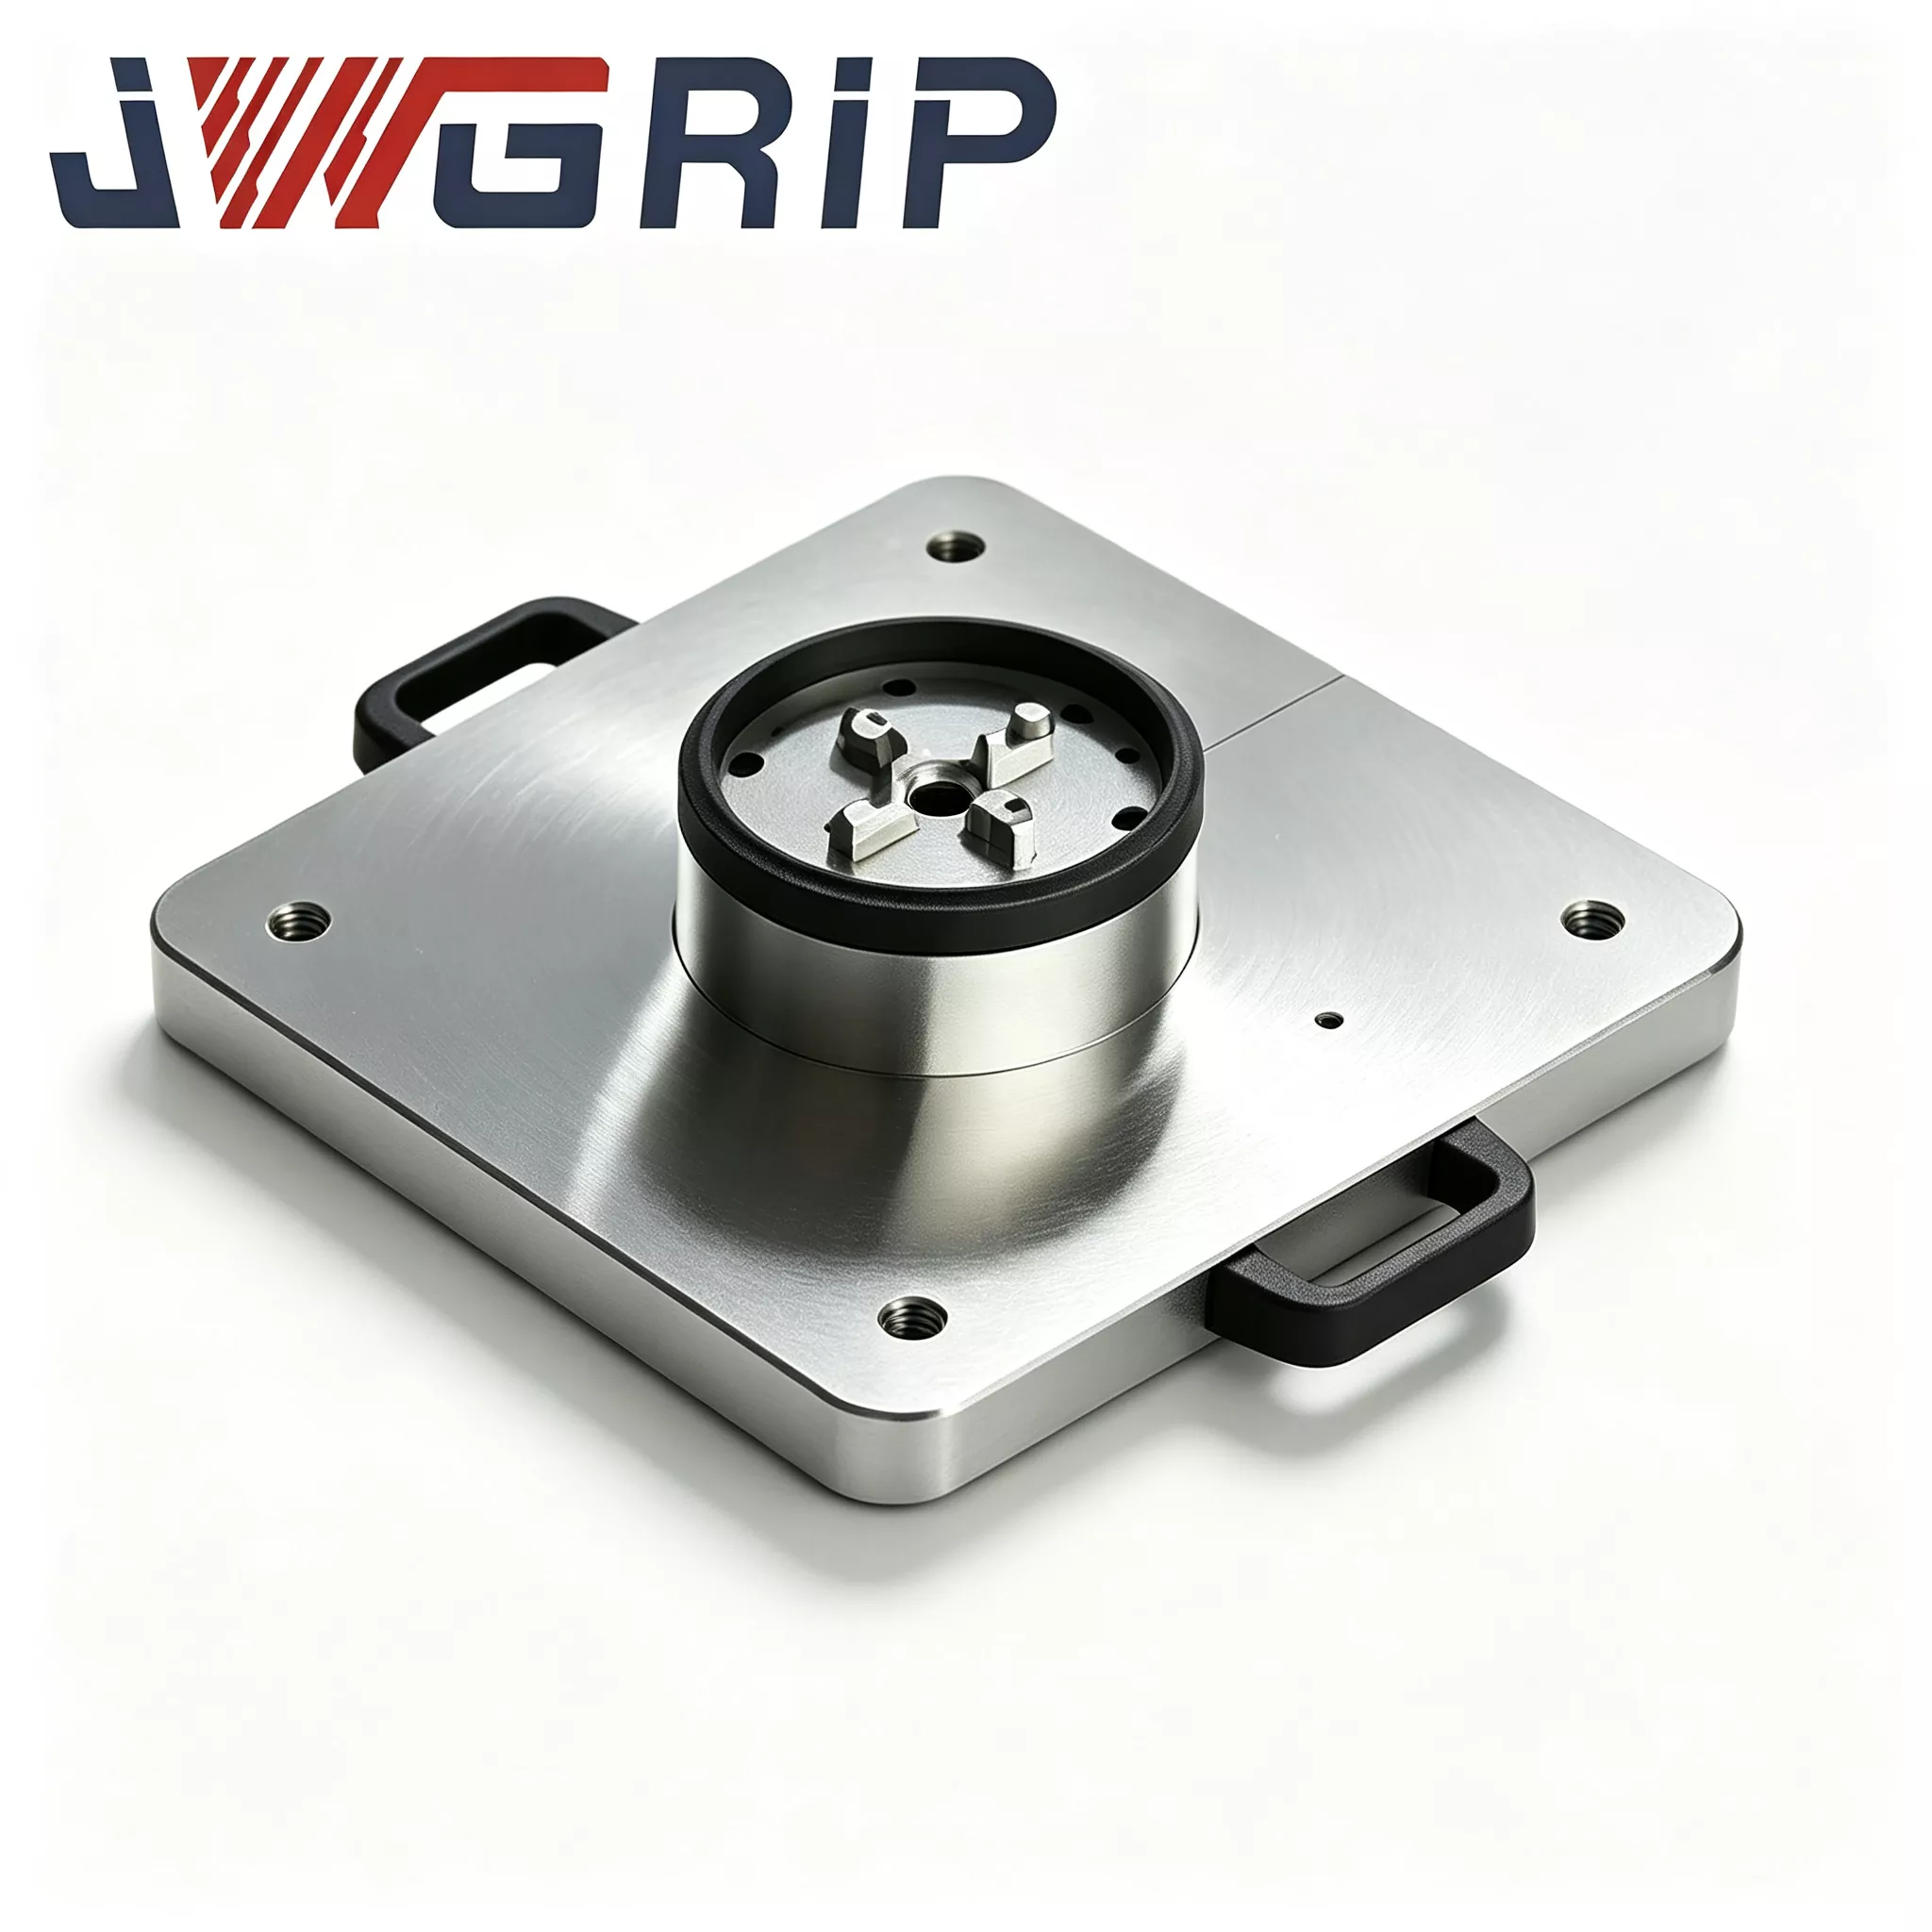
Zautomatyzowana paleta punktu zerowego z uchwytem zasilającym
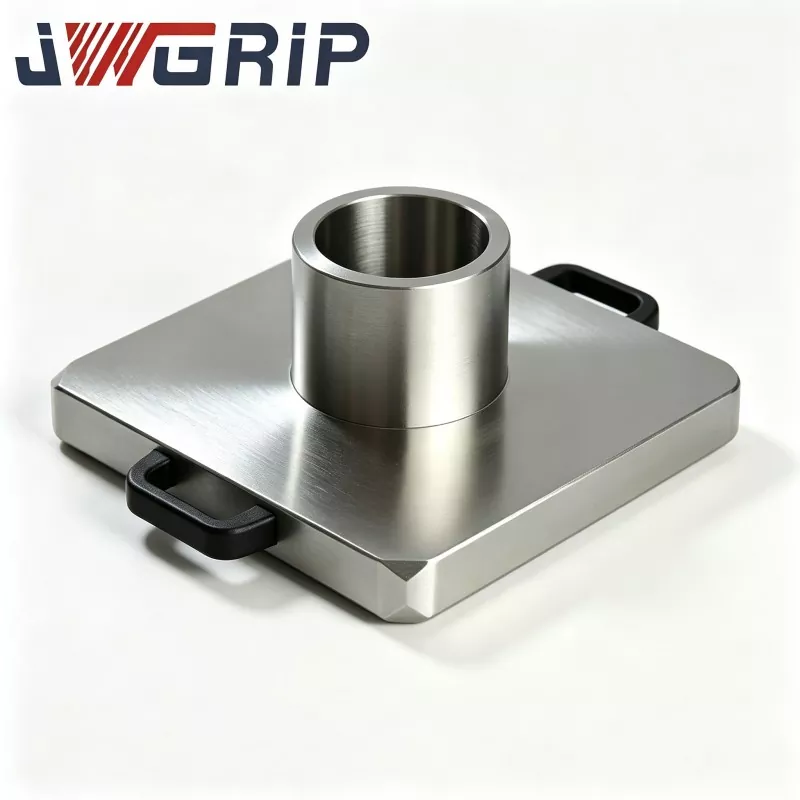
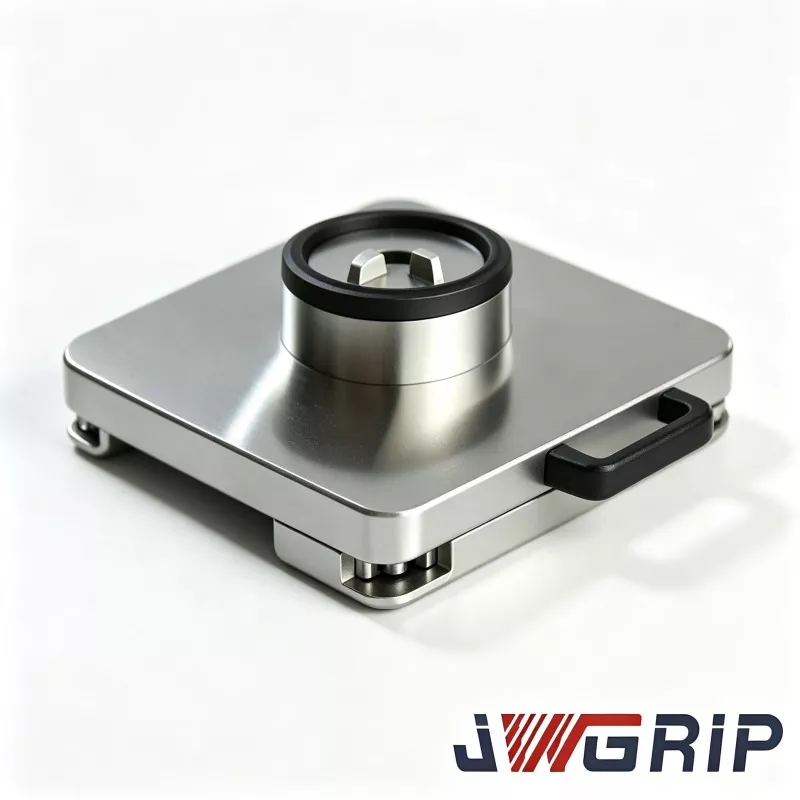
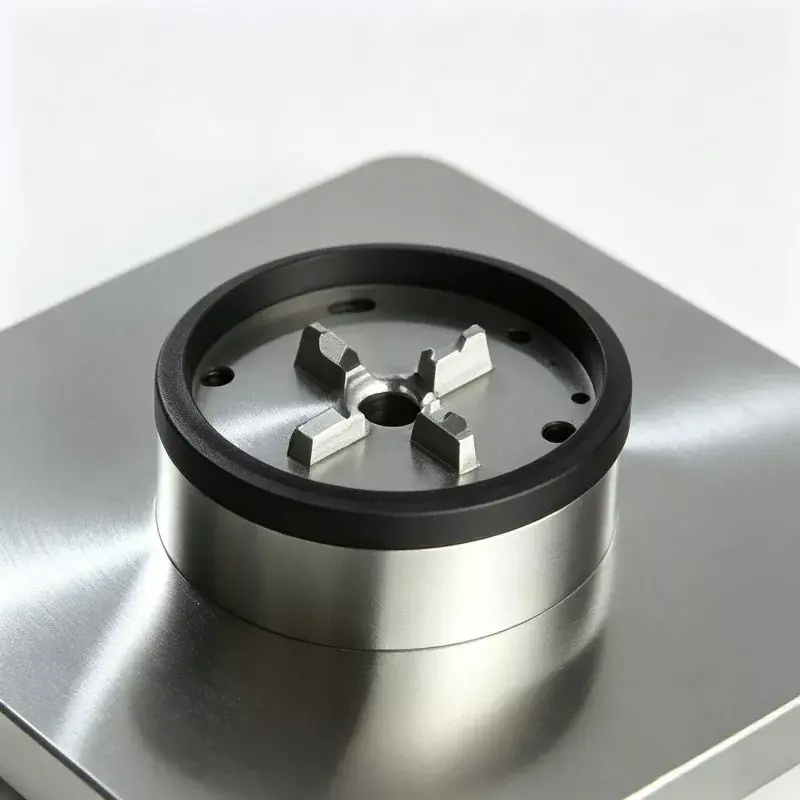
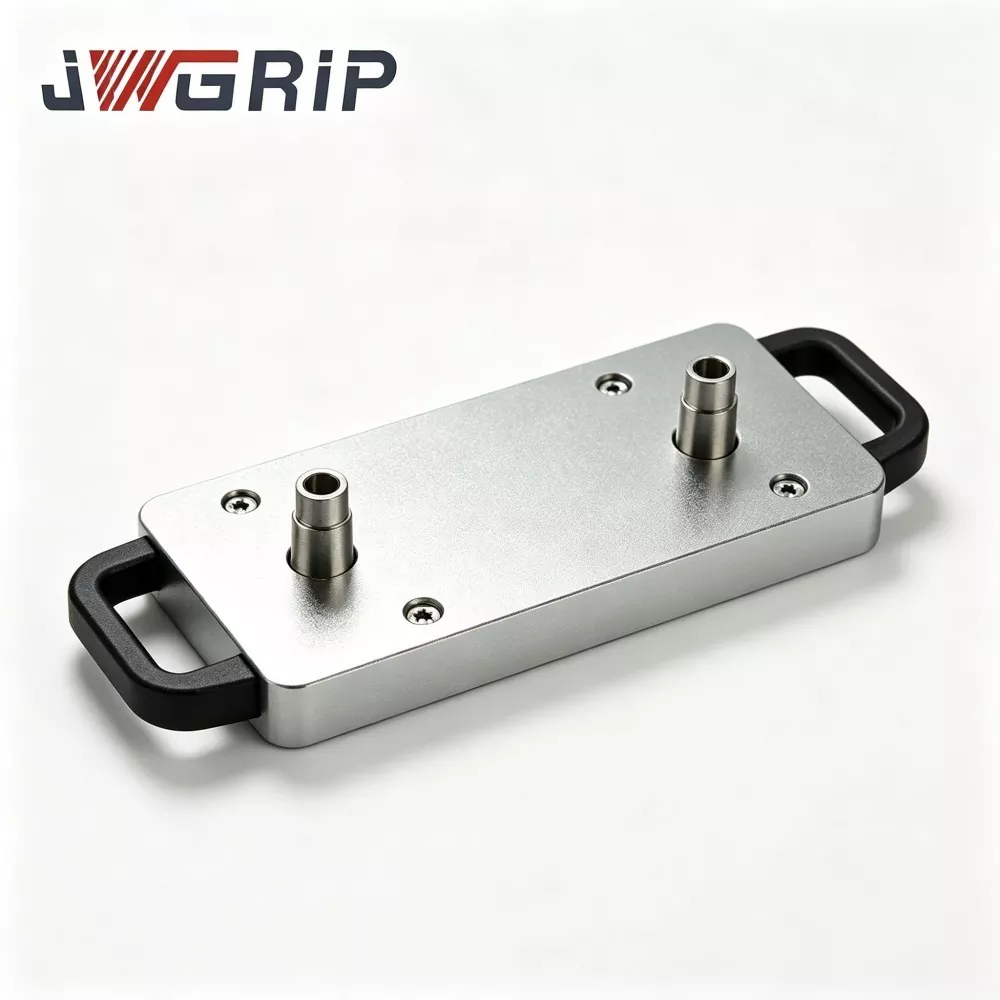
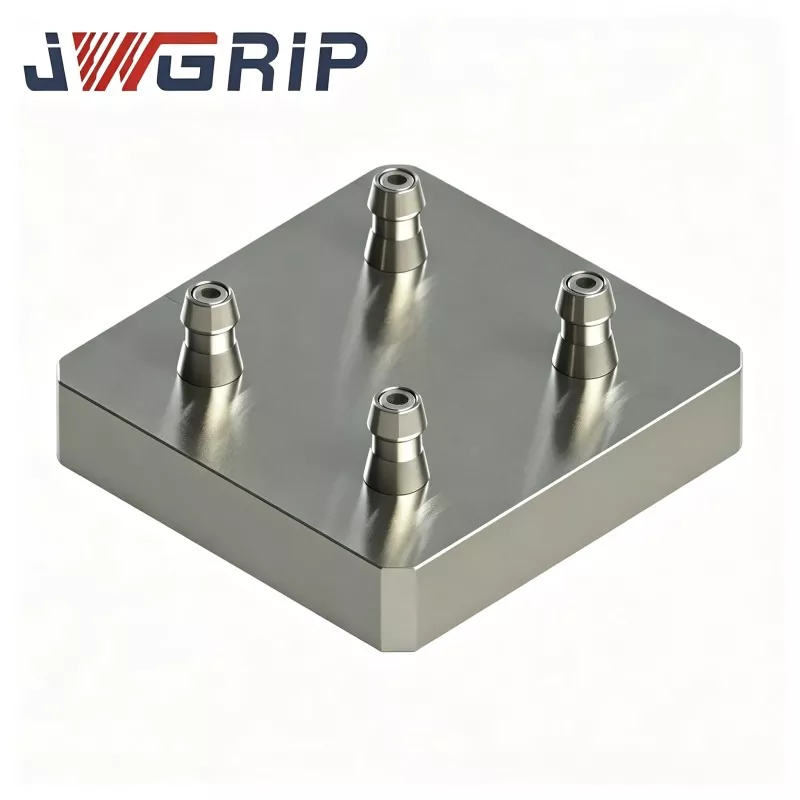
JWGRIP jest producentem i dostawcą profesjonalnej zautomatyzowanej palety z punktem zerowym z uchwytem Power Chuck w Chinach. Jest to zintegrowany uchwyt do pozycjonowania punktu zerowego, zaprojektowany specjalnie dla elastycznych, bezobsługowych linii produkcyjnych CNC. Integruje komponent odniesienia pozycjonowania punktu zerowego i pneumatyczny moduł blokujący uchwyt w jedno urządzenie, eliminując potrzebę zakupu dodatkowych wielowarstwowych płyt adaptera lub oddzielnych mocowań uchwytu. Można go bezpośrednio zainstalować i zamocować na stole roboczym obrabiarki oraz podłączyć do chwytaków robotów przemysłowych.
Zautomatyzowana paleta punktu zerowego z uchwytem zasilającym może osiągnąć automatyczne pozycjonowanie, automatyczne mocowanie i automatyczne zwalnianie po zaciśnięciu przedmiotu obrabianego. Jest szeroko stosowany w przetwarzaniu części odlewanych ciśnieniowo ze stopów aluminium samochodowego, produkcji na dużą skalę metalowych elementów konstrukcyjnych do elektroniki użytkowej 3C oraz automatycznych jednostkach do przetwarzania elektrod grafitowych w warsztatach formujących.
Skład produktu i przebieg pracy
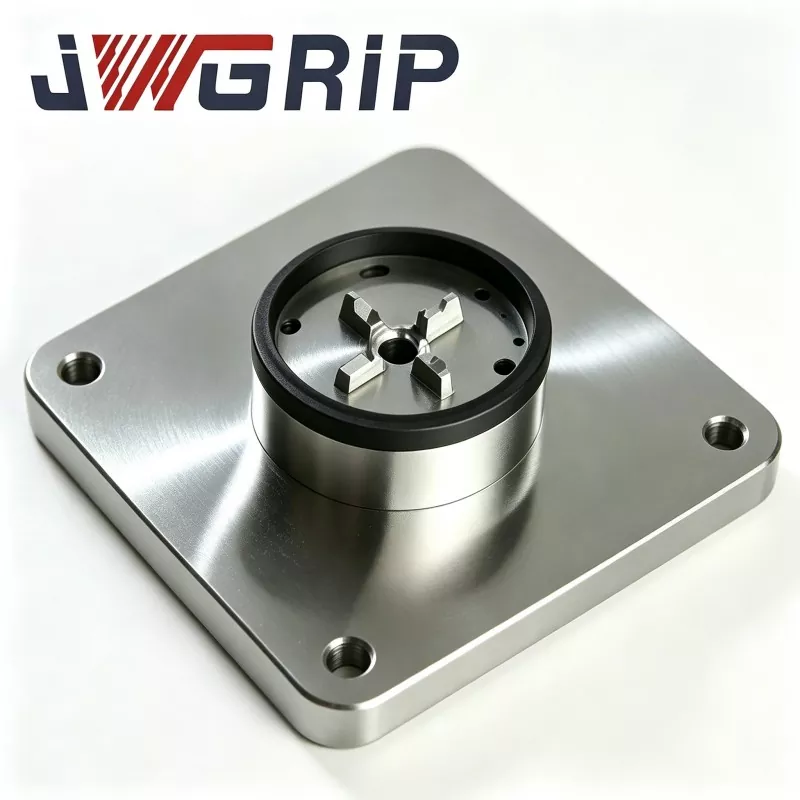
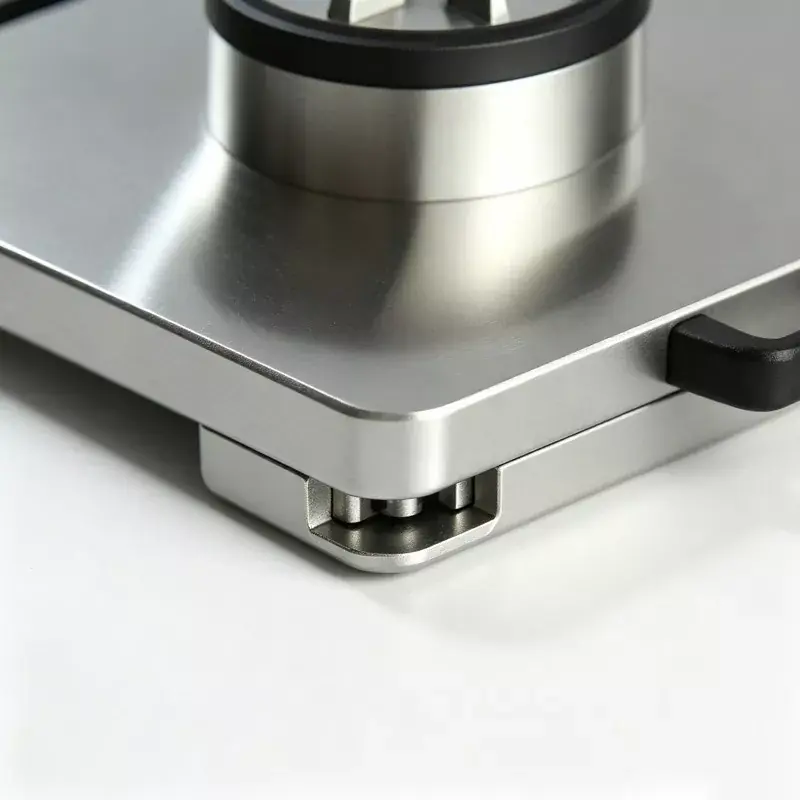
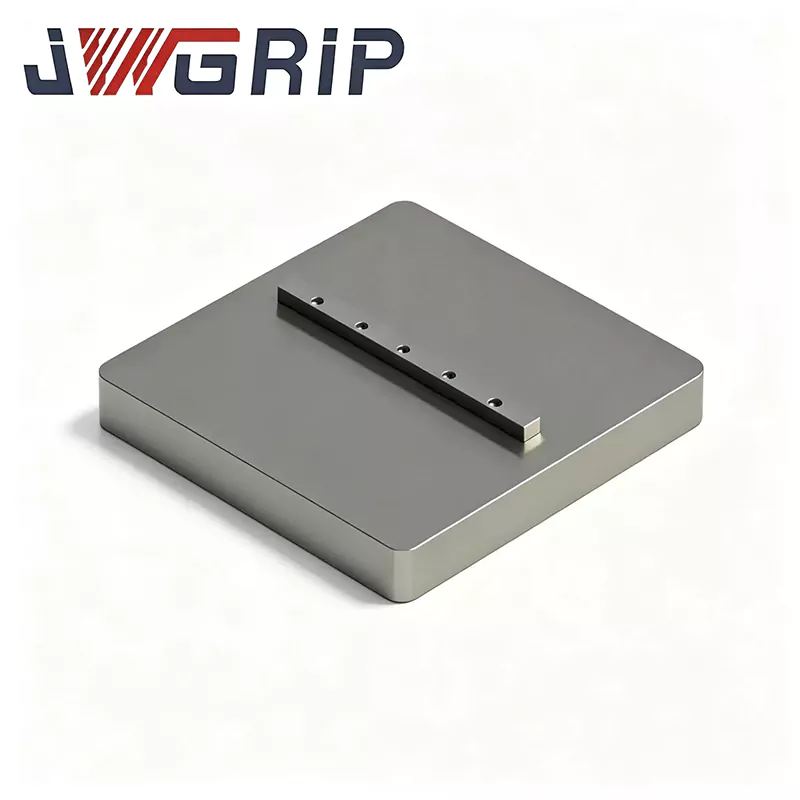
Zautomatyzowana paleta punktu zerowego z uchwytem zasilającym należy do serii palet punktu zerowego. Składa się głównie z czterech podstawowych elementów: korpusu podstawy palety, precyzyjnego zespołu tulei pozycjonującej w punkcie zerowym, pneumatycznego modułu napędowego i synchronicznego uchwytu mocującego.
Cały przebieg pracy wygląda następująco: Robot przemysłowy podnosi podstawę mocowania załadowanego przedmiotu i umieszcza go na płaszczyźnie odniesienia palety. Tuleja pozycjonująca punktu zerowego kończy pozycjonowanie początkowe. Kiedy wbudowany czujnik dokładnie wykryje położenie, wysyła sygnał do układu sterującego PLC.
Sterownik PLC uruchamia obwód pneumatyczny, a wbudowany moduł pneumatyczny napędza uchwyt mocujący, aby synchronicznie przesuwał się do wewnątrz, uzyskując równomierne promieniowe mocowanie podstawy uchwytu.
Po zakończeniu mocowania do obrabiarki CNC wysyłany jest elektryczny sygnał potwierdzający i rozpoczyna się cykl obróbki skrawania.
Po zakończeniu programu obróbki obrabiarka wysyła sygnał zakończenia, a obwód pneumatyczny zwalnia ciśnienie. Uchwyt uchwytowy otwiera się synchronicznie, a robot wyjmuje gotowy przedmiot wraz z uchwytem, przygotowując się do kolejnego cyklu załadunku.
Cały proces nie wymaga ręcznego dokręcania śrub ani ręcznego wskazywania i ustawiania.
Zalety procesu
Półfabrykat płyty podstawy wykonany jest z kutej stali stopowej i poddawany jest dwóm kompletnym procesom obróbki cieplnej odprężającej w celu wyeliminowania wewnętrznych naprężeń szczątkowych powstających podczas procesu obróbki CNC.
Wielu tanich konkurentów pominie ten kluczowy krok. Jeżeli wewnętrzne naprężenia szczątkowe w materiale bazowym są znaczne, powtarzające się operacje mocowania w warsztacie oraz zmiany temperatury w wyniku cykli dzień-noc mogą spowodować mikroskopijne odkształcenia, niewidoczne gołym okiem na płaszczyźnie odniesienia.
Prowadzi to do ciągłych odchyleń wielkości obrabianych detali i skutkuje dużą ilością strat odpadów.
Każdy kawałek surowca w naszej fabryce ściśle przechodzi cały proces wyżarzania. Norma ta wywodzi się z ponad dziesięcioletniego praktycznego doświadczenia inżynierskiego i służy licznym projektom zautomatyzowanych oprzyrządowań CNC. Tuleja pozycjonująca wykonana jest ze stali łożyskowej o wysokiej odporności na zużycie, poddawana hartowaniu i odpuszczaniu, a także jest połączona z dokładnym szlifowaniem otworów wewnętrznych i ultradokładną obróbką, aby zminimalizować szczelinę między powierzchniami pozycjonującymi i zapewnić stabilne działanie pozycjonowania nawet po niezliczonych cyklach wymiany.
Podstawowe zalety
1. Zintegrowany jednoczęściowy projekt konstrukcyjny
Zintegrowana jednoczęściowa konstrukcja oszczędza miejsce montażowe na stole roboczym obrabiarki i eliminuje nagromadzone błędy montażowe spowodowane wielowarstwowymi płytami adaptera. Tradycyjne rozwiązania typu dzielonego wymagają układania w stosy palet z punktem zerowym, płyt podstawy adaptera i niezależnych uchwytów, gdzie ułożenie 2–3 płyt może wygenerować dodatkowe 3–5 μm skumulowanego odchylenia pozycjonowania. Nasza monolityczna, zintegrowana konstrukcja pozwala uniknąć tych źródeł błędów, zmniejsza liczbę zakupionych akcesoriów i obniża koszty zarządzania częściami zamiennymi dla klientów końcowych.
2. Powtórz dokładność pozycjonowania
Paleta zapewnia stabilną, powtarzalną dokładność pozycjonowania wynoszącą ±2 μm. Wewnętrzne otwory tulei pozycjonujących są poddawane obróbce poprzez honowanie i dogładzanie. Każda paleta przed dostawą poddawana jest 100% kontroli dokładności całego elementu, a każda jednostka jest wysyłana z oryginalnym raportem z kontroli w formie papierowej, który może zostać dostarczony do weryfikacji na życzenie zagranicznych nabywców.
3. Integracja natywnej automatyzacji
Znormalizowane porty pneumatyczne i interfejsy wyjściowe sygnału elektrycznego NPN są zarezerwowane, dzięki czemu paleta jest kompatybilna z wieloma głównymi markami robotów przemysłowych dostępnych na rynku. Naprawdę wspiera produkcję na nocną zmianę bez nadzoru. Według rzeczywistych danych dotyczących modernizacji, uzyskanych od jednego z użytkowników końcowych krajowych części samochodowych, czas cyklu wymiany osprzętu skrócił się z oryginalnej instrukcji wynoszącej 12–15 minut do 45 sekund po rozmieszczeniu naszych palet, bez konieczności przebywania operatora na miejscu podczas nocnych zmian.
4. Wysoka siła mocowania
Wbudowany pneumatyczny uchwyt mocujący zapewnia maksymalną siłę mocowania do 45 kN, zdolną wytrzymać uderzenia tnące generowane podczas obróbki detali ze stali formierskiej i odlewów aluminiowych z dużym posuwem, skutecznie zmniejszając ryzyko przesunięcia i poluzowania osprzętu podczas operacji cięcia.
5. Wygodna konserwacja i kontrolowane koszty części zamiennych
Zespoły szczęk uchwytu można demontować i wymieniać pojedynczo, bez konieczności zdejmowania całej palety ze stołu roboczego obrabiarki. Gdy szczęki ulegają ścieraniu lub uszkodzeniu, klienci muszą jedynie zakupić odpowiednie części zamienne, zamiast wymieniać cały zestaw palet, co skutecznie zmniejsza długoterminowe inwestycje w konserwację sprzętu.
Prawdziwe przypadki klientów
Zautomatyzowana paleta punktu zerowego z uchwytem Power Chuck jest najczęściej stosowana w trzech kategoriach linii produkcyjnych: linie do produkcji bezobsługowej CNC komponentów samochodowych, linie do masowej produkcji metalowych części konstrukcyjnych 3C oraz elastyczne, zautomatyzowane komórki do obróbki elektrod grafitowych w fabrykach form.
Przypadek 1:Jeden z dużych krajowych producentów części samochodowych zmodernizował dwie elastyczne, zautomatyzowane linie produkcyjne CNC, instalując w sumie 16 zestawów zautomatyzowanych palet z punktem zerowym z uchwytem Power Chuck do obróbki odlewów ciśnieniowych aluminium. Przed modernizacją operatorzy musieli ręcznie wskazywać i ustawiać przy każdej zmianie osprzętu, co zajmowało około 13 minut na partię. Po wdrożeniu naszych automatycznych palet z punktem zerowym robot wykonuje wszystkie prace związane z załadunkiem i rozładunkiem, pozycjonowaniem i mocowaniem. Pojedynczy cykl przełączeniowy skraca się do 42-50 sekund. Realizowana jest praca na nocnej zmianie bez nadzoru. Według trzymiesięcznych statystyk dotyczących ciągłej produkcji, miesięczna zdolność produkcyjna na poziomie warsztatu wzrasta o 22%. Spójność wymiarowa w poszczególnych partiach detali ulega wyraźnej poprawie, a odsetek odrzutów i złomów znacznie spada.
Przypadek 2:Jedno z dużych przedsiębiorstw zajmujących się produkcją form, zlokalizowane w delcie Rzeki Perłowej, instaluje wiele zestawów tej zautomatyzowanej palety w zautomatyzowanych komorach obróbczych z elektrodą grafitową. Wszystkie podstawy elektrod przyjmują ujednolicone standardowe wymiary. Operatorzy nie powtarzają już ręcznych wskazań przy każdym zadaniu związanym z obróbką elektrody. Spójność wymiarowa gotowych elektrod znacznie się poprawia, a powtarzalna intensywność pracy personelu formowni maleje. Sugerowane pozycje zdjęć: zdjęcia na miejscu wykonane w naszym własnym warsztacie obróbczym, rzeczywiste zdjęcia stacji roboczej automatyki u klienta, szczegółowe zdjęcia korpusu palety w widoku rozłożonym, zdjęcia wykonane podczas kontroli dokładności na wyjściu w fabryce.
Proces produkcyjny
Wszystkie zautomatyzowane palety przechodzą pełną produkcję, obejmującą kucie, obróbkę CNC, obróbkę cieplną, szlifowanie i montaż w naszym wewnętrznym warsztacie mocowania CNC. Nie stosuje się outsourcingu OEM obejmującego całą jednostkę.
Kompletny przebieg produkcji:
kucie półproduktów ze stali stopowej → obróbka zgrubna → pierwsze starzenie odprężające → półwykończenie → wtórne starzenie odprężające → szlifowanie superprecyzyjne → wtłaczanie tulei → montaż ogólny → wieloelementowa kontrola dokładności i wydajności → próba ciśnieniowa szczelności → ochrona antykorozyjna → opakowanie eksportowe.
Kontrola jakości i certyfikaty
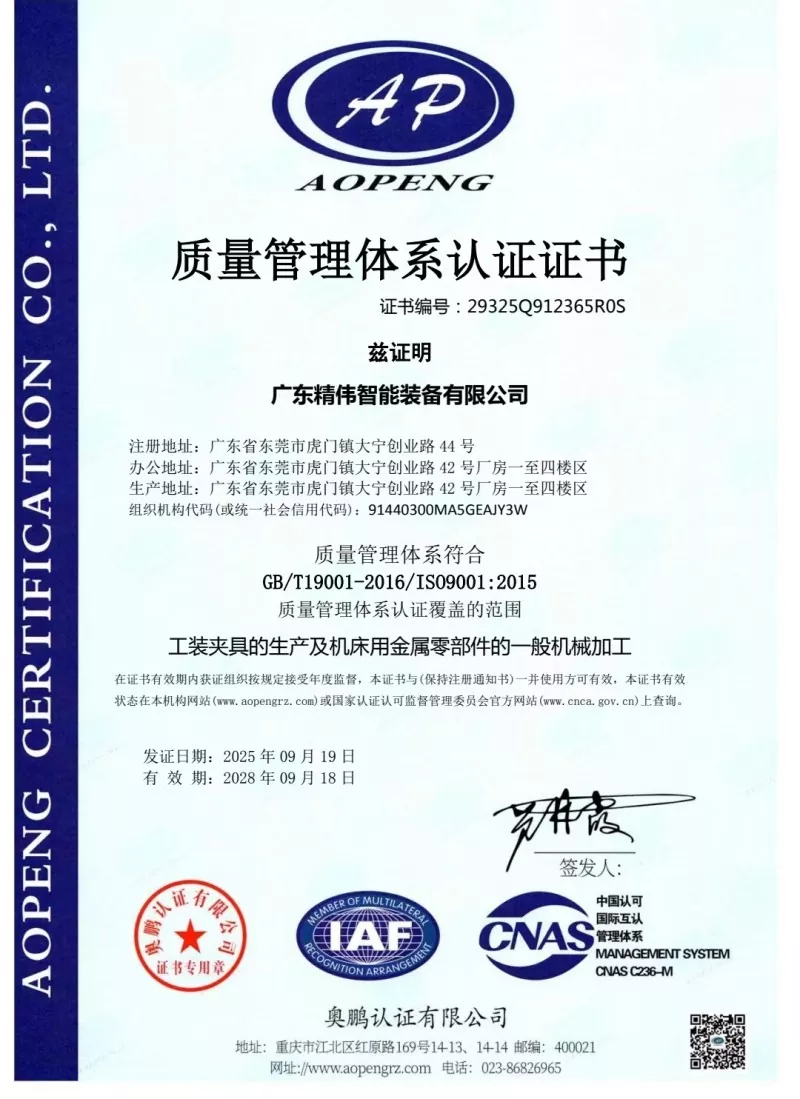
Obowiązkowe elementy kontroli przed dostawą każdej jednostki: test dokładności pozycjonowania, rzeczywisty pomiar siły mocowania uchwytu, próba utrzymywania ciśnienia pod ciśnieniem (maks. dopuszczalny spadek ciśnienia ≤0,02 MPa w ciągu 5 minut trzymania), test integralności sygnału elektrycznego i logiki. Każde urządzenie jest dostarczane z unikalnym arkuszem danych z kontroli fabrycznej. Nasza fabryka posiada certyfikat systemu zarządzania jakością ISO9001. Dla kluczowych komponentów metalowych dostępne są certyfikaty materiałowe. Dopuszczalna jest niezależna inspekcja laboratoryjna wyznaczona przez klientów.
Przewodnik wyboru
Po pierwsze, potwierdź rzeczywisty wymiar zewnętrzny nośnika osprzętu u klienta, aby dopasować go do specyfikacji zakresu mocowania palety.
Po drugie, sprawdź stan źródła powietrza w warsztacie. Ciśnienie sprężonego powietrza musi utrzymywać się na stałym poziomie 0,5-0,7 MPa. Jeśli ciśnienie źródła powietrza ulega dużym wahaniom, zdecydowanie zaleca się potrójny montaż filtra regulującego ciśnienie.
Po trzecie, w przypadku zamówień na projekty automatyzacji wyjaśnij protokół komunikacyjny IO pomiędzy robotem a systemem sterowania PLC. Kompletną dokumentację dotyczącą interfejsu elektrycznego dostarczamy bezpłatnie.
Po czwarte, zapewnij maksymalną masę obrabianego przedmiotu, jeśli przetwarzane są ciężkie przedmioty. Nasz personel techniczny przeprowadzi ocenę i oceni, czy wymagana jest wzmocniona paleta w wersji niestandardowej.
Uwagi dotyczące instalacji, uruchomienia i obsługi
Podczas mocowania palety na stole obrabiarki należy dokręcać śruby stosując momenty dokręcania podane w instrukcji. Zabronione jest gwałtowne dokręcanie z nadmiernym momentem obrotowym, aby uniknąć deformacji korpusu palety. Filtr olejowo-wodny musi być zainstalowany z przodu wlotu sprężonego powietrza, aby zapobiec przedostawaniu się wilgoci i metalowych cząstek do uchwytu i powodowaniu rdzewienia elementów wewnętrznych lub zakleszczaniu szczęk. Co 80-100 łącznych godzin pracy spryskaj suchym smarem w sprayu powierzchnie cierne wewnątrz uchwytu.
Płynny olej silnikowy jest zabroniony, ponieważ płynny olej przyciąga masywne wióry aluminium i żelaza i powoduje awarie powodujące zakleszczenie szczęk. Podczas produkcji należy unikać gromadzenia się dużych ilości wiórów w płaszczyźnie odniesienia palety. Operatorzy muszą przedmuchać i oczyścić otwory ustalające i płaszczyzny odniesienia sprężonym powietrzem przy każdej zmianie zmiany. Nigdy nie uruchamiaj urządzenia przekraczającego maksymalną siłę mocowania podaną w karcie specyfikacji. Praca z przeciążeniem powoduje trwałe odkształcenie plastyczne szczęk uchwytu i trwale niszczy dokładność pozycjonowania palety.
Pakowanie, czas realizacji i obsługa posprzedażna
Eksportowe, odporne na wstrząsy skrzynie z litego drewna z grubą piankową osłoną bufora wewnętrznego zostały zastosowane w celu zabezpieczenia precyzyjnych powierzchni odniesienia przed uszkodzeniami spowodowanymi kolizjami podczas transportu oceanicznego na duże odległości. Standardowy czas realizacji: 12-18 dni roboczych. Niektóre standardowe artykuły są przechowywane w magazynie, co pozwala na krótszą dostawę.
12-miesięczna gwarancja na całe urządzenie obejmuje wady produkcyjne nie spowodowane niewłaściwą obsługą człowieka; zapewniona jest bezpłatna naprawa lub wymiana części zamiennych. Dostępne są zdalne wskazówki techniczne online dotyczące instalacji i uruchomienia. W przypadku projektów realizowanych na zamówienie zbiorcze można zaoferować płatną usługę uruchomienia na miejscu.
Obsługiwana jest dostosowana usługa modyfikacji, w tym regulacja zakresu mocowania, zmiana układu obwodu pneumatycznego i zmiana kształtu sygnału wyjściowego. Bezpłatna próbka jest dostępna do testu oceny klienta; koszty transportu próbek ponoszą kupujący.
Często zadawane pytania
P1: Czy zautomatyzowana paleta punktu zerowego z uchwytem Power Chuck może być kompatybilna z uchwytami punktu zerowego innych marek?
Odp.: Wymiar odniesienia wersji standardowej odpowiada naszemu natywnemu systemowi punktu zerowego. Jeśli w Twoim projekcie wymagana jest kompatybilność z uchwytami punktu zerowego innych marek, powiadom o wymaganiach technicznych przed złożeniem zamówienia, aby móc wykonać niestandardową obróbkę wymiaru odniesienia.
P2: Czy niestabilne ciśnienie źródła powietrza wpłynie na bezpieczeństwo i niezawodność mocowania?
O: Przyniesie to bezpośredni wpływ. Niewystarczające ciśnienie źródła powietrza zmniejsza rzeczywistą siłę mocowania uchwytu i stwarza ryzyko poluzowania przedmiotu obrabianego podczas cięcia. Zdecydowanie zaleca się montaż filtra regulującego ciśnienie w celu stabilizacji ciśnienia w zakresie 0,5-0,7 MPa.
P3: Jakie są główne przyczyny pogorszenia dokładności powtarzalnego pozycjonowania po długotrwałej pracy?
Odp.: Trzy częste przyczyny: po pierwsze, zanieczyszczenia wiórami nagromadzone na referencyjnych powierzchniach ustalających; po drugie, normalne zużycie wewnętrznych elementów ślizgowych; po trzecie, odkształcenie korpusu palety spowodowane silnym uderzeniem zewnętrznym. Priorytetowo traktuj czyszczenie i konserwację. Zużyte komponenty można zastąpić oddzielnymi częściami zamiennymi zamiast wymiany pełnej palety.
P4: Czy tę paletę można zastosować na 5-osiowych obrabiarkach CNC?
Odp.: jest kompatybilny z maszynami 5-osiowymi. Należy obliczyć całkowitą wysokość zmontowanego uchwytu, aby zapobiec kolizjom podczas przechylania wrzeciona 5-osiowego. Dostarcz model obrabiarki na etapie selekcji, a my ocenimy dla Ciebie ryzyko wystąpienia zakłóceń.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości