Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







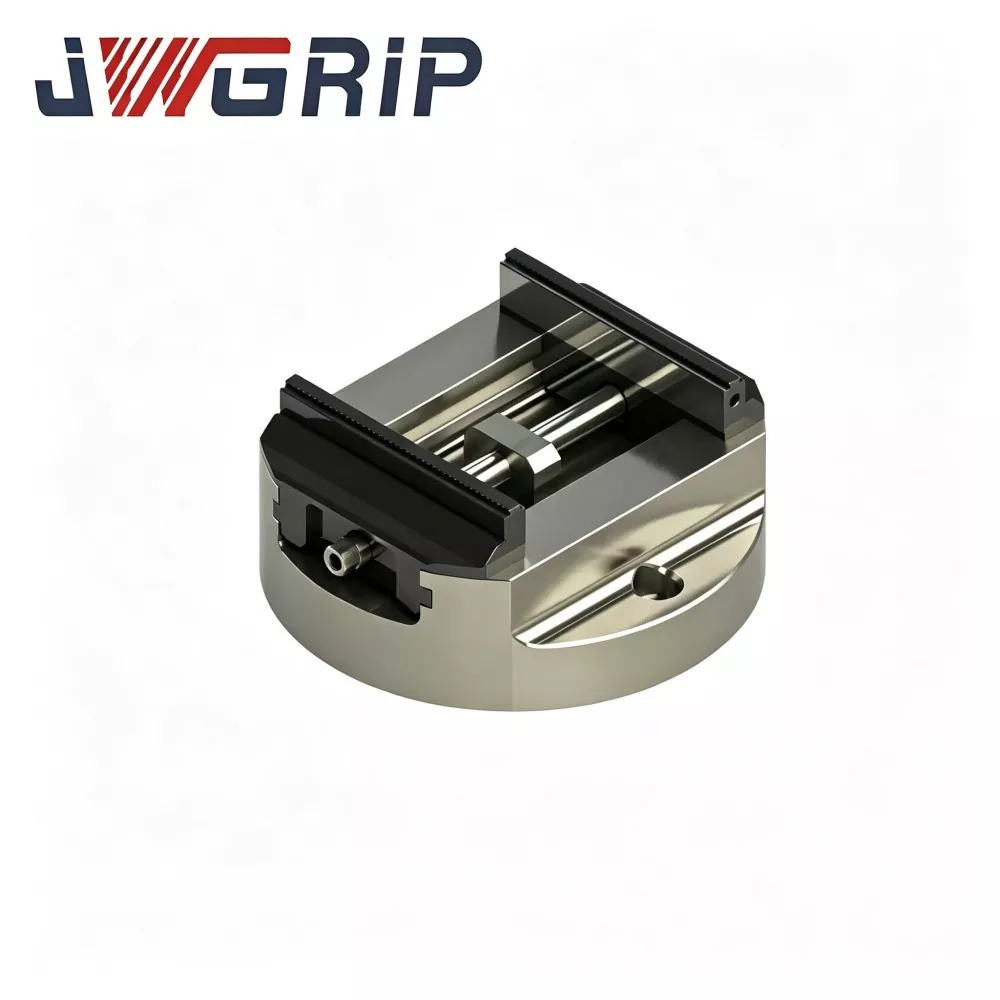
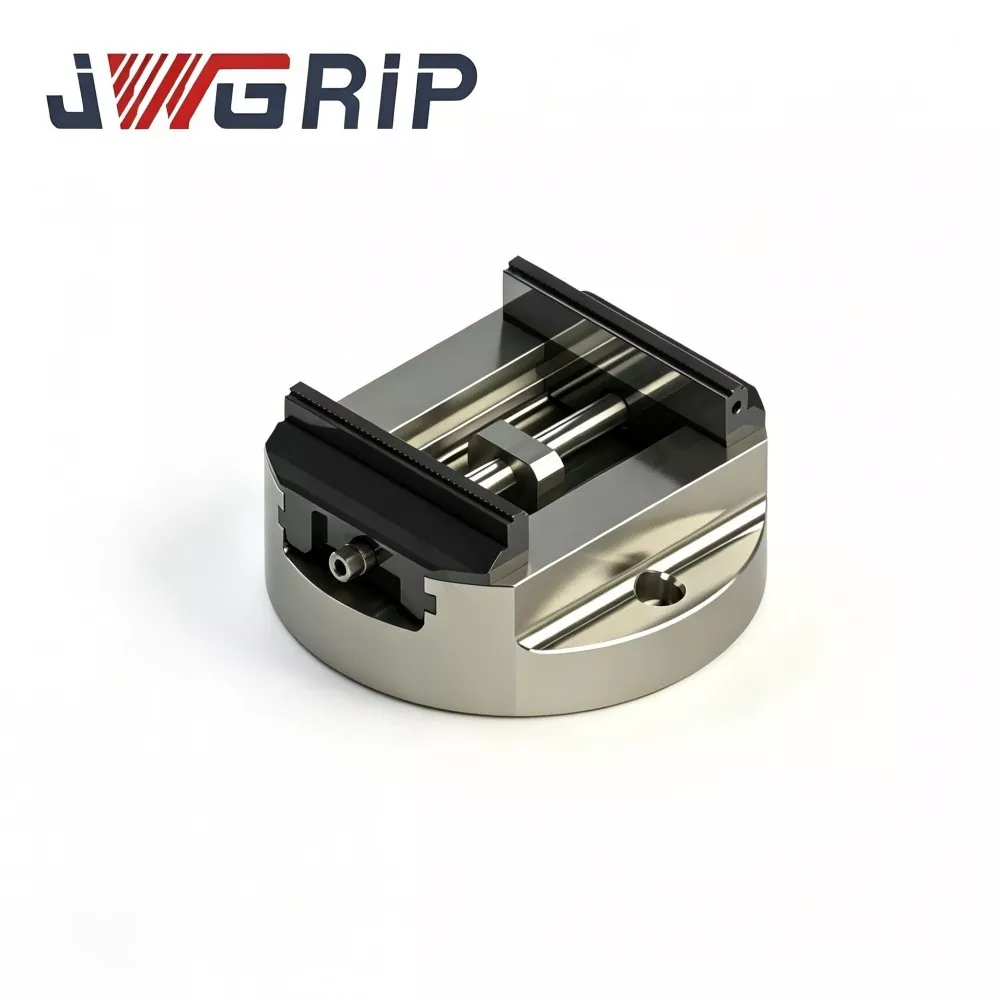
Wytrzymałe imadło samocentrujące z okrągłą podstawą do obróbki 5-osiowej
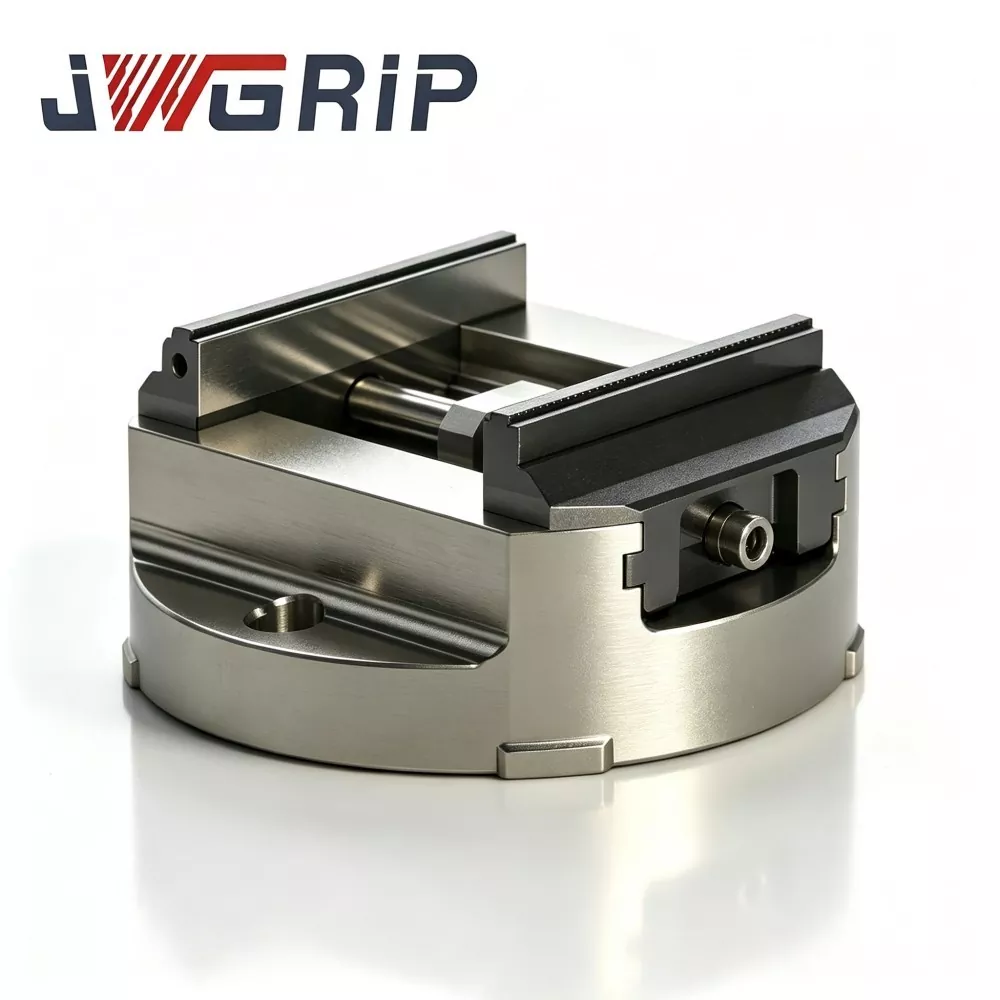
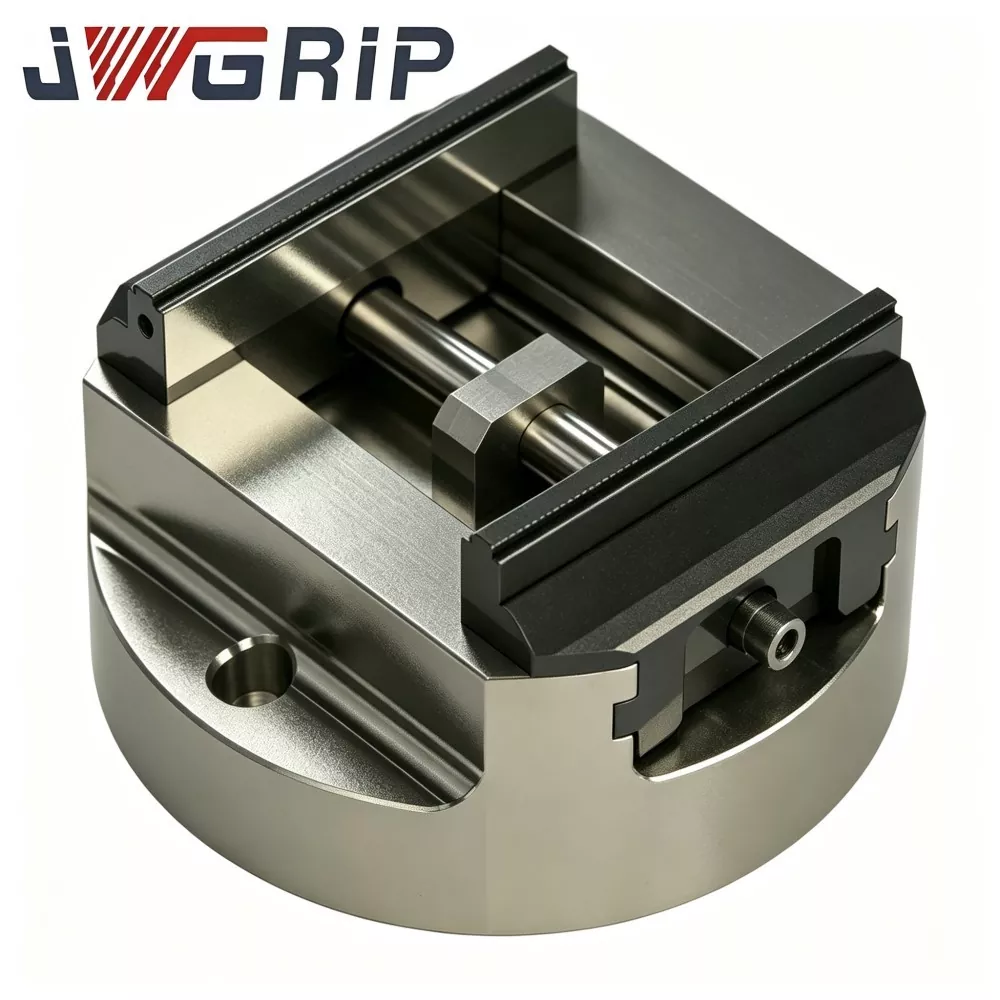
JWGRIP jest profesjonalnym producentem i dostawcą samocentrującego imadła o nowej konstrukcji o dużej wytrzymałości i okrągłej podstawie do obróbki 5-osiowej w Chinach, ze standardowymi specyfikacjami w całości dostępnymi w magazynie w celu terminowej dostawy projektu. Jest to specjalnie zaprojektowany, zintegrowany uchwyt mocujący o dużej sztywności, profesjonalnie zoptymalizowany do zastosowań w 5-osiowej obróbce symultanicznej z dużym obciążeniem, na kołysce i na stole obrotowym. Przyjmując ulepszoną, pogrubioną okrągłą konstrukcję podstawy i wytwarzaną z wysokiej jakości materiałów oraz rygorystycznych standardów produkcji przemysłowej, łączy w sobie dużą sztywność zapobiegającą przewróceniu, wysokowydajną konfigurację przedmiotu obrabianego i trwałą konstrukcję modułową w jedną zintegrowaną jednostkę.
To wysokowydajne imadło samocentrujące o okrągłej podstawie, o dużej wytrzymałości, charakteryzuje się wyjątkową sztywnością zapobiegającą przewróceniu, wydajnym zaciskaniem, wyjątkowo długą żywotnością i przyjazną dla użytkownika modułową konserwacją. Pogrubiona okrągła podstawa wykonana jest z wysokowytrzymałej stali stopowej i poddawana jest wielokrotnym procesom starzenia odprężającego, aby dokładnie wyeliminować wewnętrzne naprężenia szczątkowe, utrzymując stabilną wydajność konstrukcyjną przy naprzemiennym dużym momencie skrawania i warunkach wahań pod dużym kątem. Zespoły przekładni centrującej rdzeń są wykańczane przy użyciu technologii ultraprecyzyjnego szlifowania, zapewniającej dokładne i spójne działanie centrowania po wielokrotnym indeksowaniu obrotowym i długotrwałej pracy cyklicznej.
Dzięki doskonałej odporności na erozję wiórów i korozję chłodziwa, samocentrujące imadło o dużej wytrzymałości z okrągłą podstawą do obróbki 5-osiowej skutecznie zapobiega zużyciu elementów wewnętrznych i pogorszeniu dokładności w trudnych warunkach warsztatowych. Ten uchwyt wykonany w Chinach, szeroko stosowany do ciężkich elementów form, części konstrukcyjnych ze stopów o wysokiej wytrzymałości, wytrzymałych przedmiotów obrotowych i precyzyjnych odlewów mechanicznych, ten uchwyt wyprodukowany w Chinach zapewnia stabilne, niezawodne i wytrzymałe rozwiązania mocowania dla ogólnoświatowych 5-osiowych warsztatów obróbki CNC do ciężkiego cięcia.
Wąskie gardła w świecie rzeczywistym
1. Moment wywracający przy dużych kątach przechyłu
Gdy stół kołyskowy odchyla obrabiany przedmiot do nachylenia 45–90°, połączony moment grawitacyjny i styczna siła skrawania generują ogromne obciążenie wywracające na podstawie imadła. Zwykłe imadła cienkościenne o okrągłej podstawie powodują mikrodeformacje, powodując przesunięcie punktu odniesienia i wielostronną niespójność wymiarową po indeksowaniu.
2. Duże zapotrzebowanie na mocowanie, pełne i puste
Stal formierska, grube odlewy i półwyroby ze stopów o wysokiej wytrzymałości wymagają bardzo dużej siły mocowania, aby wytrzymać uderzenia związane z przechylaniem w 5 osiach. Zwykłe zestawy przekładni zębatych ulegają sprężystym odkształceniom pod wpływem dużej siły mocowania, co prowadzi do asymetrycznego ruchu szczęk i częściowego poślizgu przedmiotu obrabianego.
3. Czasochłonne ustawianie punktu odniesienia na maszynie
W konwencjonalnych konstrukcjach z okrągłą podstawą brakuje zoptymalizowanego koncentrycznego punktu odniesienia. Każda instalacja imadła na stole kołyskowym wymaga wielokrotnej regulacji czujnika zegarowego, co pochłania znaczny czas pomocniczy, inny niż skrawanie.
4. Ostre zanieczyszczenie warsztatu 5-osiowego
Obróbka 5-osiowa powoduje powstawanie masowych rozprysków chłodziwa i wiórów metalowych ze wszystkich kierunków. Nieodpowiednie uszczelnienie umożliwia przedostanie się zanieczyszczeń do wewnętrznej komory przekładni, powodując zakleszczenie, korozję i postępujący spadek dokładności.
5. Wysokie koszty utrzymania przy ciągłej produkcji przy dużych obciążeniach
Niemodułowe konstrukcje szczęk wymuszają wymianę całego imadła w przypadku zużycia powierzchni szczęk w wyniku długotrwałego mocowania pod dużym obciążeniem, co zwiększa długoterminowe wydatki operacyjne warsztatu.
Imadło samocentrujące JWGRIP o dużej wytrzymałości z okrągłą podstawą zostało zaprojektowane tak, aby zapobiegać wszystkim wyżej wymienionym wąskim gardłom dzięki pięciu podstawowym środkom: pogrubionej wzmocnionej okrągłej podstawie, wytrzymałej przekładni o powiększonym przekroju poprzecznym, zoptymalizowanej podstawie montażowej pod kątem stołu kołyskowego, wielowarstwowego, całkowicie zamkniętego uszczelnienia labiryntowego i modułowego wymiennego systemu twardych szczęk.
Skład Zgromadzenia
Imadło samocentrujące JWGRIP o dużej wytrzymałości i okrągłej podstawie do obróbki 5-osiowej składa się z pięciu głównych zespołów:
· Pogrubiona, wzmocniona, odprężona okrągła podstawa
· Wytrzymała synchroniczna przekładnia zębata o powiększonym przekroju
· Modułowy zestaw wymiennych szczęk twardych o wysokiej twardości
· Platforma bazowa montażowa zoptymalizowana pod kątem stołu kołyskowego
· Wielowarstwowy labiryntowy, całkowicie zamknięty moduł uszczelniający
1. Pogrubiona wzmocniona okrągła podstawa
Grubościenny odlew ze stali stopowej o wysokiej wytrzymałości z gęstym promieniowym układem żeber wzmacniających. Wielokrotne cykle starzenia łagodzące stres eliminują naprężenia szczątkowe. Pod dużym kątem przechylania stołu kołyskowego i dużej siły skrawania, podstawa skutecznie tłumi mikrodeformacje i utrzymuje stabilność punktu odniesienia po wielokrotnym indeksowaniu.
2. Wytrzymała synchroniczna przekładnia zębata
Hartowane elementy zębatki o powiększonym przekroju poprzecznym są odporne na odkształcenia elastyczne pod wpływem dużej siły zaciskania. Podwójne szczęki utrzymują wysoką precyzję synchronicznego przemieszczenia nawet podczas mocowania ciężkich, litych półfabrykatów, unikając asymetrycznej siły mocowania i częściowego poślizgu przedmiotu obrabianego w 5-osiowych warunkach przechylania i cięcia.
3. Modułowy, wymienny system twardych szczęk
Twarde szczęki przyjmują niezależną, odłączaną konstrukcję modułową. Dostępnych jest wiele opcji profili szczęk do cylindrycznych, schodkowych i nieregularnych, ciężkich przedmiotów. Po długotrwałym zużyciu podczas mocowania pod dużym obciążeniem szczęki można wymieniać osobno, bez konieczności wymiany całego imadła.
4. Odniesienie montażowe zoptymalizowane pod kątem stołu kołyskowego
Koncentryczny układ odniesienia w kształcie koła zewnętrznego oraz układ kołków ustalających i otworów montażowych są zgodne z głównymi standardami stołów kołyskowych. Obsługiwana jest instalacja bezpośredniego pozycjonowania, co zmniejsza zależność od niestandardowych płyt adaptera i tolerancję cięcia ułożonego w stos, wprowadzoną przez części przejściowe.
5. Wielowarstwowe, całkowicie zamknięte uszczelnienie labiryntowe
Wielostopniowa struktura labiryntowa oraz odporne na zużycie gumowe pierścienie uszczelniające tworzą wielobarierową ochronę. Izoluje masywne rozpryski chłodziwa i wióry metalowe powstające podczas obróbki 5-osiowej przed wnikaniem do wewnętrznej komory przekładni pod dużym obciążeniem, zapobiegając zakleszczaniu się przekładni i precyzyjnemu tłumieniu.
Podsumowanie robocze
Po przymocowaniu imadła do płaszczyzny montażowej stołu kołyskowego za pomocą kołków ustalających i śrub, umieść ciężki przedmiot obrabiany pomiędzy twardymi szczękami. Aktywuj wewnętrzną przekładnię synchroniczną o dużej wytrzymałości; podwójne szczęki poruszają się synchronicznie, aby zakończyć automatyczne zaciskanie centrujące. Gdy stół kołyskowy wykonuje przechylanie pod dużym kątem i indeksowanie obrotowe w celu obróbki wielostronnej, pogrubiona, wzmocniona okrągła podstawa jest odporna na moment wywracający. Wielowarstwowe uszczelnienie labiryntowe chroni wewnętrzne części przekładni. Szczęki modułowe można wymieniać, aby dopasować je do różnych geometrii ciężkich przedmiotów.
Najważniejsze informacje techniczne
1. Pogrubiona, wzmocniona konstrukcja z okrągłą podstawą i doskonałym zabezpieczeniem przed przewróceniem
W odróżnieniu od cienkościennych zwykłych imadeł o okrągłej podstawie, pogrubiona ścianka oraz gęsty promieniowy układ żeber wzmacniających i wielocyklowe odprężanie znacznie zwiększają sztywność konstrukcji. Pod wpływem ogromnego momentu wywracającego generowanego przez przechylenie stołu kołyskowego pod dużym kątem w połączeniu z siłą skrawania przy dużym obciążeniu, mikroodkształcenia okrągłej podstawy są skutecznie tłumione. Punkt odniesienia centrowania pozostaje stabilny po wielokrotnych ruchach indeksujących, gwarantując spójność wymiarową obróbki wielostronnej w przypadku ciężkich detali.
2. Wytrzymały zespół synchronicznej przekładni zębatej o dużej wytrzymałości
Hartowane elementy zębatki o powiększonym przekroju poprzecznym są odporne na odkształcenia elastyczne pod wpływem dużej siły zaciskania. Nawet podczas mocowania ciężkich, pełnych półfabrykatów podwójne szczęki utrzymują synchroniczne przemieszczenie z dużą precyzją, unikając asymetrycznej siły mocowania i częściowego poślizgu przedmiotu obrabianego w 5-osiowych warunkach przechylania i cięcia. Spełniają wymagania dotyczące mocowania dużych obciążeń stali formierskiej, grubych odlewów i półwyrobów ze stopów o wysokiej wytrzymałości.
3. Odniesienie montażowe zoptymalizowane dla popularnych 5-osiowych stołów obrotowych typu kołyskowego
Koncentryczny układ odniesienia w kształcie koła zewnętrznego oraz układ kołków ustalających i otworów montażowych są zgodne z głównymi standardami stołów kołyskowych. Obsługiwana jest instalacja bezpośredniego pozycjonowania, co zmniejsza zależność od niestandardowych płyt adaptera. Zmniejsza tolerancję montażu piętrowego wprowadzoną przez części przejściowe i zmniejsza obciążenie pracą związaną z przygotowaniem osprzętu przed produkcją.
4. Wielowarstwowy, całkowicie zamknięty moduł uszczelniający labiryntowy
Wielostopniowa struktura labiryntowa oraz odporne na zużycie gumowe pierścienie uszczelniające tworzą wielobarierową ochronę. Izoluje masywne rozpryski chłodziwa i wióry metalowe powstające podczas obróbki 5-osiowej przed wnikaniem do wewnętrznej komory przekładni pod dużym obciążeniem. Zapobiegaj zakleszczeniom przekładni i precyzyjnemu tłumieniu spowodowanemu przez zanieczyszczenia warsztatowe, poprawiaj trwałość usług w ramach ciągłej masowej produkcji pod dużym obciążeniem.
5. Modułowy system wymiennych twardych szczęk o wysokiej twardości
Twarde szczęki przyjmują niezależną, odłączaną konstrukcję modułową. Po długotrwałym zużyciu podczas mocowania pod dużym obciążeniem szczęki można wymieniać osobno, bez konieczności wymiany całego imadła. Dostępnych jest wiele opcji profili szczęk do cylindrycznych, schodkowych i nieregularnych, ciężkich przedmiotów, co pozwala na elastyczną konfigurację dla różnych partii produkcyjnych.
6. Kompletne wsparcie inżynieryjne w zakresie niestandardowego rozwoju OEM
Jako chiński producent osprzętu, fabryka JWGRIP wspiera zorientowany na projekt niestandardowy rozwój OEM. Ukierunkowana regulacja obejmuje modyfikację skoku zaciskania, specjalny rozwój profilu szczęk, zmianę układu otworów montażowych dla niestandardowych stołów kołyskowych i specjalną optymalizację wytrzymałości na duże obciążenia, spełniając spersonalizowane wymagania dotyczące mocowania w złożonych 5-osiowych projektach obróbki dużych obciążeń.
Sektory zastosowań
1. Produkcja form o dużej wytrzymałości
Duże rdzenie form, ciężkie wkładki do form i grube elementy podstawy form. Mocowanie pod dużym obciążeniem jest odporne na uderzenia w 5-osiowym frezowaniu zgrubnym. Okrągła podstawa zapobiegająca przewróceniu zapewnia spójność wymiarową wielopłaszczyznowego indeksowania, zmniejszając ilość złomów podczas próbnego uruchomienia formy i skracając cykl rozwoju formy.
2. Obróbka części konstrukcyjnych ze stopów o wysokiej wytrzymałości
Półfabrykaty ze stopów o wysokiej wytrzymałości dla przemysłu lotniczego, ciężkie ramy konstrukcyjne. Precyzyjne centrowanie synchroniczne spełnia rygorystyczne wymagania dotyczące współosiowości i tolerancji położenia dla komponentów stopowych o wysokiej wartości.
3. Obróbka ciężkiego żeliwa i części odlewniczych
Grube półfabrykaty odlewane, ciężkie odlewy mechaniczne. Wytrzymała przekładnia i konfiguracja twardych szczęk wytrzymują zgrubne frezowanie odlewów z dużą ilością materiału w warunkach przechylania w 5 osiach.
4. Produkcja sprzętu ciężkiego i komponentów maszyn inżynieryjnych
Duże płyty podstawy, ciężkie wsporniki konstrukcyjne i ciężkie części obrotowe. Szeroki zakres siły mocowania i podstawa zapobiegająca przewróceniu dostosowują się do różnych geometrii części ciężkiego sprzętu.
5. Wytwarzanie ciężkich części konstrukcyjnych wykorzystujących nową energię
Duże półfabrykaty konstrukcyjne obudowy akumulatora, ciężkie ramy podwozia. 5-osiowe frezowanie i wiercenie wielostronne ze stabilną wydajnością centrowania wspiera wydajność produkcji masowej.
6. Ogólne warsztaty precyzyjne wieloosiowe pod dużym obciążeniem
Zróżnicowane ciężkie mechaniczne części obrotowe. Obsługuje częste przełączanie wariantów ciężkich przedmiotów. Baza montażowa zoptymalizowana pod kątem stołu kołyskowego zmniejsza nakład pracy związany z konfiguracją osprzętu w warsztatach 5-osiowych.
Przebieg instalacji
1. Kontrola czyszczenia przed instalacją
Dokładnie wyczyść płaszczyznę montażową stołu obrotowego kołyski, dolną powierzchnię stykową okrągłej podstawy imadła oraz otwory na kołki ustalające. Całkowicie usunąć wióry metalowe, pozostałości płynu chłodzącego i plamy oleju. Drobne cząstki obce powodują przechylenie imadła, zwiększają odchylenie w przypadku przechylania stołu kołyskowego pod dużym kątem i poważnie pogarszają dokładność obróbki wielostronnej ciężkich przedmiotów.
2. Umiejscowienie punktu odniesienia i mocowanie
Umieść imadło na płaszczyźnie montażowej stołu kołyskowego, włóż kołki ustalające. Wykonaj regulację centrowania czujnika zegarowego w odniesieniu do zewnętrznego koncentrycznego punktu odniesienia o okrągłej podstawie. Po zakończeniu centrowania dokręcić śruby mocujące ściśle momentem obrotowym określonym przez obrabiarkę. Imadło do podwójnej kontroli jest mocno zamocowane, bez drgań i luzów pozycyjnych.
3. Regulacja mocowania ciężkiego przedmiotu obrabianego
Umieść ciężki przedmiot obrabiany pomiędzy twardymi szczękami. Aktywuj synchroniczny samocentrujący mechanizm mocujący. Dostosuj siłę mocowania w zależności od materiału przedmiotu obrabianego i procesu cięcia. Zastosuj wystarczająco dużą siłę mocowania w przypadku ciężkich, pełnych półfabrykatów, aby wytrzymać połączone obciążenie 5-osiowego momentu wywracającego i siły skrawania podczas frezowania. Należy unikać niewystarczającej siły mocowania prowadzącej do poślizgu przedmiotu obrabianego.
4. Weryfikacja pełnego zakresu pracy na biegu jałowym na stole kołyskowym
Wykonaj ruch jałowy stołu kołyskowego w pełnym zakresie przechylania i indeksowania obrotowego. Symuluj rzeczywiste warunki pracy w 5 osiach, sprawdź, czy nie występują zakłócenia mechaniczne, sprawdź, czy pod symulowanym momentem wywracającym i obciążeniem skrawającym nie występuje tendencja do przesuwania się przedmiotu obrabianego. Dopiero pomyślny wynik testu na biegu jałowym może wejść w fazę próbnego cięcia.
5. Weryfikacja dokładności cięcia próbnego
Wykonaj obróbkę próbną przy użyciu testowego półfabrykatu o dużej wytrzymałości. Pomiar wielopowierzchniowych indeksów wymiarowych i tolerancji geometrycznych. Potwierdź, że stabilność centrowania i działanie zapobiegające przewróceniu spełniają wymagania inżynieryjne przed formalną obróbką masową.
Schemat konserwacji
1. Codzienna konserwacja rutynowa Po każdej zmianie produkcyjnej oczyść powierzchnie zaciskowe twardych szczęk i dolną powierzchnię odniesienia o okrągłej podstawie. Usuń nagromadzone wióry i pozostałości chłodziwa, aby wyeliminować źródła odchyleń pozycjonowania.
2. Smarowanie co pół miesiąca Otwórz dostęp do konserwacji zespołu uszczelniającego. Wstrzyknij specjalny smar przeciwzużyciowy o wysokiej lepkości do wewnętrznej pary przekładni zębatej o dużym obciążeniu. Utrzymuj płynny ruch synchroniczny szczęk i stabilizuj stan przerwy w transmisji w ramach ciągłej produkcji indeksowanej w 5 osiach.
3. Regularna kontrola części zużywalnych. Okresowo sprawdzaj powierzchnie stykające się z twardymi szczękami. Wymieniaj szczęki modułowe niezależnie, gdy zarysowania lub zużycie pogarszają jakość mocowania. NIE kontynuować produkcji ze zużytymi szczękami; spowoduje to błędy centrowania w przypadku ciężkich przedmiotów obrabianych.
4. Procedura kwartalnej weryfikacji danych Co kwartał demontuj imadło ze stołu kołyskowego. Sprawdź dolną powierzchnię okrągłej podstawy pod kątem zabrudzeń lub wgnieceń. Zmierz dokładność powtarzalności samocentrowania za pomocą mierników, wykryj subtelne odchylenia dokładności przed incydentami związanymi ze złomem w produkcji masowej.
5. Zabezpieczenie przed długotrwałym przechowywaniem w stanie bezczynności. Całkowicie wyczyść całe imadło, jeśli nie jest używane przez dłuższy czas. Nałożyć powłokę antykorozyjną na powierzchnie robocze podstawy okrągłej i szczęk. Przechowywać w suchym i pyłoszczelnym środowisku.
6. Zasady dotyczące zabronionych operacji Zabraniaj zaciskania przy nadmiernym skoku i trzymania przedmiotu obrabianego pod nadmiernym obciążeniem. Nigdy nie uderzaj korpusu imadła ani szczęk ciężkimi narzędziami, aby uniknąć deformacji okrągłej podstawy i uszkodzenia wewnętrznych elementów przekładni.
Typowa diagnostyka usterek i ich usuwanie
Błąd 1: Wielostronna niespójność wymiarowa po indeksowaniu 5-osiowym
· Prawdopodobne przyczyny: zużycie powierzchni szczęk; niewystarczająca siła mocowania; luźne śruby mocujące z okrągłą podstawą; niewystarczające smarowanie prowadzi do dryfu szczeliny między parami przekładni
· Rozwiązania: Wymień zużyte szczęki modułowe; dostosować siłę mocowania do właściwości przedmiotu obrabianego; dokręcić śruby mocujące standardowym momentem; uzupełnić specjalny smar i ponownie sprawdzić dokładność centrowania.
Błąd 2: Powolny ruch szczęk, obniżona wydajność centrowania synchronicznego
· Prawdopodobne przyczyny: Wióry/chłodziwo przedostają się do zamkniętej komory przekładni; wyczerpanie smaru; przesunięcie luzu pary przekładni
· Rozwiązania: Otwarta obudowa uszczelniająca; całkowicie czyste wewnętrzne zespoły zębatki; uzupełnienie smaru przeciwzużyciowego; dostroić parametry luzu przekładni.
Błąd 3: Po wielokrotnych cyklach indeksowania kołyski następuje przesunięcie pozycji
· Prawdopodobne przyczyny: Obce zanieczyszczenia uwięzione pomiędzy dolnym punktem odniesienia o okrągłej podstawie a płaszczyzną stołu kołyski; zbyt niski moment dokręcenia śruby mocującej; lokalne mikroodkształcenia powstałe w wyniku długotrwałej pracy przeciążeniowej
· Rozwiązania: Zdemontować imadło; dokładnie oczyścić dwie współpracujące powierzchnie; dokręcić śruby określonym momentem; sprawdzić okrągłą podstawę pod kątem trwałych odkształceń; wymienić imadło, jeżeli występuje trwałe odkształcenie.
Błąd 4: Mikropoślizg przedmiotu podczas obróbki zgrubnej w 5 osiach pod dużym obciążeniem
· Prawdopodobne przyczyny: Niewystarczający moment obrotowy; Resztki wiórów przyklejone do powierzchni mocujących twardych szczęk
· Rozwiązania: Umiarkowanie zwiększ moment blokujący; całkowicie oczyścić powierzchnie stykowe szczęk przed zaciśnięciem przedmiotu obrabianego.
Pakowanie i wysyłka
Imadło samocentrujące JWGRIP o dużej wytrzymałości i okrągłej podstawie do obróbki 5-osiowej:
· Standardowo dostępne modele obsługują szybką wysyłkę globalną.
· Każde imadło przed opuszczeniem fabryki przechodzi wieloelementową, ścisłą kontrolę precyzyjną, której towarzyszy formalny raport z testu precyzji i certyfikat kwalifikacji produktu.
· W przypadku wszystkich powierzchni odniesienia stosowana jest pasywacja antykorozyjna.
· W produktach jednoczęściowych zastosowano amortyzującą bawełnę perłową oraz opakowanie kartonowe o wysokiej wytrzymałości.
· Zamówienia zorientowane na eksport przyjmują odporne na wstrząsy, wolne od fumigacji opakowania z przegródkami z drewnianej skrzynki, chroniące powierzchnię roboczą o okrągłej podstawie i twarde szczęki przed precyzyjnymi uszkodzeniami podczas transportu morskiego na duże odległości.
· Zamówienia zmodyfikowane w ramach OEM na zamówienie podlegają wzajemnie negocjowanym terminom realizacji.
Punkty oceny wyboru inżynieryjnego
Wytrzymałe imadło samocentrujące z okrągłą podstawą do obróbki 5-osiowej jest przeznaczone do scenariuszy obróbki z dużym obciążeniem, wielokątowym przechylaniem i indeksowaniem, w sprzęcie 5-osiowym typu kołyskowego. Rozwiązuje podstawowe problemy branży:
· Niewystarczająca sztywność podstawy okrągłej zapobiegająca przewróceniu
· Centrowanie przy wielokrotnym indeksowaniu
· Słaba adaptacja kołyski do stołu
· Niewystarczająca siła mocowania dla ciężkich, litych półfabrykatów
· Szybkie zużycie spowodowane trudnym środowiskiem warsztatowym obsługującym 5 osi
Standardowe wersje dostępne w magazynie pasują do większości popularnych projektów 5-osiowych obrabiarek kołyskowych, charakteryzując się krótkim cyklem dostaw i stabilną, wysoką wydajnością. W przypadku projektów z niestandardowymi wymiarami montażowymi stołu kołyskowego, przedmiotami obrabianymi o bardzo dużym obciążeniu lub specjalnymi wymaganiami dotyczącymi profilu szczęk, zaleca się skorzystanie z usługi inżynieryjnej OEM dostosowanej do indywidualnych potrzeb.
Podczas przeprowadzania oceny selekcji:
1. Najpierw potwierdź maksymalny wymiar obrysu przedmiotu obrabianego i wymagany skok mocowania.
2. Sprawdź wymiary fizyczne i układ kołków ustalających 5-osiowego stołu obrotowego w kształcie kołyski na miejscu.
3. To imadło charakteryzuje się trwałą konstrukcją przy dużych obciążeniach, przyjazną dla użytkownika obsługą i łatwą w utrzymaniu konstrukcją modułową.
4. Skutecznie obniża wskaźnik odrzutów wytrzymałych części 5-osiowych i zmniejsza długoterminowe koszty konserwacji warsztatu.
Często zadawane pytania
P1: Czy to imadło może wytrzymać duży moment wywracający, gdy stół z kołyską przechyla się pod maksymalnym kątem?
Tak. Pogrubiona, wzmocniona, odciążona, okrągła konstrukcja podstawy jest specjalnie zoptymalizowana pod kątem warunków pracy z dużymi momentami wywracającymi 5-osiowych maszyn kołyskowych. Ogranicza mikroodkształcenia pod maksymalnym kątem przechylenia i łącznym obciążeniu podczas intensywnego cięcia.
P2: Czy muszę wymieniać całe imadło po zużyciu twardych szczęk pod dużym obciążeniem?
Nie. Szczęki twarde mają niezależną, modułową, odłączaną konstrukcję. Zużyte szczęki można wymieniać osobno bez konieczności wymiany całego zespołu imadła, co pozwala obniżyć długoterminowe koszty konserwacji.
P3: Czy można go zamontować bezpośrednio na popularnych 5-osiowych stołach obrotowych typu kołyskowego?
Układ otworów montażowych i kołków ustalających w wersji standardowej jest zgodny z głównymi specyfikacjami stołów kołyskowych. W przypadku specjalnego, niestandardowego wyposażenia kołyski, w ramach niestandardowego rozwoju OEM można przeprowadzić modyfikację adaptacyjną.
P4: Czy samocentrujące imadło o okrągłej podstawie o dużej wytrzymałości do obróbki 5-osiowej nadaje się do frezowania zgrubnego pod dużym obciążeniem i przy dużej wydajności usuwania materiału?
Tak. Wytrzymała przekładnia synchroniczna i konfiguracja twardych szczęk o wysokiej twardości umożliwiają obróbkę zgrubną grubych półfabrykatów ze stali formierskiej i ciężkich elementów odlewanych w warunkach przechyłu w 5 osiach.
P5: Czy po wstępnym wycentrowaniu punktu odniesienia wymagane jest wielokrotne ustawianie wskaźników zegarowych przy każdej zmianie partii?
Po jednorazowym centrowaniu punktu odniesienia podczas pierwszej instalacji względna zależność położenia pomiędzy imadłem a stołem kołyskowym pozostaje niezmieniona. Przesyłanie wsadowe wymaga jedynie kontroli wzrokowej bez konieczności powtarzania pełnego centrowania czujnika zegarowego.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości