Polski
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






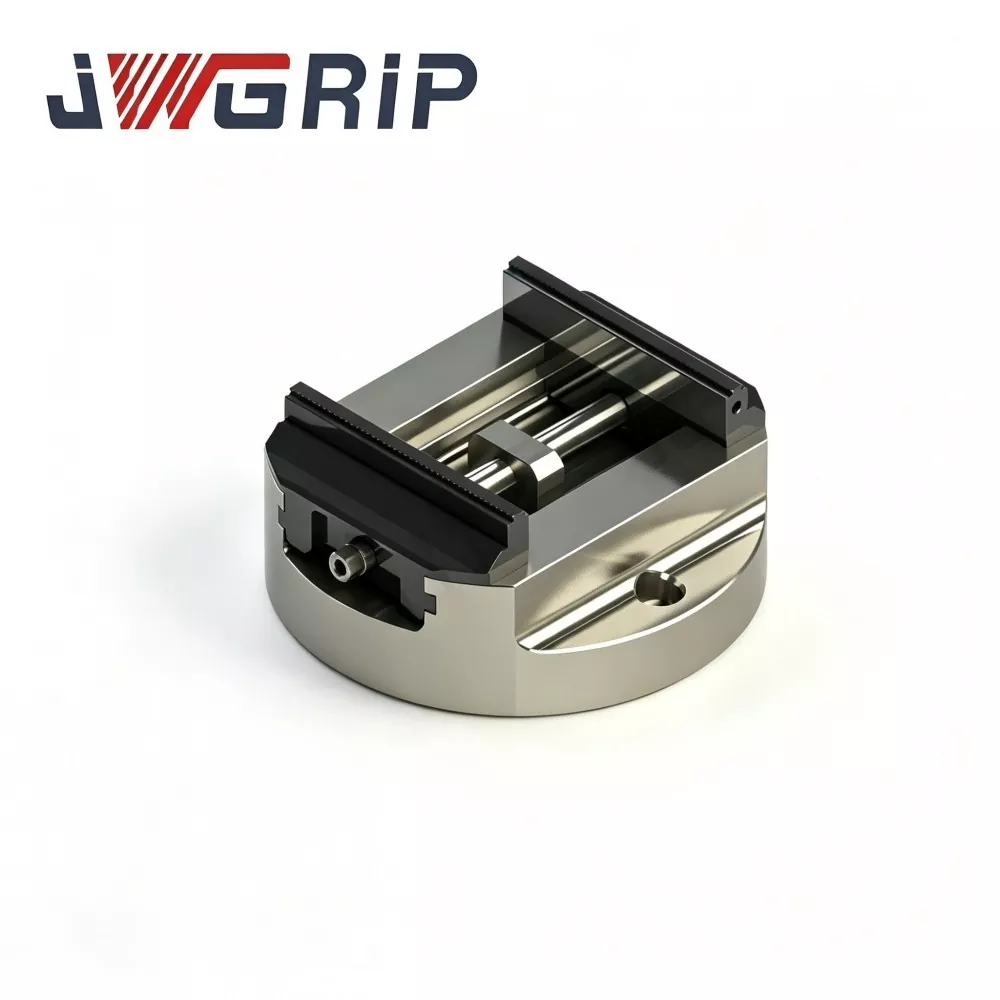
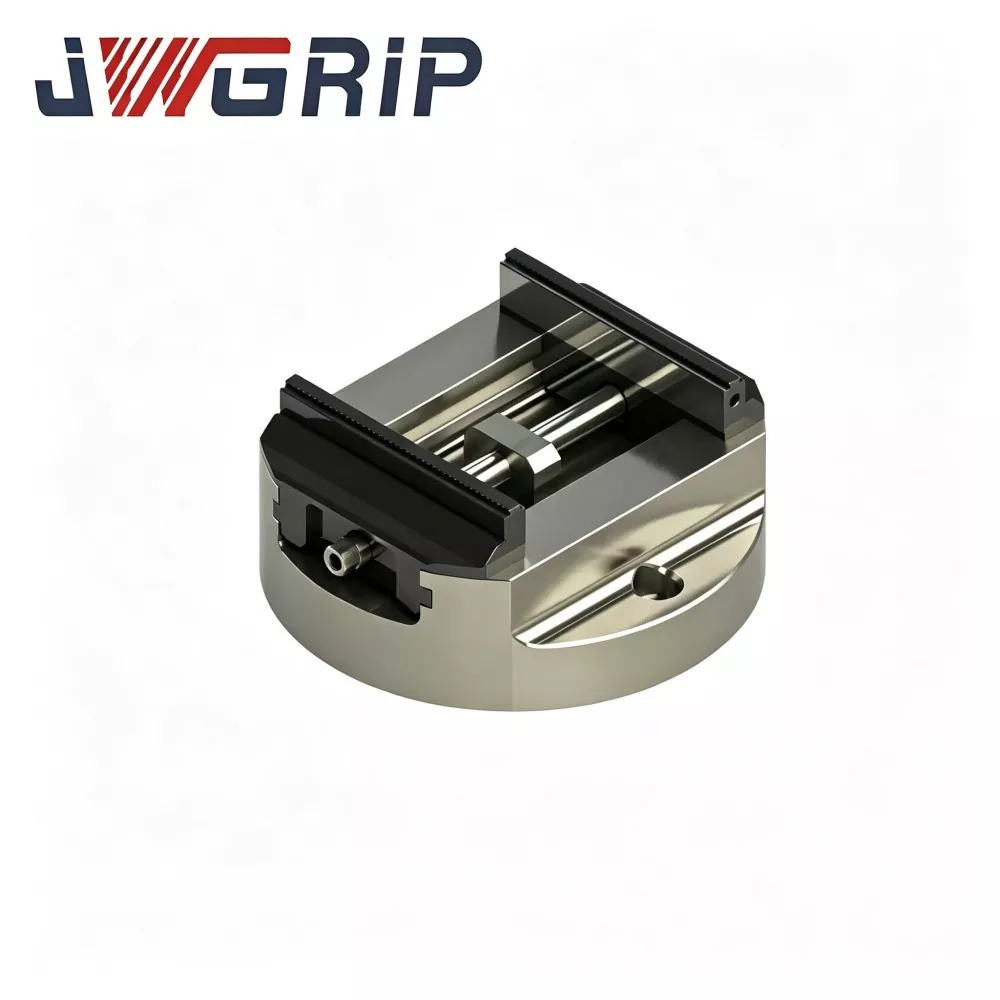
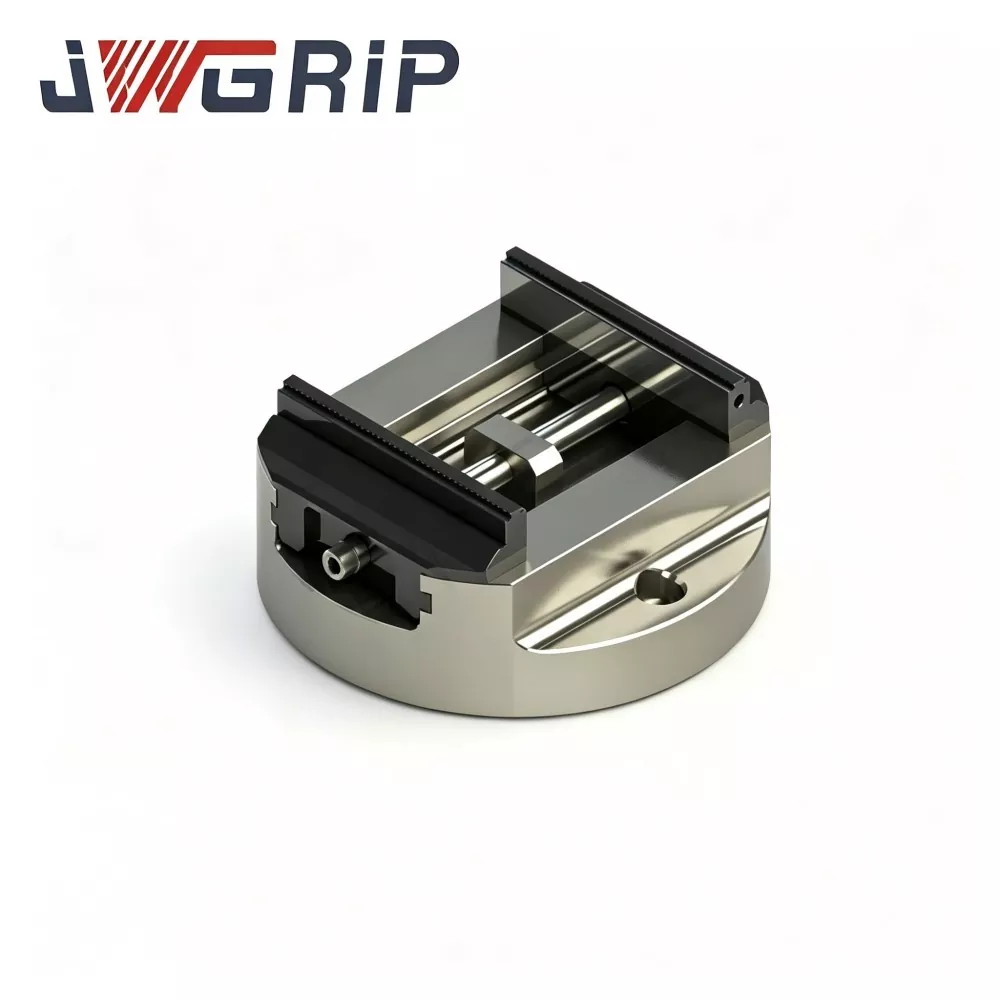
Samocentrujące imadło CNC o wysokiej dokładności z okrągłą podstawą
JWGRIP jest profesjonalnym producentem i dostawcą dostosowanego, samocentrującego imadła CNC o wysokiej dokładności i okrągłej podstawie do obróbki 5-osiowej w Chinach, ze standardowymi modelami w całości dostępnymi w magazynie w celu szybkiej dostawy na całym świecie. Jest to wysoce precyzyjny, zintegrowany uchwyt roboczy CNC, profesjonalnie zaprojektowany do 5-osiowej i złożonej wieloosiowej obróbki CNC. Dzięki zastosowaniu wysokiej jakości korpusu z żeliwa sferoidalnego i hartowanej indukcyjnie konstrukcji prowadnicy, łączy w sobie bardzo wysoką powtarzalną wydajność mocowania, kompaktowy układ oszczędzający miejsce i wysoką sztywność cięcia w jednym zintegrowanym urządzeniu.
To bardzo dokładne imadło samocentrujące o okrągłej podstawie charakteryzuje się powtarzalnością mocowania rdzenia wynoszącą ±0,01 mm, zapewniając wyjątkowo stabilne pozycjonowanie w przypadku obróbki części o skomplikowanych profilach. Wszystkie kluczowe elementy konstrukcyjne poddawane są rygorystycznej obróbce antystarzeniowej odprężającej po obróbce zgrubnej, aby całkowicie wyeliminować wewnętrzne naprężenia podczas odlewania i przetwarzania, zapewniając długoterminową stabilność konstrukcji. Indukcyjnie hartowane prowadnice zapewniają doskonałą odporność na zużycie podczas częstego, cyklicznego mocowania, skutecznie utrzymując stałą dokładność pozycjonowania i unikając osłabienia dokładności spowodowanego długoterminową pracą.
Zoptymalizowana, kompaktowa okrągła podstawa oszczędza miejsce na stole maszyny i skutecznie zapobiega zakłóceniom narzędzia podczas obróbki wahadłowej i obrotowej o dużym kącie. Dzięki prostym i wydajnym procedurom mocowania znacznie zmniejsza błędy konfiguracji spowodowane przez człowieka i maksymalizuje czas sprawności wrzeciona. To urządzenie wyprodukowane w Chinach, mające szerokie zastosowanie w precyzyjnym przetwarzaniu wsadowym komponentów lotniczych, części samochodowych i wysokiej klasy części form, znacznie skraca czas regulacji pomocniczej i zapewnia niezawodną i stałą dokładność wymiarową w przypadku skomplikowanych zadań obróbki precyzyjnej.
Wyjaśnienie zasady działania
Samocentrujące imadło CNC o okrągłej podstawie o wysokiej dokładności to precyzyjny zespół mocujący stosowany głównie w 4-osiowych i 5-osiowych centrach obróbczych CNC, maszynach EDM i precyzyjnym sprzęcie szlifierskim.
Jego podstawową cechą jest konstrukcja z okrągłą podstawą: w porównaniu z imadłami z podstawą prostokątną, konstrukcja z okrągłą podstawą zwiększa luz ruchu obrotowego na stołach maszynowych i pozwala uniknąć konieczności stosowania nieporęcznych pośrednich płyt adaptera.
Funkcja samocentrowania realizowana jest przez wewnętrzny, precyzyjny mechanizm synchronicznej przekładni śrubowej:
1. Po bezpiecznym przymocowaniu imadła do stołu roboczego obrabiarki, umieść przedmiot obrabiany pomiędzy dwiema szczękami.
2. Operuj centralną śrubą napędową; wewnętrzny zestaw śrub krzywkowych napędza podwójne szczęki, aby poruszać się do wewnątrz z identyczną prędkością.
3. Obrabiany przedmiot jest automatycznie centrowany na linii środkowej wrzeciona maszyny, nie jest wymagane żmudne ręczne ustawianie czujnika zegarowego.
Problemy z obróbką
Rzeczywista wieloosiowa produkcja seryjna ujawnia kilka typowych ograniczeń konwencjonalnych rozwiązań w zakresie uchwytów roboczych:
1. Niewystarczający luz obrotowy imadła o podstawie prostokątnej
Prostokątna podstawa zajmuje dużą powierzchnię stołu. Podczas przechylania pod dużym kątem obrabiarek 4-/5-osiowych często dochodzi do kolizji narzędzia z wrzecionem. Dodatkowe płyty adaptera dodatkowo pochłaniają przesuw osi Z.
2.Tłumienie dokładności spowodowane cyklicznym zużyciem prowadnicy
Bez obróbki powierzchni o wysokiej twardości powierzchnie stykowe prowadnic stopniowo zużywają się po masowych cyklach mocowania. Samocentrujące przesunięcia punktu odniesienia, wymagające wielokrotnego ręcznego ponownego ustawienia i obniżenia efektywnego czasu pracy maszyny.
3. Duża zależność od ręcznego centrowania
Tradycyjne imadła wymagają doświadczonych operatorów dokończenia centrowania czujnika zegarowego. Niespójność pozycjonowania wynikająca z różnic w umiejętnościach operatorów zostanie spotęgowana w przypadku złożonego cięcia pod wieloma kątami, co spowoduje powstanie wysokiej wartości złomu przedmiotu obrabianego.
4. Inwazja zanieczyszczeń skraca żywotność oprawy
Słabo uszczelnione konstrukcje umożliwiają przedostanie się płynu tnącego i metalowych wiórów do wewnętrznych zespołów przekładni. Cząsteczki ścierne przyspieszają zużycie komponentów i powodują awarie związane z zakleszczeniem w długotrwałej, ciągłej produkcji.


Skład Zgromadzenia
Samocentrujące imadło CNC JWGRIP o wysokiej dokładności z okrągłą podstawą składa się z pięciu podstawowych zespołów funkcjonalnych:
① Odprężony, wysokiej jakości korpus główny z okrągłej podstawy z żeliwa sferoidalnego
② Harta indukcyjna, precyzyjna grupa prowadnic
③ Wewnętrzna, synchroniczna jednostka napędowa z podwójną szczęką i śrubą krzywkową
④ Wymienny interfejs mocowania szczęk (dla szczęk twardych/miękkich)
⑤ Całkowicie zamknięty zespół uszczelniający odporny na wióry i chłodziwo
1. Główny korpus o okrągłej podstawie z odprężonego żeliwa sferoidalnego
Wysokiej jakości odlew z żeliwa sferoidalnego z wielookrągłą obróbką odprężającą. Doskonała charakterystyka tłumienia drgań eliminuje drgania powstałe podczas cięcia. Okrągły zarys podstawy poprawia luz obrotowy dla sprzętu 4-osiowego/5-osiowego.
2. Grupa precyzyjnych prowadnic hartowanych indukcyjnie
Powierzchnie stykowe prowadnicy poddaje się hartowaniu indukcyjnemu, uzyskując wysoką twardość powierzchni. Precyzyjnie szlifowane powierzchnie ślizgowe gwarantują ruch o niskim tarciu i długotrwałą odporność na zużycie podczas częstych cykli otwierania i zamykania.
3. Wewnętrzny synchroniczny dwuszczękowy zespół napędowy ze śrubą krzywkową
Precyzyjnie wykonana przekładnia śrubowa zapewnia doskonale zsynchronizowany ruch dwóch szczęk. Realizuje automatyczne centrowanie przedmiotu obrabianego niezależnie od początkowej pozycji ułożenia przedmiotu obrabianego.
4. Wymienny interfejs montażowy szczęk
Obsługuje szybką wymianę między twardymi szczękami a aluminiowymi miękkimi szczękami. Użytkownicy mogą zastosować miękkie szczęki do wstępnej obróbki półfabrykatów o specjalnych profilach bez konieczności zakupu dodatkowych dedykowanych uchwytów.
5. Całkowicie zamknięty zespół uszczelniający
Obudowa uszczelniająca otacza wewnętrzną śrubę krzywkową i komorę prowadnicy, blokując metalowe wióry i rozpryskiwanie chłodziwa, chroniąc precyzyjne ruchome elementy przed zanieczyszczeniami ściernymi.
Zróżnicowane najważniejsze cechy wydajności rdzenia
1. Gwarantowana dokładność ponownego mocowania ± 0,01 mm
Sprawdzane przez fabryczne urządzenia kontrolne dla każdego gotowego urządzenia, a nie tylko dla parametrów teoretycznych. Stabilna spójność pierwszej części pomiędzy partiami, skutecznie zmniejszająca odsetek odrzutów i liczbę poprawek w przypadku wysokowartościowych komponentów wieloosiowych.
2. Geometria okrągłej podstawy zoptymalizowana pod kątem wieloosiowego ruchu obrotowego
Okrągły zarys maksymalizuje zakres roboczy obrotowej maszyny. Eliminuje straty ruchu w osi Z spowodowane dodatkowymi płytami adaptera. Zapewnia wystarczającą przestrzeń do unikania podczas skomplikowanej obróbki wahliwie-obrotowej i pozwala na przyjęcie bardziej agresywnych parametrów skrawania.
3. Wyjątkowa skuteczność tłumienia drgań dzięki korpusowi z żeliwa sferoidalnego
Materiał z żeliwa sferoidalnego skutecznie pochłania wibracje powstałe podczas cięcia. Ogranicza drgania powstałe w warunkach intensywnej obróbki. Poprawia jakość powierzchni gotowych części i wydłuża żywotność narzędzia.
4. Hatkowane indukcyjnie powierzchnie ruchome klawiszy HRC 58-62
Krytyczne powierzchnie prowadnic i śrub krzywkowych osiągają twardość HRC 58-62. Zachowuje stabilne działanie samocentrujące po milionach cykli mocowania i spowalnia spadek dokładności wywołany ścieraniem powierzchni.
5. Całkowicie zamknięta konstrukcja uszczelniająca izolująca zanieczyszczenia
Chroni wewnętrzne części precyzyjnej przekładni przed wiórami i rozpryskami chłodziwa w zwykłych warunkach warsztatu CNC. Przedłuża żywotność osprzętu i stabilizuje ciągłą wydajność produkcji seryjnej.
6. Wymienne szczęki twarde/miękkie oraz możliwość modyfikacji niestandardowych zorientowanych na projekt
Interfejs szczęk z możliwością szybkiej wymiany dostosowuje się do zróżnicowanych profili detali. JWGRIP zapewnia usługi inżynieryjne na zamówienie: dostosuj układ mocowania podstawy, kontur szczęk i skok mocowania, aby spełnić specjalne wymagania dotyczące stołu maszynowego i przedmiotu obrabianego.
Typowe sektory zastosowań
1. Produkcja precyzyjnych komponentów lotniczych
Łopatki turbin, ramy konstrukcyjne, elementy podwozia o rygorystycznych wymaganiach tolerancji i skomplikowanych konturach przestrzennych. Stabilne działanie samocentrujące spełnia wymagania dotyczące wielokątowego, 5-osiowego frezowania i wiercenia w przypadku wysokiej jakości części lotniczych.
2. Produkcja komponentów motoryzacyjnych i sportów motorowych
Obudowy silników, obudowy przekładni, elementy konstrukcyjne zawieszenia. Nadaje się do szybkiego frezowania części ze stopów aluminium i tytanu w sprzęcie 4-osiowym/5-osiowym.
3. Wytwarzanie form i matryc
Rdzenie do form wtryskowych, elementy tłoczników. Wysoka sztywność i dokładność powtarzalnego pozycjonowania zapewniają doskonałe wykończenie powierzchni i precyzyjne wymiary elementów przy zadaniach związanych z produkcją form.
4. Precyzyjna obróbka warsztatowa ogólnego przeznaczenia
Praca na pionowych/poziomych centrach obróbczych w warsztacie, w tym frezowanie, wiercenie, szlifowanie i gwintowanie. Niezawodny, uniwersalny uchwyt roboczy do zamówień części w różnych seriach i wielu wariantach.
Przebieg instalacji
1. Dokładnie oczyść płaszczyznę mocowania stołu roboczego obrabiarki i dolną powierzchnię odniesienia imadła o okrągłej podstawie. Usuń metalowe wióry, pozostałości płynu chłodzącego i plamy oleju. Drobne ciała obce spowodują przesunięcie montażowe i odchylenie pozycjonowania podczas wieloosiowych operacji indeksowania obrotowego.
2. Umieść imadło na stole roboczym obrabiarki, dopasuj pozycje otworów montażowych. Dokręcić śruby mocujące momentem obrotowym podanym w oficjalnej instrukcji. Upewnij się, że imadło jest mocno zamocowane i nie chybia się.
3. Umieść obrabiany przedmiot pomiędzy szczękami, użyj centralnej śruby napędowej, aby zakończyć automatyczne samocentrujące mocowanie. Zamień twarde/miękkie szczęki w zależności od materiału przedmiotu obrabianego i konturu zewnętrznego.
4. Wykonaj symulację biegu jałowego maszyny dla wieloosiowych ruchów przechylno-indeksujących. Sprawdź zakłócenia mechaniczne i tendencję do przesuwania się przedmiotu obrabianego pod symulowanymi obciążeniami skrawającymi.
5. Zakończ weryfikację cięcia próbnego na podstawie przedmiotu obrabianego. Sprawdź indeksy wymiarowe i geometryczne tolerancji. Rozpocznij formalną produkcję masową dopiero wtedy, gdy wydajność centrowania i mocowania spełnia wymagania inżynieryjne.
Lista kontrolna konserwacji
1. Codzienna konserwacja
Po każdej zmianie obróbki wytrzeć powierzchnie robocze szczęk i dolną powierzchnię odniesienia o okrągłej podstawie. Usuń wióry i rozpryski chłodziwa, aby wyeliminować źródła odchyleń pozycjonowania.
2. Okresowe smarowanie
W regularnych odstępach czasu otwieraj dostęp konserwacyjny zespołu uszczelniającego. Wstrzyknij odpowiedni smar przeciwzużyciowy do wewnętrznego zespołu przekładni ze śrubą krzywkową, aby zapewnić płynny ruch otwierania i zamykania szczęk.
3. Kontrola części zużywalnych
Okresowo sprawdzaj powierzchnie styku szczęk. Wymień lub ponownie zeszlifuj szczęki, gdy zarysowania lub zużycie pogarszają jakość mocowania. NIE kontynuować produkcji ze zużytymi szczękami.
4. Kwartalna weryfikacja dokładności
Co kwartał demontuj imadło ze stołu roboczego. Sprawdź punkt odniesienia o okrągłej podstawie pod kątem siniaków i wgnieceń. Zmierz dokładność powtarzalności samocentrowania za pomocą narzędzi metrologicznych, wykryj subtelne odchylenia dokładności przed ryzykiem wyrzucenia partii.
5. Długoterminowa ochrona podczas bezczynności
Całkowicie oczyścić cały zespół imadła. Nałożyć powłokę antykorozyjną na powierzchnie robocze podstawy i szczęk. Przechowywać w suchym i pyłoszczelnym środowisku.
6. Uwagi dotyczące zabronionych operacji
Zabrania się zaciskania przy nadmiernym skoku. Nigdy nie uderzaj korpusu imadła ani szczęk ciężkimi narzędziami, aby uniknąć deformacji podstawy i wewnętrznych elementów przekładni.
Odniesienie do wyboru zamówień publicznych
Podstawowa wartość samocentrującego imadła CNC JWGRIP o wysokiej dokładności i okrągłej podstawie:
① Układ okrągły, zoptymalizowany pod kątem wielu osi
② Zatwierdzona fabrycznie dokładność powtarzalnego mocowania ±0,01 mm
③ Obudowa z żeliwa sferoidalnego pochłaniająca wibracje
④ utwardzone indukcyjnie powierzchnie ruchome o wysokiej twardości
⑤ Wymienna konstrukcja szczęk twardych i miękkich oraz możliwości projektowania na zamówienie
Rozwiązuje problemy związane z obróbką wieloosiową: niewystarczający luz obrotowy, błąd ludzki przy ręcznym centrowaniu, odchylenie dokładności spowodowane cyklicznym zużyciem, słaba zdolność adaptacji do detali o różnych profilach.
Przypomnienia o wyborze:
1. Porównaj maksymalny wymiar zewnętrzny przedmiotu obrabianego z efektywnym skokiem mocowania imadła i zachowaj rozsądny margines bezpieczeństwa.
2. Potwierdź układ otworów montażowych na stole maszynowym; ocenić stan kompatybilności w przypadku dopasowania do płytek bazowych o punkcie zerowym. W przypadku niestandardowych wymagań instalacyjnych dostępna jest niestandardowa usługa modyfikacji.
3. Wybierz typ szczęki: wybierz twarde szczęki do metalowych przedmiotów obrabianych o dużej sile skrawania; zastosować miękkie szczęki do wstępnej obróbki półfabrykatów o specjalnym profilu. Przygotowanie zapasowych zestawów szczęk do produkcji o dużym zróżnicowaniu wariantów.
4. Standardowe wersje magazynowe zapewniają szybką dostawę; zastosuj usługę inżynierii niestandardowej OEM dla specjalnych wymiarów montażowych lub specjalnych wymagań dotyczących profilu szczęk.
Często zadawane pytania
P1: Czy samocentrujące imadło CNC o wysokiej dokładności z okrągłą podstawą można zamontować na 4-osiowych i kołyskowych 5-osiowych stołach obrotowych?
Tak. Jego okrągła podstawa optymalizuje prześwit osi obrotowej dla sprzętu 4-osiowego i 5-osiowego typu kołyskowego. Przed instalacją należy obliczyć całkowitą wysokość urządzenia w celu oceny antykolizyjnej. Można dokonać niestandardowej modyfikacji układu otworów montażowych dla specjalnych specyfikacji stołu obrotowego.
P2: Czy w tym imadle można używać miękkich szczęk?
Absolutnie tak. Przyjmuje wymienny interfejs mocowania szczęk. Szczęki twarde i miękkie aluminiowe można dowolnie wymieniać, aby spełnić różne wymagania dotyczące obróbki przedmiotu obrabianego.
P3: Jaka jest gwarantowana dokładność powtarzalnego pozycjonowania?
Gwarantowana dokładność powtarzalnego mocowania sięga ±0,01 mm, każda jednostka przechodzi kontrolę na fabrycznym sprzęcie metrologicznym.
P4: Czy JWGRIP obsługuje niestandardowe zamówienia OEM / ODM?
Tak. Zapewniamy kompleksową usługę inżynierii niestandardowej OEM, obejmującą znakowanie logo, regulację wymiarów i konfigurację materiałów specjalnych, aby spełnić spersonalizowane wymagania na poziomie projektu.
P5: Jakie są kluczowe punkty codziennej konserwacji?
Dzięki całkowicie zamkniętej konstrukcji uszczelnienia nie są wymagane ciężkie prace konserwacyjne. Główne operacje: utrzymywać powierzchnie zewnętrzne w czystości od wiórów, regularnie smarować wewnętrzną przekładnię śrubową krzywki i okresowo sprawdzać stan zużycia szczęk.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości