Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






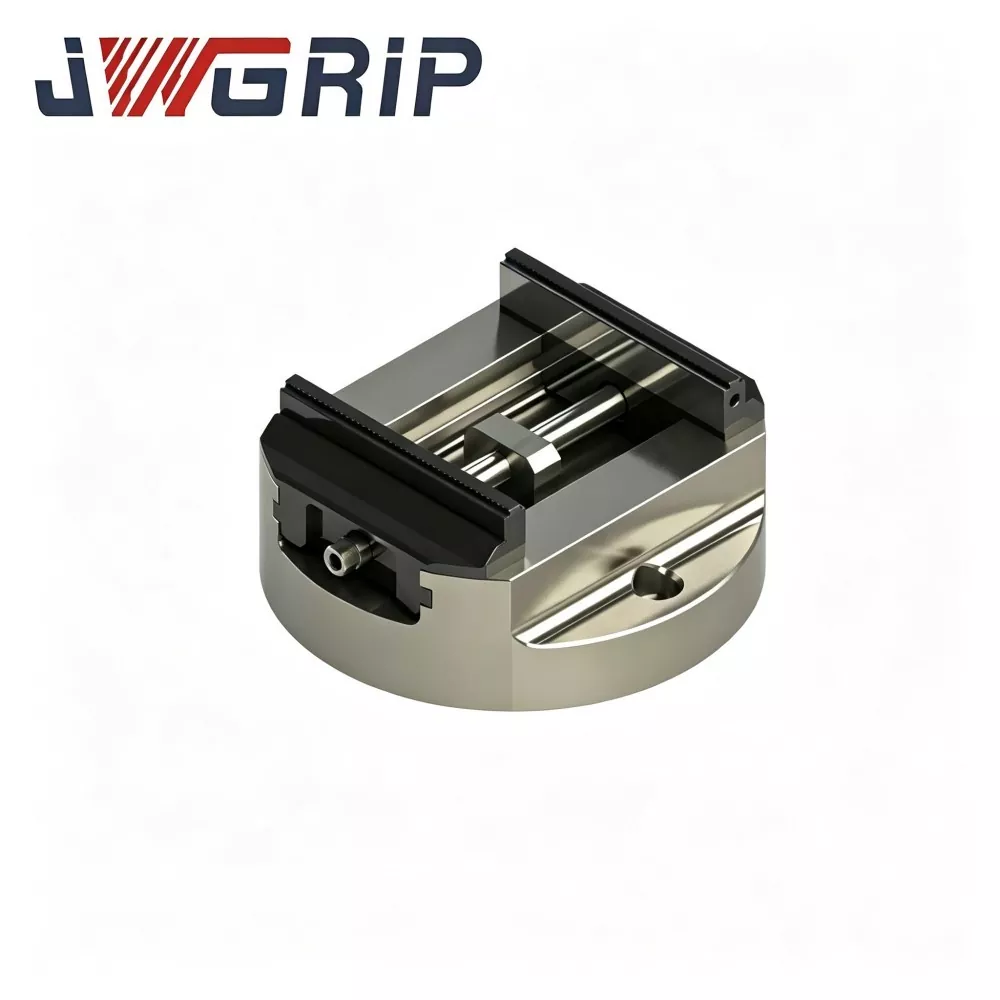
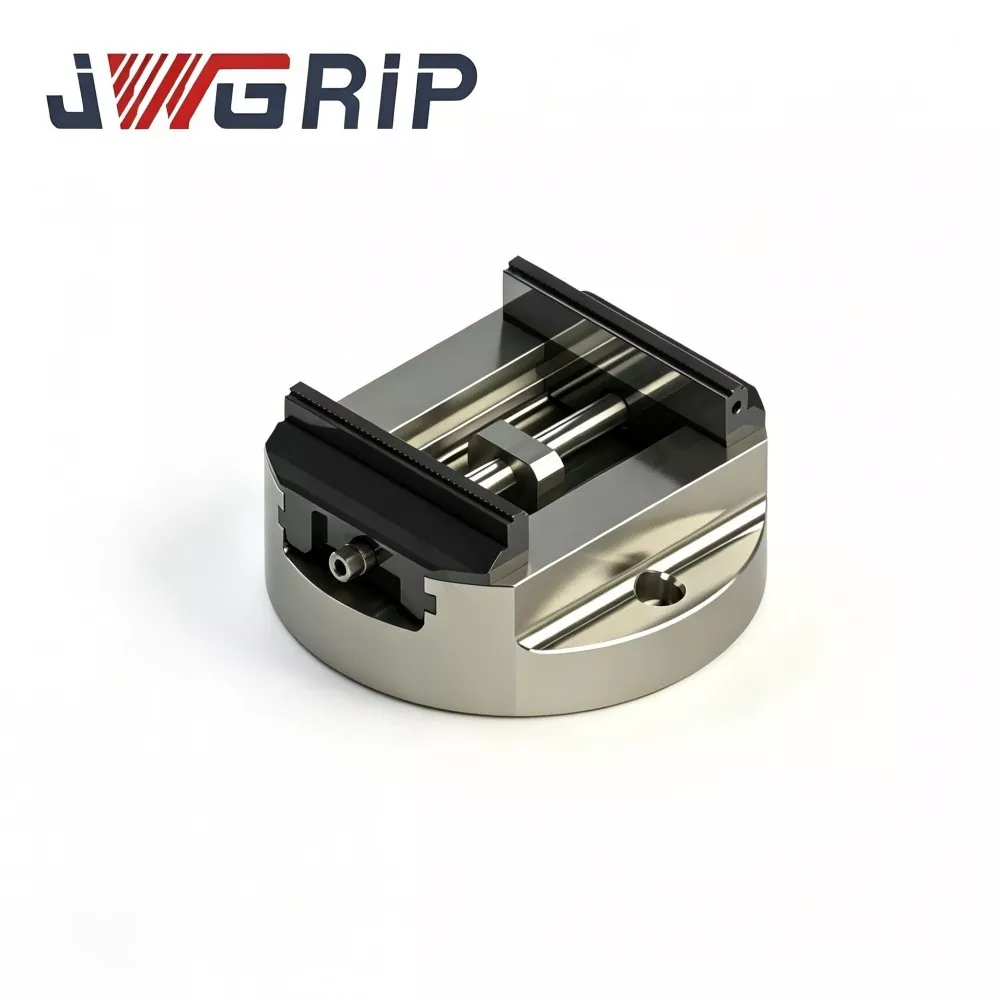
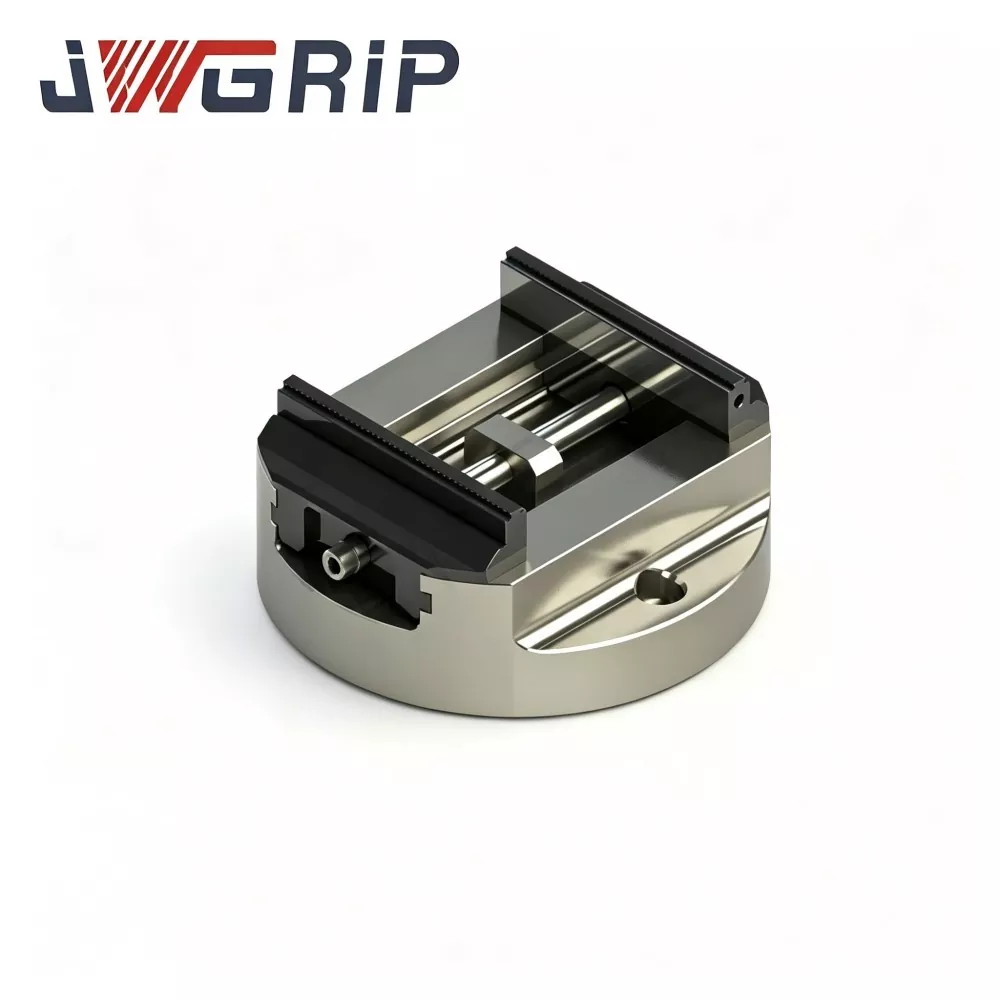
Imadło samocentrujące z okrągłą podstawą i szerokim zakresem mocowania
JWGRIP jest profesjonalnym producentem i dostawcą imadła samocentrującego z okrągłą podstawą o szerokim zakresie mocowania w Chinach, ze standardowymi modelami w całości dostępnymi w magazynie, aby sprostać różnorodnym wymaganiom w zakresie realizacji projektów. Jest to nowo zaprojektowany, zintegrowany, precyzyjny uchwyt mocujący, opracowany specjalnie dla stołów obrotowych CNC oraz procesów obróbki wieloosiowej w 4 i 5 osiach. Przyjmując zoptymalizowaną konstrukcję z okrągłą podstawą i wytwarzaną zgodnie ze ścisłymi, wysokiej jakości normami przemysłowymi, integruje szeroki zakres możliwości mocowania i funkcję pozycjonowania obrotowego o wysokiej stabilności w jednym urządzeniu.
To wysokowydajne imadło samocentrujące z okrągłą podstawą charakteryzuje się doskonałą stabilnością pozycjonowania obrotowego, wysokowydajnym ustawieniem przedmiotu obrabianego, trwałą wydajnością mechaniczną i łatwą w utrzymaniu strukturą modułową. Cały okrągły korpus podstawy jest kuty ze stali stopowej o wysokiej wytrzymałości i poddawany profesjonalnej obróbce starzenia odprężającej w celu wyeliminowania wewnętrznych naprężeń szczątkowych, skutecznie zapobiegając deformacji strukturalnej i dryftowi położenia obrotowego pod długotrwałymi dużymi obciążeniami skrawającymi.
Kluczowe obrotowe powierzchnie dopasowane i elementy przekładni centrującej są przetwarzane poprzez ultraprecyzyjne szlifowanie, co zapewnia stabilną współosiowość i stałą dokładność ruchu podczas powtarzalnego indeksowania obrotowego i obróbki pod wieloma kątami. Skutecznie rozwiązuje typowe wady tradycyjnych imadeł z okrągłą podstawą, takie jak wąski zakres mocowania, łatwe odchylenie pozycjonowania i szybkie zużycie powierzchni.
Szeroko stosowane w produkcji form, obróbce komponentów motoryzacyjnych, częściach obrotowych w przemyśle lotniczym, nowych okrągłych elementach konstrukcyjnych wykorzystujących energię i ogólnej precyzyjnej produkcji wieloosiowej, samocentrujące imadło o szerokim zakresie mocowania z okrągłą podstawą zapewnia stabilne, powtarzalne i wysokowydajne rozwiązania mocowania dla scenariuszy produkcji wielostronnego frezowania obrotowego CNC, wiercenia i wytaczania.
Prawdziwe wyzwania
Podczas wykonywania procesów wieloosiowych na stołach obrotowych zwykłe imadła z okrągłą podstawą tworzą wiele wąskich gardeł wpływających na jakość gotowych części i przepustowość warsztatu:
1. Wąski użyteczny zakres mocowania Wiele konwencjonalnych imadeł z okrągłą podstawą ma ograniczony skok szczęk. Operatorzy muszą często wymieniać imadła na przedmioty obrabiane o różnych średnicach zewnętrznych, co wydłuża czas wymiany osprzętu i zmniejsza wykorzystanie sprzętu.
2. Pryft w położeniu obrotowym pod dużym momentem skrawania. Pod połączonym momentem wywracającym i styczną siłą skrawania imadła o niewystarczającej sztywności podstawy powodują subtelne przesunięcie obrotowe. Pogarsza to bezpośrednio współosiowość i tolerancję bicia kołowego detali obrotowych po indeksowaniu.
3. Czasochłonne wyznaczanie punktu odniesienia na platformach obrotowych W konwencjonalnych konstrukcjach z okrągłą podstawą brakuje zoptymalizowanego koncentrycznego punktu odniesienia. Instalowanie i ponowna kalibracja imadła na stołach obrotowych wymaga wielokrotnej pracy ze wskaźnikiem zegarowym, co pochłania znaczny czas pomocniczy, inny niż skrawanie.
4. Spadek dokładności spowodowany zużyciem powierzchni w produkcji masowej. Długotrwałe, ciągłe indeksowanie i zaciskanie ściera współpracujące powierzchnie stykowe. Bez wymiennych szczęk modułowych nie można lokalnie naprawić zużycia; ogólna dokładność mocowania stopniowo spada w przypadku produkcji wielkoseryjnej.
Imadło samocentrujące JWGRIP z okrągłą podstawą i szerokim zakresem mocowania rozwiązuje powyższe wyzwania poprzez cztery podstawowe rozwiązania konstrukcyjne: układ szczęk o szerokim zakresie ruchu, wzmocniona odciążona konstrukcja z okrągłą podstawą, zoptymalizowane odniesienie do punktu odniesienia i całkowicie zamknięta konstrukcja uszczelniająca izolująca zanieczyszczenia.
Podstawowy projekt
Imadło to jest pozycjonowane jako wysoce niezawodne imadło samocentrujące do urządzeń wieloosiowych ze stołem obrotowym. Imadło samocentrujące z okrągłą podstawą i szerokim zakresem mocowania NIE jest prostym powiększeniem ruchu szczęk w porównaniu z konwencjonalnymi imadłami o okrągłej podstawie o małych rozmiarach. Nasz zespół badawczo-rozwojowy ponownie optymalizuje grubość ścianki okrągłej podstawy, układ żeber przejściowych, wymiary modułu przekładni synchronicznej i układ odniesienia zgodnie z rzeczywistymi charakterystykami obciążenia obróbki na stole obrotowym.
Kluczowe cele projektowe:
1. Zapewnia szeroki zakres mocowania, zachowując jednocześnie sztywność podstawy okrągłej zapobiegającej przewróceniu
2. Zmniejsz obciążenie związane z ustawieniem punktu odniesienia osprzętu podczas instalacji na stole obrotowym
3. Utrzymuj stabilną dokładność samocentrowania podczas powtarzających się momentów indeksowania i wywracania
4. Zastosuj modułową, przyjazną w utrzymaniu strukturę, aby obniżyć koszty operacyjne w scenariuszach ciągłej produkcji
Świadczymy usługę projektowania na zamówienie specyficzną dla aplikacji dla specjalnych wymagań na poziomie projektu.
● Standardowe warianty produktów pokrywają większość głównych wymagań związanych z obróbką na wieloosiowym stole obrotowym
● Dostępne są dostosowania konstrukcyjne oparte na inżynierii dla specjalnych wymiarów mocowania stołu obrotowego, unikalnych zakresów średnic zewnętrznych detali i specjalnych wymagań dotyczących profilu szczęk

Skład Zgromadzenia
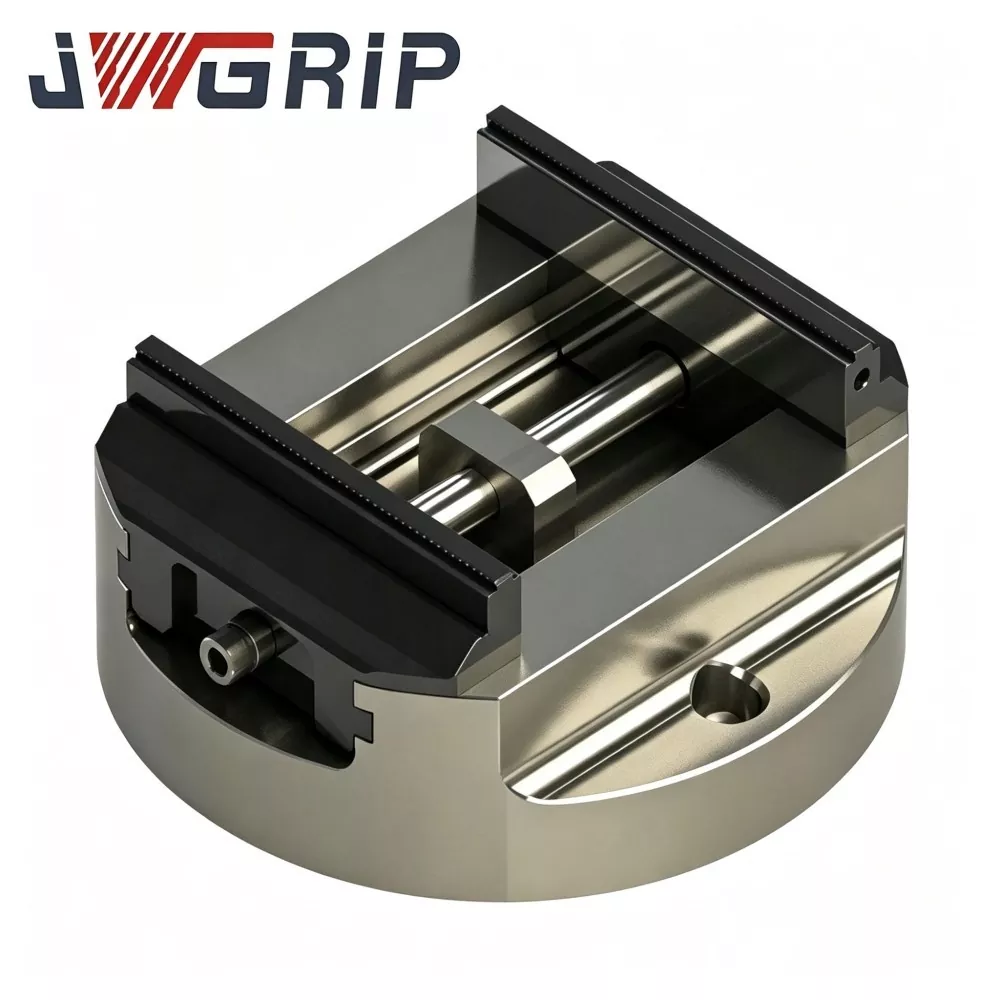
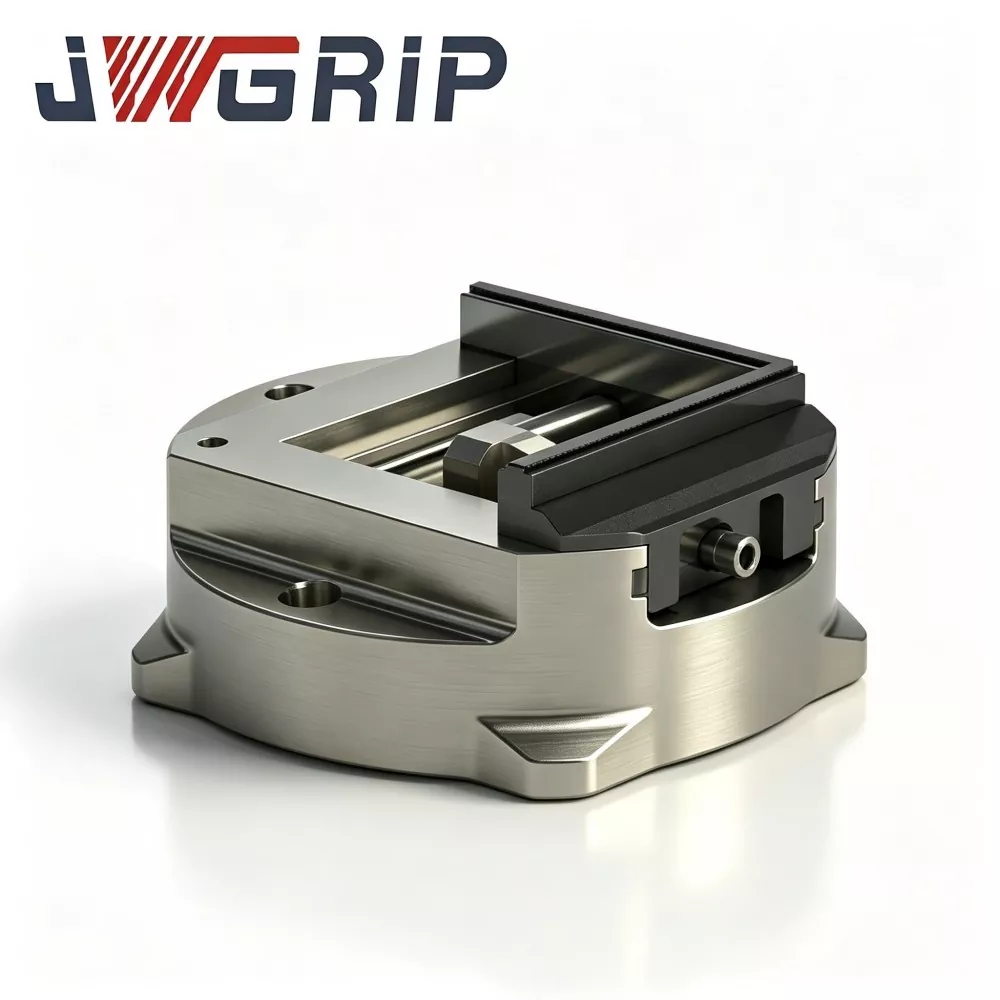
Imadło samocentrujące JWGRIP o szerokim zakresie mocowania i okrągłej podstawie składa się z pięciu głównych zespołów:
① Wzmocniony, odprężony korpus główny o okrągłej podstawie
② Szerokozakresowa synchroniczna przekładnia zębatkowa
③ Modułowy zestaw wymiennych szczęk
④ Platforma montażowa zoptymalizowana pod kątem odniesienia
⑤ Całkowicie zamknięty, odporny na wióry i chłodziwo zespół uszczelniający
Mechanizm roboczy
1. Wzmocniony, odprężony korpus główny o okrągłej podstawie
Integralnie odlewana i kuta stal stopowa o wysokiej wytrzymałości. Wielokrotne cykle termiczne odprężające eliminują naprężenia szczątkowe powstające podczas kucia i obróbki. Wzmocnione żebra przejściowe są rozmieszczone pomiędzy okrągłą podstawą a obudową imadła. To znacznie poprawia odporność na odkształcenia zapobiegające przewróceniu podczas indeksowania obciążenia tnącego. Zapobiega względnemu przesunięciu położenia pomiędzy imadłem a płaszczyzną mocowania stołu obrotowego pod wpływem połączonego momentu wywracającego i stycznej siły skrawania.
2. Szerokozakresowa synchroniczna przekładnia zębatkowa
Precyzyjne, sparowane elementy zębatki i zębnika; luz przekładni jest ściśle kontrolowany w granicach tolerancji na poziomie mikrometrów. Napędzane wewnętrznym uruchomieniem, podwójne szczęki wykonują w pełni symetryczne, synchroniczne przemieszczenie w całym szerokim skoku zaciskania. Przedmioty obrabiane umieszczone pomiędzy szczękami osiągają automatyczne centrowanie bez żmudnej ręcznej regulacji. Punkt odniesienia centrowania pozostaje spójny niezależnie od tego, czy mocowane są półfabrykaty o małej średnicy, czy średniej wielkości elementy w kształcie pierścienia, eliminując błędy ustawienia współosiowości spowodowane przez człowieka w przypadku części obrotowych.
3. Modułowy zestaw wymiennych szczęk
Szczęki przyjmują niezależną, odłączaną instalację. Wiele profili szczęk (proste powierzchnie mocujące, szczęki stopniowe, szczęki ustalające V) można zamieniać w zależności od zewnętrznych konturów przedmiotu obrabianego. Gdy powierzchnie stykowe szczęk zużywają się w długotrwałej produkcji, użytkownicy mogą wymieniać szczęki osobno, zamiast wymieniać całe imadło.
4. Platforma montażowa zoptymalizowana pod kątem punktu odniesienia
Zewnętrzny okrąg okrągłej podstawy służy jako koncentryczny punkt odniesienia do centrowania imadła. Układ otworów montażowych i układ kołków ustalających są zgodne z głównymi specyfikacjami stołów obrotowych. Można go umieścić bezpośrednio na platformach ze stołem obrotowym z rowkami teowymi, co zmniejsza zapotrzebowanie na dodatkowe płyty adaptera i zmniejsza skumulowaną tolerancję montażu.
5. Całkowicie zamknięty, odporny na wióry i chłodziwo zespół uszczelniający
Obudowy uszczelniające całkowicie otaczają komorę przekładni synchronicznej. Blokują przedostawanie się wiórów metalowych, rozprysków chłodziwa i pyłu warsztatowego do powierzchni współpracujących zębatki, zapobiegając zakleszczaniu się przekładni, przedwczesnemu zużyciu części i pogorszeniu dokładności centrowania spowodowanemu przez zanieczyszczenia warsztatowe.
Podsumowanie mechanizmu roboczego
Po przymocowaniu imadła samocentrującego z okrągłą podstawą o szerokim zakresie mocowania do płaszczyzny montażowej stołu obrotowego za pomocą śrub i kołków ustalających, należy umieścić obrabiany przedmiot pomiędzy dwiema szczękami. Aktywuj wewnętrzną jednostkę przekładni synchronicznej; podwójne szczęki poruszają się synchronicznie, aby zakończyć automatyczne zaciskanie centrujące. Kiedy stół obrotowy wykonuje indeksowanie i toczenie pod wieloma kątami w celu obróbki wielostronnej, wzmocniona konstrukcja o okrągłej podstawie jest odporna na moment wywracający. Całkowicie zamknięte uszczelnienie chroni wewnętrzne części przekładni. Szczęki modułowe można wymieniać w celu dopasowania do różnych geometrii przedmiotu obrabianego.
Wyróżnione zalety funkcjonalne
1. Szeroki użyteczny zakres mocowania bez utraty sztywności zapobiegającej przewróceniu
Zoptymalizowana konstrukcja ze wzmocnionymi żebrami o okrągłej podstawie zapewnia szeroki skok szczęk. Brak częstej wymiany imadła w przypadku zmiany średnicy zewnętrznej przedmiotu obrabianego. Nawet przy całkowicie otwartych szczękach podstawa utrzymuje wysoką skuteczność przeciwprzewróceniową przy połączonych obciążeniach wywracających i stycznych.
2. Stała powtarzalność centrowania po wielokrotnym indeksowaniu obrotowym
Ultraprecyzyjnie szlifowane powierzchnie obrotowe oraz luz przekładni synchronicznej kontrolowany na poziomie mikrometrów. Punkt odniesienia nie będzie się przesuwał po wielokrotnych cyklach indeksowania stołu obrotowego; gwarantowana jest współosiowość i jakość bicia kołowego detali obrotowych.
3. Okrągła podstawa zoptymalizowana pod kątem punktu odniesienia dla szybszej konfiguracji stołu obrotowego
Koncentryczny punkt odniesienia na okręgu zewnętrznym odpowiada głównemu układowi otworów montażowych stołu obrotowego. Zmniejsza obciążenie związane z wyrównywaniem wskaźników zegarowych podczas instalacji; po wstępnej jednorazowej kalibracji kolejne zmiany partii nie wymagają już pełnego ponownego centrowania.
4. Wymienne szczęki modułowe zapewniające różnorodne kontury przedmiotu obrabianego i tanią konserwację
Wiele profili szczęk jest wymiennych: szczęki proste, schodkowe, szczęki ustalające w kształcie litery V. Zużyte szczęki można wymieniać indywidualnie. Nie ma potrzeby wyrzucania całego imadła, co pozwala zmniejszyć długoterminowe wydatki na części zamienne w warsztatach zajmujących się produkcją masową.
5. Całkowicie zamknięte uszczelnienie do trudnych, wieloosiowych warunków warsztatowych
Uszczelniona komora przekładni utrzymuje wióry i płyn chłodzący z dala od par zębatek. Zapobiega zakleszczeniom i postępującemu spadkowi dokładności spowodowanemu przez zanieczyszczenia warsztatowe, wydłużając żywotność osprzętu przy ciągłej produkcji indeksowanej.
6. Możliwość dostosowania projektu na zamówienie do konkretnego zastosowania
Wersje standardowe spełniają większość wymagań dotyczących obróbki na stole obrotowym. Dostępne są niestandardowe modyfikacje konstrukcyjne dla specjalnych wymiarów mocowania stołu obrotowego, specjalnej geometrii szczęk i unikalnych zakresów średnic detali dla indywidualnych wymagań projektu.
Proces instalacji i uruchomienia
1.Dokładnie oczyścić płaszczyznę montażową stołu obrotowego i dolną powierzchnię odniesienia o okrągłej podstawie. Usuń metalowe wióry, pozostałości płynu chłodzącego i zanieczyszczenia olejem. Drobne cząstki obce spowodują przesunięcie montażowe i zniszczą działanie współosiowości po indeksowaniu.
2.Umieść imadło na stole obrotowym; dopasuj kołki ustalające i otwory montażowe. Dokręcić śruby mocujące zgodnie z oficjalną specyfikacją momentu obrotowego. Sprawdź, czy imadło jest mocno osadzone i nie chybia się.
3.Umieścić przedmiot pomiędzy szczękami modułowymi. Aktywuj samocentrujący mechanizm zaciskowy. Dostosuj wielkość siły mocowania:
● W przypadku cienkościennych okrągłych półfabrykatów należy stosować umiarkowaną siłę mocowania, aby zapobiec zniekształceniom wywołanym zaciskaniem
● Zastosuj większą siłę mocowania w przypadku solidnych, ciężkich przedmiotów obrabianych z funkcją obrotową, aby wytrzymać moment skrawania
4. Wykonaj test indeksowania na biegu jałowym stołu obrotowego. Symuluj rzeczywiste ruchy indeksujące pod wieloma kątami; sprawdź, czy przedmiot obrabiany nie przesuwa się ani nie wibruje.
5. Zakończ weryfikację cięcia próbnego za pomocą przedmiotu testowego. Sprawdź współosiowość i bicie kołowe. Przed formalną produkcją seryjną należy potwierdzić, że wydajność centrowania i mocowania spełnia wymagania techniczne.
Schemat konserwacji
1. Codzienna konserwacja Po każdej zmianie produkcyjnej oczyść powierzchnie zaciskowe szczęk i dolną powierzchnię odniesienia o okrągłej podstawie. Usuń wióry i pozostałości chłodziwa, aby wyeliminować źródła odchyleń pozycjonowania.
2. Smarowanie co pół miesiąca Otwórz dostęp do konserwacji zespołu uszczelniającego. Wstrzyknij specjalny smar przeciwzużyciowy o wysokiej lepkości do wewnętrznej pary przekładni zębatkowej. Utrzymuj płynny ruch synchroniczny szczęk i stabilizuj stan przerwy przekładniowej w ramach ciągłej produkcji z indeksowaniem obrotowym.
3. Regularna kontrola części zużywalnych. Okresowo sprawdzaj powierzchnie stykowe szczęk. Wymieniaj szczęki modułowe niezależnie, gdy zarysowania lub zużycie pogarszają jakość mocowania. NIE kontynuować produkcji ze zużytymi szczękami; spowoduje to błędy współosiowości części obrotowych.
4. Procedura kwartalnej weryfikacji danych Co kwartał demontuj imadło ze stołu obrotowego. Sprawdź dolną powierzchnię okrągłej podstawy pod kątem zabrudzeń lub wgnieceń. Zmierz dokładność powtarzalności samocentrowania za pomocą mierników, wykryj subtelne odchylenia dokładności przed incydentami związanymi ze złomem w produkcji masowej.
5. Zabezpieczenie przed długotrwałym przechowywaniem w stanie bezczynności. Całkowicie wyczyść całe imadło, jeśli nie jest używane przez dłuższy czas. Nałożyć powłokę antykorozyjną na powierzchnie robocze podstawy okrągłej i szczęk. Przechowywać w suchym i pyłoszczelnym środowisku.
6. Zasady dotyczące zabronionych operacji Zabraniaj zaciskania przy nadmiernym skoku i trzymania przedmiotu obrabianego pod nadmiernym obciążeniem. Nigdy nie uderzaj korpusu imadła ani szczęk ciężkimi narzędziami, aby uniknąć deformacji okrągłej podstawy i uszkodzenia wewnętrznych elementów przekładni.
Pakowanie i wysyłka
JWGRIP Szeroki zakres mocowania Imadło samocentrujące z okrągłą podstawą i indywidualnie dopasowywaną konstrukcją szczęk
1. Standardowo dostępne modele obsługują szybką wysyłkę globalną.
2. Każda jednostka przed wysyłką przechodzi precyzyjną kontrolę całego elementu; dokumenty kontrolne znajdują się wewnątrz każdego opakowania.
3. Zamówienie jednostkowe: buforowe opakowanie perłowo-bawełniane plus wytrzymały karton.
4. Zamówienia na eksport masowy: wolne od fumigacji, odporne na wstrząsy skrzynie z litego drewna z wyściółką działową, chroniące precyzyjne powierzchnie odniesienia przed uszkodzeniami kolizyjnymi podczas transportu morskiego na duże odległości
5. Zamówienia zmodyfikowanych projektów na zamówienie dostosowanych do konkretnego zastosowania podlegają wzajemnie negocjowanym terminom realizacji.
Wytyczne dotyczące zamówień i selekcji
Podstawową wartością imadła samocentrującego JWGRIP z okrągłą podstawą i szerokim zakresem mocowania jest szeroki zakres ruchu szczęk na platformie z okrągłą podstawą, wzmocniona podstawa zapobiegająca przewróceniu, stabilna dokładność powtarzania centrowania po wielokrotnym indeksowaniu obrotowym, wymienny modułowy system szczęk i możliwość dostosowania projektu na zamówienie do konkretnego zastosowania.
Rozwiązuje problemy związane z wieloosiowym stołem obrotowym: częstą wymianę imadła w przypadku przedmiotów obrabianych o różnej średnicy, dryfowanie położenia obrotowego pod wpływem momentu skrawającego, czasochłonne ustawianie punktu odniesienia stołu obrotowego i szybkie zużycie szczęk w ciągłej produkcji masowej.
Przypomnienia o wyborze:
1. Potwierdź maksymalną średnicę zewnętrzną przedmiotu obrabianego, zachowaj rozsądny margines bezpieczeństwa w stosunku do efektywnego zakresu mocowania imadła.
2. Sprawdź parametry wymiarowe istniejącego stołu obrotowego: układ otworów montażowych, specyfikację rowka T, aby dopasować dane montażowe imadła z okrągłą podstawą. Skorzystaj z usługi projektowania na zamówienie dla niestandardowych stołów obrotowych.
3. Wybierz odpowiedni profil szczęki (prosty / schodkowy / typu V) zgodnie z rzeczywistym konturem zewnętrznym przedmiotu obrabianego; W przypadku produkcji o dużej różnorodności części zaleca się zakup zestawów wielu szczęk.
4. Standardowe wersje dostępne w magazynie zapewniają szybką dostawę; przyjąć projekt niestandardowy dostosowany do konkretnego zastosowania dla specjalnych wymiarów montażowych lub specjalnych wymagań dotyczących szczęk.
Często zadawane pytania
P1: Czy to samocentrujące imadło z okrągłą podstawą o szerokim zakresie mocowania można zamontować bezpośrednio na 5-osiowych stołach obrotowych z kołyską?
Tak. Standardowy układ otworów montażowych jest zgodny z głównymi specyfikacjami stołów obrotowych typu kołyskowego. W przypadku specjalnych, niestandardowych wymiarów stołu kołyskowego można dokonać modyfikacji projektu niestandardowego w zależności od zastosowania.
P2: Czy muszę wymieniać całe imadło, gdy szczęki się zużyją?
Nie. Szczęki mają modułową, odłączaną konstrukcję. Wymiany wymagają jedynie zużyte szczęki. Zmniejsza ogólne koszty konserwacji warsztatu.
P3: Czy konstrukcja o szerokim zakresie mocowania osłabia sztywność okrągłą podstawy zapobiegającą przewróceniu?
Nie. Wzmocniona konstrukcja żeber przejściowych oraz wielocyklowa obróbka odprężająca zwiększają sztywność okrągłej podstawy. Utrzymuje dobre działanie zapobiegające przewróceniu, nawet gdy szczęki są otwarte do maksymalnego skoku.
P4: Czy dla każdej nowej partii przedmiotu obrabianego wymagane jest wielokrotne centrowanie czujnika zegarowego?
Po wykonaniu jednorazowego ustawienia punktu odniesienia podczas pierwszej instalacji, względna zależność położenia pomiędzy imadłem a stołem obrotowym pozostaje niezmieniona. Subsequent batch-change-overs do NOT demand full dial-indicator re-centering; wystarczy rutynowa kontrola wzrokowa.
P5: Czy to imadło nadaje się do ciągłej, wieloosiowej, automatycznej produkcji średniej serii?
Tak. Całkowicie zamknięte uszczelnienie oraz modułowa konstrukcja wymiennych szczęk dostosowuje się do ciągłych, wieloosiowych warunków pracy warsztatu. Może współpracować z robotem załadunkowo-rozładunkowym w celu budowania zautomatyzowanych procesów produkcyjnych.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości