Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






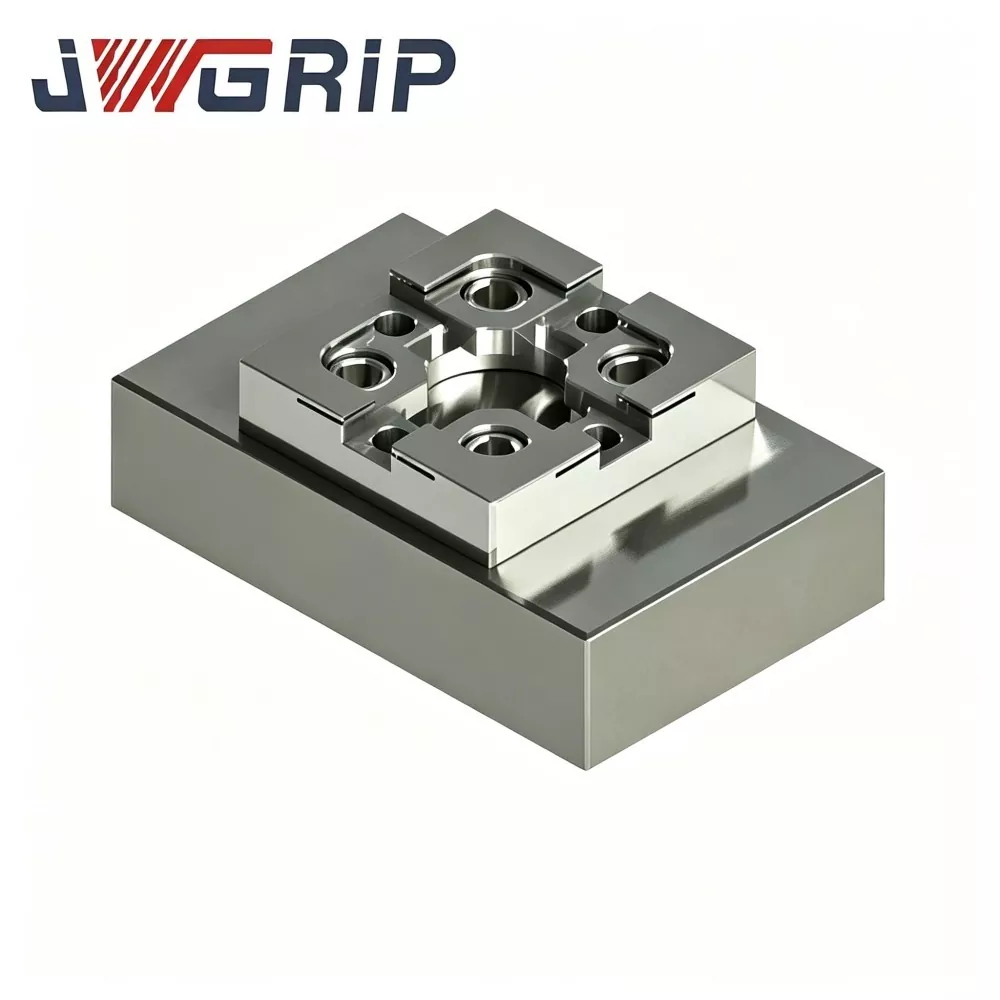
Blok kalibracyjny CNC typu R do mocowania EDM
JWGRIP, niezawodny, bezpośredni i profesjonalny eksporter precyzyjnych akcesoriów do mocowania EDM, dostarcza blok kalibracyjny CNC typu R o wysokiej dokładności do mocowania EDM, zamówienia masowe i niestandardowe projekty oparte na rysunkach. Wykonany ze stabilizowanej stali narzędziowej poddanej starzeniu odprężającemu, wielostronnemu frezowaniu CNC i ultraprecyzyjnemu szlifowaniu powierzchni, ten blok kalibracyjny utrzymuje stabilną tolerancję geometryczną przy częstych wahaniach temperatury i wielokrotnym kontakcie z sondą. Unikalny zaokrąglony narożnik referencyjny typu R zmniejsza ryzyko zużycia ostrych krawędzi i zapewnia powtarzalne dane dotyczące przesunięcia współrzędnych.
Powtarzające się ustawianie elektrod i kalibracja współrzędnych łatwo kumulują błędy ręczne w codziennej obróbce form EDM. Konwencjonalne kwadratowe bloki kalibracyjne ulegają ścieraniu ostrymi krawędziami po długotrwałym kontakcie z sondą; Zapadanie się naroży i zużycie powierzchni powodują dryf danych referencyjnych, niespójne iskierniki i niestabilną precyzję wnęki przy seryjnym wytwarzaniu form. Blok kalibracyjny CNC typu R JWGRIP wykorzystuje zintegrowaną stabilizowaną stal narzędziową oraz pełne starzenie odprężające, aby uniknąć odkształceń wywołanych temperaturą.
Wszystkie powierzchnie odniesienia są szlifowane niezwykle precyzyjnie, a zoptymalizowane zaokrąglone narożniki typu R rozpraszają ciśnienie uderzenia sondy, spowalniając zużycie krawędzi. Blok kalibracyjny CNC typu R do uchwytów EDM standaryzuje przepływ pracy z odniesieniami na maszynie i służy jako niezbędny punkt odniesienia w zakresie precyzji w masowej produkcji form wielogniazdowych; obsługiwane są zarówno standardowe dostawy, jak i niestandardowe przetwarzanie oparte na rysunkach.
Rozwiąż problemy
Warsztaty produkujące formy łączące frezowanie CNC i drążenie EDM często napotykają kłopotliwe ryzyko związane ze spójnością współrzędnych: - Wiele fabryk nadal polega na ręcznym ustawianiu czujnika zegarowego lub zwykłych kwadratowych blokach kalibracyjnych. W ostrych narożnikach pod kątem 90° powstają mikroodpryski po setkach dotknięć sondą. Dane referencyjne dryfują po cichu, bez wczesnego ostrzeżenia. - Ukryte skumulowane odchylenie pojawia się dopiero po obrobieniu kilku wnęk formy, co skutkuje kosztownym odpadem przedmiotu obrabianego.
JWGRIP optymalizuje ten blok kalibracyjny pod kątem wyżej wymienionych zagrożeń:
1. Zintegrowany, stabilizowany materiał ze stali narzędziowej poddany całkowitemu, wieloetapowemu starzeniu odprężającemu eliminuje wewnętrzne naprężenia podczas przetwarzania i ogranicza odkształcenia spowodowane zmianami temperatury otoczenia w warsztacie.
2. Ultraprecyzyjne szlifowanie wszystkich powierzchni odniesienia gwarantuje doskonałą płaskość i prostopadłość.
3. Krawędź odniesienia typu R z zaokrąglonymi rogami rozprasza nacisk stykowy sondy, znacznie spowalniając zużycie narożników i mikroodpryski. Zapewniona jest długoterminowa powtarzalność danych kalibracyjnych.
4. Standaryzuje kroki odwoływania się na maszynie i ogranicza wielokrotne przycinanie. Poprawia ogólną spójność obróbki EDM w celu uzyskania masowej produkcji precyzyjnych form wielogniazdowych.
5. Standardowe wymiary na magazynie; W przypadku specjalnych wymagań dotyczących układu urządzeń automatycznych dostępne jest niestandardowe przetwarzanie oparte na rysunkach.

Funkcja techniczna
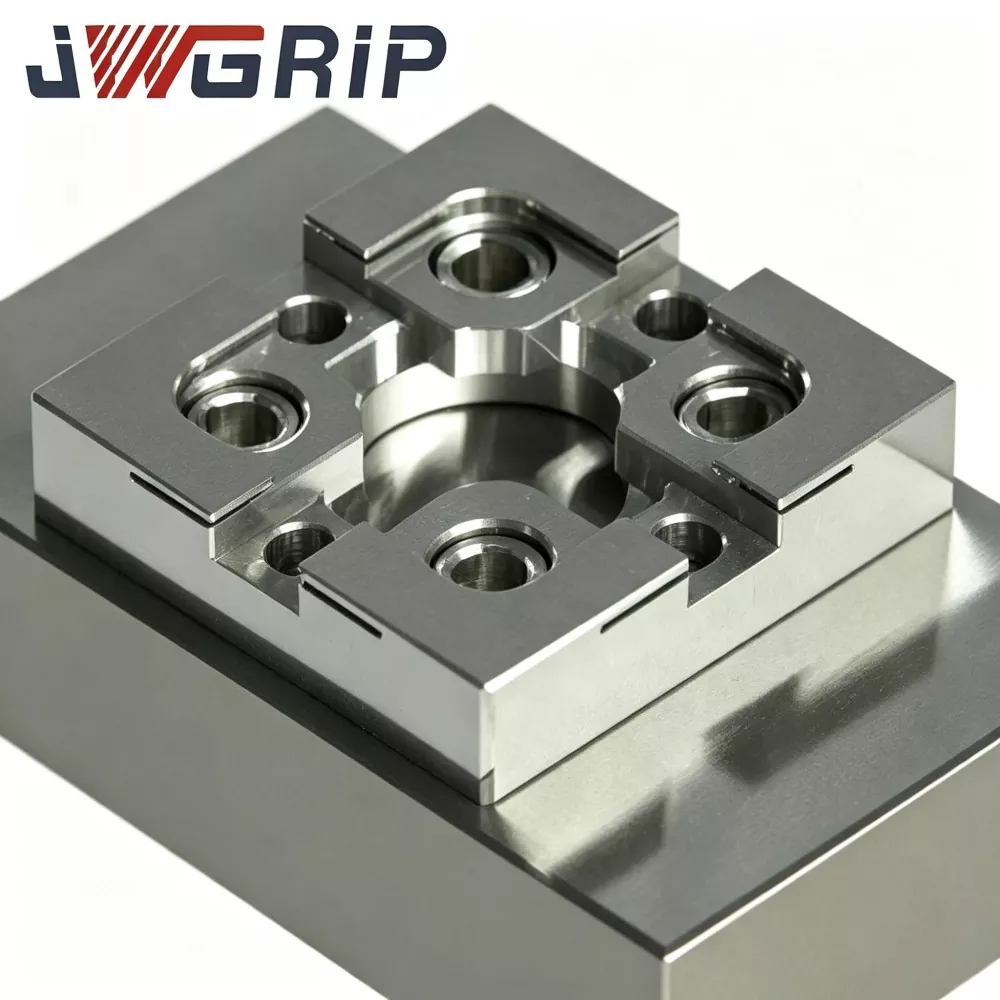
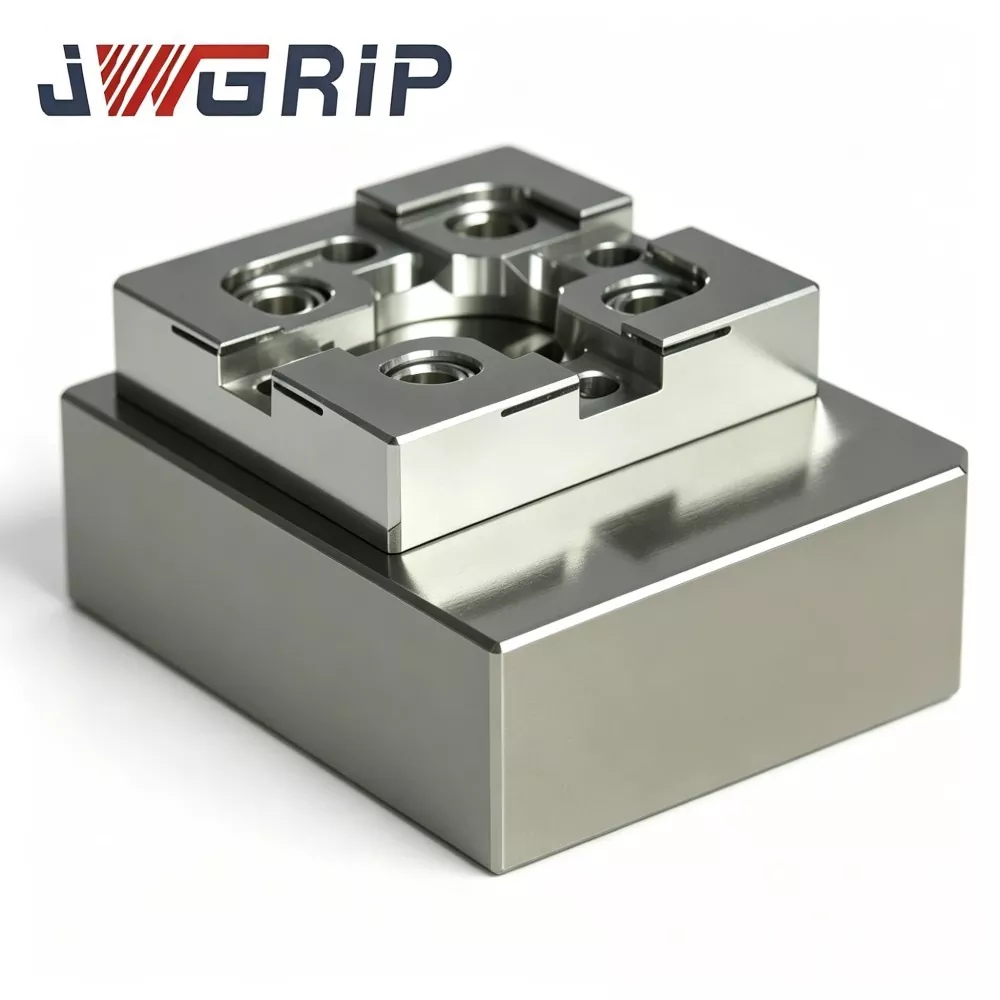
1. Typ R Zaokrąglony narożnik Odporny na zużycie Struktura krawędzi referencyjnej Zoptymalizowane zaokrąglone przejście zastępuje ostre narożniki pod kątem prostym. Porównawcze badania zużycia dowodzą, że przy tej samej częstotliwości dotknięcia sondy objętość zużycia narożnego zmniejsza się o ok. 31% w porównaniu ze zwykłymi kwadratowymi blokami kalibracyjnymi, skutecznie opóźniając awarię krawędzi odniesienia spowodowaną odpryskami.
2. Wieloetapowe starzenie odprężające Wysokiej jakości stabilizowane podłoże ze stali narzędziowej poddawane jest wieloetapowemu starzeniu termicznemu, aby zminimalizować resztkowe naprężenia wewnętrzne. Po szlifowaniu wykończeniowym stabilna płaskość i prostopadłość są utrzymywane w zakresie temperatur otoczenia w warsztacie 18-28 ℃; odchylenie wymiarowe kontrolowane poniżej 0,002 mm.
3. Proces ultraprecyzyjnego szlifowania wielostronnego Sześć kluczowych powierzchni referencyjnych jest poddawanych ultraprecyzyjnemu szlifowaniu powierzchni. Prostopadłość powierzchni przylegającej ≤0,003 mm; każda płaskość powierzchni odniesienia ≤0,002 mm. Doskonała dokładność geometryczna zapewnia niezawodne obliczanie przesunięcia punktu początkowego dla cykli automatycznego sondowania EDM.
4. Pasywacja powierzchniowa ochrona antykorozyjna Gęsta pasywacyjna powłoka antykorozyjna na powierzchniach zewnętrznych. Jest odporny na erozję chemiczną spowodowaną rozpryskami płynu dielektrycznego EDM i obniża ryzyko utleniania w wilgotnym środowisku warsztatowym otaczającym zbiornik.
5. Wszechstronny, wstępnie obrobiony układ montażowy Prefabrykowane standardowe otwory na gwinty montażowe i otwory na kołki ustalające. Można je mocować bezpośrednio na płytkach mocujących z punktem zerowym, uchwytach magnetycznych lub niestandardowych płytach bazowych bez dodatkowej obróbki wtórnej.
6. Rozmiary standardowe oraz niestandardowe modyfikacje oparte na rysunkach. Typowe standardowe wymiary uchwytów do form są dostępne w magazynie. Niestandardowy układ powierzchni referencyjnych, wzór otworów i regulacje konturu zewnętrznego są obsługiwane zgodnie z rysunkami technicznymi dla niestandardowych projektów osprzętu EDM.
7. Inspekcja metrologiczna całego urządzenia. Każdy gotowy blok jest znakowany laserowo unikalnym numerem seryjnym. Kompletne zapisy metrologiczne obejmujące płaskość, prostopadłość i wymiar narożnika R są archiwizowane dla każdego elementu, co wspiera identyfikowalne zarządzanie jakością w przypadku masowych producentów form.
Kompletny przepływ produkcji
Każda partia produkcyjna bloku kalibracyjnego CNC typu R JWGRIP R do mocowania EDM wykonuje znormalizowany, pełnosekwencyjny przepływ pracy: test składu przychodzącego surowca → zgrubne frezowanie CNC → wieloetapowe starzenie odprężające → obróbka półwykończeniowa → formowanie naroży R → precyzyjne szlifowanie wszystkich powierzchni odniesienia → wykańczanie gwintów i otworów → pełna kontrola CMM → laserowe znakowanie numeru seryjnego → pasywacja antykorozyjna powierzchni → wersja ostateczna ponowna kontrola → magazynowanie wyrobów gotowych.
● Produkcja przebiega zgodnie z zasadami systemu zarządzania jakością ISO 9001.
● Podstawowe urządzenia pomiarowe: CMM, interferometr optyczny, tester prostopadłości z regułami kwadratowymi, wszystkie poddawane są okresowej kalibracji metrologicznej.
● Do każdego gotowego urządzenia dołączony jest niezależny raport z inspekcji; certyfikaty materiałowe i częściowe zapisy weryfikacji stron trzecich mogą być dostarczone na żądanie klienta.
Wskazówki dotyczące przechowywania: Trzymaj blok kalibracyjny w antymagnetycznej, odpornej na wstrząsy skrzynce pomiarowej. Unikaj uderzeń ciężkimi przedmiotami, zarysowań wiórów i długotrwałego narażenia na wilgoć. Dokładnie wytrzyj powierzchnie referencyjne po każdym użyciu na maszynie przed przechowywaniem. Uderzenie może spowodować niewidoczne mikrodeformacje i pogorszyć dokładność pomiaru nawet bez widocznego wgniecenia.
Tabela referencyjna rozwiązywania problemów
|
Objaw |
Możliwa przyczyna |
Zalecana obsługa |
|
Odczyt przesunięcia współrzędnych zmienia się wielokrotnie |
Brudna powierzchnia montażowa, luźna śruba mocująca, wygięta igła sondy |
Zdemontować, oczyścić powierzchnie stykowe, dokręcić śruby; sprawdź i wymień uszkodzoną igłę sondy |
|
Odchylenie pochodzenia narasta stopniowo po tygodniowej eksploatacji |
Krawędź referencyjna jest zużyta lub mikroodpryski |
Sprawdź stan narożników pod lupą; wymienić blok, gdy pojawi się ślad zużycia |
|
Duży błąd prostopadłości w wyniku sondowania |
Zbyt mocno dokręcona śruba zniekształca blok; ciała obce uwięzione pod podstawą bloku |
Zamontuj ponownie zgodnie ze specyfikacją momentu obrotowego; dokładnie wyczyść dolny interfejs gniazda |
Porównanie benchmarków
Większość komercyjnych bloków kalibracyjnych EDM przyjmuje ostre narożniki o kącie prostym 90 stopni bez profilu dyspersji naprężeń typu R; wielu producentów pomija starzenie wielocykliczne i stosuje jedynie proste hartowanie.
1. Zdolność przeciwzużyciowa narożników: konkurencyjne bloki o ostrym kącie generują mikroodpryski po 400–700 uderzeniach sondy. Zaokrąglone przejście typu JWGRIP R znacznie zwiększa skuteczność zapobiegania odpryskom w przypadku powtarzających się uderzeń sondą.
2. Zarządzanie stresem wewnętrznym: wiele konkurencyjnych produktów nie powoduje wtórnego starzenia. Powolne uwalnianie naprężeń po szlifowaniu powoduje odchylenie płaskości pod wpływem zmieniającej się temperatury w warsztacie. Nasze wieloetapowe starzenie usuwa większość naprężeń szczątkowych, zapewniając długoterminową stabilność geometryczną.
3. Standard inspekcji: Niektórzy dostawcy przeprowadzają jedynie kontrolę próbek częściowych wymiarów. Każdy blok JWGRIP przechodzi pełną kontrolę CMM z unikalnym numerem seryjnym w celu zapewnienia identyfikowalności.
4. Możliwość realizacji projektów niestandardowych: wiele fabryk może dostarczać tylko stałe standardowe rozmiary. Wykorzystując możliwości fabryki zorientowane na eksport, opracowujemy bloki modyfikowane na zamówienie dla specjalnych wymagań dotyczących układu osprzętu EDM.
Często zadawane pytania
P1: Czy blok kalibracyjny CNC typu R JWGRIP do mocowania EDM może osiągnąć zerowe zużycie narożników?
A1: Zaokrąglony narożnik typu R spowalnia zużycie i ryzyko mikroodprysków, jednak po tysiącach uderzeń sondą nie można osiągnąć zerowego zużycia. W codziennym użytkowaniu konieczna jest regularna, powiększona kontrola wzrokowa. Wymień blok natychmiast, gdy na krawędziach odniesienia pojawią się rysy, ślady zużycia lub nacięcia, aby zapobiec błędnym danym odniesienia.
P2: Czy ten blok kalibracyjny można zastosować do kontroli wymiarowej gotowej części w trybie offline?
A2: Blok kalibracyjny CNC typu R JWGRIP jest zoptymalizowany pod kątem odniesienia współrzędnych na maszynie EDM. Nie jest przeznaczony do precyzyjnej kontroli gotowych części w trybie offline. Jeśli potrzebujesz pomiarów offline w stylu laboratoryjnym, wybierz standardowe zestawy płytek wzorcowych.
P3: Czy wspieracie produkcję niestandardową dla specjalnych wymiarów zewnętrznych lub niestandardowego układu otworów montażowych?
A3: Tak. Prosimy o przesłanie kompletnych rysunków technicznych z jasnymi wymaganiami dotyczącymi obrysu zewnętrznego, położenia powierzchni odniesienia, układu otworów i specyfikacji tolerancji. Zespół inżynierów przeprowadza ocenę wykonalności w ciągu 12 dni roboczych i wystawia formalną wycenę.
P4: Jakie warunki uszkodzenia są wyłączone z gwarancji?
A4: Jest to precyzyjny miernik referencyjny. Gwarancja obejmuje wady produkcyjne, w tym niezgodność ze specyfikacją płaskości, prostopadłości i odchyleń wymiarowych w momencie dostawy. Uszkodzenia i utrata dokładności spowodowane kolizją, zadrapaniami, niewłaściwym momentem montażowym i normalnym zużyciem eksploatacyjnym nie są objęte gwarancją.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.

Zalecenia dotyczące wiadomości