Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






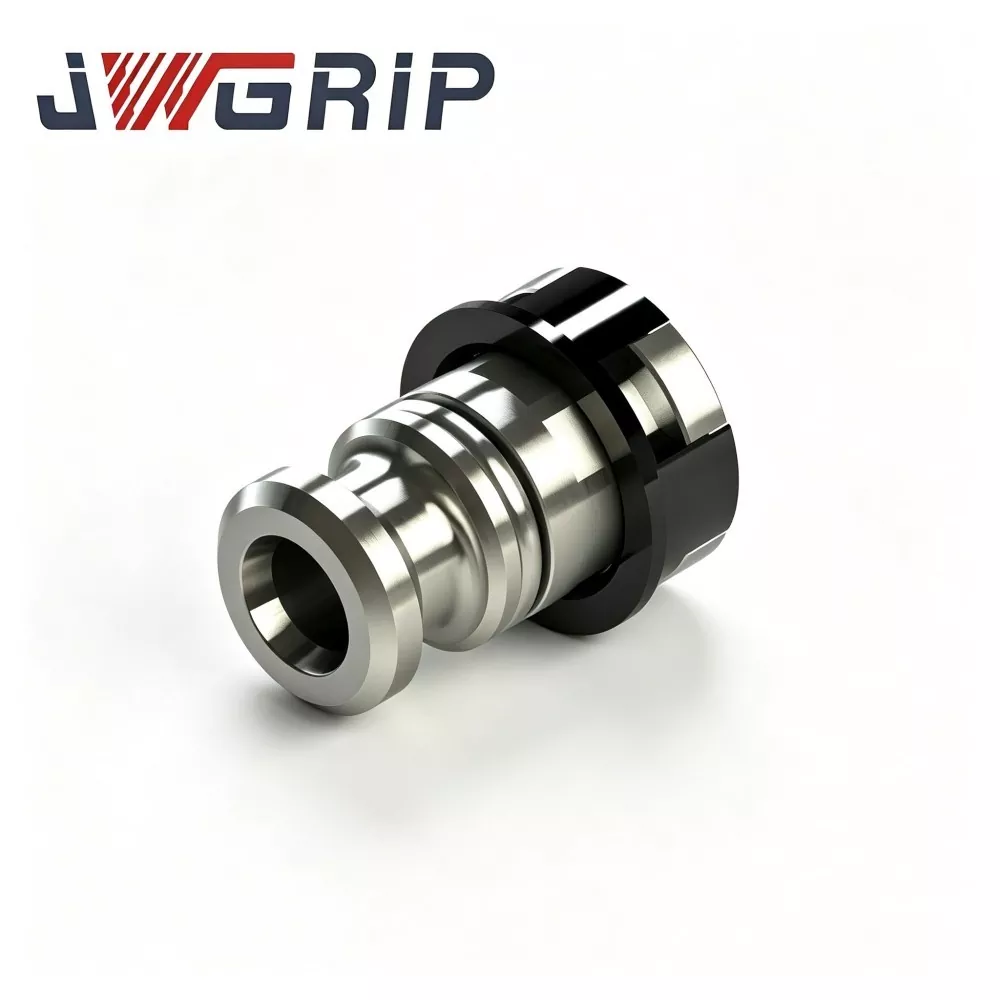
Dyszel pneumatyczny typu R do uchwytu elektrody EDM
JWGRIP jest profesjonalnym producentem i dostawcą pneumatycznego dyszla typu R do uchwytu elektrody EDM w Chinach, ze standardowymi specyfikacjami w pełni dostępnymi w magazynie i akceptującymi globalne zamówienia zbiorcze na zautomatyzowane inteligentne projekty warsztatowe form. Jest to zintegrowany pneumatyczny element ciągnący o wysokiej niezawodności, specjalnie zaprojektowany dla bezzałogowych, zautomatyzowanych linii produkcyjnych EDM. Łączy w sobie zoptymalizowaną strukturę przenoszenia siły z zrównoważonym naprężeniem typu R i właściwości mechaniczne antykorozyjne o wysokiej twardości w jednym urządzeniu, eliminując tłumienie naprężenia, lokalną koncentrację naprężeń i łatwe wady zużycia tradycyjnych dyszli o prostym korpusie.
Ten zaawansowany pneumatyczny dyszel typu R jest wykonany z wysokowytrzymałej stali stopowej, poddanej ultraprecyzyjnemu szlifowaniu i profesjonalnej obróbce powierzchni utwardzanej azotem, charakteryzującej się doskonałą twardością powierzchni, odpornością na ścieranie i odpornością na erozję płynu dielektrycznego. Ulepszona struktura przenoszenia siły typu R zapewnia równomierny rozkład naprężeń podczas powtarzających się cykli zaciskania i zwalniania, skutecznie zmniejszając zużycie zmęczeniowe elementów wewnętrznych i unikając dryfu siły ciągnącej spowodowanego długotrwałym działaniem pneumatycznym o wysokiej częstotliwości i wibracjami impulsowymi EDM.
Pneumatyczny dyszel typu R do uchwytu elektrody EDM utrzymuje stabilne i stałe napięcie ciągnące podczas masowej produkcji bezzałogowej, minimalizując mikroprzemieszczenie elektrody i odchylenie iskiernika, a także znacznie poprawiając spójność obróbki powierzchni wnęki formy. Skutecznie skraca czas cyklu wymiany elektrod, ogranicza interwencje ręczne i przestoje w kalibracji sprzętu.
Szeroko stosowany w inteligentnych warsztatach produkcyjnych EDM, obsługuje standardowe dostawy seryjne i niestandardowe modyfikacje OEM parametrów siły ciągnącej, wymiarów gwintów i interfejsów montażowych, zapewniając stabilne i wysokowydajne rozwiązania w zakresie połączeń rdzeniowych dla zautomatyzowanych komórek produkcyjnych EDM.
Produkcja – bolesne punkty
Nowoczesne warsztaty produkujące formy przy wyłączonym świetle napotykają typowe wąskie gardła powodowane przez zwykłe pneumatyczne dyszle:
Po tysiącach automatycznych cykli siła uciągu zmienia się i stwarza ukryte ryzyko poluzowania elektrody. Przedwczesne zużycie części wewnętrznych powoduje częste przestoje w produkcji w celu konserwacji.
Słabe działanie antykorozyjne powierzchni prowadzi do zakleszczania się elementów po długotrwałym zanurzeniu w płynie dielektrycznym EDM. Nieoczekiwane przestoje przerywają obróbkę bez nadzoru i powodują powstawanie strat w przedmiotach o skomplikowanych wnękach.
JWGRIP optymalizuje dyszel pneumatyczny typu R pod kątem rzeczywistych wyzwań:
1. Korpus ze stali stopowej o wysokiej wytrzymałości jest poddawany precyzyjnemu szlifowaniu i utwardzaniu azotowaniem gazowym, co poprawia twardość powierzchni, odporność na zużycie i odporność na korozję w płynie dielektrycznym.
2. Udoskonalony bark przejściowy typu R przenoszący siłę, redystrybuuje naprężenia mechaniczne podczas powtarzających się skoków zaciskania i zwalniania, łagodzi zmęczenie elementów wewnętrznych i wydłuża żywotność.
3. Utrzymuje stałe napięcie ciągnące w ciągłych cyklach automatycznych, minimalizując dryf pozycjonowania elektrody i zapewniając spójne wyniki erozji iskrowej.
4. Dobrze dopasowane do popularnych automatycznych zespołów uchwytów elektrod EDM, upraszcza przepływ pracy podczas wymiany elektrod i ogranicza konieczność ręcznej interwencji.
5. Oparta na rysunkach modyfikacja OEM parametrów naprężenia, wymiarów gwintu i konstrukcji montażowych obsługuje spersonalizowane wymagania zautomatyzowanych ogniw.
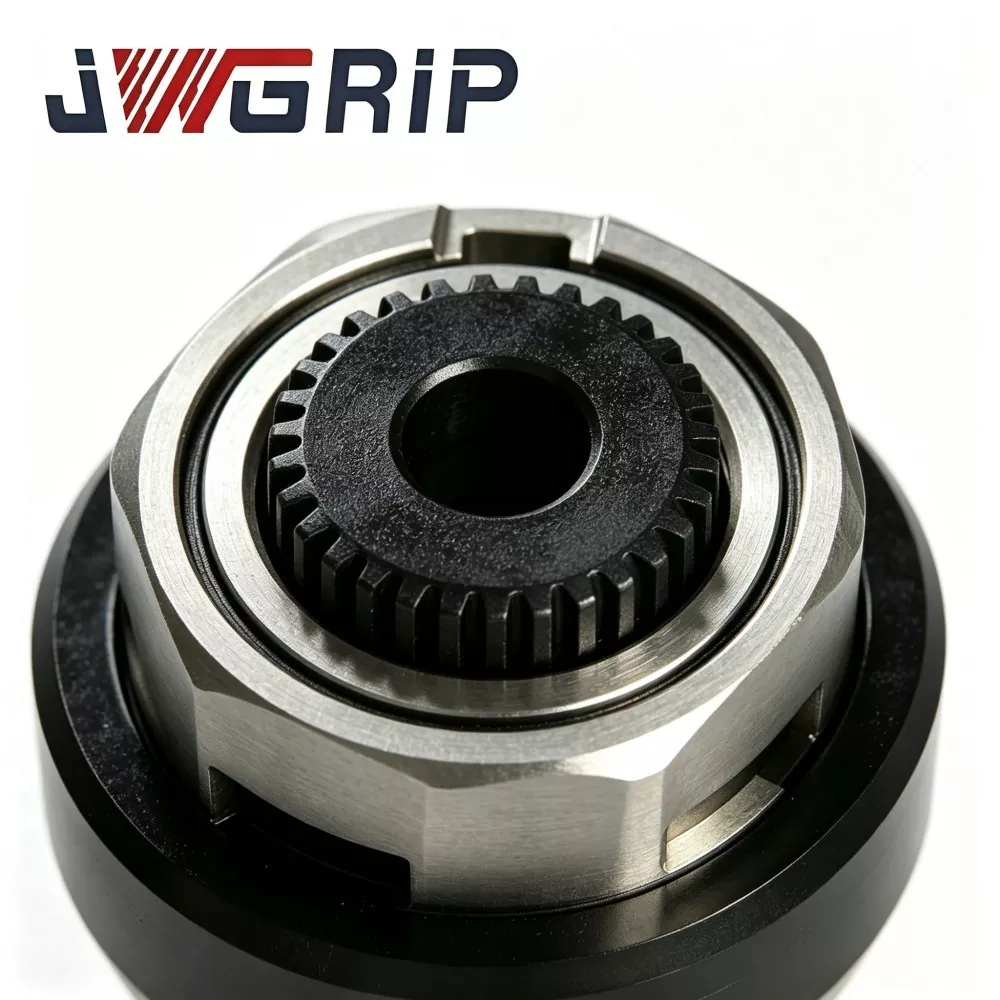
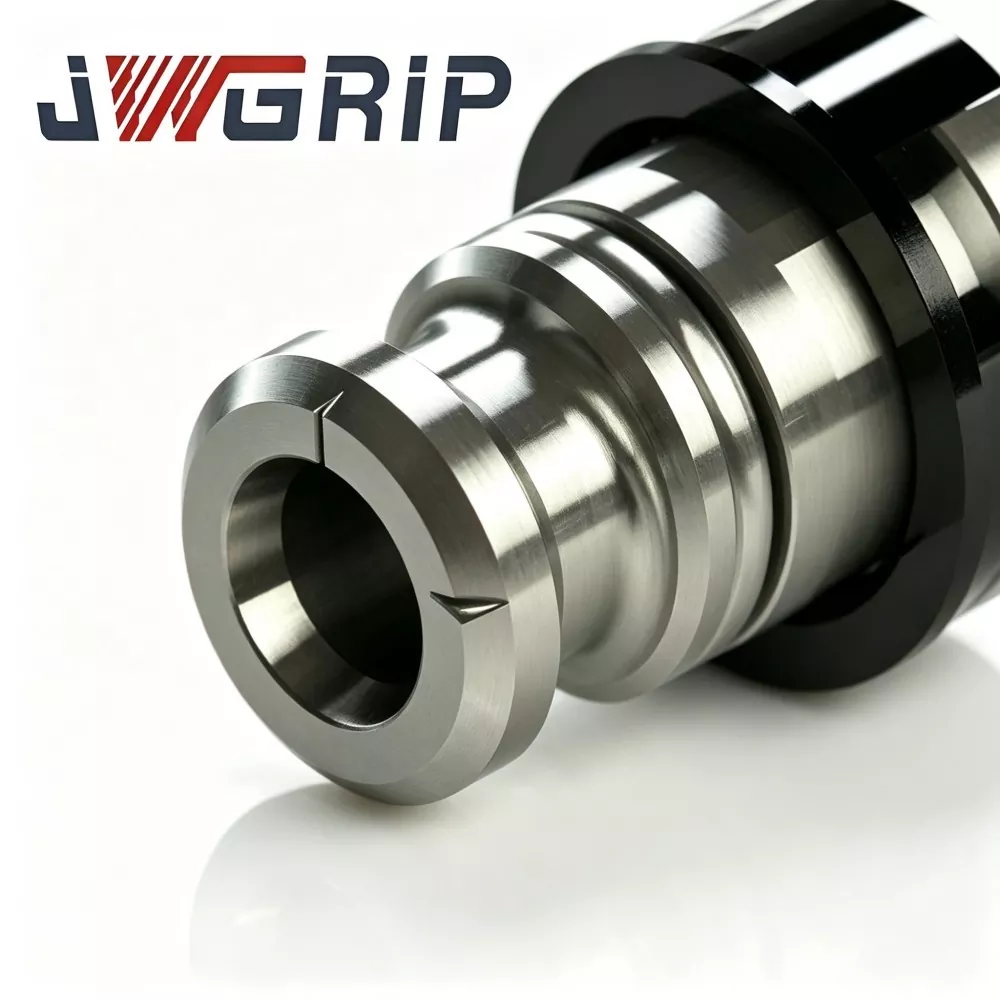
Mechanizm roboczy
Pneumatyczny dyszel JWGRIP typu R łączy pneumatyczny cylinder napędowy z wewnętrznym mechanizmem blokującym uchwytu elektrody EDM, przekształcając nacisk liniowy cylindra na osiowe napięcie ciągnące w celu mocowania elektrody:
1. Wlot sprężonego powietrza do przodu → skok ciągnięcia: Zaokrąglony bark typu R równomiernie przenosi siłę osiową na wewnętrzne elementy blokujące uchwytu, ściskając zespół tulei zaciskowej i mocno zaciskając trzpień elektrody.
2. Wentylacja w odwróconym kierunku → ruch do tyłu: napięcie wstępne zostaje zwolnione, sprężyny zaciskowe otwierają się w celu usunięcia elektrody.
Udoskonalenie strukturalne rdzenia typu R:
Konwencjonalne dyszle z prostym barkiem wytwarzają ostre szczyty naprężeń pod wpływem cyklicznego uderzenia; mikroodkształcenia kumulują się i zmieniają wyjściową siłę ciągnącą.
Zaokrąglony bark przejściowy typu R rozkłada naprężenia na większą powierzchnię styku, spowalniając deformację zmęczeniową korpusu dyszla i połączeń gwintowych. Stabilne napięcie osiowe można utrzymać nawet po setkach tysięcy cykli zwalniania zacisku w środowisku częściowo zanurzonym w płynie dielektrycznym.
Wydajność techniczna
1. Rozproszenie naprężeń typu R Konstrukcja z przejściowymi ramionami Specjalnie zaokrąglony profil ramion pozwala uniknąć koncentracji naprężeń pod ostrym kątem. Przy równym ciśnieniu powietrza wartość lokalnego naprężenia zmniejsza się o około 27% w porównaniu z konwencjonalnymi dyszlami z prostym barkiem. Ryzyko pęknięcia gwintu i możliwość mikroodkształcenia korpusu są znacznie obniżone.
2. Azotowanie gazowe i utwardzanie powierzchniowe. Podłoże ze stali wysokostopowej poddawane jest precyzyjnemu procesowi azotowania gazowego; surface hardness reaches HV 850-950. Doskonała odporność na zużycie i odporność na korozję płynu dielektrycznego, pasują do długotrwałego częściowego zanurzenia w zbiorniku roboczym EDM.
3. Dokładnie skalibrowana, stabilna siła uciągu. Każda gotowa jednostka jest indywidualnie kalibrowana. W zakresie znamionowego ciśnienia powietrza wahania siły uciągu są kontrolowane w zakresie ±5%. Niezawodne napięcie zapobiega poluzowaniu się elektrody podczas wyładowania impulsowego o dużej energii podczas obróbki głębokich wnęk.
4. Gwint i podstawa montażowa o wysokiej precyzji Sekcja gwintu i powierzchnia odniesienia montażowa są precyzyjnie szlifowane. Współosiowość gwintu i korpusu dyszla ≤0,004 mm. Eliminuje się obciążenie mimośrodowe podczas ruchu posuwisto-zwrotnego, zmniejszając dodatkowe ścieranie wewnętrznych elementów dopasowanego uchwytu.
5. Szeroka kompatybilność z automatycznymi uchwytami elektrod EDM Pasuje do większości dostępnych na rynku automatycznych uchwytów elektrod EDM. Podczas modernizacji wymagana jest jedynie niewielka regulacja mechaniczna; pełna wymiana zestawu uchwytów nie jest obowiązkowa.
6. Elastyczne możliwości modyfikacji OEM na zamówienie W przypadku projektów związanych ze specjalną modernizacją usługa OEM umożliwia dostosowanie specyfikacji gwintu, długości całkowitej, wymiaru ramienia R i znamionowego progu siły uciągu zgodnie z rysunkami klienta lub próbkami fizycznymi.
7. Zatwierdzona odporność na zmęczenie w długich cyklach Każda partia produkcyjna poddawana jest przyspieszonemu testowi zmęczeniowemu symulującemu cykle automatycznej wymiany elektrod. Kwalifikowane próbki wykonują nie mniej niż 300 000 cykli pociągnięcia i zwolnienia bez widocznego pogorszenia wydajności.
Specyfikacje operacyjne
Nawet wysokiej jakości pneumatyczny dyszel JWGRIP typu R do uchwytu elektrody EDM szybko się zestarzeje, jeśli nie będzie odpowiedniej konserwacji w warsztacie. Praktyczne zasady „rób i nie rób” podsumowano na podstawie ogromnych danych posprzedażowych.
Prawidłowe codzienne czynności konserwacyjne
1. Utrzymuj źródło sprężonego powietrza w suchości i czystości; zainstalować zespół filtru powietrza, aby zablokować przedostawanie się pary wodnej i osadu olejowego do ruchomych szczelin.
2. Kontrola wzrokowa co 7-10 dni roboczych: sprawdź powierzchnię gwintu i występ R pod kątem zarysowań, korozji lub mikropęknięć.
3. Podczas okresowego przeglądu uchwytu nałóż specjalny smar antykorozyjny do narzędzi EDM w strefach pasowania ślizgowego; zwykły smar ogólnego przeznaczenia może rozpuścić się w płynie dielektrycznym i nie należy go stosować.
4. Jeśli maszyna przestanie produkować na ponad tydzień, wycofaj dyszel ze strefy zanurzonej i wykonaj zabezpieczenie antykorozyjne.
Operacji, których należy bezwzględnie unikać
1. Przekroczenie znamionowego ciśnienia powietrza: długotrwałe ciśnienie wejściowe powyżej 0,7 MPa powoduje naprężenie przeciążeniowe i powoduje trwałe odkształcenie na występach R i odcinkach gwintu.
2. Uruchom bez filtracji źródła powietrza: cząstki wilgoci i zanieczyszczeń ścierają luzy łączące i powodują zakleszczenie dyszla.
3. Montaż na siłę za pomocą młotka lub narzędzi udarowych: uderzenia udarowe niszczą dokładność współosiową; niewidoczne mikropęknięcia rozszerzają się pod cyklicznym obciążeniem i powodują nagłe awarie.
4. Kontynuuj bieg po wykryciu nieprawidłowości w sile uciągu; może spowodować upuszczenie elektrody i awarię wnęki formy, co skutkuje kosztownym odpadem przedmiotu obrabianego.
Podstawowe mocne strony konkurencyjne
Większość konkurencyjnych dyszli pneumatycznych przyjmuje prostą konstrukcję z prostym barkiem bez zoptymalizowanego pod kątem naprężeń przejścia R i przeprowadza jedynie podstawowe sprawdzenie wymiarów zamiast niezależnego testu pobierania próbek w cyklu zmęczeniowym.
1. Szczelina konstrukcyjna: Dyszel konkurencji z prostym barkiem koncentruje nacisk na ostrych narożnikach; uszkodzenie zmęczeniowe następuje po 80 000-150 000 cykli. JWGRIP Zaokrąglone przejście typu R rozprasza naprężenia; zakwalifikowane próbki przechodzą ≥300 000 cykli pociągnięcia i zwolnienia.
2. Szczelina w obróbce powierzchni: Wielu producentów stosuje wyłącznie konwencjonalne hartowanie bez azotowania; części szybko korodują pod wpływem kontaktu z płynem dielektrycznym. Nasza warstwa azotowania gazowego znacznie poprawia odporność na zużycie i korozję w warunkach częściowego zanurzenia.
3. Brak standardów testowania: Wielu dostawców jedynie sprawdza wymiary. JWGRIP wdraża kalibrację siły uciągu kawałek po kawałku oraz pobieranie próbek testu przyspieszonego zmęczenia w celu wykrycia ukrytych defektów przed wysyłką.
4. Luka w zakresie usług niestandardowych: liczne fabryki dostarczają wyłącznie stałe, standardowe rozmiary. Wspierany przez zdolności produkcyjne zorientowane na eksport, serwis OEM JWGRIP realizuje niestandardowe przeprojektowanie interfejsu dla projektów modernizacji maszyn EDM specjalnej marki.
Specyfikacje opakowań
● Opakowanie jednoczęściowe: Każdy kwalifikowany dyszel pneumatyczny JWGRIP typu R jest dokładnie czyszczony, spryskany olejem antykorozyjnym i uszczelniony wewnątrz, odpornej na wstrząsy, indywidualnej plastikowej walizce narzędziowej, co zapobiega zarysowaniom i uszkodzeniom gwintów podczas transportu.
● Opakowanie zbiorcze: opakowanie zewnętrzne w kartonie wypełnionym pianką do transportu morskiego lub lotniczego.
Opcje logistyczne
● Logistyka: współpracuj z profesjonalnymi spedytorami międzynarodowymi.
● Załączone dokumenty: listy przewozowe i kopie raportów z kontroli partii można załączyć do ładunku lub dostarczyć w postaci plików cyfrowych.
Często zadawane pytania
P1: Czy pneumatyczny dyszel JWGRIP typu R do uchwytu elektrody EDM eliminuje wszelkie ryzyko poluzowania elektrody w automatycznej produkcji EDM?
A1: Ten dyszel znacznie stabilizuje osiową siłę uciągu, jednak poluzowanie elektrody może wynikać z innych czynników: niewystarczającego/wahającego się ciśnienia źródła powietrza, mocno zużytej tulei zaciskowej, zdeformowanego trzonu elektrody, zanieczyszczonych powierzchni współpracujących. W przypadku poślizgu należy systematycznie sprawdzać cały zespół uchwytu, a nie tylko wymieniać dyszel.
P2: Czy mogę podnieść ciśnienie powietrza powyżej wartości znamionowej, aby uzyskać większą siłę uciągu mocowania?
Odpowiedź 2: Niezalecane. Nadmierne ciśnienie powietrza powoduje naprężenia przeciążeniowe i powoduje trwałe mikroodkształcenia na ramieniu R i gwintach. Nawet jeśli siła mocowania chwilowo wzrośnie, żywotność gwałtownie spada, a ryzyko pęknięcia wzrasta. Wybierz model o wyższej wartości znamionowej lub skontaktuj się z nami, aby uzyskać rozwiązanie OEM, jeśli wymagana jest większa siła uciągu.
P3: Czy wspierasz OEM, jeśli wymiar gwintu lub długość całkowita różni się od standardu?
A3: Tak. Prześlij kompletne rysunki lub próbki fizyczne z jasnymi specyfikacjami dotyczącymi gwintu, długości całkowitej, wymiaru ramienia R, znamionowej siły uciągu i obróbki powierzchni. Zespół inżynierów kończy ocenę wykonalności w ciągu 12 dni roboczych i wystawia formalną wycenę.
P4: Co obejmuje gwarancja?
A4: To precyzyjne ruchome narzędzia eksploatacyjne. Gwarancja dotyczy wad produkcyjnych, w tym współosiowości niezgodnej ze specyfikacją, niezgodnej warstwy azotowania i odchyleń siły ciągnącej w momencie dostawy. Uszkodzenia spowodowane pracą pod wysokim ciśnieniem, montażem udarowym, źródłem zanieczyszczonego powietrza i długotrwałym zużyciem zmęczeniowym podczas produkcji nie są objęte gwarancją.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.

Zalecenia dotyczące wiadomości