Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






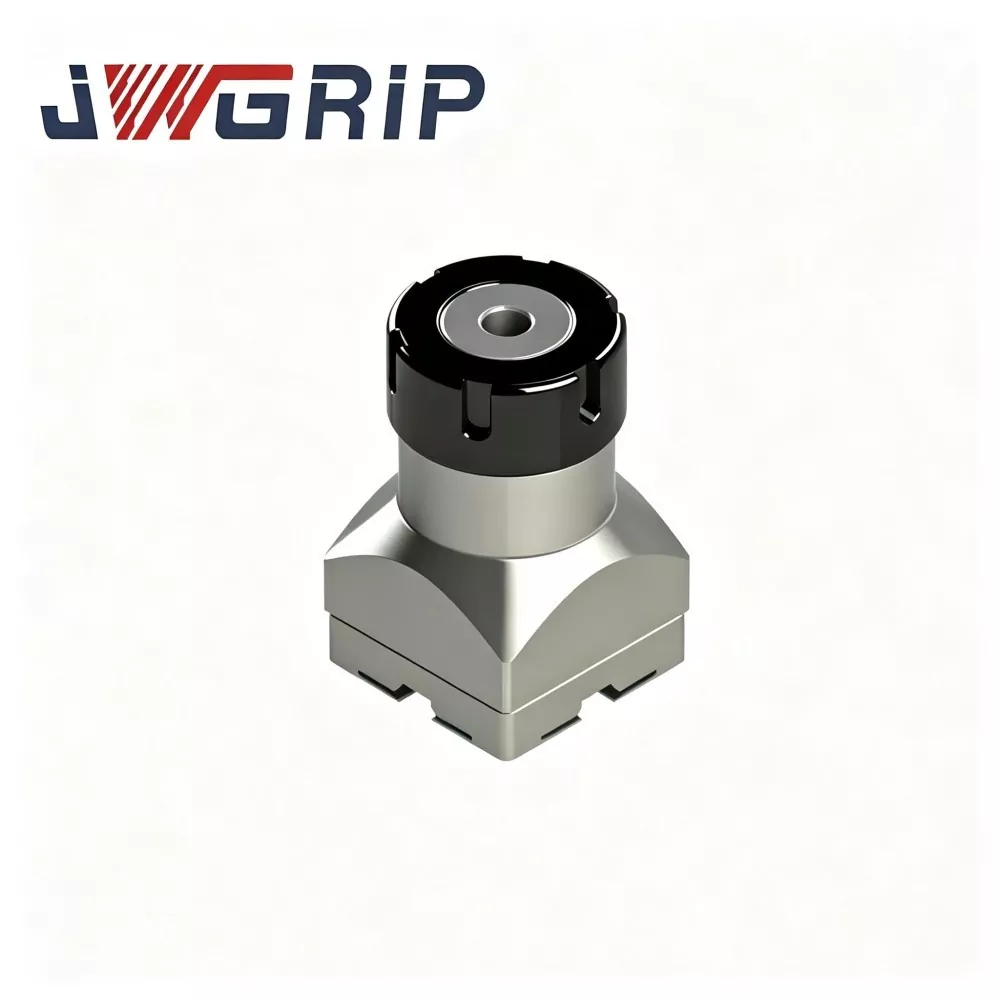
Tuleja zaciskowa ER32 typu R do uchwytu elektrody EDM
JWGRIP jest profesjonalnym producentem i dostawcą tulei zaciskowej ER32 typu R do uchwytów elektrod EDM w Chinach, zapewniającym bezpośrednie dostawy fabryczne i dojrzałe usługi modyfikacji OEM dla globalnych przedsiębiorstw zajmujących się produkcją form EDM. Jest to wysokowydajny, elastyczny element mocujący przeznaczony do obróbki elektroerozyjnej, zoptymalizowany specjalnie do warunków pracy związanych z obróbką elektroerozyjną. Integrując zoptymalizowaną strukturę równoważenia sił typu R i wysoką precyzję elastycznego mocowania w jednym urządzeniu, rozwiązuje typowe wady zwykłych tulei zaciskowych ogólnego przeznaczenia, takie jak nierównomierne naprężenia i łatwe precyzyjne tłumienie.
Ta zaawansowana tuleja zaciskowa ER32 typu R jest wykonana z najwyższej jakości stali sprężynowej, poddanej wielokrotnej precyzyjnej obróbce, honowaniu otworów wewnętrznych i całkowitej cyklicznej obróbce cieplnej odprężającej. Charakteryzuje się stabilnym utrzymaniem siły mocowania, doskonałą dokładnością okrągłości i niezawodną odpornością na zmęczenie elastyczne przy długotrwałym, ciągłym uderzeniu impulsowym EDM. Zoptymalizowany profil konstrukcyjny typu R zapewnia równomierne przenoszenie siły na wewnętrzną powierzchnię otworu, skutecznie minimalizując błąd bicia elektrody podczas mocowania. Ma uniwersalne zastosowanie do elektrod miedzianych, grafitowych i miedziowo-wolframowych, doskonale dostosowując się do scenariuszy długotrwałej precyzyjnej obróbki wnęki formy.
W odróżnieniu od zwykłych tulei zaciskowych, które są podatne na odkształcenia okrągłości i osłabienie siły zaciskania po wielokrotnych cyklach otwierania i zamykania, tuleja zaciskowa ER32 typu R do uchwytu elektrody EDM zapobiega mikropoślizgowi elektrody, braku równowagi iskiernika i odchyleniom wymiarowym wnęki formy. Obsługując standardowe dostawy punktowe i niestandardowe modyfikacje tolerancji otworu wewnętrznego, parametrów rowków i wykończenia powierzchni, zapewnia stabilne, wysoce precyzyjne i trwałe rozwiązania mocowania dla nowoczesnych warsztatów precyzyjnej obróbki form EDM.
Problemy produkcyjne
W codziennej produkcji form metodą EDM, zwykłe, gotowe tuleje ER powodują kilka typowych problemów produkcyjnych:
Uproszczone procesy obróbki surowców i obróbki cieplnej prowadzą do zniekształcenia okrągłości i osłabienia siły zaciskania po częstych elastycznych cyklach otwierania i zamykania.
Pod ciągłym wpływem wyładowań impulsowych elektrody wytwarzają mikropoślizg i dryf bicia. Iskiernik staje się nierówny, co powoduje niespójną teksturę wnęki, odchylenie wymiarowe i ryzyko złomu w przypadku elektrod formowanych o wysokiej wartości.
JWGRIP optymalizuje tulejkę zaciskową ER32 typu R, ukierunkowaną na wyżej wymienione problemy:
1. Wysokiej jakości surowiec ze stali sprężynowej oraz wielookrągła obróbka cieplna odprężająca eliminują wewnętrzne naprężenia szczątkowe powstające podczas toczenia i honowania, zapobiegając trwałemu odkształceniu w długotrwałej elastycznej pracy cyklicznej.
2. Zoptymalizowana konstrukcja konturu typu R równomiernie rozprowadza siłę mocowania na całej powierzchni otworu wewnętrznego. Działa stabilnie w przypadku elektrod z miękkiej miedzi, kruchego grafitu i miedzi i wolframu o dużej gęstości.
3. Pasuje do istniejących korpusów uchwytów elektrod ER32, pozwalając uniknąć nadmiernych inwestycji w wymianę osprzętu.
4. Standardowe specyfikacje są dostępne w magazynie; Modyfikacje OEM dotyczące tolerancji otworu wewnętrznego, struktury rowka i obróbki powierzchni są dostępne dla elektrod o specjalnej średnicy i trudnych warunków pracy.
5. Skutecznie obniża ryzyko poślizgu elektrody i bicia, stabilizuje stan iskiernika podczas długotrwałych zadań związanych z obróbką wnękową.
Cechy konstrukcyjne
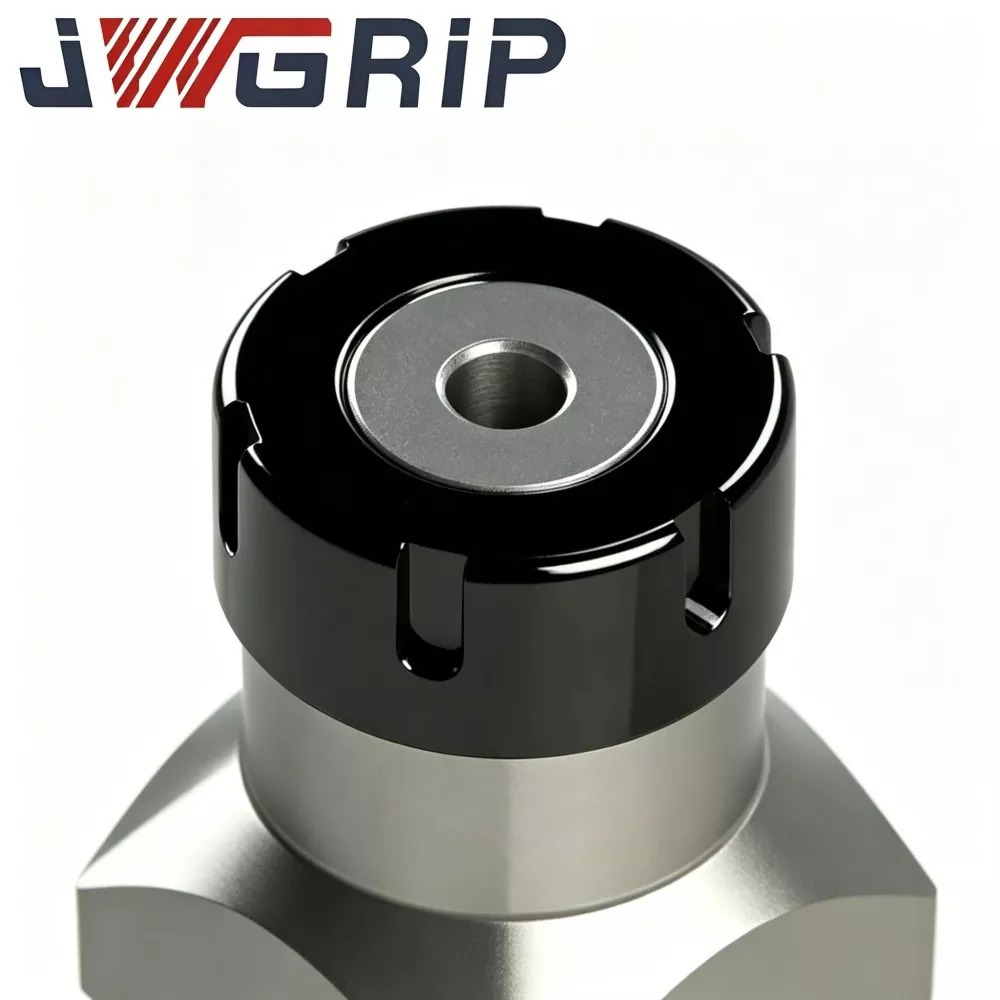
Tuleja zaciskowa JWGRIP typu R ER32 do uchwytu elektrody EDM to precyzyjny, elastyczny element mocujący, zaprojektowany wyłącznie do zespołów uchwytów elektrody wgłębnej i EDM:
1. Zainstalowany wewnątrz nakrętki uchwytu ER32 i głównego korpusu uchwytu. Po dokręceniu nakrętki uchwytu zapewnia ona równomierną siłę ściskającą na obwodzie, aby zablokować elektrody z okrągłym trzpieniem w zadanym położeniu.
2. Konwencjonalne uniwersalne tuleje zaciskowe ER32 są pierwotnie zaprojektowane do wrzecion frezarskich CNC; nie są zoptymalizowane pod kątem specyficznych warunków EDM: ciągłych wibracji impulsowych, rozprysków płynu dielektrycznego i częstej wymiany elektrod.
3. Ulepszony układ szczelina-rowek typu R redystrybuuje naprężenia elastyczne w korpusie tulei zaciskowej, zmniejsza lokalną koncentrację naprężeń i poprawia wydajność odzyskiwania sprężystości po powtarzających się cyklach otwierania i zamykania, utrzymując niskie bicie w ciągłej pracy EDM.
Zakres zastosowania: Jest podstawowym materiałem eksploatacyjnym do warsztatów zajmujących się formami wtryskowymi tworzyw sztucznych, formami do odlewania ciśnieniowego, matrycami do precyzyjnego tłoczenia, formami do części medycznych i formami do komponentów optycznych. Zaciska elektrody miedziane, grafitowe i miedziano-wolframowe z trzpieniem okrągłym. Bezpośrednia instalacja typu drop-in bez dodatkowych przeróbek mechanicznych. W przypadku niestandardowych wymiarów chwytu elektrody obsługiwana jest modyfikacja oparta na rysunkach OEM.
Kluczowe parametry techniczne
1. Zoptymalizowana struktura rozkładu typu R z naciętymi rowkami W porównaniu ze zwykłymi tulejami zaciskowymi ER32, przeorganizowany układ typu R z naciętymi rowkami równoważy rozkład naprężeń sprężystych. Podczas mocowania trzonka elektrody każda sekcja wytwarza jednorodną siłę ściskającą, co pozwala uniknąć miejscowego odkształcenia trzonka elektrody i tłumi całkowite bicie zespołu mocowania elektrody.
2. Starannie dobrany surowiec ze stali sprężynowej. Zastosowano specjalną stal sprężynową zamiast zwykłej stali węglowej. Po precyzyjnym hartowaniu, odpuszczaniu i wieloetapowych cyklach termicznych odprężania zachowuje stabilną elastyczność po setkach cykli zwalniania zacisku i jest odporny na trwałe odkształcenie plastyczne.
3. Wysokoprecyzyjna jednostka do honowania otworu wewnętrznego. Wewnętrzny otwór mocujący poddawany jest dokładnemu honowaniu. Doskonała okrągłość otworu wewnętrznego i gładkość powierzchni zmniejszają ślady ścierania na trzonkach elektrod podczas częstej wymiany i zapobiegają gromadzeniu się mikrocząstek, które mogłyby pogorszyć odchylenie pozycjonowania.
4. Dobra odporność na korozję płynu dielektrycznego Specjalna obróbka antykorozyjna powierzchni spowalnia erozję chemiczną w wyniku długotrwałego kontaktu z płynem dielektrycznym EDM. Obniża ryzyko rdzy w wilgotnym środowisku zbiornika EDM i wydłuża żywotność.
5. Szeroka kompatybilność ze standardowymi uchwytami elektrod EDM ER32. Zgodny z podstawowymi normami dotyczącymi wymiarów zewnętrznych ER32, pasuje do większości komercyjnych korpusów uchwytów elektrod EDM i nakrętek zaciskowych w kształcie ER32. Użytkownicy końcowi nie muszą wymieniać istniejącego sprzętu uchwytowego.
6. Elastyczne dostosowywanie bezpośrednio do fabryki i OEM Standardowe specyfikacje średnicy mocowania obejmują główne rozmiary trzpieni elektrod. OEM może dostosować tolerancję otworu wewnętrznego, głębokość rowka szczelinowego, dokładne dostrojenie wymiarów zewnętrznych i obróbkę powierzchni zgodnie z rysunkami klienta lub próbkami fizycznymi.
7. Niezawodna spójność między partiami Każda partia produkcyjna podlega kontroli pobierania próbek wielu elementów. Dane dotyczące kluczowych wymiarów, bicia i twardości są zapisywane w plikach kontroli partii, co gwarantuje stabilną wydajność przedsiębiorstwom produkującym formy w ramach zakupów hurtowych.
Kompletny przebieg produkcji
Każda partia tulei zaciskowej JWGRIP R-Type ER32 podlega ściśle kontrolowanemu, kompletnemu procesowi produkcyjnemu:
① Kontrola przychodzącego surowca
② Precyzyjne toczenie CNC dla konturu zewnętrznego
③ frezowanie szczelinowo-rowkowe
④ Wysoce precyzyjna obróbka wstępna otworu wewnętrznego
⑤ wieloetapowa obróbka cieplna (hartowanie, odpuszczanie, odprężanie)
⑥ Dokładne honowanie otworu wewnętrznego
⑦ gratowanie i wykańczanie krawędzi
⑧ Obróbka antykorozyjna powierzchni
⑨ wielowymiarowe testowanie wydajności
⑩ sortowanie partii i magazynowanie wyrobów gotowych.
Specyfikacje kontroli jakości
Produkcja odbywa się w oparciu o standardy systemu zarządzania jakością ISO 9001.
Podstawowe elementy badania: pomiar wymiarów, weryfikacja twardości, wykrywanie bicia zaciskowego, badanie symulacyjne zmęczenia sprężystego.
Wszystkie narzędzia pomiarowe poddawane są okresowej kalibracji metrologicznej w celu zapewnienia autentyczności i powtarzalności wyników testów.
Raporty z kontroli partii są archiwizowane dla każdej partii; certyfikaty materiałowe i częściowe protokoły testów stron trzecich mogą być dostarczone na życzenie klienta.
Sugestia dotycząca obsługi i przechowywania:
Przechowuj tuleje zaciskowe w oddzielnych, antykolizyjnych przegródkach w skrzynce narzędziowej. Przed montażem należy trzymać z dala od wilgoci, opiłków metalu i mocnych zarysowań. Przed każdym montażem dokładnie oczyścić otwór wewnętrzny. Wióry lub pozostałości płynu dielektrycznego wewnątrz otworu poważnie pogarszają precyzję mocowania.
Dlaczego warto wybrać JWGRIP
1. Zespół inżynierów specjalizujący się w narzędziach EDM, zajmujący się badaniami i rozwojem, gromadzi bogate doświadczenie w opracowywaniu akcesoriów mocujących do drążków EDM. Nie kopiujemy po prostu projektów tulei zaciskowych typu frezowanego; Optymalizacje produktów opierają się na ogromnych informacjach zwrotnych od techników zajmujących się formami z pierwszej linii.
2. Kontrola wydajności całej partii przed wysyłką Wielu konkurentów przeprowadza jedynie punktową kontrolę próbek. Każda gotowa tuleja zaciskowa JWGRIP R-Type ER32 przechodzi funkcję wykrywania bicia przed dostawą do jednostek filtrujących niezgodnych z wymaganiami.
3. Stabilne dostawy bezpośrednie z fabryki i dojrzały proces OEM Towary o standardowej specyfikacji zapewniają stabilną dostawę. W przypadku zamówień ze zmodyfikowanymi wymiarami lub zamówieniami o specjalnych wymaganiach dotyczących powierzchni zespół inżynierów sprawdza rysunki OEM w ciągu 12 dni roboczych i przekazuje opinię na temat wykonalności. Standardowy czas realizacji: 10-15 dni roboczych; Czas realizacji OEM jest potwierdzany w zależności od złożoności rysunku.
4. Profesjonalna pomoc techniczna zorientowana na zastosowanie Gdy klienci napotkają nieprawidłowe mocowanie, nadmierne bicie i inne problemy z montażem na miejscu, zespół pomocy technicznej zapewnia praktyczne wskazówki dotyczące instalacji i rozwiązywania problemów w oparciu o rzeczywiste doświadczenia warsztatu EDM.
5. Mechanizm identyfikowalności całej partii Każda partia produkcyjna jest opatrzona niezależnym oznaczeniem partii. Jeśli wystąpią nieoczekiwane problemy związane z obróbką, można szybko odzyskać oryginalne parametry produkcyjne i zapisy z kontroli w celu analizy technicznej pierwotnej przyczyny.
Często zadawane pytania
P1: Czy tuleja zaciskowa JWGRIP R-Type ER32 może osiągnąć zerowe bicie po instalacji?
A1: Zerowego bicia nie można uzyskać za pomocą żadnego zespołu elastycznej tulei zaciskowej. W standardowych warunkach testowych z dopasowanym uchwytem i kwalifikowanym prętem testowym, bicie po zamontowaniu jest kontrolowane ≤0,003 mm. Na rzeczywiste bicie całkowite zamontowanego na maszynie wpływa również okrągłość trzonka elektrody, stan powierzchni, moment dokręcania nakrętki i zużycie korpusu oprawki. Aby uzyskać najlepszą dokładność mocowania, należy utrzymywać współpracujące elementy w dobrym stanie.
P2: Czy ta tuleja nadaje się do ciężkich elektrod grafitowych o dużej średnicy?
A2: Tuleja zaciskowa ER32 typu R do uchwytu elektrody EDM umożliwia mocowanie elektrody grafitowej. W przypadku ciężkich elektrod grafitowych o dużych rozmiarach należy ocenić obciążenie wrzeciona i moment dokręcania. Nadmierny ciężar lub nadmierne dokręcenie przyspiesza zmęczenie elastyczne tulei zaciskowej i skraca jej żywotność. Dopasuj wagę elektrody do możliwości mocowania tulei zaciskowej w rzeczywistej produkcji.
P3: Czy możesz wykonać OEM, gdy parametry średnicy wewnętrznej mocowania lub rowka szczelinowego różnią się od standardowego ER32?
A3: Tak. Proszę dostarczyć kompletne rysunki techniczne lub próbki fizyczne, oznaczyć wymiar otworu mocującego, tolerancję, specyfikacje rowków szczelinowych, docelową twardość i wymagania dotyczące obróbki powierzchni. Dział inżynieryjny oceni wykonalność i wystawi formalną ofertę cenową.
P4: Jakie elementy są objęte gwarancją?
A4: Jest to wysoce precyzyjne narzędzie eksploatacyjne. Gwarancja dotyczy wad powstałych podczas produkcji, takich jak przekroczenie specyfikacji w momencie wysyłki. Uszkodzenia spowodowane zarysowaniem, przeciążeniem mocowania, niewłaściwym momentem obrotowym, zakleszczeniem wiórów i długotrwałym zużyciem zmęczeniowym wynikającym z użytkowania produkcyjnego nie są objęte gwarancją.
Przewodnik po wyborze tulei zaciskowych i wskazówki dotyczące obsługi codziennych warsztatów
1. Wybierz nominalną średnicę mocowania możliwie najbardziej zbliżoną do rzeczywistego wymiaru trzpienia elektrody. Nie używaj jednej tulei dla zbyt szerokiego zakresu rozmiarów; duża szczelina wymiarowa powoduje nierównomierny nacisk mocowania i wyższą wartość bicia.
2. Przed formalną produkcją formy całkowicie wyczyść wewnętrzny otwór tulei zaciskowej, wnękę nakrętki uchwytu i powierzchnię chwytu elektrody, aby usunąć metalowe wióry i pozostałości płynu dielektrycznego.
3. Po montażu przeprowadź kontrolę bicia za pomocą czujnika zegarowego przed obróbką elektroerozyjną. Ta wstępna kontrola znacznie zmniejsza ryzyko pozostałości wnęki formy spowodowanej odchyleniami elementów mocujących.
4. W przypadku formowni wyposażonych w wiele maszyn przygotuj wiele tulei zaciskowych odpowiadających często używanym rozmiarom chwytów elektrod. Wyrzuć mocno zużyte tuleje zaciskowe. Jeżeli podczas rutynowej kontroli zaobserwuje się osłabienie sprężystości, trwałe odkształcenie lub pęknięcia powierzchni, należy je natychmiast wymienić, nawet jeśli teoretyczny okres użytkowania nie został osiągnięty.
5. Wdrażaj tajne przechowywanie i regularną kontrolę stanu tulei zaciskowych, aby utrzymać stabilną spójność obróbki EDM w przypadku długoterminowych projektów produkcji seryjnej.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości