Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






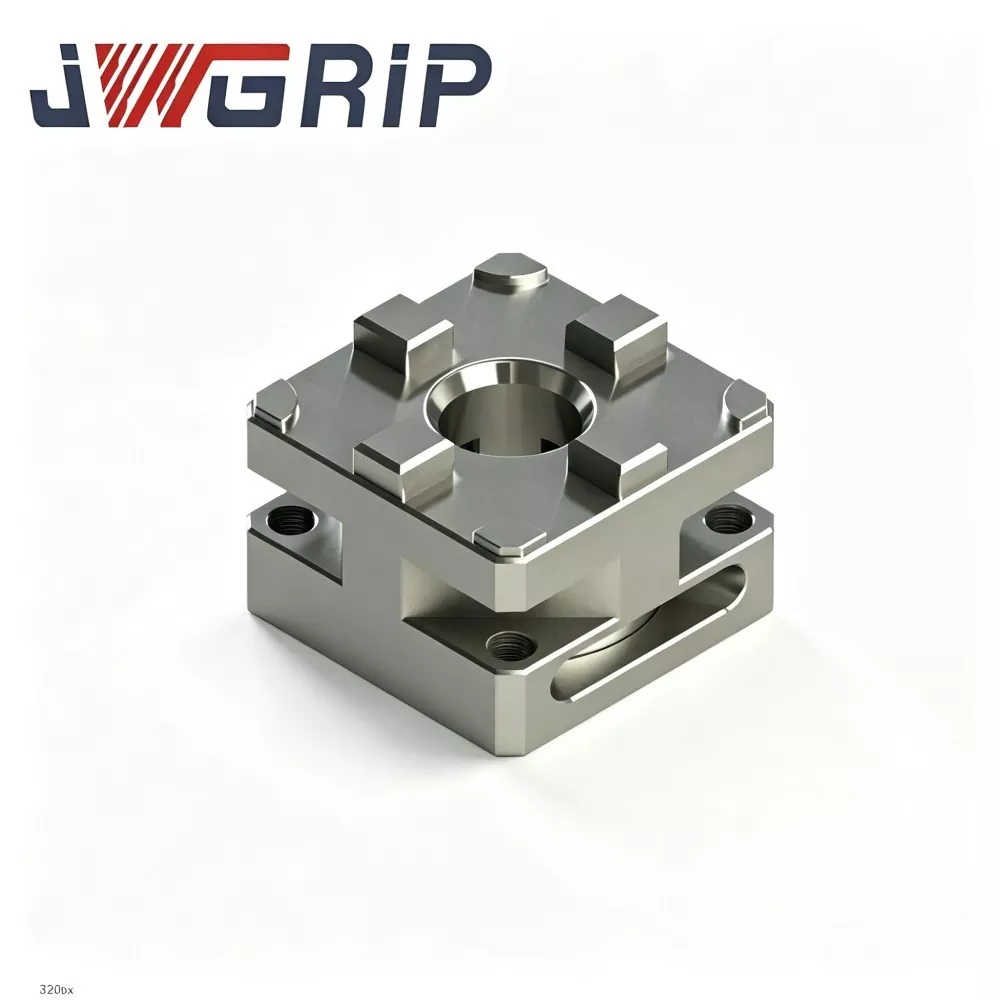
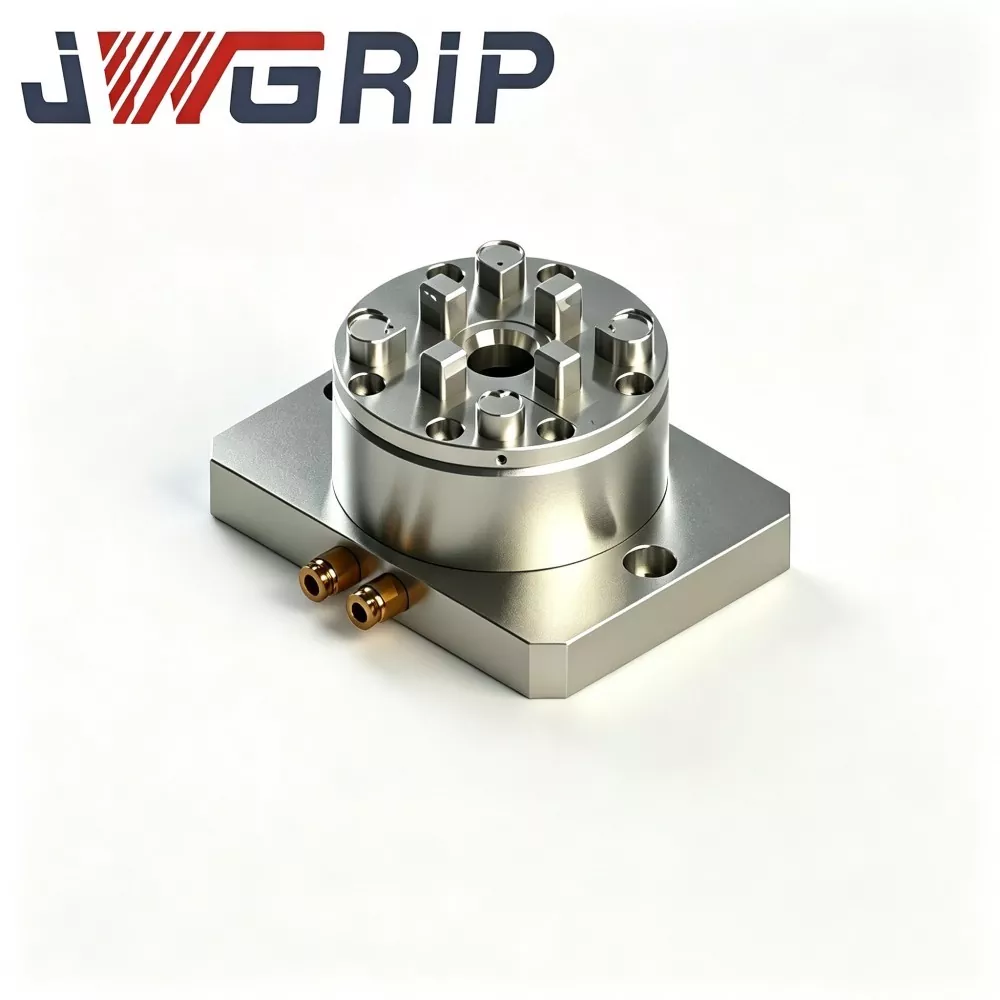
Ręczny uchwyt EDM typu R D100
JWGRIP jest profesjonalnym producentem i dostawcą ręcznego uchwytu EDM typu R D100 w Chinach, ze standardowymi modelami w całości w magazynie i obsługującym globalne zamówienie zbiorcze w celu składania ofert projektowych i zamówień na partie próbne. Jest to wysoce precyzyjny, zintegrowany, ręczny uchwyt do mocowania punktu odniesienia, zaprojektowany specjalnie dla warsztatów EDM wgłębnych, odlewniczych i wielostanowiskowych warsztatów wstępnego ustawiania elektrod. Przyjmując całkowicie mechaniczną strukturę blokującą bez zależności od pneumatycznego źródła powietrza, integruje ona w jednym urządzeniu stabilną wydajność ręcznego mocowania i funkcję pozycjonowania o wysokiej precyzji koncentryczności.
Ten wysokowydajny ręczny uchwyt EDM typu R D100 jest wykonany z hartowanej stali stopowej odpornej na rdzę i charakteryzuje się stabilną mocą mocowania, doskonałą konsystencją i wyjątkową długoterminową odpornością na ścieranie w przypadku częstych cykli ręcznego blokowania. W powierzchniach ustalających rdzenia zastosowano technologię precyzyjnego szlifowania z jednorazowym mocowaniem, a cały korpus poddawany jest integralnej obróbce hartowniczej w celu zwiększenia odporności na rdzę i zużycie, w pełni dostosowując się do trudnych warunków warsztatu EDM wilgotnych i wypełnionych chłodziwem. W odróżnieniu od konwencjonalnych uchwytów ręcznych, charakteryzujących się łatwym zwiększaniem luzu i spadkiem dokładności, całkowicie pozwala uniknąć odchyleń pozycjonowania spowodowanych zużyciem podzespołów i wahaniami ciśnienia powietrza.
Skutecznie skraca czas kalibracji pomocniczej bez konieczności cięcia, skraca cykle wymiany elektrod i utrzymuje stałą dokładność pozycjonowania w przypadku obróbki elektrod wielogatunkowych. Szeroko stosowany w obróbce elektroerozyjnej i produkcji matryc do form, zapewnia elastyczne, stabilne i opłacalne rozwiązania mechanicznego mocowania dla przedsiębiorstw wytwarzających formy, warsztatów EDM i integratorów systemów obrabiarek na całym świecie.
Wąskie gardło aplikacji
Liczne warsztaty obróbki elektroerozyjnej borykają się z praktycznymi wąskimi gardłami w codziennej produkcji:
· Uchwyty napędzane pneumatycznie wymagają kompletnych rurociągów powietrznych i stabilnej infrastruktury źródła powietrza. Średnio-małe zakłady przetwórcze poniosą dodatkowe koszty przekształcenia warsztatu, jeśli zastosują pneumatyczne rozwiązania mocowania.
· Wspólne ręczne uchwyty EDM na rynku powodują zużycie powierzchniowe i rosnący luz wewnętrzny po tysiącach cykli mocowania. Stopniowo zanikająca koncentryczność będzie powodować defekty na powierzchniach wnęki formy. Powtarzana kalibracja czujnika zegarowego pochłania mnóstwo godzin pracy, które nie wymagają cięcia.
Główne ulepszenia:
1. Powierzchnie ustalające rdzenia wykorzystują proces produkcyjny precyzyjnego szlifowania z jednym ustawieniem. Kluczowe elementy ruchome poddawane są integralnej obróbce utwardzającej, co zapewnia lepszą odporność na rdzę i zużycie, dostosowując się do wilgotnego środowiska warsztatu EDM wypełnionego chłodziwem dielektrycznym.
2. Nie jest wymagane źródło sprężonego powietrza. Operatorzy wykonują zaciskanie i blokowanie wyłącznie za pomocą mechanicznej konstrukcji krzywkowej. Wahania dokładności wywołane niestabilnym ciśnieniem powietrza są całkowicie wyeliminowane.
3. Obsługuje elastyczne, wielostanowiskowe wstępne ustawienie elektrod w trybie offline, skraca cykl wymiany elektrod, zapewnia spójne wyniki pozycjonowania w przypadku przetwarzania elektrod wielu odmian.
4. Zapewnia solidne mechaniczne rozwiązanie mocowania do procesów obróbki wgłębnej EDM i ciężkich procesów produkcji matryc.
Logika operacyjna
Ręczny uchwyt EDM JWGRIP R-Type D100 wykorzystuje wzmocnioną czteroszczękową architekturę mocowania centrującego z powiększonym wzorcem średnicy zewnętrznej D100:
1. Dolna podstawa montażowa jest zgodna ze standardowymi wymiarami montażowymi D100. Można go przymocować bezpośrednio do stołu warsztatowego EDM lub zmontować za pomocą przejściowych płyt adaptera.
2. Wytrzymała wewnętrzna przekładnia z napędem krzywkowym przekształca ręczny moment obrotowy z zewnętrznego klucza dynamometrycznego w promieniową siłę napędową centrującą dla ruchomych szczęk mocujących. Przy zalecanym momencie obrotowym cztery szczęki poruszają się synchronicznie w kierunku centralnego otworu ustalającego, aby zacisnąć trzonki elektrod, oprawki lub wielkogabarytowe wkładki formy.
3. Odwrotny obrót klucza zwalnia wstępne napięcie krzywki; Szczęki mocujące otwarte w celu demontażu osprzętu i wymiany części.
Najważniejsze cechy konstrukcji mechanicznej:
· Wszystkie płaszczyzny odniesienia ustalające rdzeń są wykańczane za pomocą precyzyjnego szlifowania w jednym ustawieniu, w wielu przejściach, co obniża skumulowaną tolerancję wynikającą z montażu.
· Pogrubiona ścianka korpusu uchwytu oraz wewnętrzne rozmieszczone żebra wzmacniające równomiernie rozkładają naprężenia zaciskające pod dużym obciążeniem na całą skorupę, unikając lokalnego odkształcenia położenia spowodowanego długotrwałym, intensywnym blokowaniem ręcznym. Stabilna koncentryczność i wydajność powtarzalnego pozycjonowania sprawdza się zarówno w zakładach produkcyjnych wspieranych w ramach przetargów, jak i w warsztatach sprawdzających wsadowe próby, zamówienia.
· Powierzchnie ruchome współpracujące ze szczękami są pokryte specjalną warstwą przeciwzużyciową, która spowalnia ścieranie na skutek zanieczyszczeń osadami węglowymi w warunkach zanurzenia w oleju w wyniku erozji iskrowej. To w pełni ręczne urządzenie nie posiada złączy pneumatycznych ani wewnętrznych struktur kanałów powietrznych.


Podstawowe zalety techniczne
1. Niezawodne centrowanie i spójność powtarzalnego pozycjonowania Kluczowe powierzchnie funkcjonalne lokalizujące przechodzą wieloetapowe precyzyjne szlifowanie. Koncentryczność ≤0,004 mm i dokładność powtarzalnego pozycjonowania ≤0,003 mm. Po tysiącach cykli ręcznego blokowania i odblokowywania pod dużym obciążeniem nie kumulują się żadne odchylenia pozycjonowania, co spełnia rygorystyczne wymagania tolerancji w przypadku wytwarzania elektrod w dużych formach wielogniazdowych.
2. Wzmocniony korpus uchwytu ze stali stopowej o dużej wytrzymałości W korpusie głównym zastosowano najwyższej jakości stal stopową 42CrMo ze zintegrowaną obróbką cieplną hartującą i odpuszczającą, twardość powierzchni osiąga 54-58 HRC. Doskonała odporność na uderzenia, odkształcenia i odporność na korozję oleju dielektrycznego pasują do zadań mocowania elektrod o dużej masie w warunkach nasiąkniętych olejem EDM. Szeroko stosowany wśród dużych przedsiębiorstw zajmujących się produkcją form ze względu na jego solidną nośność.
3. Zaciskanie ręczne ze standardowym momentem obrotowym bez zależności od źródła powietrza Operatorzy blokują za pomocą dopasowanego klucza dynamometrycznego; zalecany moment dokręcania: 6-8 Nm. Praca ze stałym momentem obrotowym eliminuje niestabilną siłę mocowania spowodowaną niespójnym ręcznym wprowadzaniem siły. Bez zapotrzebowania na sprężone powietrze uchwyt działa niezawodnie w warsztatach tymczasowych, strefach remontowych i mobilnych stacjach debugowania. Po jednorazowej kalibracji punktu odniesienia na stole maszynowym, czas pomocniczy na wymianę uchwytu elektrody znacznie się zmniejsza, zwiększając wykorzystanie maszyny EDM w przypadku powtarzalnych zadań z użyciem ciężkich elektrod i często zmienianych zadań związanych z prototypową formą.
4. Większy zakres mocowania i szeroka kompatybilność mechaniczna Zewnętrzny wymiar D100 i centralna podstawa ustalająca są zgodne z głównymi standardami branżowymi dotyczącymi uchwytów ręcznych. Kompatybilny z większością dostępnych na rynku uchwytów elektrod serii D100, palet lokalizacyjnych i adapterów przejściowych. Modyfikacje konstrukcyjne oparte na rysunkach umożliwiają realizację specjalnych wysokości całkowitych, wycięć pozwalających uniknąć wycięć i niestandardowego układu otworów montażowych, aby spełnić spersonalizowane wymagania techniczne określone w dokumentach przetargowych projektu.
5. Kompletna dokumentacja testu zgodności przemysłowej Każda partia produkcyjna poddawana jest kontroli wymiarów, testom twardości, symulacji cyklicznego zużycia pod dużym obciążeniem i testowi stabilności koncentryczności. Dokumenty z raportami z inspekcji CE i ISO9001 mogą być dostarczane klientom korporacyjnym, którzy realizują formalne procedury przetargowe na projekt.
Lista kontrolna oceny
Przed zakupem ręcznego uchwytu EDM JWGRIP R-Type D100 należy wykonać następujące prace wstępne, aby zapobiec przeszkodom w zastosowaniu na miejscu:
1. Zmierz dostępny wymiar instalacyjny platformy roboczej maszyny EDM. Potwierdzić zarezerwowany luz pionowy i poziomy; unikać mechanicznych kolizji pomiędzy powiększoną obudową uchwytu a wrzecionem obrabiarki lub ruchomymi osiami.
2. Przygotuj skalibrowany, dopasowany klucz dynamometryczny do ręcznego blokowania. Nadmierny ręczny moment obrotowy powoduje trwałe odkształcenie szczęki; niewystarczający moment obrotowy stwarza ryzyko poślizgu elektrod o dużej masie podczas cięcia elektroerozyjnego.
3. Sprawdź wzorzec wymiarowy istniejących uchwytów elektrod. Sprawdź, czy obecne oprzyrządowanie jest zgodne ze standardem branżowym D100. Niestandardowe zmodyfikowane uchwyty wymagają dodatkowych przejściowych części adaptera.
4. Kontroluj wysokość poziomu cieczy w oleju dielektrycznym EDM. Położenia głównych śrub mocujących powinny utrzymywać odpowiednią odległość poniżej powierzchni cieczy, aby zmniejszyć gromadzenie się osadów węglowych na odcinkach gwintowanych.
5. W przypadku klientów składających oferty na projekty dla przedsiębiorstw lub menedżerów zajmujących się próbami wsadowymi i realizacją zamówień należy z wyprzedzeniem przesłać kompletne parametry środowiska i wymagania dotyczące wydajności na miejscu, aby zapewnić dokładne dopasowanie konfiguracji produktu.
Wytyczne dotyczące konserwacji
Podczas stosowania ręcznego uchwytu EDM typu R D100 należy zwrócić uwagę na ryzyko niewłaściwego użycia i sugestie dotyczące rutynowej konserwacji:
1. Ściśle przestrzegaj zalecanego zakresu momentu dokręcania 6-8 Nm. Zbyt duża siła klucza dynamometrycznego spowoduje trwałe odkształcenie strukturalne szczęki; niewystarczający moment obrotowy stwarza ukryte ryzyko poślizgu w przypadku elektrod o dużej masie podczas obróbki elektroerozyjnej.
2. Zapobiegaj gromadzeniu się osadów węglowych wewnątrz rowków prowadzących szczęk. Zanieczyszczenia cząstkami węgla ścierają współpracujące powierzchnie ruchome i prowadzą do utraty dokładności pozycjonowania. Ustaw stały przebieg okresowego czyszczenia dla operatorów na miejscu.
3. Chroń centralny otwór ustalający i powierzchnie robocze szczęk zaciskowych przed silnymi uderzeniami mechanicznymi. Twarde uderzenie pogarsza precyzję odniesienia i bezpośrednio pogarsza wydajność koncentryczności.
4. Regularnie sprawdzaj stan gwintu otworu na śrubę mocującą, usuwaj rdzę i osad olejowy; nałożyć niewielką ilość smaru antykorozyjnego w przypadku długotrwałego przechowywania w stanie nieczynnym.
5. W przypadku klientów biorących udział w przetargu na projekt należy ujednolicić specyfikacje konfiguracji narzędzi operacyjnych dla każdego warsztatu branżowego podczas wczesnej fazy komunikacji technicznej.
6. W przypadku klientów korzystających z prób wsadowych i zamówień na wykonanie zarchiwizuj pełne zapisy przebiegu testowego na potrzeby późniejszej oceny zamówień masowych.
Dlaczego warto budować długoterminową współpracę z JWGRIP
1. Oryginalne, bezpośrednie źródło fabryczne. JWGRIP to własne przedsiębiorstwo produkujące osprzęt, a nie zwykły pośrednik handlowy. Pełny przebieg procesu produkcyjnego ręcznego uchwytu EDM typu R D100 jest wykonywany we własnym zakresie. Zespół inżynierów mechanicznych posiada ponad 11-letnie doświadczenie w zakresie badań i rozwoju rozwiązań w zakresie uchwytów roboczych i głęboko rozumie różnorodne rzeczywiste problemy wielkogabarytowych warsztatów EDM zajmujących się produkcją form.
2. Bogate kompetencje w zakresie modyfikacji technicznych i wsparcia projektowego Modyfikacja konstrukcyjna oparta na rysunkach umożliwia regulację całkowitej wysokości, specjalne otwarcie szczeliny unikającej i niestandardowy układ otworów montażowych. Akceptowalne tryby biznesowe obejmują zakup próbny małych partii, przegląd techniczny złożonej struktury, formalne wsparcie projektu w ramach przetargu oraz współpracę w ramach prób wsadowych i zamówień.
3. Przejrzysty mechanizm wyceny zorientowany na projekt Jasna oferta handlowa wystawiana jest na podstawie konfiguracji produktu, złożoności modyfikacji i różnych wzorców współpracy. W całym cyklu realizacji projektu nie występują żadne ukryte koszty dodatkowe.
4. Kompletne ramy gwarancji jakości Każdy ręczny uchwyt EDM posiada unikalny numer seryjny umożliwiający śledzenie. Dwuletnia gwarancja obejmuje wady powstałe w procesie produkcyjnym przy znamionowym momencie obrotowym i prawidłowej instalacji. Szczęki mocujące i inne elementy ulegające zużyciu są częściami eksploatacyjnymi wyłączonymi z gwarancji. Zespół pomocy technicznej dostarcza dokumenty zawierające wytyczne dotyczące instalacji i propozycje rozwiązywania typowych usterek.
5. Kontrolowany i przewidywalny harmonogram dostaw Produkty o standardowej specyfikacji podlegają stabilnemu, stałemu rytmowi produkcji. W przypadku dostaw wielkoseryjnych w ramach projektów przetargowych lub dostaw próbek w trybie próbnym na zamówienie, okresowo przekazujemy informacje o postępie produkcji i gwarantujemy stały rytm dostaw towarów.
Często zadawane pytania
P1: Czy jesteś producentem lub dostawcą handlowym ręcznego uchwytu EDM typu R D100?
A1: JWGRIP jest prawdziwym producentem opraw z siedzibą w Chinach. Wszystkie procedury produkcyjne są realizowane we własnym zakresie. Oferujemy wsparcie techniczne w zakresie modyfikacji oparte na rysunkach, usługę dopasowywania dokumentów związanych z projektem, złożeniem oferty i współpracę w trybie partii próbnych, realizacji zamówień, zamiast pracować jako zwykły pośrednik.
P2: Czy ten wielkogabarytowy uchwyt ręczny może utrzymać stabilną pracę przy długotrwałym zanurzeniu w oleju dielektrycznym EDM?
A2: Dopasowane powierzchnie ruchome w wersji standardowej są poddawane obróbce przeciwzużyciowej dostosowanej do środowiska kąpieli olejowej EDM. Aby wydłużyć ogólną żywotność urządzenia, należy ściśle wykonywać okresowe czynności konserwacyjne polegające na usuwaniu osadów węglowych.
P3: Jaka jest koncentryczność i dokładność powtarzalnego pozycjonowania standardowego ręcznego uchwytu EDM typu R D100?
A3: Standardowa koncentryczność produktu ≤0,004 mm, powtarzalna dokładność pozycjonowania ≤0,003 mm. Warianty o większej precyzji można realizować poprzez modyfikacje techniczne oparte na rysunku.
P4: Które warunki uszkodzeń nie wchodzą w zakres gwarancji?
A4: Dwuletnia gwarancja obowiązuje na wady produkcyjne w warunkach znamionowego momentu obrotowego i prawidłowej instalacji. Uszkodzenia spowodowane działaniem nadmiernego momentu obrotowego, silną kolizją mechaniczną, zużyciem cząstek ściernych i niewłaściwą konserwacją ręczną nie są objęte gwarancją. Szczęki mocujące należą do części eksploatacyjnych.
P5: Czy mogę uzyskać formalne dokumenty dotyczące wyceny komercyjnej w celu złożenia oferty na projekt?
Odpowiedź 5: Tak. Prosimy o kontakt z działem sprzedaży JWGRIP. Przygotowujemy formalne dokumenty ofertowo-handlowe w oparciu o konfigurację produktu, skalę zamówienia i konkretny tryb biznesowy, w tym projekt-złożenie oferty lub projekt wsadowy-próbny-wykonany-zamówienie.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości