Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






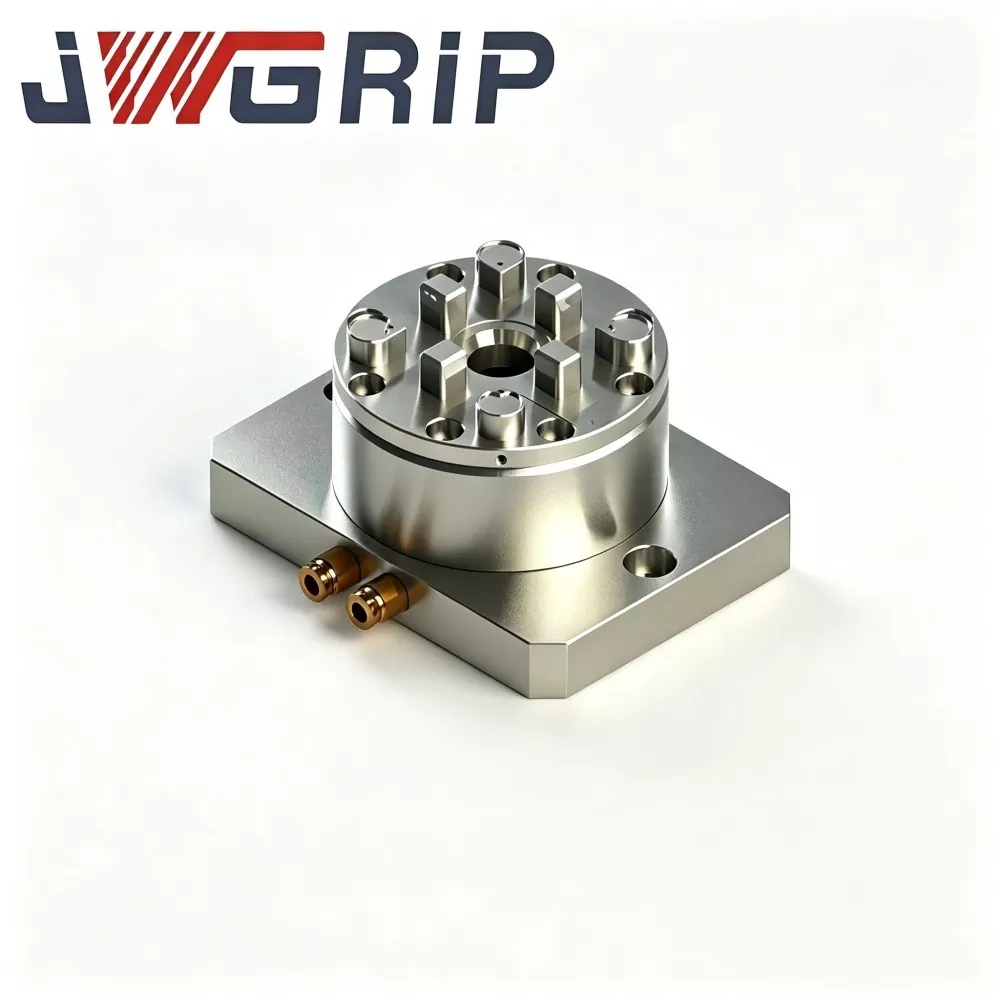
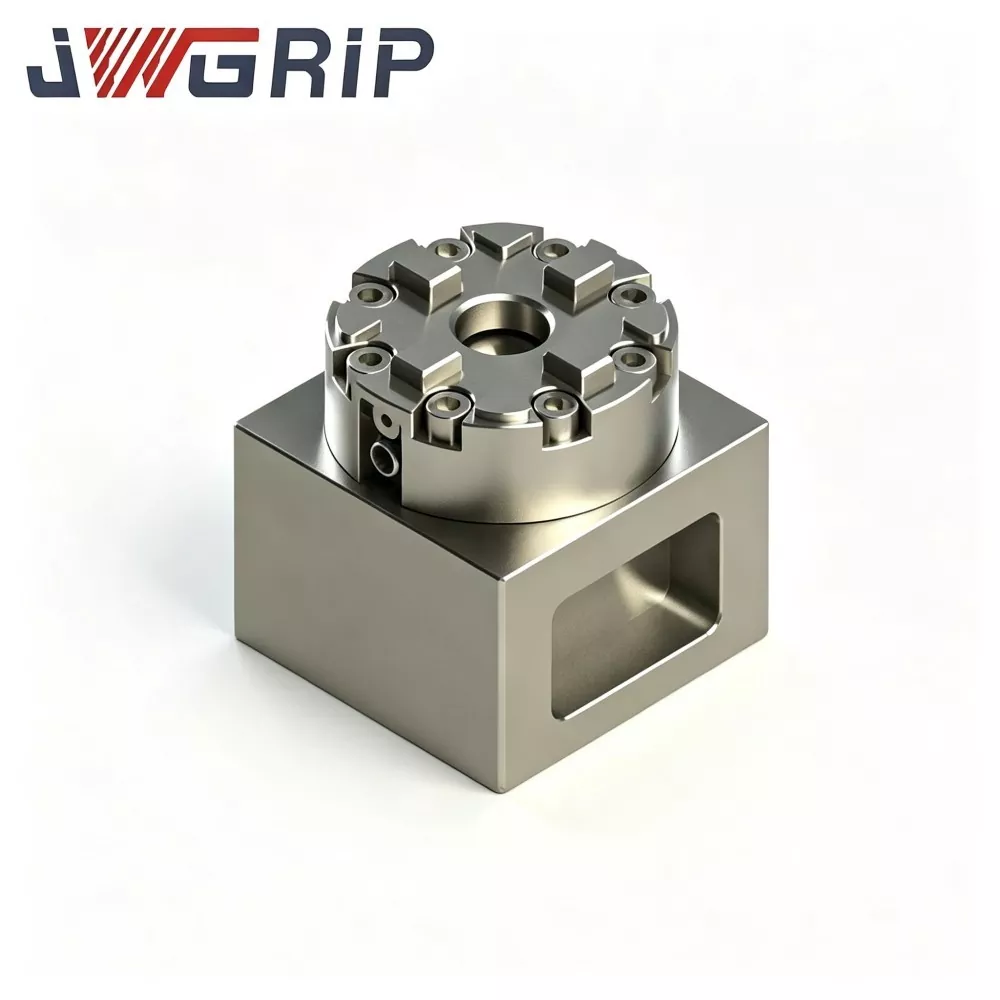
Pneumatyczny uchwyt EDM typu R D150
JWGRIP jest profesjonalnym producentem i dostawcą pneumatycznego uchwytu EDM typu R D150 w Chinach, ze standardowymi specyfikacjami w całości dostępnymi w magazynie w celu wspierania globalnej współpracy w ramach umów ramowych i wdrażania zamówień wysyłkowych. Jest to wysokowydajny zintegrowany pneumatyczny uchwyt mocujący, profesjonalnie dostosowany i opracowany do scenariuszy obróbki wgłębnej EDM, wycinanej drutem EDM i precyzyjnej obróbki elektrodą formierską. Łączy w sobie zoptymalizowaną strukturę wewnętrznego obwodu powietrza i wysoce precyzyjny moduł zaciskowy pozycjonujący w jednym urządzeniu, eliminując żmudne ręczne ustawianie i powtarzające się procedury kalibracji wymagane w przypadku tradycyjnych uchwytów.
Ten wysokowydajny pneumatyczny uchwyt EDM typu R D150 jest wykonany z wysokiej jakości hartowanej stali stopowej i charakteryzuje się wyjątkowo stabilną siłą mocowania, doskonałą koncentrycznością i wyjątkową długoterminową odpornością na zmęczenie w ciągłych cyklach pneumatycznych. Powierzchnie odniesienia pozycjonowania rdzenia wykorzystują technologię zintegrowanej obróbki jednorazowego mocowania, a kluczowe pasujące komponenty są precyzyjnie szlifowane po obróbce hartowania, aby zapewnić stały luz montażowy i dokładność montażu. Zoptymalizowany wewnętrzny obieg powietrza skutecznie zmniejsza straty ciśnienia podczas powtarzających się operacji pneumatycznych, utrzymując stabilny stan zaciskania podczas długotrwałej, ciągłej pracy cyklicznej i unikając wahań siły mocowania i dryftu koncentryczności.
Pneumatyczny uchwyt EDM typu R D150 obsługuje wstępne ustawianie w trybie offline i szybką wymianę elektrod, znacznie skracając czas debugowania pomocniczego i zmniejszając odchyłki ręcznego pozycjonowania. Można go również połączyć z modułami automatycznej obsługi robota, aby umożliwić bezobsługową wymianę elektrod. Szeroko stosowany w precyzyjnej obróbce EDM form, zapewnia niezawodne i precyzyjne rozwiązania mocowania dla producentów form, podwykonawców obróbki EDM i przedsiębiorstw zautomatyzowanych produkcji.
Rozwiązanie zaciskowe
W rzeczywistych warsztatach produkujących formy, mocowanie elektrody jest głównym wąskim gardłem ograniczającym wydajność obróbki EDM:
· Konwencjonalne uchwyty ręczne wymagają wielokrotnego mocowania, ustawiania czujnika zegarowego i kalibracji położenia przy każdej wymianie elektrody. Koszt czasu pomocniczego jest wysoki, a dokładność pozycjonowania zależy w dużej mierze od doświadczenia operatora na miejscu.
· W przypadku złożonych form wymagających ciągłej wymiany wielu grup elektrod częste ponowne konfigurowanie znacznie wydłuża całkowity czas realizacji produkcji.
· Wiele komercyjnych, tanich uchwytów pneumatycznych generuje wahania ciśnienia po tysiącach cykli. Siła docisku i dryft koncentryczności zniszczą ostateczną jakość formowania powierzchni wnęki formy.
JWGRIP optymalizuje strukturę produktu, aby rozwiązać powyższe problemy:
1. Powierzchnie odniesienia do pozycjonowania rdzenia przyjmują proces kompletnej obróbki z jednym mocowaniem. Po hartowaniu najważniejsze pasujące części poddawane są precyzyjnemu szlifowaniu, aby zagwarantować stały luz montażowy.
2. Zoptymalizowany wewnętrzny obwód powietrzny zmniejsza utratę ciśnienia podczas powtarzającego się uruchamiania pneumatycznego, utrzymując stabilny stan zaciskania podczas długotrwałej pracy cyklicznej.
3. Obsługiwane jest wstępne ustawienie elektrod w trybie offline. Operatorzy kończą instalację elektrod i debugowanie poza sprzętem EDM. Szybka wymiana po dokowaniu pozwala uniknąć błędów pozycjonowania wynikających z powtarzającej się ręcznej regulacji.
4. Kompatybilny z modułami automatycznego załadunku i rozładunku robotów, umożliwiającymi bezobsługową wymianę elektrod, zapewniający niezawodne i precyzyjne mocowanie do obróbki elektrodrążarką wgłębną, wycinarką drutową EDM i obróbki elektrod w formie masowej.

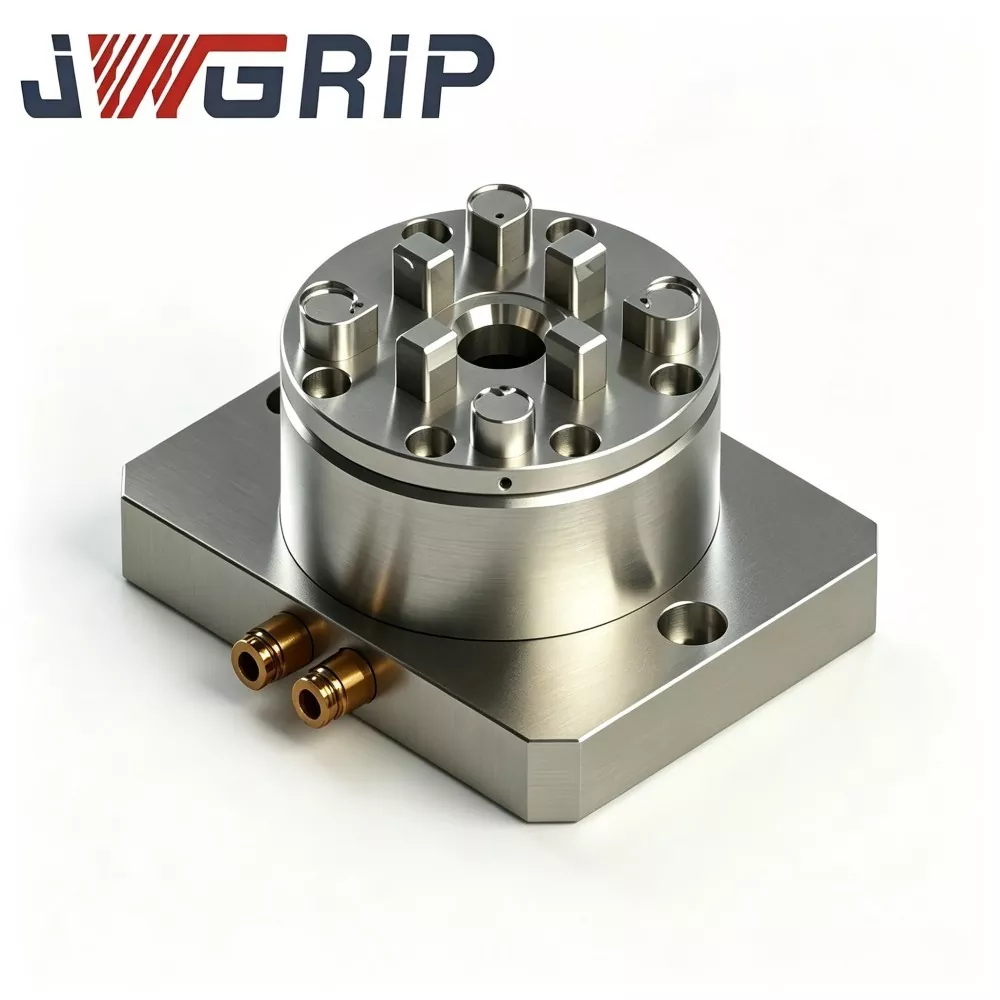
Architektura Wewnętrzna
JWGRIP R-Type D150 Pneumatyczny uchwyt EDM wykorzystuje wbudowaną, zamkniętą architekturę mocowania typu klinowego z napędem pneumatycznym:
1. Sprężone powietrze warsztatowe wpływa do wewnętrznej komory powietrznej przez boczny otwór wlotowy powietrza. Ciśnienie powietrza popycha blok przesuwny klina i wytwarza promieniową siłę napędową, która napędza wiele szczęk mocujących w celu centrowania mocowania w kierunku centralnego punktu odniesienia.
2. Po zwolnieniu dopływu powietrza wbudowana sprężyna powrotna popycha blok klina do tyłu, otwierając szczęki zaciskowe w celu demontażu trzonka elektrody lub uchwytu.
Najważniejsze cechy projektu konstrukcyjnego:
· Wszystkie powierzchnie odniesienia ustalające rdzeń są wykańczane poprzez jednorazowe szlifowanie o wysokiej precyzji, minimalizując skumulowaną tolerancję montażu.
· Kanały powietrzne są zintegrowane wewnątrz głównego korpusu uchwytu zamiast odsłoniętych zewnętrznych rurociągów, co zapobiega uszkodzeniom kolizyjnym w środowisku zanurzonym w oleju EDM.
· Wzmocnione żebra wewnętrzne równomiernie rozkładają naprężenia zaciskające na skorupę uchwytu, aby uniknąć lokalnej koncentracji naprężeń podczas długotrwałego cyklicznego mocowania. Stabilna koncentryczność i wydajność mocowania obowiązują zarówno w zakładach masowego wykorzystania objętych umową ramową, jak i w warsztatach użytkowników końcowych zajmujących się zamówieniami wysyłkowymi.
· Wewnętrzne elementy uszczelniające wykorzystują specjalny olejoodporny materiał gumowy, dostosowany do warunków pracy w dielektrycznej kąpieli olejowej, aby spowolnić starzenie się uszczelnienia podczas ciągłej obróbki elektroerozyjnej.
Podstawowe parametry techniczne
1. Doskonałe możliwości centrowania i powtarzalnego pozycjonowania Kluczowe powierzchnie ustalające przechodzą precyzyjne szlifowanie wieloprzebiegowe. Koncentryczność ≤0,003 mm i dokładność powtarzalnego pozycjonowania ≤0,005 mm. Brak kumulujących się odchyleń pozycjonowania nawet po tysiącach ciągłych cykli mocowania, co spełnia rygorystyczne wymagania tolerancji dla złożonej obróbki elektrod w formach wielogniazdowych.
2. Wysokiej jakości korpus główny ze stali stopowej odpornej na zmęczenie W korpusie głównym zastosowano najwyższej jakości stal stopową 40CrNiMo ze zintegrowaną obróbką cieplną hartującą i odpuszczającą, o twardości powierzchni HRC 52-56. Doskonała odporność na uderzenia, odkształcenia i korozję olejową, pasuje do długotrwałego cyklicznego mocowania w zanurzeniu w oleju dielektrycznym EDM. Szeroko zaufane wśród wysokiej klasy przedsiębiorstw zajmujących się produkcją form.
3. Znaczny wzrost produktywności dzięki szybkiej wymianie pneumatycznej Po jednorazowej kalibracji punktu odniesienia na stole maszyny EDM wymiana uchwytu elektrody kosztuje tylko 5–10 sekund i polega na manipulacji pneumatycznym zaworem sterującym. Ręczne dokręcanie śrub i wielokrotne przesuwanie czujnika zegarowego są wyeliminowane. Czas pomocniczy bez skrawania gwałtownie spada, zwiększając wykorzystanie maszyn EDM w przypadku zamówień na różnorodne formy w małych partiach oraz projektów przetwarzania elektrod na dużą skalę.
4. Pełna adaptacja do scenariusza pracy elektroerozyjnej w oleju Zoptymalizowany, niestandardowy, odporny na olej zespół uszczelniający został specjalnie zaprojektowany do pracy w środowisku oleju dielektrycznego wywołującego erozję iskrową. Ukryty zintegrowany obwód powietrzny pozwala uniknąć uszkodzeń rurociągu spowodowanych kolizją elektrod lub obsługą części formy. Stabilna, długotrwała praca w nasiąknięciu olejem bez częstej konserwacji złączy rur powietrznych.
5. Pełna zgodność przemysłowa i kontrola partii Każda partia produkcyjna poddawana jest kontroli wymiarów, badaniu koncentryczności, cyklicznemu badaniu zmęczenia podczas zaciskania i kontroli szczelności. Dokumenty testowe CE i ISO9001 mogą być dostarczane klientom korporacyjnym podpisującym umowy ramowe dotyczące scentralizowanych zamówień.
Lista kontrolna oceny
Przed zakupem pneumatycznego uchwytu EDM JWGRIP R-Type D150 należy przeprowadzić następującą ocenę wstępną, aby zapobiec przeszkodom w zastosowaniu na miejscu:
1. Potwierdź dostępną przestrzeń do instalacji na stole roboczym maszyny EDM. Zmierz pionową i poziomą zarezerwowaną przestrzeń, aby uniknąć mechanicznych kolizji pomiędzy osłoną uchwytu, wrzecionem i ruchomymi osiami.
2. Sprawdź stabilne zasilanie sprężonym powietrzem. Robocze ciśnienie powietrza powinno utrzymywać się na stałym poziomie 0,4-0,6 MPa. Źródło powietrza musi być wyposażone w separator olej-woda filtrujący wilgoć i zanieczyszczenia.
3. Sprawdź zakres średnic trzpienia elektrody obrabianej codziennie, upewnij się, że rzeczywisty wymiar elektrody mieści się w znamionowym zakresie mocowania tego uchwytu.
4. Zwróć uwagę na głębokość zanurzenia oleju dielektrycznego EDM. Złącze wlotu powietrza musi znajdować się powyżej poziomu cieczy, aby zapobiec przedostawaniu się oleju do wewnętrznego obiegu powietrza.
5. W przypadku klientów korzystających z korporacyjnej umowy ramowej lub dystrybutorów zajmujących się sprzedażą wysyłkową należy z wyprzedzeniem przesłać pełne parametry środowiska i wymagania dotyczące wydajności na miejscu, aby zapewnić prawidłowe dopasowanie konfiguracji produktu.
Kontrola jakości
Wszystkie pneumatyczne uchwyty EDM JWGRIP R-Type D150 są produkowane i kontrolowane w naszym warsztacie mocowania w Chinach, zgodnie z wielofazowym, znormalizowanym przepływem pracy:
1. Kontrola przychodzącego surowca: pręt ze stali stopowej 40CrNiMo do analizy składu chemicznego i badania twardości; w załączeniu pełny certyfikat materiałowy. Zdyskwalifikowane surowce są bezpośrednio odrzucane.
2. Zgrubna obróbka CNC: obrobiony zgrubnie kontur zewnętrzny, wewnętrzne wgłębienie bloku klinowego, przejścia kanałów powietrznych i otwory do wstępnego montażu, pozostawiając naddatek na wykończenie dla wszystkich powierzchni funkcjonalnych związanych z lokalizacją.
3. Obróbka cieplna przez hartowanie i odpuszczanie: precyzyjnie kontroluj krzywą ogrzewania, utrzymywania i chłodzenia, aby osiągnąć docelową twardość HRC 52-56 i uwolnić naprężenia wewnętrzne. Ten krok jest niezbędny, aby zapewnić działanie przeciwzmęczeniowe przy długotrwałej, cyklicznej sile mocowania.
4. Dokładna obróbka CNC: centralny otwór ustalający maszyny, powierzchnie współpracujące bloku klinowego, otwór gwintowany wlotu powietrza i otwory montażowe. Tolerancja wymiaru klucza kontrolowana w zakresie ±0,006-0,010 mm.
5. Wieloetapowe szlifowanie precyzyjne rdzenia ustalającego płaszczyzny odniesienia w celu spełnienia wymagań dotyczących koncentryczności i płaskości.
6. Montaż komponentów i uruchomienie obwodu powietrznego: zainstaluj blok klinowy, sprężyny powrotne, specjalne uszczelki olejoodporne i szczęki zaciskowe. Powtarzany test cykliczny otwieranie-zamykanie oraz kontrola pełnej szczelności usuwają zadziory montażowe i sprawdzają stabilne prowadzenie pneumatyczne.
7. Kompleksowa kontrola końcowa: wymiar testowy, twardość, koncentryczność, dokładność powtarzalnego pozycjonowania, stabilność siły mocowania i szczelność obwodu powietrznego. Każde urządzenie otrzymuje ekskluzywny numer seryjny umożliwiający śledzenie. Towary niezgodne z wymaganiami zamiast pakowania są poddawane ponownej obróbce.
8. Czyszczenie antykorozyjne, zabezpieczenie antykorozyjne powierzchni i odporne na wstrząsy opakowanie ze sklejki przeznaczone do eksportu.
Dlaczego warto wybrać nas jako swojego partnera
1. Real Factory Source JWGRIP jest własnym producentem opraw, a nie zwykłym pośrednikiem handlowym. Cała produkcja pneumatycznego uchwytu EDM typu R D150 jest wykonywana wewnętrznie. Nasz zespół inżynierów mechanicznych posiada ponad 11-letnie doświadczenie w badaniach i rozwoju uchwytów obróbczych EDM i w pełni rozumie praktyczne problemy warsztatów zajmujących się produkcją form.
2. Elastyczne tryby współpracy plus dostosowywanie OEM Opcje modyfikacji OEM obejmują regulację zakresu mocowania, specjalną konwersję interfejsu i oznakowanie logo marki klienta. Zakup próbny małych partii, zindywidualizowany rozwój OEM, długoterminowe umowy ramowe dla przedsiębiorstw i projekty zamówień komisowych u dystrybutorów to akceptowalne wzorce biznesowe.
3. Przejrzyste i identyfikowalne ceny Oferujemy przejrzyste cenniki dostosowane do konfiguracji produktu, złożoności modyfikacji i różnych typów współpracy, bez ukrytych dodatkowych kosztów pojawiających się w trakcie realizacji projektu.
4. Kompletny mechanizm gwarancji jakości Każdy uchwyt posiada unikalny numer seryjny umożliwiający śledzenie. Dwuletnia gwarancja obejmuje wady powstałe w procesie produkcji przy znamionowym ciśnieniu powietrza i w warunkach prawidłowej instalacji. Zespół techniczny dostarcza dokument zawierający wytyczne dotyczące instalacji i wskazówki dotyczące rozwiązywania typowych usterek. Zużyte materiały eksploatacyjne uszczelniające nie są objęte gwarancją.
5. Niezawodne i przewidywalne harmonogramy dostaw Produkty o standardowej specyfikacji podlegają ustalonym cyklom produkcyjnym. W przypadku dostaw seryjnych w ramach umowy ramowej lub zapotrzebowania na zapasy w ramach zamówienia konsygnacyjnego zapewniamy okresową informację zwrotną o postępie produkcji, aby zagwarantować stabilny rytm dostaw.
Często zadawane pytania
P1: Czy jesteś producentem lub dostawcą handlowym pneumatycznego uchwytu EDM typu R D150?
A1: JWGRIP jest prawdziwym producentem opraw z siedzibą w Chinach. Wszystkie procesy produkcyjne są realizowane we własnym zakresie. Zamiast działać jako zwykły pośrednik, zapewniamy rozwój OEM, umowę ramową wspierającą usługi i współpracę w zakresie zamówień komisowych.
P2: Czy ten uchwyt pneumatyczny może utrzymać stabilną pracę przy długotrwałym zanurzeniu w oleju dielektrycznym EDM?
A2: W jednostce standardowej zastosowano specjalne, odporne na olej elementy uszczelniające, przeznaczone do pracy w środowisku kąpieli olejowej EDM. Należy ściśle przestrzegać specyfikacji instalacji, aby zapobiec cofaniu się oleju dielektrycznego do obwodu powietrznego, co zapewni dłuższą żywotność.
P3: Jaka jest koncentryczność i dokładność powtarzalnego pozycjonowania standardowego pneumatycznego uchwytu EDM typu R D150?
A3: Koncentryczność produktu standardowego ≤0,003 mm, dokładność powtarzalnego pozycjonowania ≤0,005 mm. Warianty o większej precyzji można zrealizować poprzez dostosowanie techniczne OEM.
P4: Jakie szkody są wyłączone z zakresu gwarancji?
A4: Dwuletnia gwarancja obowiązuje na wady produkcyjne przy znamionowym ciśnieniu powietrza i prawidłowej instalacji. Uszkodzenia spowodowane przeciążeniem ciśnienia powietrza, silną kolizją mechaniczną, naturalnym starzeniem się części uszczelniającej i niewłaściwą konserwacją ręczną nie są objęte gwarancją.
P5: Czy mogę uzyskać oficjalne dokumenty cenowe?
Odpowiedź 5: Tak. Prosimy o kontakt z działem sprzedaży JWGRIP. Przygotowujemy formalne cenniki w oparciu o konfigurację produktu, wielkość zakupów i formy współpracy, w tym projekty w formie umowy ramowej lub komisu.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości