Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






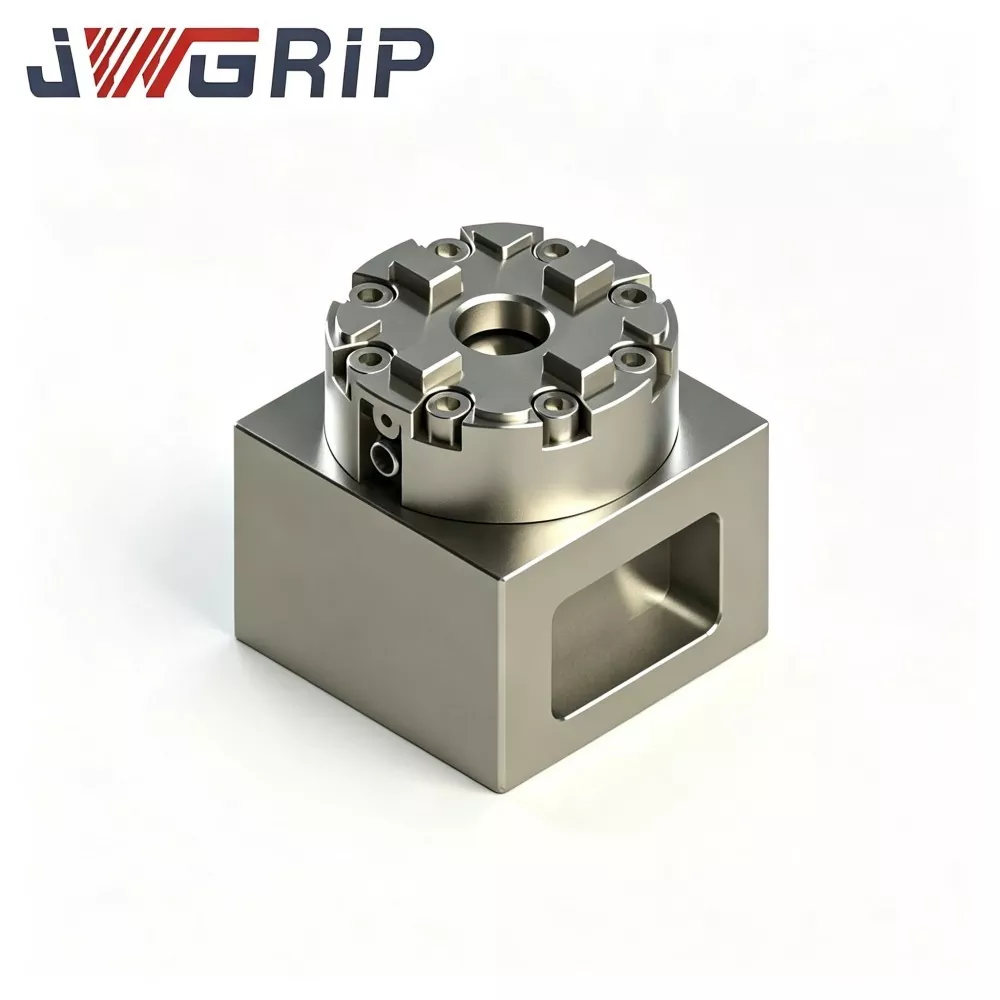
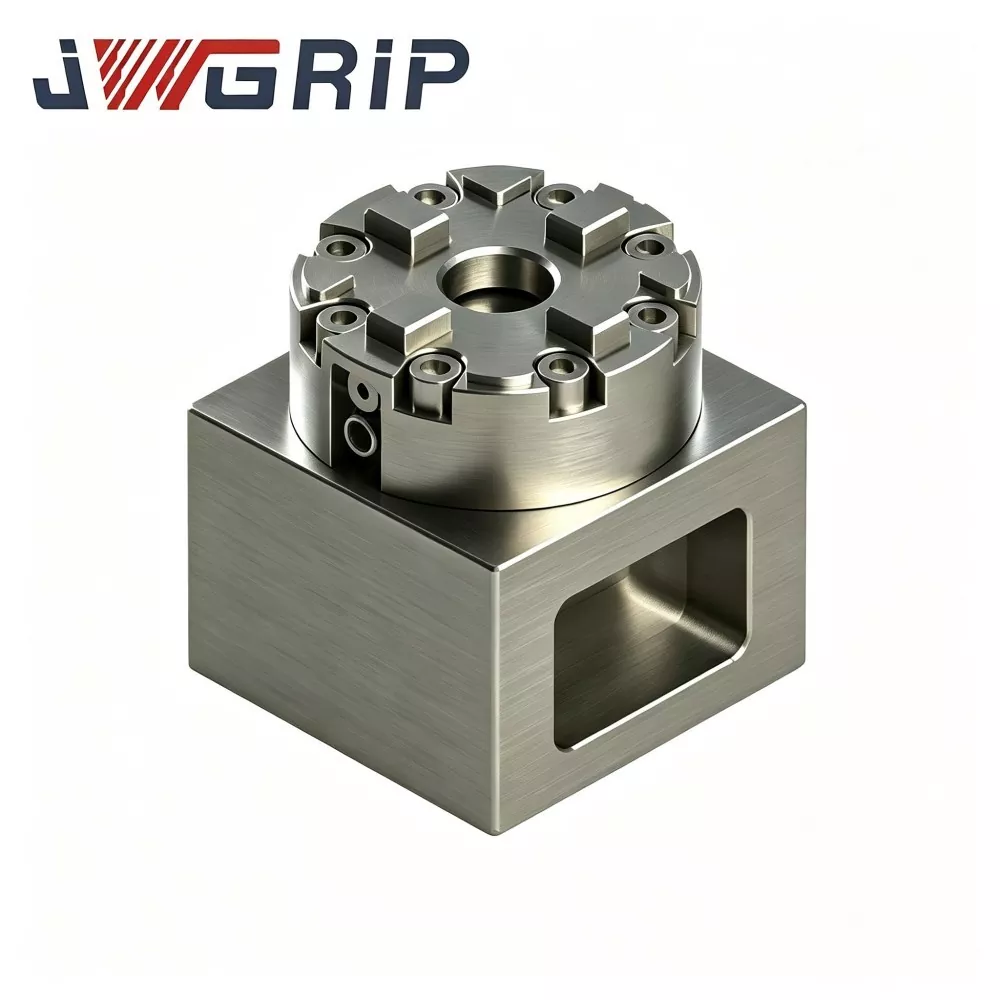
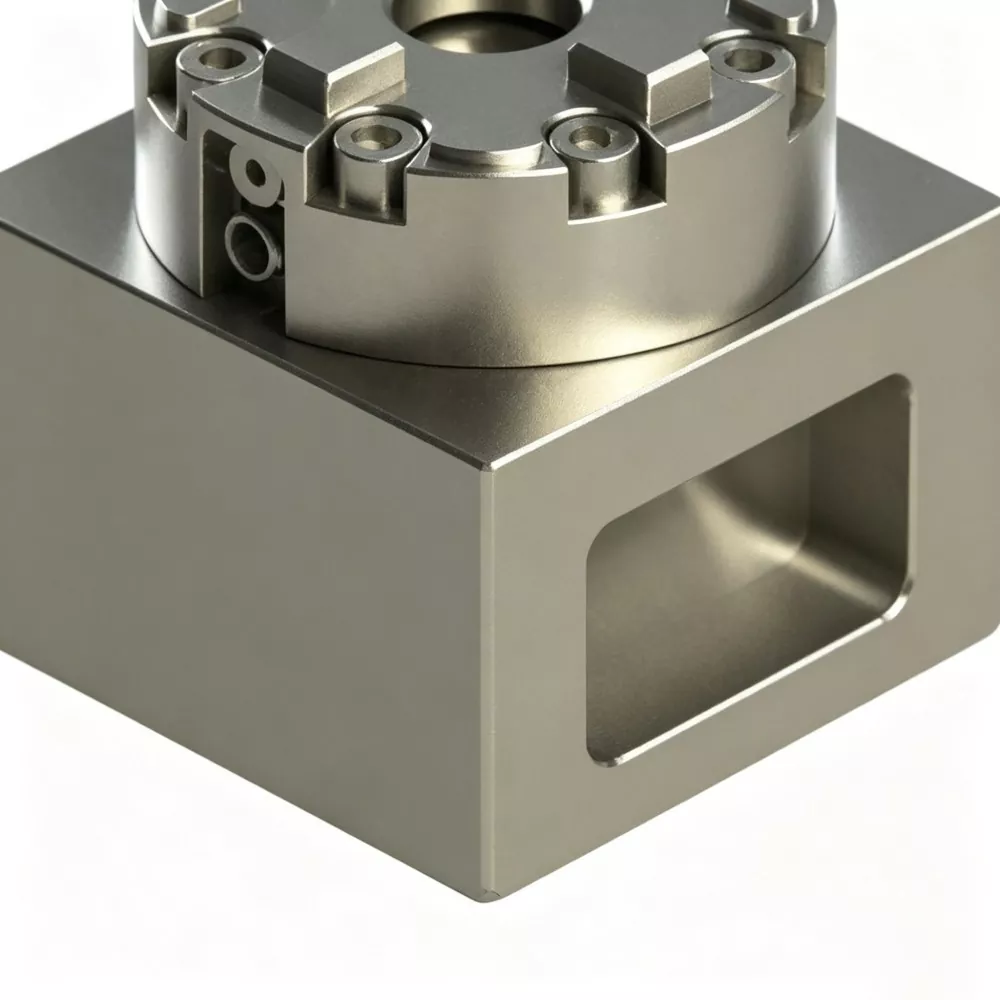
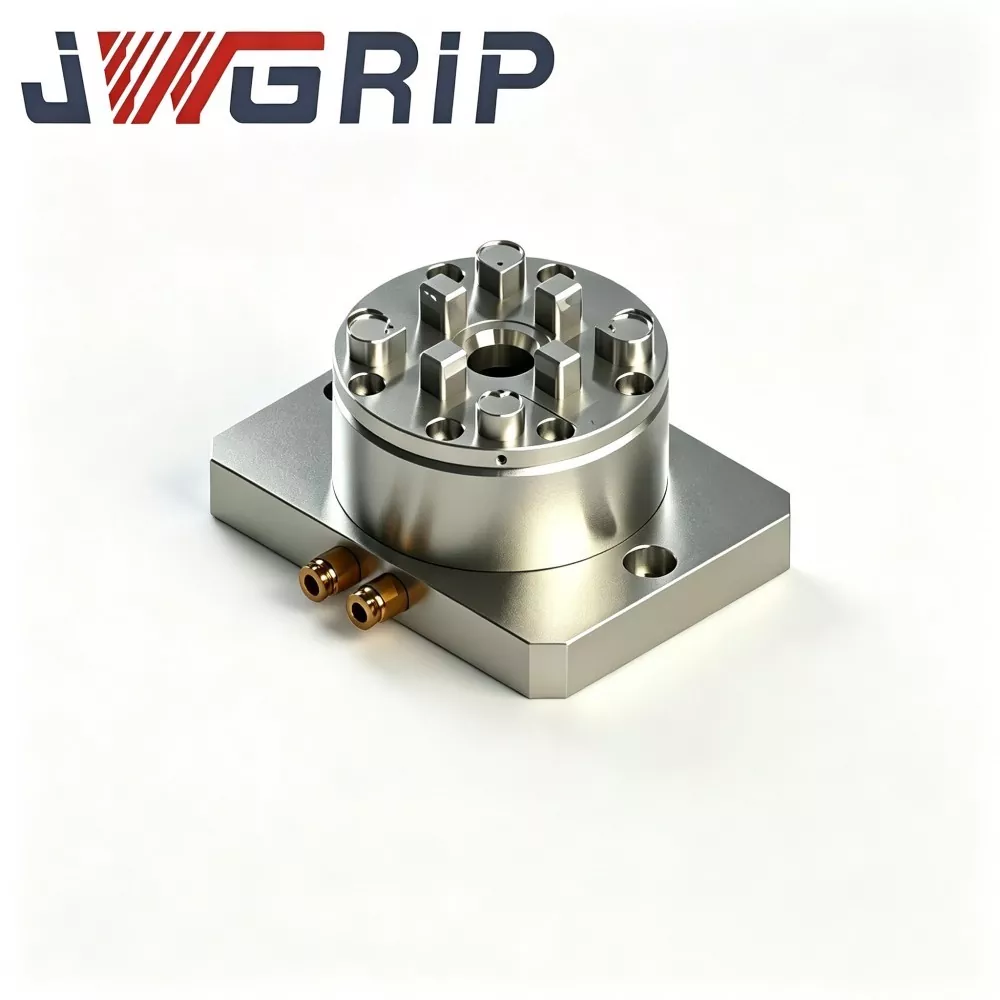
Ręczny uchwyt EDM typu R D75 MacroStd CNC
JWGRIP jest profesjonalnym producentem i dostawcą niestandardowego ręcznego uchwytu EDM typu R D75 MacroStd CNC w Chinach, zapewniającego bezpośrednie dostawy fabryczne w celu wspierania globalnych projektów licytacji hurtowych i działalności związanej z wysyłkami punktowymi. Jest to wysoce precyzyjny, zintegrowany ręczny uchwyt mocujący zgodny ze standardami wymiarowymi MacroStd, specjalnie zaprojektowany do zastosowań w elektrodrążarce wgłębnej, wycinarce drutowej EDM i profesjonalnych warsztatach produkujących elektrody formowe. Integracja konstrukcji ze stali hartowanej antykorozyjnej i ujednoliconego wzorca precyzyjnego pozycjonowania w jednym kompaktowym urządzeniu eliminuje żmudną, powtarzalną kalibrację czujnika zegarowego i skumulowane błędy pozycjonowania tradycyjnych narzędzi mocujących.
W tym wysokowydajnym ręcznym uchwytze EDM typu R D75 MacroStd CNC zastosowano w pełni utwardzaną, antykorozyjną stal stopową, charakteryzującą się stabilną mechaniczną siłą mocowania, bardzo niskim odchyleniem współśrodkowości i doskonałą długoterminową odpornością na zużycie w przypadku częstych ręcznych cykli blokowania. Wszystkie kluczowe powierzchnie odniesienia mocowania są przetwarzane przy użyciu ultraprecyzyjnej technologii obróbki, aby zapewnić stałą dokładność pozycjonowania w długotrwałych cyklicznych operacjach mocowania.
Różni się od zwykłych uchwytów ręcznych z łatwym precyzyjnym tłumieniem, skutecznie zapobiega przesunięciu elektrod i nierównościom tekstury wnęki formy spowodowanym dryfem dokładności. Znacząco skraca czas kalibracji pomocniczej niezwiązanej z przetwarzaniem, optymalizuje wydajność wymiany elektrod i stabilizuje ogólny rytm produkcji warsztatów formujących. Dzięki niezawodnej i powtarzalnej wydajności mocowania ma szerokie zastosowanie w przetwarzaniu form w małych i średnich seriach, zapewniając stabilne i precyzyjne rozwiązania w zakresie mocowania ręcznego dla światowych producentów form, podwykonawców EDM i integratorów systemów obrabiarek.
Zajęcie się punktami bólowymi
Tradycyjne ręczne mocowanie śrubowe przysparza wielu problemów warsztatom elektrod formujących:
· Proste rozwiązania mocowania oparte na śrubach zmuszają operatorów do spędzania ogromnej ilości czasu na regulacji momentu obrotowego śruby i korygowaniu punktu odniesienia przy każdej wymianie elektrod.
· Obsługa ręczna w dużym stopniu zależy od umiejętności operatora. Nierówny moment dokręcania może powodować poślizg elektrody, dryft koncentryczności i niestabilną dokładność powtórzeń, szczególnie w przypadku zamówień elektrod o różnym typie i małych partiach.
· Popularne, niedrogie uchwyty ręczne dostępne na rynku nie są w stanie utrzymać stabilnej koncentryczności po długotrwałym cyklicznym mocowaniu. Niewielkie przesunięcie elektrody prowadzi do nierównej tekstury wnęki formy i odrzutów gotowych części.
JWGRIP optymalizuje uchwyt ręczny R-Type D75 MacroStd pod kątem wyżej wymienionych problemów:
1. Przyjęto ścisłą standardową strukturę lokalizacji danych MacroStd. Po jednorazowej kalibracji punktu odniesienia na platformie maszyny EDM, blokowanie i zwalnianie uchwytu elektrody można zakończyć za pomocą ręcznego klucza dynamometrycznego, bez konieczności powtarzania ponownej regulacji czujnika zegarowego.
2. Przenoszenie danych między maszynami jest realizowane dla elektrod i wkładek formujących, skutecznie skracając czas pomocniczy niezwiązany z przetwarzaniem dla sprzętu EDM.
3. W pełni hartowany, antykorozyjny korpus ze stali stopowej oraz niezwykle precyzyjnie obrobione powierzchnie odniesienia mocowania eliminują skumulowane błędy pozycjonowania spowodowane wielokrotną ręczną konfiguracją. W przypadku długotrwałej, mało- i średnioseryjnej obróbki form gwarantuje się stabilną, powtarzalną dokładność mocowania.
Logika działania
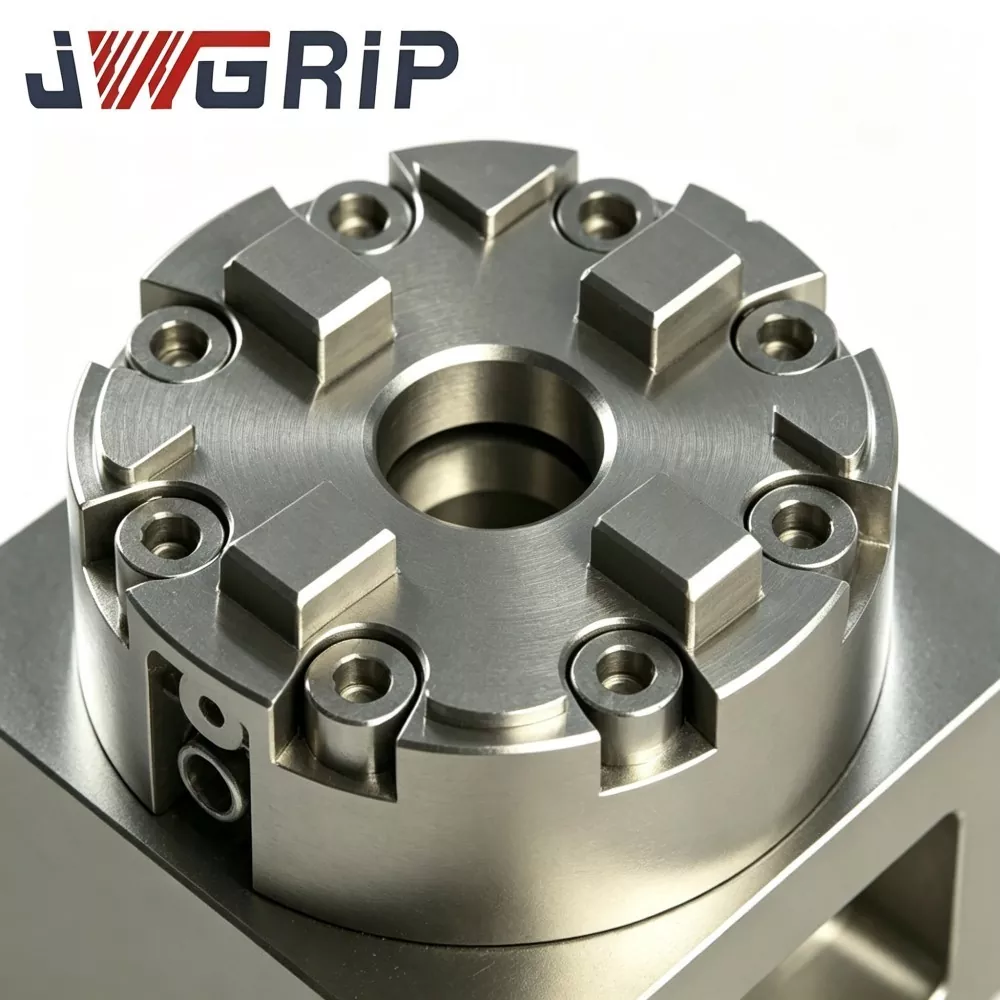
Ręczny uchwyt EDM JWGRIP R-Type D75 MacroStd CNC wykorzystuje wieloszczękową architekturę mocowania centrującego zgodną ze specyfikacjami MacroStd:
1. Odniesienie mocowania dolnego jest ściśle zgodne z wzorcem wymiaru zewnętrznego D75; można go zamontować bezpośrednio na stole roboczym EDM lub połączyć z przejściowymi płytami adaptera.
2. Ruchome szczęki mocujące napędzane są przez wewnętrzny zespół mechanicznej przekładni klinowo-krzywkowej. Operatorzy przykładają znormalizowany moment obrotowy za pomocą zewnętrznego ręcznego klucza dynamometrycznego. Komponenty krzywki klinowej dociskają szczęki promieniowo w kierunku centralnego otworu ustalającego w celu centrującego mocowania trzonków elektrod lub uchwytów w standardzie MacroStd.
3. Odwrócenie obrotu klucza zwalnia wstępne obciążenie krzywki klinowej; szczęki mocujące są otwarte, co umożliwia demontaż osprzętu lub elektrod.
Najważniejsze cechy projektu konstrukcyjnego:
· Wszystkie płaszczyzny odniesienia ustalające rdzeń są wykończone precyzyjnym szlifowaniem z jednym zaciskiem i wieloma przejściami, co obniża skumulowaną tolerancję spowodowaną montażem.
· Wzmocnione żebra wewnętrznej skorupy równomiernie rozkładają naprężenia zaciskające generowane ręcznie przez moment obrotowy na skorupie uchwytu, unikając koncentracji naprężeń w częściowych pozycjach mocowania szczęk i poprawiając skuteczność zapobiegania odkształceniom podczas długotrwałego cyklicznego ręcznego blokowania. Konstrukcja utrzymuje stabilną koncentryczność i wydajność powtarzalnego pozycjonowania zarówno w zakładach produkcyjnych składających się z ofert hurtowych, jak i w warsztatach zajmujących się formami do wysyłki punktowej dla użytkowników końcowych.
· Powierzchnie stykające się z ruchomymi szczękami poddaje się specjalnej obróbce przeciwzużyciowej, aby spowolnić ścieranie wywołane zanieczyszczeniem osadem węglowym ze środowiska pracy w kąpieli olejowej z erozją iskrową.
Podstawowe parametry techniczne
1. Niezawodne możliwości centrowania i powtarzalnego pozycjonowania Kluczowe powierzchnie funkcjonalne lokalizujące poddawane są wielokrotnemu precyzyjnemu szlifowaniu. Koncentryczność ≤0,004 mm i dokładność powtarzalnego pozycjonowania ≤0,003 mm. Żadne odchylenie pozycjonowania nie kumuluje się nawet po tysiącach ręcznych cykli blokowania i odblokowywania, co spełnia rygorystyczne wymagania tolerancji w przypadku produkcji elektrod w formach wielogniazdowych.
2. Korpus główny z odpornej na zużycie stali stopowej o wysokiej wytrzymałości W korpusie głównym zastosowano najwyższej jakości stal stopową 41Cr4 ze zintegrowaną obróbką cieplną polegającą na hartowaniu i odpuszczaniu, twardość powierzchni osiąga HRC 53-57. Zapewnia doskonałą odporność na uderzenia, odkształcenia i odporność na korozję w oleju dielektrycznym, dostosowując się do długotrwałego cyklicznego mocowania ręcznego w warunkach zanurzonych w oleju EDM. Dobrze przyjęty wśród świadomych kosztów, wysokiej klasy przedsiębiorstw zajmujących się produkcją form.
3. Stabilne mocowanie ręczne z regulacją momentu obrotowego. Operatorzy blokują za pomocą standardowego klucza dynamometrycznego, zalecany moment dokręcania: 5-7 Nm. Praca ze stałym momentem obrotowym zapobiega wahaniom siły mocowania spowodowanym nierównomiernym przyłożeniem siły ręcznej. Po jednorazowej kalibracji punktu odniesienia na stole maszyny, obciążenie pracą związaną z ponownym przejściem podczas wymiany elektrody gwałtownie spada. Efektywne wykorzystanie maszyny EDM wzrasta w przypadku zamówień na formy o częstych wariantach, małych partiach i powtarzalnych zadań związanych z obróbką elektrod.
4. Zgodność ze standardem MacroStd. Szeroka kompatybilność. Wymiary zewnętrzne i wewnętrzne wymiary ustalające D75 są w pełni zgodne z wzorcem przemysłowym MacroStd. Kompatybilny z większością popularnych uchwytów elektrod serii MacroStd, palet lokalizujących i adapterów uchwytów dostępnych na światowym rynku narzędzi. Modyfikacje konstrukcyjne oparte na rysunkach są dostępne w przypadku specjalnych potrzeb w zakresie wysokości, zarezerwowanych wycięć omijających i niestandardowego układu otworów montażowych, aby spełnić spersonalizowane wymagania techniczne projektów objętych ofertami hurtowymi.
5. Autoryzowana zgodność przemysłowa i kontrola partii W każdej partii produkcyjnej przeprowadzana jest kontrola wymiarów, badanie twardości, symulacja cyklicznego zużycia i test stabilności koncentryczności. Dokumenty z raportami z inspekcji CE i ISO9001 mogą być dostarczane klientom korporacyjnym, którzy realizują formalne procedury składania ofert hurtowych.
Lista kontrolna oceny
1. Zmierz dostępne wymiary montażowe platformy roboczej maszyny EDM. Potwierdzić zarezerwowany luz pionowy i poziomy; zapobiegają mechanicznemu zakłóceniom pomiędzy obudową uchwytu a wrzecionem obrabiarki lub ruchomymi osiami.
2. Przygotuj odpowiedni standardowy klucz dynamometryczny do ręcznego blokowania. Nadmierny moment obrotowy doprowadzi do trwałego odkształcenia szczęki; niewystarczający moment obrotowy stwarza ryzyko poślizgu elektrody podczas cięcia elektroerozyjnego.
3. Sprawdź standard wymiarowy istniejących uchwytów elektrod. Sprawdź, czy obecne oprzyrządowanie jest zgodne z benchmarkiem MacroStd. Niestandardowe zmodyfikowane uchwyty wymagają dodatkowych przejściowych elementów adaptera.
4. Zachowaj odpowiednią odległość między położeniem głównych śrub mocujących a poziomem płynu dielektrycznego, aby zmniejszyć gromadzenie się osadu na częściach gwintowanych.
5. W przypadku klientów licytujących zbiorowo lub sprzedawców zajmujących się wysyłką punktową należy z wyprzedzeniem przesłać kompletne parametry środowiska i wymagania dotyczące wydajności, aby uzyskać dokładne dopasowanie konfiguracji produktu.
Punkty konserwacji
Podczas obsługi ręcznego uchwytu EDM JWGRIP R-Type D75 MacroStd CNC należy zwrócić uwagę na poniższe zagrożenia związane z niewłaściwym użytkowaniem i wytyczne dotyczące rutynowej konserwacji:
1. Ściśle przestrzegaj zalecanego zakresu momentu dokręcania wynoszącego 5-7 Nm. Nadmierna siła klucza spowoduje trwałe odkształcenie szczęki. Niewystarczający moment obrotowy stwarza ryzyko poślizgu elektrody w obróbce elektroerozyjnej.
2. Unikaj gromadzenia się osadów węglowych wewnątrz rowków prowadzących szczęk. Zanieczyszczenia cząstkami węgla ścierają ruchome powierzchnie współpracujące i pogarszają dokładność pozycjonowania. Ustal stały przepływ pracy w zakresie okresowego czyszczenia dla operatorów na miejscu.
3. Chroń centralny otwór ustalający i powierzchnie robocze szczęk zaciskowych przed silnymi uderzeniami mechanicznymi. Twarde uderzenie pogarsza precyzję odniesienia i bezpośrednio pogarsza koncentryczność.
4. Regularnie sprawdzaj stan gwintu otworu na śrubę montażową; usunąć rdzę i osad olejowy. W przypadku długotrwałego przechowywania w stanie nieczynnym nałożyć niewielką ilość smaru antykorozyjnego.
5. W przypadku klientów projektów przetargowych składających oferty hurtowe należy ujednolicić wymagania dotyczące konfiguracji narzędzi operacyjnych na miejscu w różnych warsztatach branżowych podczas wczesnej fazy komunikacji technicznej.
6. W przypadku sprzedawców wysyłkowych należy wdrożyć regularne wzajemne inwentaryzacje w celu synchronizacji dwustronnych danych dotyczących ilości zapasów.
Często zadawane pytania
P1: Czy jesteś producentem lub dostawcą handlowym ręcznego uchwytu EDM typu R D75 MacroStd CNC?
A1: JWGRIP jest prawdziwym producentem opraw z siedzibą w Chinach. Wszystkie procedury produkcyjne są przeprowadzane wewnętrznie. Zamiast działać jako zwykły pośrednik, zapewniamy wsparcie w zakresie modyfikacji na podstawie rysunków, usługę dopasowywania dokumentów przetargowych w ramach licytacji zbiorczych oraz współpracę w zakresie natychmiastowych przesyłek.
P2: Czy ten uchwyt ręczny może utrzymać stabilną pracę przy długotrwałym zanurzeniu w oleju dielektrycznym EDM?
A2: Dopasowane powierzchnie ruchome w wersji standardowej są poddawane obróbce przeciwzużyciowej dostosowanej do środowiska kąpieli olejowej EDM. Aby wydłużyć ogólny okres użytkowania, należy ściśle wykonywać okresowe czynności konserwacyjne polegające na czyszczeniu osadów węglowych.
P3: Jaka jest koncentryczność i dokładność powtarzalnego pozycjonowania standardowego ręcznego uchwytu EDM typu R D75 MacroStd CNC?
A3: Standardowa koncentryczność produktu ≤0,004 mm, powtarzalna dokładność pozycjonowania ≤0,003 mm. Warianty o większej precyzji można realizować poprzez modyfikacje techniczne oparte na rysunku.
P4: Jakie szkody są wyłączone z zakresu gwarancji?
A4: Dwuletnia gwarancja obejmuje wady powstałe w procesie produkcji przy znamionowym momencie obrotowym i prawidłowym montażu. Uszkodzenia spowodowane nadmiernym momentem obrotowym, silną kolizją mechaniczną, zużyciem cząstek ściernych i niewłaściwą konserwacją ręczną nie są objęte gwarancją. Szczęki mocujące należą do części eksploatacyjnych.
P5: Czy mogę uzyskać formalne dokumenty ofert handlowych do wykorzystania w przetargach?
Odpowiedź 5: Tak. Prosimy o kontakt z działem sprzedaży JWGRIP. Przygotowujemy formalne dokumenty ofertowo-handlowe w oparciu o konfigurację produktu, skalę zamówienia i specyficzny tryb biznesowy, w tym współpracę w ramach przetargu zbiorczego lub współpracy w zakresie wysyłek jednorazowych.
Powiązana kategoria
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Zalecenia dotyczące wiadomości