Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






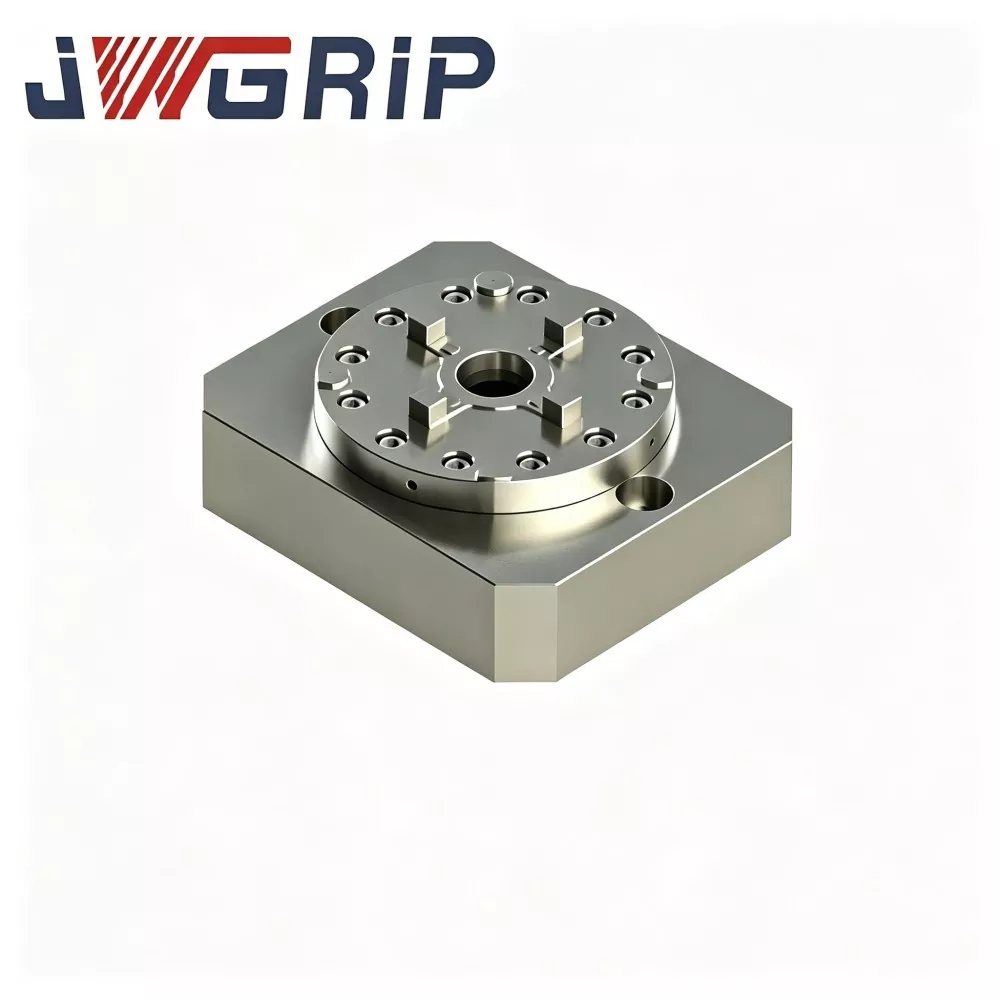
Zintegrowany pojedynczy centralny uchwyt mocujący z punktem zerowym
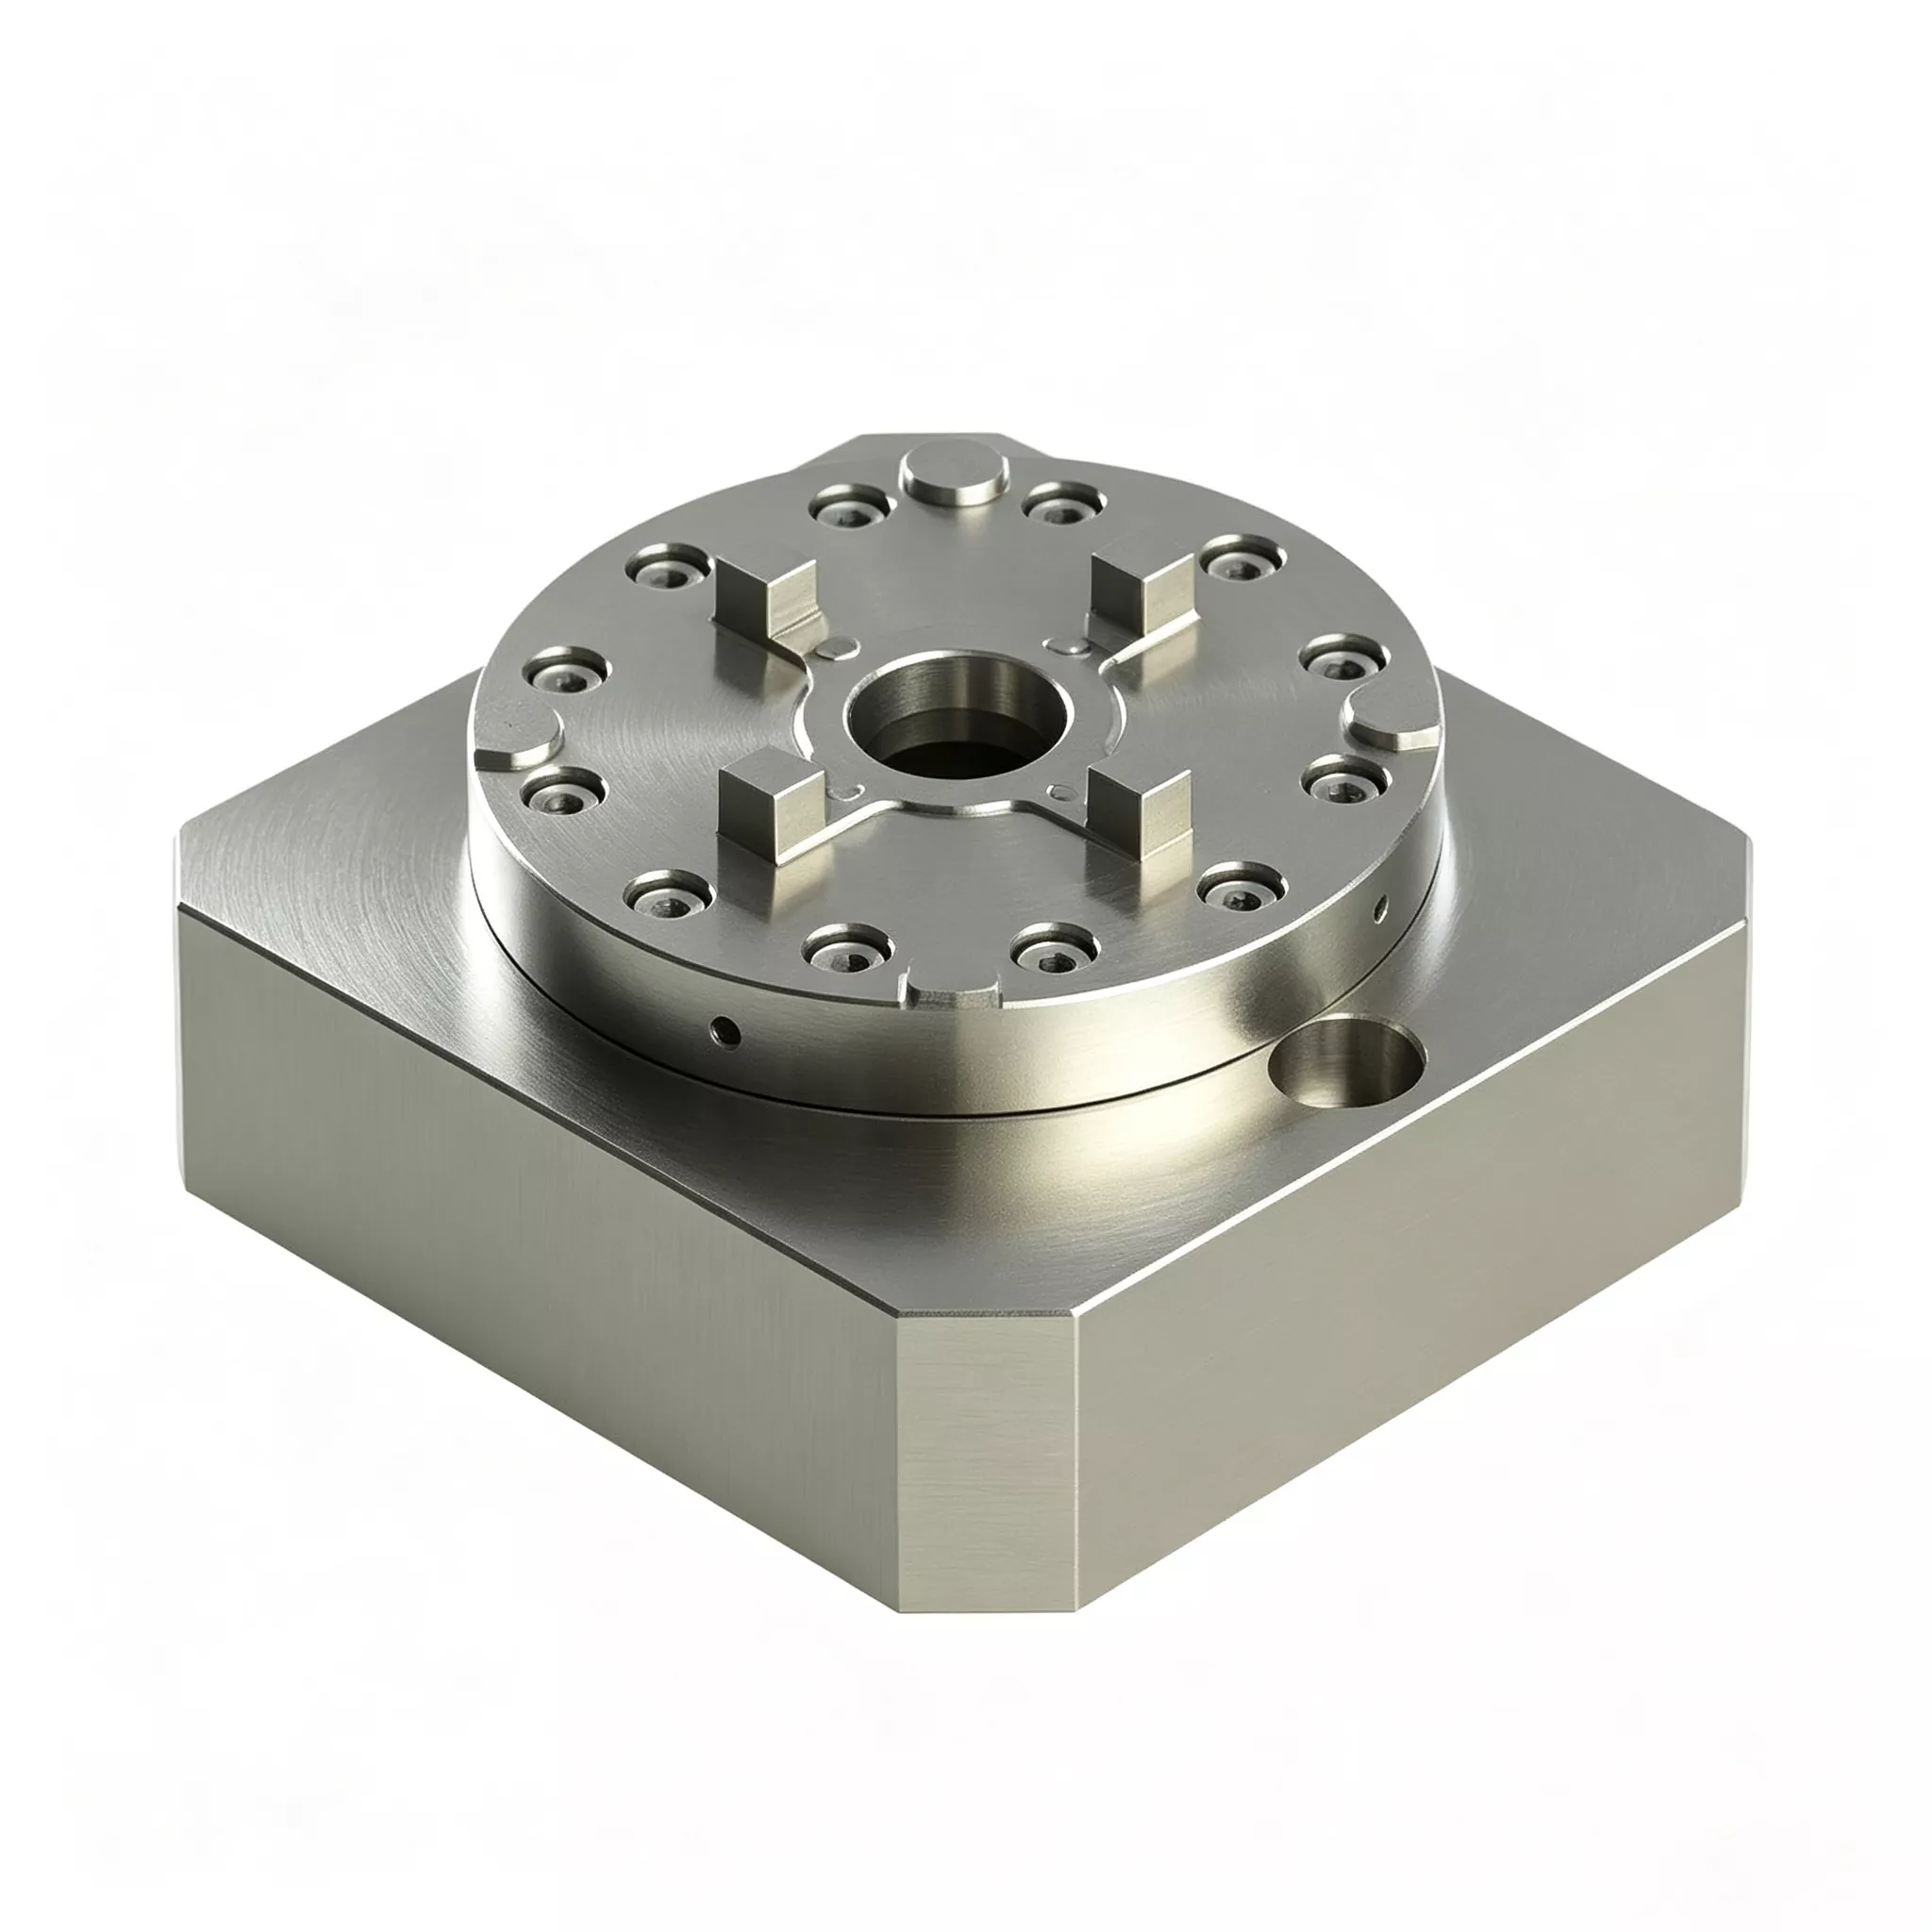
JWGRIP zapewnia bezpośrednią sprzedaż fabryczną dostosowanego zintegrowanego uchwytu mocującego z jednym centralnym punktem zerowym w Chinach. Jest to zintegrowany uchwyt pozycjonujący i mocujący typu „wszystko w jednym”, specjalnie zoptymalizowany dla nowoczesnych tokarsko-frezarskich maszyn CNC do obróbki kompozytów i pionowych centrów obróbkowych. W odróżnieniu od tradycyjnych kombinacji uchwytów typu dzielonego, produkt ten integruje pojedynczy centralny, samocentrujący mechanizm zaciskowy i strukturę pozycjonującą blokującą punkt zerowy w kompletnym monolitycznym korpusie, nie wymagającym żadnych dodatkowych pasujących akcesoriów.
Przyjmując integralną, jednoczęściową konstrukcję do formowania, zintegrowany uchwyt mocujący z pojedynczym środkiem w punkcie zerowym eliminuje procedury montażu i kalibracji dyskretnych uchwytów na miejscu. Dopasowanie wszystkich podstawowych komponentów, precyzyjne szlifowanie i wstępne uruchomienie są wykonywane w fabryce, umożliwiając użytkownikom końcowym użytkowanie typu plug-and-play z ujednoliconą i stabilną dokładnością odniesienia w jednym centrum. Wyprodukowane ze wzmocnionej stali stopowej i poddane całkowitej obróbce cieplnej odprężającej, kluczowe powierzchnie produktu są przetwarzane poprzez ultraprecyzyjne szlifowanie, zapewniając doskonałą i powtarzalną koncentryczność podczas częstej wymiany palet.
Wyposażony w wewnętrzną labiryntową strukturę uszczelniającą, skutecznie izoluje emulsję skrawającą i wióry metalowe, zapewniając stabilną wydajność w warunkach intensywnego skrawania i obróbki z dużą ilością wiórów. Ten wysokowydajny uchwyt mocujący, obsługujący wstępne ustawienie offline i szybką wymianę palet, ma szerokie zastosowanie w precyzyjnej obróbce przedmiotów w kształcie wałów i tarcz w przemyśle motoryzacyjnym, podzespołów hydraulicznych i formach, realizując zautomatyzowaną, precyzyjną i wysokowydajną elastyczną produkcję.
Sprzęt jednostki podstawowej
Każdy zintegrowany uchwyt mocujący JWGRIP z jednym środkiem i punktem zerowym jest produkowany z jednoczęściowego półfabrykatu kutego. Pomiędzy powierzchniami ustalającymi, kołnierzami montażowymi i wewnętrznymi kanałami powietrza nie występują szwy montażowe. Kompletny zestaw zawiera:
Jednoczęściowe kute podłoże
Wbudowany zespół tłoka pneumatyczno-blokującego
Zespół tulei pozycjonującej punktu zerowego
Wewnętrznie zintegrowane kanały pneumatyczne
Interfejs wyjściowy sygnału stanu blokady NPN
Otwory pogłębiające do montażu kołnierza
Dwa tryby wdrażania
Tryb 1: Samodzielna praca jednopunktowa
1. Zamocuj kołnierz uchwytu na stole roboczym obrabiarki.
2. Zamontuj podstawę urządzenia wyposażoną w kołki ściągające o punkcie zerowym D20 na powierzchni odniesienia ustalającej uchwyt.
3. Dostarcz sprężone powietrze o ciśnieniu 0,5–0,7 MPa; wewnętrzny tłok napędza tuleje, aby zakończyć blokowanie wciągania.
4. Wyjścia sygnału potwierdzającego położenie, maszyna CNC wykonuje cykle ciężkiego cięcia.
5. Po zakończeniu obróbki zwolnij ciśnienie powietrza w celu odblokowania i zdejmij podstawę mocowania.
Tryb 2: Tryb mocowania o dużej wytrzymałości z wieloma uchwytami
1. Rozmieść wiele zintegrowanych uchwytów jednocentrowych na stołach roboczych obrabiarek z rowkiem T, zgodnie z masą podstawy mocowania i wymiarami zewnętrznymi. Wiele jednostek wspólnie dzieli obciążenia tnące.
Ważna uwaga: Podobnie jak w przypadku modułowych uchwytów dzielonych, zależności względnych pozycji pomiędzy uchwytami montowanymi w układzie nadal wymagają wskazywania i ustawiania zegara na maszynie, co należy do zakresu uruchomienia u klienta.
Uwagi projektowe dotyczące materiałów i dokładności
Ulepszone cieplnie półfabrykaty ze stali stopowej po kuciu poddawane są podwójnemu starzeniu odprężającemu. W przypadku cyklicznego obciążenia udarowego o dużym obciążeniu niewystarczające uwalnianie naprężeń powoduje powolne odkształcanie podłoża i skraca żywotność mocowania.
Tuleje pozycjonujące ze stali łożyskowej o wysokiej twardości są hartowane i doskonale wykańczane poprzez honowanie wewnętrzne, zapewniając dokładność powtarzalnego lokalizowania ±2 μm na pojedynczą jednostkę.
Jednoczęściowe rozwiązanie do kucia wymaga dłuższych cykli produkcyjnych i wyższych kosztów materiałów, co skutkuje wyższą ceną ex-works w porównaniu z uchwytami dzielonymi. Niemniej jednak znacznie zmniejsza ukryte koszty spowodowane awariami w późniejszym okresie i częstą wymianą części zamiennych.
Podstawowa zaleta
1. Wyeliminuj ryzyko awarii spowodowanej przegubem i ogranicz nieplanowane przestoje linii produkcyjnej Relaksacja naprężeń w połączeniach śrubowych w uchwytach dzielonych powoduje ukryte, postępujące awarie, które powodują sporadyczne problemy z obrabianym przedmiotem poza specyfikacją i nieplanowane przestoje. Bezspoinowe kucie monolityczne usuwa te punkty awarii i ogranicza straty czasu pracy spowodowane rozwiązywaniem problemów z błędami procesowymi.
2. Wydłużenie żywotności osprzętu i mniejsza częstotliwość zakupów części zamiennych. Przy równoważnej intensywności produkcji przy dużych obciążeniach monolityczne kute podłoża zapobiegają poluzowaniu się na złączach montażowych. Żywotność ulega wydłużeniu. Użytkownicy są uwolnieni od konieczności częstej wymiany całego uchwytu i uzupełniania części zamiennych do śrub, co ogranicza długoterminowe obciążenie zapasami części zamiennych.
3. Zachowaj elastyczność układu modułowego pomimo konstrukcji monolitycznej. Obsługiwane są zarówno samodzielne zastosowania jednopunktowe, jak i układ z wieloma uchwytami. Fabryki wybierają ilość uchwytów zgodnie z rzeczywistymi wymaganiami dotyczącymi obciążenia przedmiotu obrabianego. Wolny od ograniczeń w zakresie stałych stanowisk prefabrykowanych palet, dostosowuje się do niestandardowych, wytrzymałych podstaw mocujących.
4. Wykorzystaj ponownie istniejące elementy mocujące D20 z kołkiem ściągającym w punkcie zerowym. Własne, wytrzymałe podstawy opraw można bezpośrednio wykorzystać ponownie po modernizacji standardowych kołków pociągowych D20 w punkcie zerowym. Masowa regeneracja osprzętu jest niepotrzebna, a poprzednia inwestycja w osprzęt jest dobrze zachowana.
5. Podwójna obsługa warsztatów prowadzonych ręcznie i projektów modernizacji automatyki. Wbudowany port powietrzny G1/8 i interfejs wyjściowy sygnału NPN umożliwiają bezpośrednią pracę w trybie ręcznym. W przypadku projektów automatyzacji łączy się ze sterownikami PLC i robotami przemysłowymi, aby realizować automatyczny załadunek i rozładunek ciężkich urządzeń.
Przypadki zastosowań
Przypadek 1: Fabryka produkująca formy o dużej wytrzymałości
Klient ten zakupił wcześniej partie jednocentrowych uchwytów dzielonych do obróbki zgrubnej półwyrobów. Chociaż jednostkowa cena zakupu była niska:
· Co kwartał zdarzały się 2-3 ukryte awarie połączeń
· Relaksacja naprężenia śruby powodowała sporadyczne odchylenie wymiarów przedmiotu obrabianego
· Każda usterka powodowała średnio 4-8 godzin przestoju w produkcji oraz złomowanie półfabrykatów form, a także dodatkowe wydatki na wymianę śrub lub kompletnych uchwytów
Po przejściu na zintegrowany uchwyt mocujący JWGRIP z pojedynczym centralnym punktem zerowym:
· Zero sporadycznych awarii wykraczających poza specyfikację, wynikających z wad połączeń montażowych w ciągu dziesięciu kolejnych miesięcy produkcji
· Nawet przy wyższym jednostkowym koszcie zakupu znacznie spadły kompleksowe koszty obejmujące straty w wyniku przestojów, złom przedmiotu obrabianego i zakup części zamiennych.
Przypadek 2: Podwykonawca w zakresie inżynierii, maszyn i komponentów
Klient przetwarza elementy z grubej blachy na maszynach 5-osiowych, stosując układ wielouchwytowy.
Stare uchwyty dzielone wymagały całkowitego demontażu i ponownej kontroli momentu obrotowego śrub co dwa miesiące, co zajmowało cenne godziny produkcji maszyny.
Po zastosowaniu monolitycznych uchwytów JWGRIP, okresowe procesy kontroli dokręcania są eliminowane, co zapewnia bardziej efektywny czas obróbki.
Kompletny przebieg produkcji
1. Prawdziwa, jednoczęściowa kuta ze stali stopowej
2. Obróbka zgrubna
3. Pierwsze starzenie się pod wpływem stresu
4. Półwykończenie
5. Wtórne starzenie spowodowane stresem
6. Superprecyzyjne szlifowanie powierzchni odniesienia
7. Obróbka wewnętrznych kanałów pneumatycznych z głębokimi otworami
8. Wciskanie tulei
9. Montaż komponentów sygnału pneumatycznego
10. Test szczelności na utrzymanie ciśnienia
11. Niezależna kontrola dokładności pojedynczego urządzenia
12. Zabieg zabezpieczający przed rdzą
13. Opakowanie odporne na wstrząsy klasy eksportowej
Lista kontrolna inspekcji
· Test dokładności pozycjonowania z jednym uchwytem
· 5-minutowy test szczelności na utrzymywanie powietrza; maksymalny dopuszczalny spadek ciśnienia ≤0,02 MPa
· Cykliczny test trwałości blokowania-odblokowywania
· Weryfikacja funkcjonalności logiki sygnału wyjściowego
Uwaga: Kontrola fabryczna gwarantuje dokładność wyłącznie w przypadku pojedynczego, samodzielnego uchwytu. Dokładność wzajemnego położenia po zamontowaniu w układzie matrycowym zależy od wskazań i wyrównania na maszynie przez klienta i nie jest objęta zakresem inspekcji fabrycznej. Każde urządzenie jest dostarczane z arkuszem danych z kontroli fabrycznej niezależnego urządzenia, umożliwiającym archiwizację sprzętu klienta.


Wskazówki dotyczące oceny i wyboru
1. Analizuj rzeczywiste warunki skrawania: Oblicz proporcje ciężkiej obróbki zgrubnej i frezowania z dużymi posuwami. Ten produkt najlepiej nadaje się do scenariuszy z dużym udziałem ciężkiego cięcia. Uchwyty dzielone zapewniają lepszą kompleksową wydajność kosztową dla warsztatów, w których dominują prace związane z lekkim skrawaniem.
2. Przeprowadź ocenę całkowitego kosztu posiadania (TCO): Oprócz ceny zakupu jednostki uwzględnij potencjalne godziny pracy w czasie przestoju, utratę złomu przedmiotu obrabianego, okresową ponowną kontrolę robocizny i częstotliwość wymiany części zamiennych.
3. W przypadku wdrożenia w układzie macierzowym: oblicz obciążenie przenoszone przez każdy uchwyt i nigdy nie przekraczaj udźwigu znamionowego. Potwierdzić kompatybilność rowka T w obrabiarce dla śladu kołnierza Φ130 mm.
4. Utrzymuj stabilne ciśnienie źródła powietrza w warsztacie na poziomie 0,5-0,7 MPa. Zarezerwuj punkty IO sygnału PLC NPN dla projektów zorientowanych na automatyzację.
5. Potwierdź na miejscu specyfikację ściągacza. Niestandardowe zespoły tulei są dostępne na żądanie dla niestandardowych rozmiarów kołków pociągowych.
Specyfikacje instalacji i konserwacji
Dokręcić śruby kołnierzowe ściśle według wymagań dotyczących wartości momentu obrotowego z instrukcji obsługi JWGRIP. Niewystarczający moment obrotowy powoduje mikroruch całego urządzenia; nadmierny moment obrotowy ściska kołnierz i deformuje podłoże.
Zamontuj filtr olejowo-wodny z przodu wlotu powietrza, aby zablokować wilgoć i zanieczyszczenia, zapobiegając rdzewieniu tulei i dryftowi dokładności spowodowanemu ścieraniem.
Spryskaj tuleje suchym smarem w aerozolu po każdych 80-100 godzinach pracy. Płynny olej silnikowy jest surowo zabroniony, ponieważ olej przyciąga metalowe wióry i powoduje awarie polegające na zakleszczeniu tulei.
Po każdej zmianie biegu przedmuchaj powierzchnię odniesienia ustalającej sprężonym powietrzem.
Ponowne wskazywanie i ponowna kalibracja współrzędnych względnych za każdym razem, gdy układ tablicy zostanie zmodyfikowany; starych parametrów współrzędnych nie można bezpośrednio ponownie wykorzystać.
Zapobiegaj uderzeniom ciężkich przedmiotów w lokalizującą powierzchnię odniesienia. Odkształcenia podłoża kuźniczego spowodowanego kolizją nie można naprawić na miejscu.
Pakowanie i wysyłka
· Opakowanie: Każdy samodzielny uchwyt jest pakowany w indywidualny, odporny na wstrząsy karton eksportowy z wewnętrznym buforem z pianki. W przypadku zamówień hurtowych stosowane są skrzynie z litego drewna przeznaczone na eksport.
· Standardowy czas realizacji: 16-22 dni roboczych. Wybrane standardowe jednostki SKU są przechowywane w magazynie w celu przyspieszenia wysyłki.
Wsparcie posprzedażowe
Gwarancja: 12-miesięczna gwarancja obejmuje wady produkcyjne wyłącznie w przypadku samodzielnego uchwytu. Dokładność wzajemnego położenia układu zestawu po instalacji na miejscu u klienta jest wyłączona z zakresu gwarancji.
Zasoby techniczne: Dostępne są rysunki online i dokumenty operacyjne.
Usługa płatna: Zdalna pomoc techniczna jest dostępna w przypadku zamówień hurtowych.
Modyfikacja niestandardowa: Obsługiwana jest regulacja wymiaru kołnierza i zmiana specyfikacji ściągacza.
Ocena próbki: Można zorganizować próbkę oceny; kupujący ponosi przykładowy koszt transportu.
Często zadawane pytania
P1: Czy zintegrowany uchwyt mocujący JWGRIP z pojedynczym centralnym punktem zerowym osiąga wyższą dokładność statyczną w porównaniu z uchwytami dzielonymi?
Odp.: Nominalna dokładność powtarzalnego pozycjonowania pojedynczej jednostki pozostaje ±2 μm. Sam wskaźnik dokładności statycznej nie ulega poprawie. Jego podstawowa wartość polega na eliminowaniu postępujących ukrytych usterek spowodowanych rozluźnieniem połączeń śrubowych, redukując przestoje i straty złomu. Zapewnia poprawę niezawodności zamiast aktualizacji specyfikacji statycznych.
P2: Czy muszę wybierać monolityczne zintegrowane uchwyty do wszystkich ciężkich zastosowań?
O: Nie koniecznie. Uchwyty dzielone są nadal możliwe, jeśli ciężkie zadania zdarzają się rzadko i można regularnie sprawdzać moment dokręcania śrub na maszynie. Prosimy o podejmowanie decyzji w oparciu o kompleksowe obliczenia całkowitego kosztu posiadania, a nie wyłącznie specyfikacje sprzętu.
P3: Czy w przypadku konfiguracji układu tablicy wymagane jest okresowe ponowne sprawdzanie momentu dokręcenia śrub?
Odp.: W przypadku wewnętrznych elementów uchwytu nie jest wymagane ponowne dokręcanie demontażu, ponieważ nie ma wbudowanych, zmontowanych śrub łączących. Jednakże śruby kołnierzowe mocujące uchwyt do stołu roboczego obrabiarki nadal wymagają okresowego ponownego sprawdzania momentu obrotowego zgodnie z harmonogramami konserwacji.
P4: Czy moje istniejące podstawy mocowania z punktem zerowym D20 mogą współpracować z tym uchwytem?
Odp.: Podstawy mocujące wyposażone w standardowe kołki ściągające o punkcie zerowym D20 mogą być stosowane bezpośrednio.
Wgląd w decyzje dotyczące zamówień publicznych
Wiele zespołów zakupowych porównuje ceny sprzętu jedynie z góry, pomijając ukryte koszty, takie jak przestoje, złomowanie detali, prace konserwacyjne i zużycie części zamiennych po uruchomieniu osprzętu.
Podstawowa konkurencyjność zintegrowanego uchwytu mocującego JWGRIP z pojedynczym centralnym punktem zerowym nie wynika z parametrów specyfikacji papierowych. Jego prawdziwą wartością jest poprawa niezawodności osprzętu w trudnych warunkach skrawania i zmniejszenie całkowitych strat spowodowanych nieplanowanymi przestojami i odrzuconymi częściami.
Wyboru należy dokonywać na podstawie całkowitego kosztu posiadania w całym cyklu życia, a nie jednorazowej ceny zakupu. W przypadku linii produkcyjnych o dużej częstotliwości i dużych obciążeniach dodatkowe koszty zakupu można szybko zrekompensować poprzez redukcję awaryjności. W przypadku zastosowań o niskiej częstotliwości i dużych obciążeniach stosunek sygnału wejściowego do wyjściowego wymaga dokładnego ważenia przed złożeniem zamówienia.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane

Zalecenia dotyczące wiadomości