Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






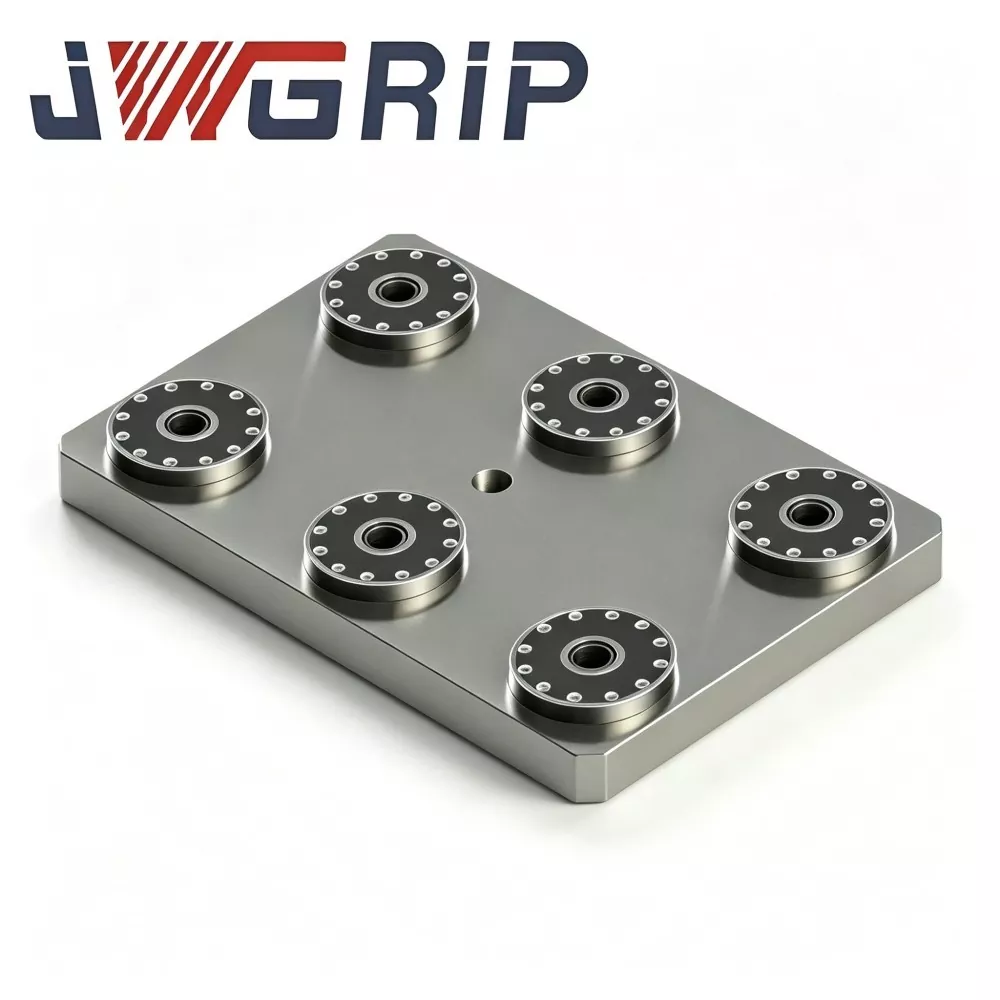
Płytka mocująca z sześcioma pozycjami punktu zerowego
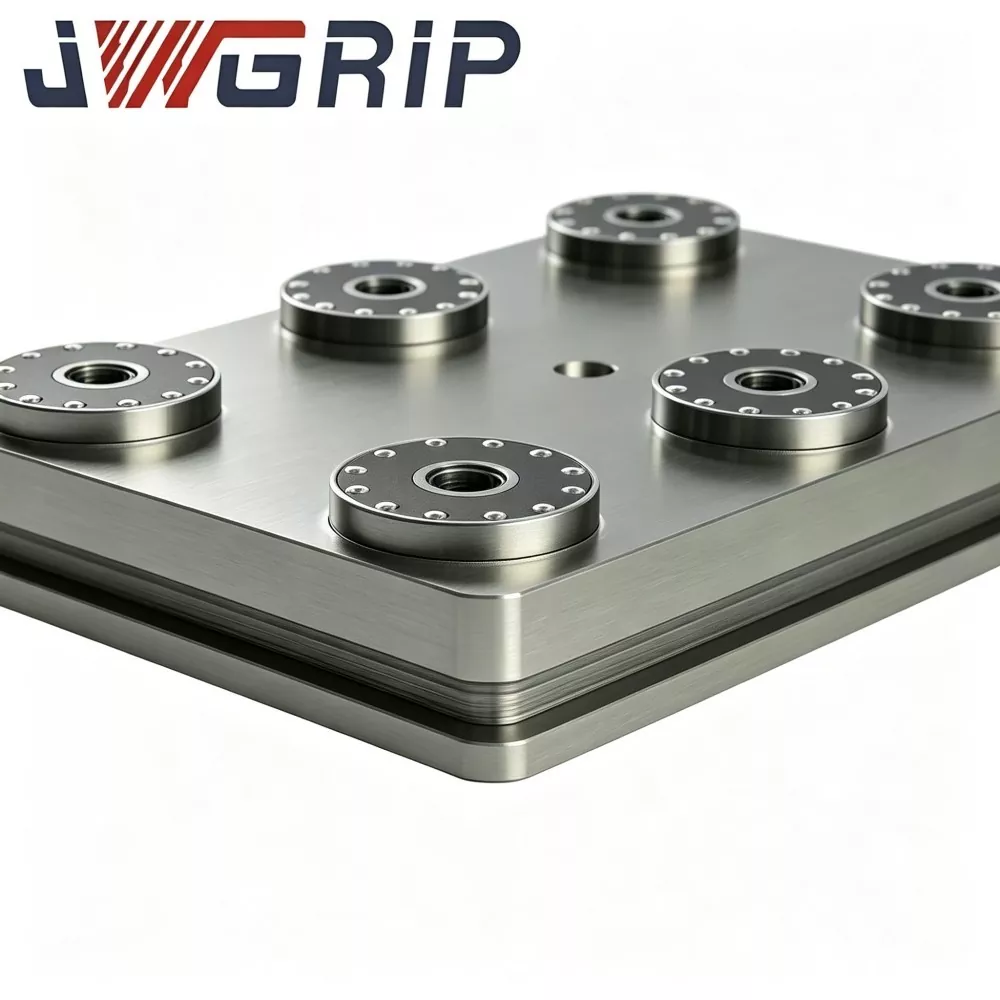
JWGRIP jest producentem i dostawcą profesjonalnej sześciopozycyjnej płyty mocującej o punkcie zerowym w Chinach. Jest to zintegrowany, wielostanowiskowy uchwyt mocujący z punktem zerowym, specjalnie zaprojektowany do wysokowydajnego frezowania CNC i szlifowania w elastycznych scenariuszach produkcyjnych. Produkt ten integruje sześć niezależnych jednostek blokujących punkt zerowy na jednej integralnej, wytrzymałej podstawie, umożliwiając jednoczesny montaż wielu uchwytów i wielu obrabianych przedmiotów. Charakteryzuje się uniwersalną konstrukcją bez rozproszonego montażu modułowego, którą można zainstalować bezpośrednio na stołach roboczych obrabiarek i dopasować do systemów wstępnego ustawiania w trybie offline, aby znacznie poprawić ogólną wydajność operacyjną warsztatów obróbki precyzyjnej.
Sześciopozycyjna płyta mocująca z punktem zerowym wykorzystuje zintegrowaną technologię formowania jednoczęściowego i integralną precyzyjną obróbkę. Cała płyta podstawy jest poddawana wewnętrznemu frezowaniu, obróbce odprężającej i ujednoliconemu szlifowaniu precyzyjnemu, a wszystkie sześć otworów pozycjonujących w punkcie zerowym jest wykonanych w ramach jednorazowej obróbki mocowania. Skutecznie zapewnia minimalne odchylenie pozycji pomiędzy stacjami i bardzo stałą, powtarzalną dokładność pozycjonowania każdej stacji. Wykonany z wysokowytrzymałego staliwa stopowego poddanego wielokrotnej obróbce starzenia w celu eliminacji naprężeń wewnętrznych, produkt charakteryzuje się doskonałą stabilnością strukturalną i odpornością na odkształcenia pod długotrwałymi obciążeniami skrawania i szlifowania.
Każda stacja wyposażona jest w niezależną, odporną na odpryski konstrukcję uszczelniającą, która chroni wewnętrzne elementy ryglujące przed cieczą obróbczą, wiórami metalowymi i pyłem ściernym. Obsługuje wstępne mocowanie offline różnych przyrządów i detali, umożliwiając synchroniczne lub niezależne blokowanie sześciu stacji zgodnie z wymaganiami produkcyjnymi. Szeroko stosowany w przetwarzaniu wsadowym wkładek formowych, małych części lotniczych i precyzyjnych komponentów hydraulicznych, skutecznie zmniejsza częstotliwość wymiany osprzętu i znacznie zwiększa ogólną wydajność wyposażenia pionowych centrów obróbczych.
Kompletny montaż sprzętu
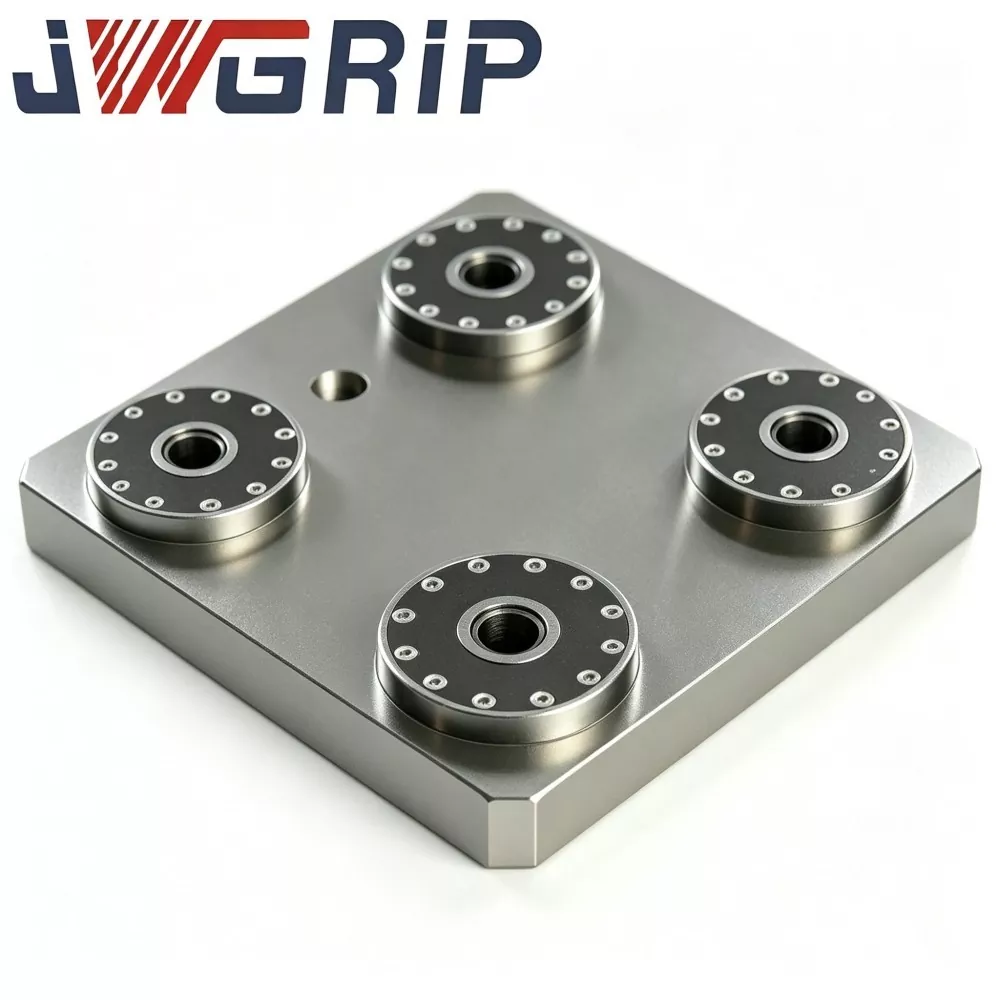
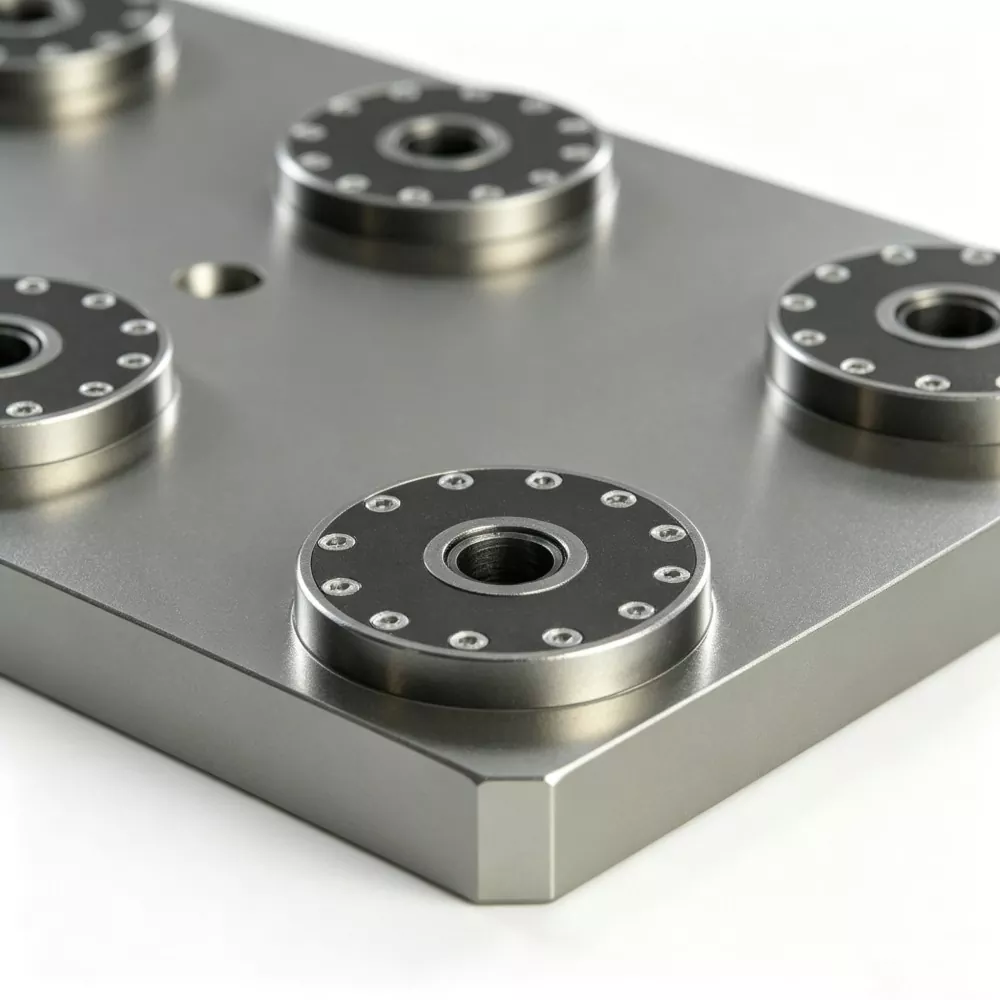
JWGRIP Sześciopozycyjna płyta mocująca z punktem zerowym składa się z jednoczęściowej kutej podstawy ze stali stopowej z sześcioma zespołami tulei z punktem zerowym równomiernie rozmieszczonymi w układzie kołowym 360 stopni wokół osi środkowej. Pełny zestaw komponentów:
· Jednoczęściowe podłoże bazowe z kutej stali stopowej
· Sześć grup zespołów tulei pozycjonujących punkt zerowy w okrągłym rozkładzie o równym kącie
· Wbudowany synchroniczny pneumatyczny obwód dystrybucji
· Główny port wlotu sprężonego powietrza
· Interfejs wyjściowy sygnału stanu blokady NPN
· Pogłębione otwory montażowe stołu roboczego
· Pokrywy ochronne do stacji nieczynnych
Tryby produkcji
Tryb 1: Pełny, sześciostanowiskowy tryb masowej produkcji
1. Zamocuj mocno sześciopozycyjną płytkę mocującą na stole roboczym obrabiarki CNC.
2. Umieść sześć podstaw opraw wyposażonych fabrycznie w kołki ściągające D20 o punkcie zerowym odpowiednio na sześciu okrągłych stacjach ustalających.
3. Dostarcz sprężone powietrze o ciśnieniu 0,5–0,7 MPa; wewnętrzny synchroniczny obwód powietrza napędza sześć zespołów tulei, które blokują się jednocześnie.
4. Wyjście sygnału potwierdzenia blokady do systemu CNC; maszyna realizuje programy obróbcze i kompletuje cięcie sześciu detali typu obrotowego w jednym cyklu.
5. Po zakończeniu obróbki zwolnij ciśnienie powietrza w celu odblokowania; sześć uchwytów można usunąć w jednym kroku manipulacyjnym.
Tryb 2: Tryb selektywnego włączania stacji częściowej
1. Aktywuj tylko 2-5 stacji w przypadku zamówień o małej objętości.
2. Zamontuj pasujące osłony ochronne na pozostałych bezczynnych stacjach, aby zablokować przedostawanie się wiórów i płynu obróbkowego do tulei.
Jedna jednostka sprzętowa umożliwia zarówno pobieranie próbek na małą skalę, jak i masową produkcję na dużą skalę. Nie ma wymogu zakupu wielu opraw z różnymi ilościami stacji.
Uwaga dotycząca wytycznych
· Kute półfabrykaty ze stali stopowej przechodzą obróbkę zgrubną, półwykańczającą i podwójne cykle starzenia odprężającego. Stacje o układzie kołowym są bardzo wrażliwe na odkształcenia podłoża. Nierozładowane naprężenia szczątkowe przesuną pozycje stacji i kąty indeksowania pod wpływem wahań temperatury i ciągłych wibracji skrawania, zakłócając spójność wymiarową sześciu detali.
· Otwory montażowe wszystkich sześciu tulei pozycjonujących są szlifowane na 5-osiowej szlifierce w ramach jednorazowego mocowania, co zapewnia dokładność indeksowania stacji i współosiowość wielu stacji.
· Tuleje pozycjonujące wykorzystują stal łożyskową o wysokiej twardości; otwory wewnętrzne są poddawane hartowaniu i superwykończeniu poprzez honowanie.
Ulepszenia technologiczne
1. Fabrycznie skalibrowany okrągły układ o jednakowym kącie zapewnia dokładność indeksowania i wielostanowiskową współosiowość. W porównaniu z ręcznym montażem na miejscu sześciu oddzielnych jednocentrowych uchwytów, ta monolityczna płytka eliminuje nierówności indeksowania i odchylenie współosiowe spowodowane ludzkim błędem montażu. Stała wydajność wymiarowa sześciu obrabianych części jest gwarantowana na poziomie sprzętu.
2. Wyeliminuj układ wielostanowiskowy na miejscu i powtarzające się prace kalibracyjne związane z tarczami. Po zamontowaniu i przykręceniu płytki można natychmiast rozpocząć produkcję. Operatorzy nie regulują już poszczególnych pozycji uchwytu na maszynie, co znacznie skraca czas zmiany partii.
3. Elastyczne przełączanie między produkcją masową a pobieraniem próbek w małych partiach Obsługuje pełne serie na sześciu stacjach o dużej przepustowości, a także pracę na części stacji w przypadku zamówień o małej wielkości. Stacje nieczynne są po prostu przykryte płytami ochronnymi. Nie ma potrzeby magazynowania wielu osprzętu o różnej liczbie stacji, a ciśnienie w zapasach części zamiennych do osprzętu zostaje zmniejszone.
4. Unikaj ryzyka przesunięcia stacji, typowego dla dyskretnych układów z wieloma uchwytami. Pozycje stacji są trwale przymocowane do monolitycznej podstawy. Nie może dojść do poluzowania śrub i stopniowego przesunięcia stacji wywołanego długotrwałymi wibracjami skrawania (częsty problem w przypadku zmontowanych zestawów uchwytów), co zmniejsza ryzyko niezgodności wymiarów partii ze specyfikacją.
5. Ponowne wykorzystanie istniejących elementów mocujących D20 z ściągaczem w punkcie zerowym. Istniejące podstawy opraw można ponownie wykorzystać po modernizacji standardowych kołków ściąganych D20 w punkcie zerowym. Pełna regeneracja osprzętu jest niepotrzebna, a wcześniejsze inwestycje w osprzęt zostają zachowane.
6. Możliwość dostosowania do ręcznej obsługi w warsztacie i modernizacji linii automatyki. Zarezerwowane, standardowe porty pneumatyczne i interfejsy sygnałowe umożliwiają ręczną wymianę urządzeń. Może łączyć się z chwytakami robotów, aby realizować automatyczny załadunek i rozładunek okrągłych sześciostanowiskowych układów mocujących.
Prawdziwe przypadki
Przypadek 1: Zakład produkujący komponenty
Wcześniej klient ręcznie układał sześć jednocentrowych uchwytów z punktem zerowym w okrągłe układy na stołach maszynowych.
· Każda konfiguracja nowego zamówienia zajmowała 2,5–4 godziny na kalibrację układu i wskazań tarczy
· Wibracje tnące powoli powodowały zmianę pozycji stacji, co wymagało cotygodniowej ponownej weryfikacji indeksowania i współosiowości
Po założeniu sześciopozycyjnej płyty mocującej z punktem zerowym JWGRIP:
· Produkcja rozpoczyna się bezpośrednio po montażu, bez skomplikowanych procedur planowania i kalibracji
· Rozrzut wymiarowy pomiędzy sześcioma obrabianymi przedmiotami zauważalnie się zmniejsza
· Cotygodniowe przepływy pracy związane z ponownym sprawdzaniem stacji są usuwane, a efektywny czas pracy maszyny wzrasta.
Przypadek 2: Warsztat podzespołów łożysk i obudów
Fabryka boryka się z dużymi wahaniami wielkości zamówień: masowa produkcja w szczycie sezonu wymaga jednoczesnej obróbki sześciu części w celu zapewnienia dużej wydajności; Poza sezonem zamówienia w małych partiach wymagają jedynie 2-3 detali na cykl. Z sześciopozycyjną płytką mocującą JWGRIP:
· Uruchamiaj tryb pełnej stacji w okresach szczytowego natężenia ruchu; przełączyć się na tryb stacji częściowej w przypadku zadań małych partii
· Koszty zakupu i przechowywania wielu oddzielnych opraw specjalnego przeznaczenia są zmniejszone.
Weryfikacja jakości
Wszystkie sześciopozycyjne płyty mocujące JWGRIP z punktem zerowym przechodzą pełny proces kucia, obróbki cieplnej, obróbki CNC, szlifowania i montażu we własnym zakresie; brak outsourcingu OEM obejmującego całą jednostkę.
Kompletny przebieg produkcji
1. Kucie półfabrykatu ze stali stopowej
2. Obróbka zgrubna
3. Pierwsze starzenie się pod wpływem stresu
4. Półwykończenie
5. Wtórne starzenie spowodowane stresem
6. Szlifierka 5-osiowa: wyszlifuj wszystkie sześć otworów montażowych tulei w ramach jednego układu mocowania
7. Wciskanie tulei
8. Zespół i uszczelnienie wewnętrznego synchronicznego obwodu powietrza
9. Test szczelności na utrzymanie ciśnienia
10. Kontrola CMM pod kątem indeksowania stacji, współosiowości i dokładności powtarzania pozycjonowania na stację
11. Zabieg zabezpieczający przed rdzą
12. Opakowanie odporne na wstrząsy klasy eksportowej
Lista kontrolna inspekcji
· Niezależny test dokładności powtarzania pozycjonowania dla każdej pojedynczej stacji
· Merologia CMM zapewniająca dokładność indeksowania dla sześciu stacji, współosiowość i względne położenie między stacjami
· 5-minutowy test szczelności na utrzymywanie powietrza; maksymalny dopuszczalny spadek ciśnienia ≤0,02 MPa
· Cykliczny test działania synchronicznego blokowania-odblokowania obejmujący wszystkie sześć stanowisk
Dokładność indeksowania i współosiowość sześciu stacji są w pełni sprawdzane przed wysyłką do fabryki. Klienci nie wymagają kalibracji położenia względnego na maszynie. Do każdego urządzenia dołączony jest oryginalny arkusz danych kontrolnych CMM umożliwiający archiwizację wyposażenia.
Wytyczne dotyczące oceny
1. Nadaj priorytet ocenie wymagań procesu: ten produkt jest przeznaczony dla części obrotowych/pierścieniowych wymagających wieloczęściowej jednoczesnej obróbki. Rozważ alternatywne rozwiązania mocowania z punktem zerowym dla nieobrotowych detali. Sprawdź kontury urządzeń, aby upewnić się, że nie występują fizyczne zakłócenia pomiędzy sąsiednimi stacjami.
2. Potwierdź na miejscu specyfikację ściągacza punktu zerowego. Wersja standardowa pasuje do kołków pociągowych D20. Na żądanie można opracować niestandardowe zespoły tulei dla alternatywnych wymiarów sworznia pociągowego.
3. W przypadku integracji linii automatyki: zapewnij stabilne ciśnienie źródła powietrza w warsztacie w zakresie 0,5-0,7 MPa i zarezerwuj punkty I/O sygnału PLC NPN.
4. Oblicz całkowitą wysokość przedmiotu obrabianego wraz z uchwytem. Ocena ryzyka kolizji narzędzi skrawających i przechylania wrzeciona 5-osiowego. Jeśli masz wątpliwości, prześlij rysunki detali do zespołu technicznego JWGRIP w celu oceny kolizji.
Specyfikacja techniczna
· Dokręcić śruby mocujące płytę ściśle według wymagań dotyczących wartości momentu obrotowego podanych w instrukcji obsługi JWGRIP. Zabronione jest dokręcanie z użyciem nadmiernego momentu obrotowego. Odkształcenie podłoża zniszczy dokładność i współosiowość indeksowania stacji kołowej.
· Zamontuj filtr olejowo-wodny z przodu wlotu powietrza. Wilgoć i zanieczyszczenia dostające się do tulei powodują rdzewienie i ścieranie, co prowadzi do dryftu dokładności.
· Rozpylić aerozol suchego smaru na każdą tuleję punktu zerowego po każdych łącznych 80-100 godzinach pracy. Płynny olej silnikowy jest surowo zabroniony, ponieważ olej zatrzymuje metalowe wióry i powoduje awarie powodujące zakleszczenie tulei.
· Przedmuchaj wszystkie tuleje pozycjonujące i powierzchnie odniesienia sprężonym powietrzem przy każdej zmianie biegu.
· Zamontuj pasujące osłony ochronne na stanowiskach jałowych, aby zapobiec przedostawaniu się wiórów i płynu obróbkowego do zespołów tulei.
· Unikaj uderzania ciężkich przedmiotów w powierzchnie odniesienia płyty. Odkształcenie podłoża wywołane kolizją uszkodzi indeksowanie stacji kołowej i współosiowość i będzie trudne do naprawienia.
· Nigdy nie eksploatuj urządzenia powyżej znamionowego obciążenia pojedynczej stacji.
Pakowanie i wysyłka
· Opakowanie: Eksportowa, odporna na wstrząsy obudowa z litego drewna z grubym piankowym buforem wewnętrznym chroniącym okrągłe powierzchnie odniesienia podczas długodystansowego transportu oceanicznego.
· Standardowy czas realizacji: 17-23 dni roboczych. Wybrane standardowe jednostki SKU są przechowywane w magazynie w celu przyspieszenia wysyłki.
Wsparcie posprzedażowe
· Gwarancja: 12-miesięczna gwarancja na całe urządzenie obejmuje wady produkcyjne z wyłączeniem uszkodzeń spowodowanych przez człowieka. W przypadku roszczeń kwalifikowanych przysługuje bezpłatna naprawa lub wymiana części zamiennych.
· Zasoby techniczne: Dostępne są dokumenty operacyjne i rysunki online.
· Usługa płatna: płatna zdalna pomoc techniczna jest dostępna w przypadku projektów obejmujących zamówienia zbiorcze.
· Modyfikacja niestandardowa: obsługa regulacji średnicy stacji okrągłej, zmiany ilości stacji i zmiany specyfikacji kołka pociągowego.
· Ocena próbki: Można zorganizować próbkę ewaluacyjną; kupujący ponosi przykładowy koszt transportu.
Często zadawane pytania
P1: Czy sześciopozycyjna płyta mocująca JWGRIP z punktem zerowym może działać przy aktywowanych tylko stacjach częściowych?
O: Tak. Zamontuj osłony ochronne na stacjach nieużywanych; nie wpłynie to negatywnie na wydajność płyty głównej. Obsługuje zarówno scenariusze pracy dotyczące próbkowania na małą skalę, jak i produkcji masowej.
P2: Jaka jest kluczowa różnica w porównaniu z sześcioma dyskretnymi jednocentrowymi uchwytami ustawionymi w szyku?
Odp.: Monolityczna sześciopozycyjna płytka uzupełnia kalibrację indeksowania i współosiowości po stronie fabrycznej, eliminując prace związane z układem na miejscu i wskazaniem tarczy. Dyskretne układy z jednym uchwytem w pełni opierają się na ręcznej kalibracji na maszynie i niosą ze sobą ryzyko zmiany stanowiska w przypadku długotrwałych wibracji skrawania.
P3: Czy moje istniejące podstawy mocujące z punktem zerowym D20 mogą być ponownie wykorzystane?
Odp.: Podstawy mocujące montowane za pomocą standardowych kołków ściągających o punkcie zerowym D20 mogą być używane bezpośrednio.
P4: Czy sześciopozycyjną płytkę mocującą JWGRIP z punktem zerowym można zastosować na 5-osiowych obrabiarkach CNC?
Odp.: Można go stosować w warunkach bezkolizyjnych. Oblicz całkowitą wysokość uchwytu i przedmiotu obrabianego w fazie wyboru i oceń ryzyko kolizji z przechyleniem wrzeciona.
Wgląd w decyzje dotyczące zamówień publicznych
Wielu producentów produkujących elementy z pierścieniami obrotowymi stoi przed dwiema niezadowalającymi opcjami: albo poświęcić wiele godzin pracy na montaż układów wielouchwytowych na miejscu, albo zakupić drogie, dedykowane, jednorazowe uchwyty specjalnego przeznaczenia do jednoczesnej obróbki sześciu części.
JWGRIP Sześciopozycyjna płyta mocująca z punktem zerowym zapewnia wstępnie wyprodukowaną monolityczną podstawę z równomiernie rozmieszczonymi sześcioma okrągłymi stacjami. Eliminuje złożoną kalibrację na miejscu, zachowując jednocześnie uniwersalność szybkiej wymiany punktu zerowego, dzięki czemu oprawy nie staną się przestarzałe po przełączeniach zgodnych ze specyfikacją zamówienia. Doskonale nadaje się do masowej produkcji części obrotowych, takich jak kołnierze, obudowy łożysk i formy pierścieniowe. Jeśli jednoczesne mocowanie sześcioczęściowe jest wymagane rzadko, przed złożeniem zamówienia należy dokładnie ocenić stosunek wejścia do wyjścia.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane

Zalecenia dotyczące wiadomości