Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






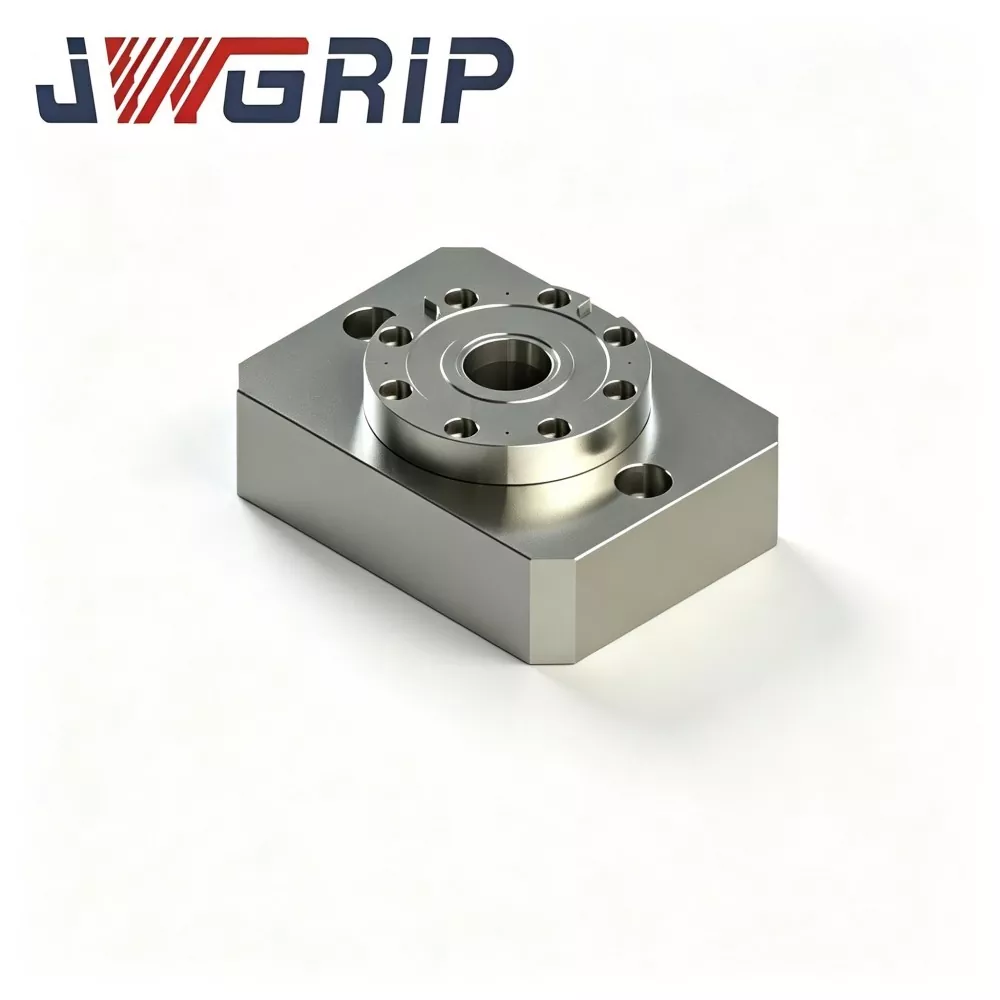
Pojedynczy środkowy uchwyt pozycjonujący w punkcie zerowym
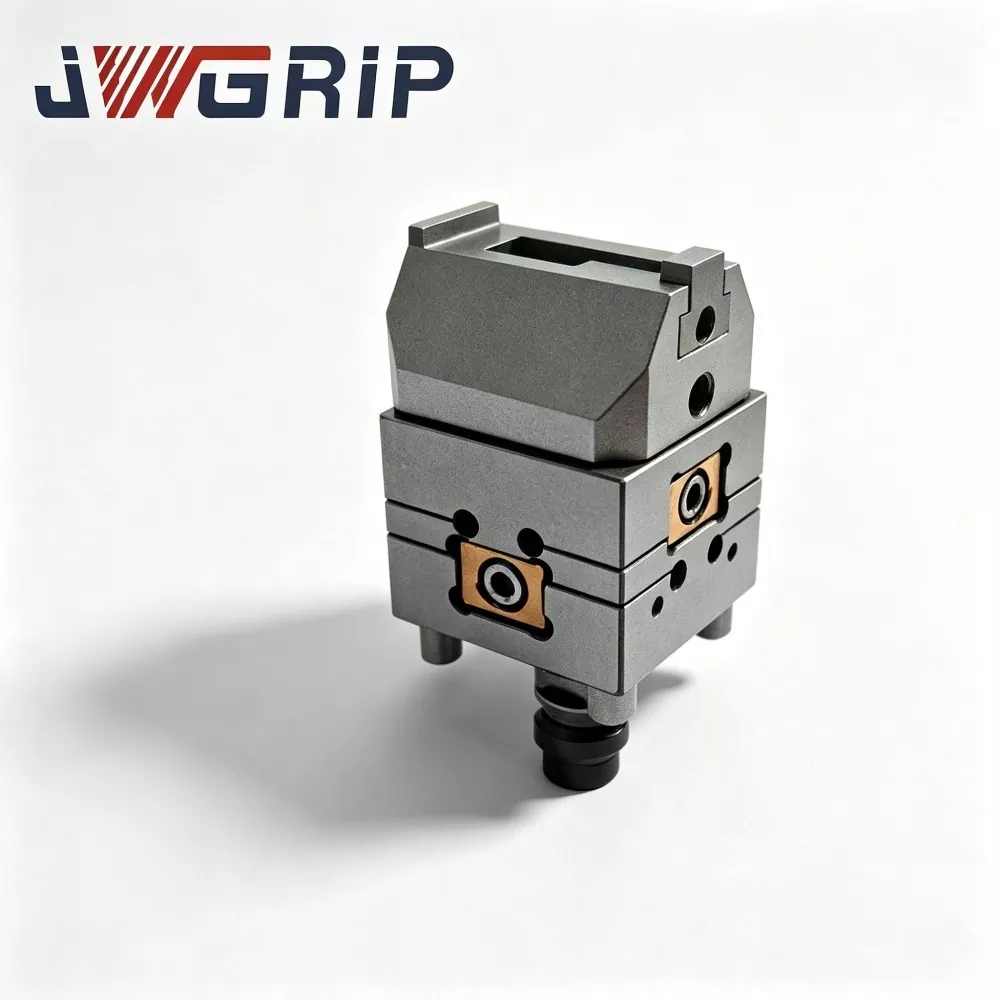
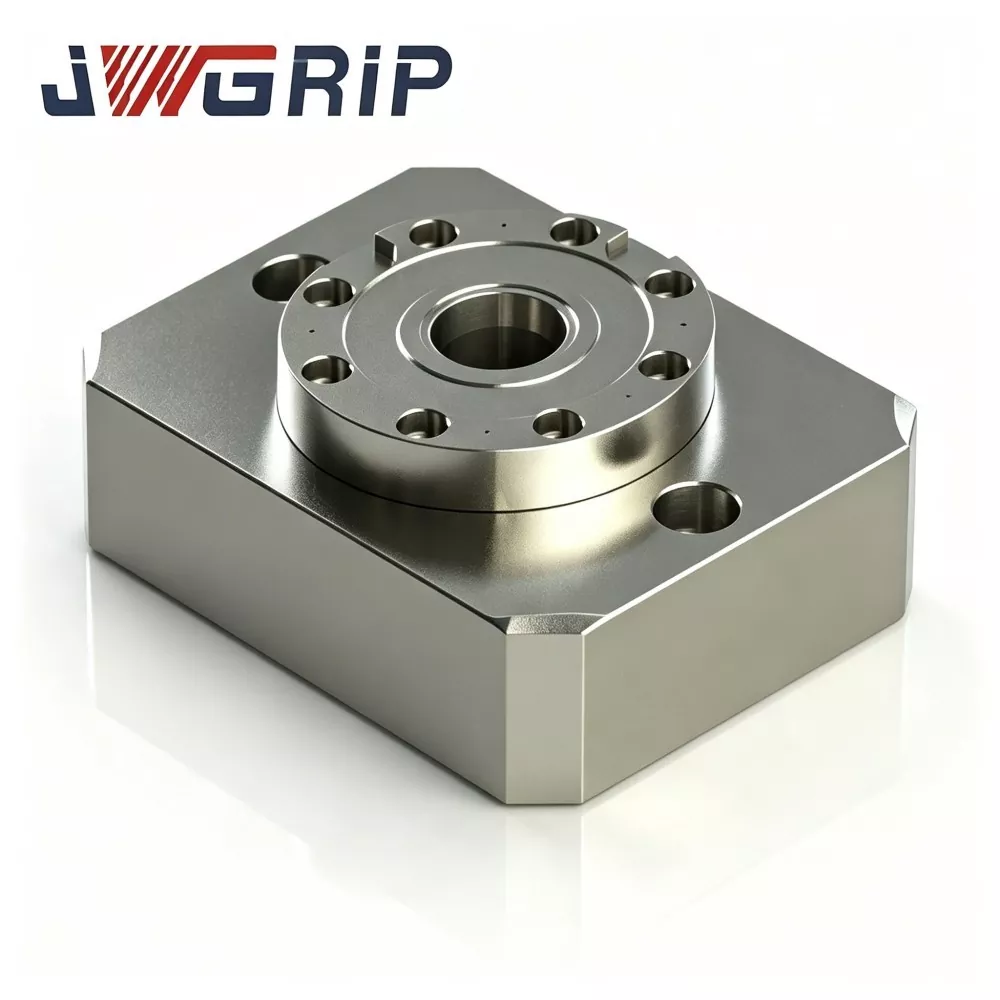
JWGRIP jest producentem i dostawcą profesjonalnego uchwytu pozycjonującego z pojedynczym środkiem w punkcie zerowym w Chinach. Jako podstawowa jednostka modułowa standardowej serii uchwytów zaciskowych punktu zerowego, produkt ten jest samodzielnym jednopunktowym uchwytem blokującym i pozycjonującym w punkcie zerowym, specjalnie zaprojektowanym dla elastycznych systemów szybkiej wymiany CNC. Przyjmuje niezależną konstrukcję modułową, służącą jako podstawowa jednostka montażowa dla niestandardowych układów osprzętu i skutecznie rozwiązuje ograniczenia układu tradycyjnych, zintegrowanych, wielostanowiskowych palet z punktem zerowym.
Pojedynczy centralny uchwyt pozycjonujący w punkcie zerowym charakteryzuje się wysoką dokładnością pozycjonowania, dużą kompatybilnością konstrukcyjną i elastyczną skalowalnością układu. W odróżnieniu od zintegrowanych palet wielostanowiskowych o stałych rozmiarach, ten jednopunktowy uchwyt modułowy umożliwia dowolne łączenie wielu jednostek zgodnie z rzeczywistymi specyfikacjami przedmiotu obrabianego i rozmiarami podstawy mocowania. Użytkownicy mogą rozmieszczać pojedyncze lub wielokrotne uchwyty w dowolnych układach z dostosowywanymi odległościami między środkami, w pełni dostosowując się do scenariuszy przetwarzania próbek jednoczęściowych, sporadycznej produkcji małych partii i obróbki konserwacyjnej form.
Obsługuje ręczną szybką wymianę osprzętu w celu poprawy wydajności konfiguracji warsztatu i może być również używany jako podstawowy komponent modułowy w zautomatyzowanych systemach osprzętu. Uniwersalne zastosowanie w pionowych centrach obróbkowych, poziomych centrach obróbczych i 5-osiowych obrabiarkach CNC, zapewnia wysoce elastyczne, konfigurowalne i ekonomiczne rozwiązania szybkiej wymiany w punkcie zerowym dla nowoczesnej produkcji wysokomieszanej i niskoseryjnej.
Podstawowe komponenty
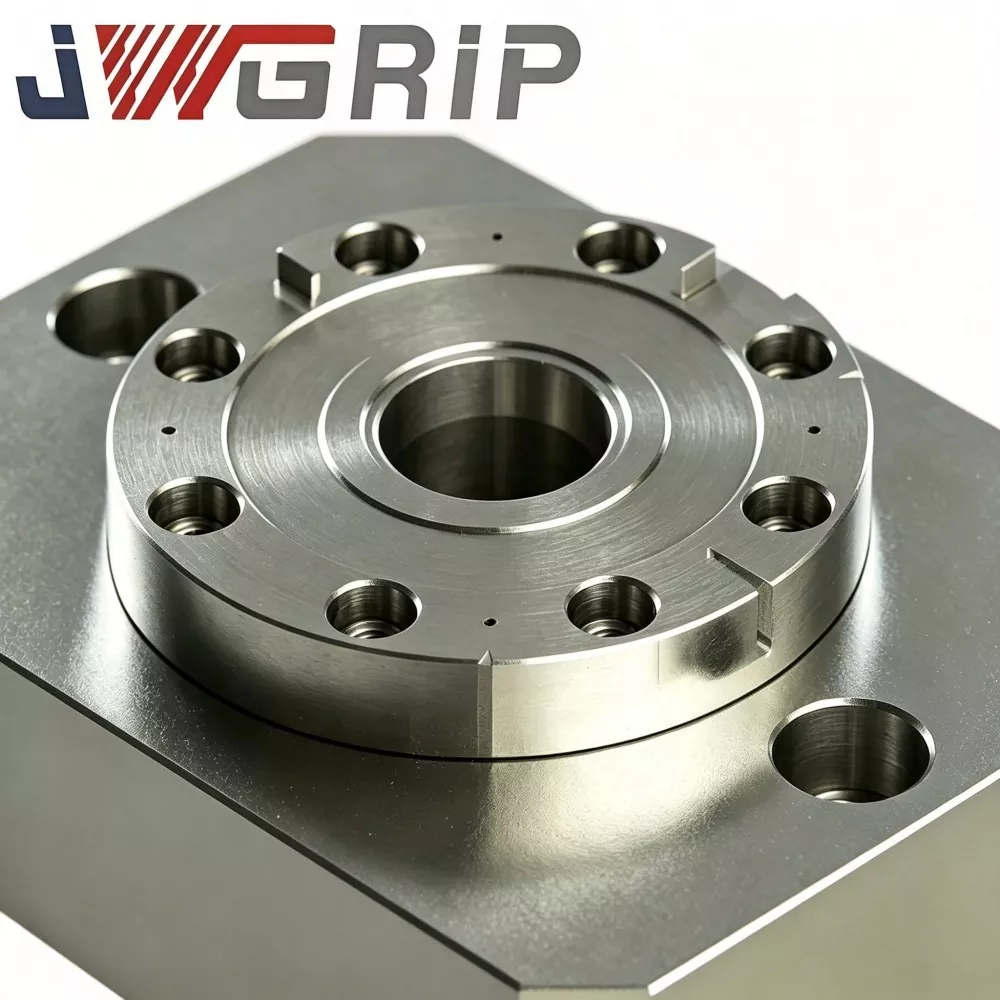
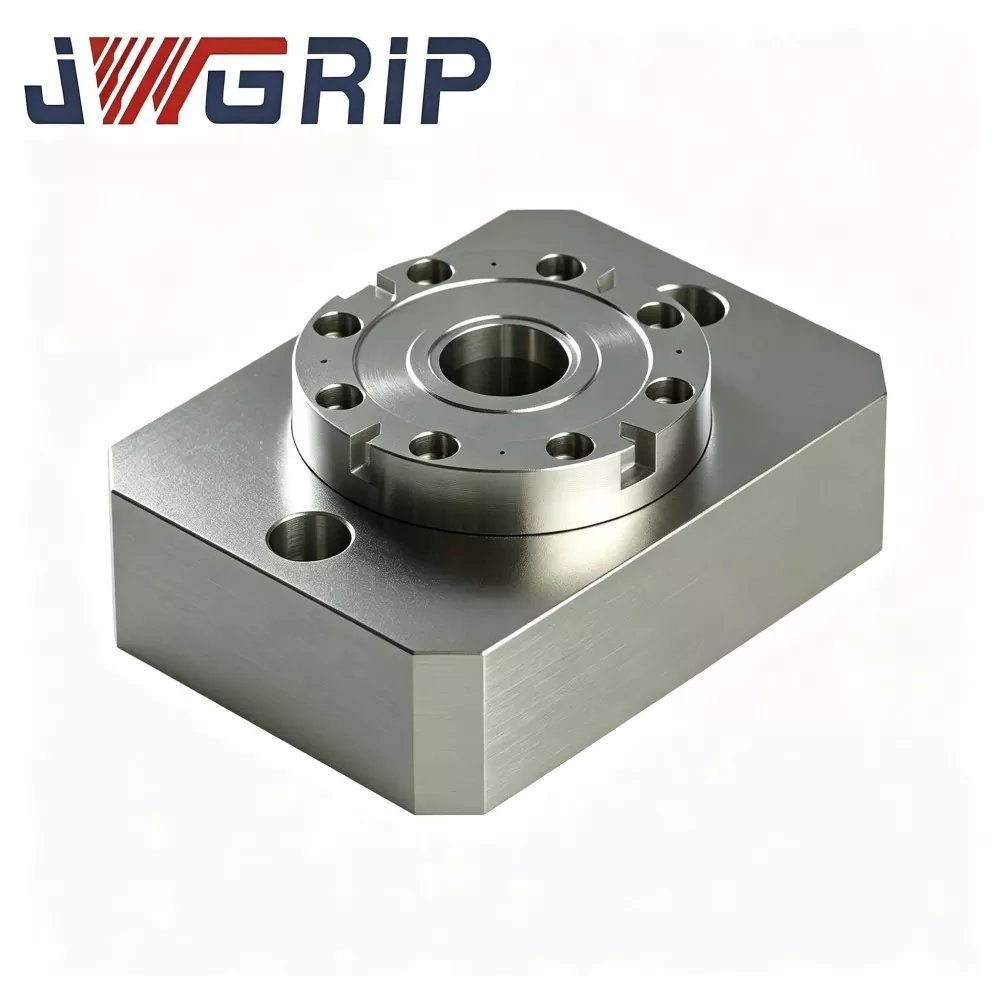
Każdy jednocentrowy uchwyt pozycjonujący z punktem zerowym JWGRIP jest samodzielnym mechanizmem ustalająco-blokującym i nie jest zależny od zewnętrznej płyty paletowej. Każda jednostka zawiera:
Korpus główny uchwytu
Zespół tulei pozycjonującej punktu zerowego
Wbudowany pneumatyczny tłok blokujący
Kanały wlotowe powietrza
Interfejs wyjściowy sygnału stanu blokady
Otwory kołnierza montażowego
Podejścia do wdrożenia
Tryb 1: Samodzielna praca jednopunktowa
1. Zamontuj jeden uchwyt jednocentrowy na stole roboczym obrabiarki.
2. Umieść podstawę uchwytu wyposażoną w jeden kołek pociągowy z punktem zerowym na uchwyt i aktywuj blokadę.
3. Idealny do jednoczęściowych przedmiotów, pobierania próbek wkładek do form i prac związanych z naprawą form.
Tryb 2: Kombinacja wielu uchwytów
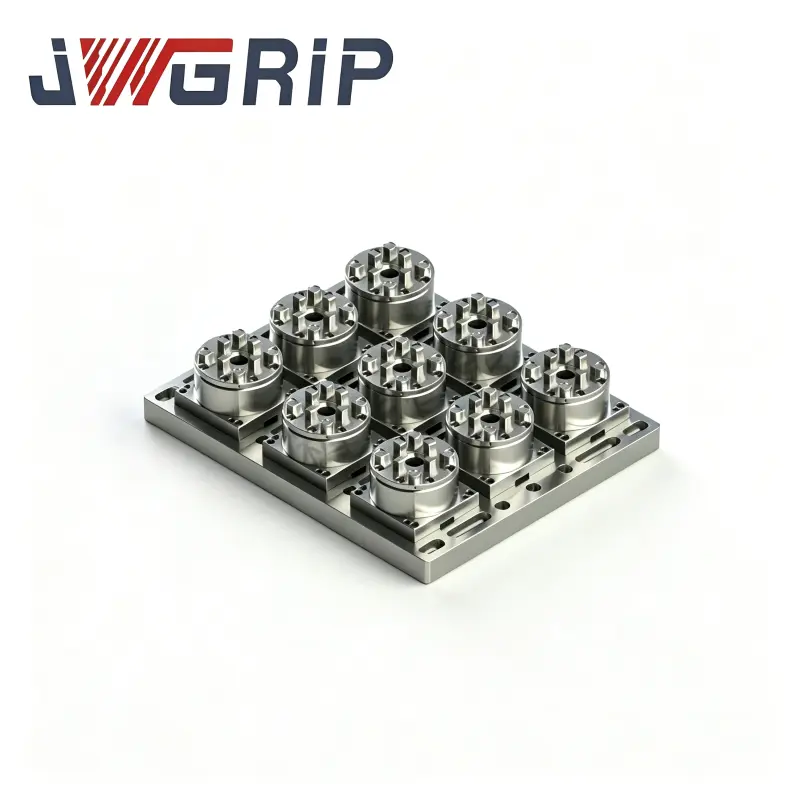
1. Zamocuj dwa, cztery lub więcej jednocentrycznych uchwytów na stołach roboczych maszyny z rowkiem T. Ustaw niestandardową odległość od środka zgodnie z obrysem podstawy urządzenia.
2. Zamontuj odpowiednią liczbę kołków ściągających z punktem zerowym na podstawach uchwytów, aby uzyskać wielopunktowe ustalanie i zaciskanie.
Kluczowa różnica w porównaniu z prefabrykowanymi paletami dwu-/czterośrodkowymi: odstępy między uchwytami są konfigurowane na miejscu przez klientów, a nie ustawiane fabrycznie, co pasuje do nieregularnych, niestandardowych podstaw osprzętu.
Kompletny przepływ pracy
1. Przymocuj śruby kołnierza uchwytu do stołu roboczego obrabiarki.
2. Umieść podstawę uchwytu wyposażoną w kołki ściągające z punktem zerowym na powierzchni ustalającej uchwytu.
3. Dostarcz sprężone powietrze o ciśnieniu 0,5–0,7 MPa. Wewnętrzny tłok napędza mechanizm tulei w celu zablokowania wciągania.
4. Po zakończeniu blokowania wysyłany jest sygnał potwierdzający pozycję NPN, a maszyna CNC rozpoczyna cykle cięcia.
5. Po zakończeniu obróbki zwolnij ciśnienie powietrza; tuleje odblokowują się i można zdjąć podstawę urządzenia.
Technika wytwarzania
· Podłoże uchwytu wykorzystuje hartowaną i odpuszczaną stal stopową. Półfabrykaty przechodzą obróbkę zgrubną, półwykańczającą oraz podwójne cykle starzenia odprężającego, aby wyeliminować naprężenia szczątkowe powstające podczas obróbki CNC. W warunkach układu szeregowego każdy uchwyt przenosi zmienną siłę cięcia i uderzenia; niezwolnione naprężenie spowodowałoby niewidoczne mikrodeformacje i pogorszyłoby dokładność powtarzalnego lokalizowania w długim czasie pracy.
· Tuleje pozycjonujące wykorzystują stal łożyskową o wysokiej twardości. Otwory wewnętrzne poddawane są hartowaniu i superwykończeniu poprzez honowanie, aby zagwarantować niezawodne działanie w zakresie powtarzalnego ustalania dla każdego uchwytu.
Uwaga krytyczna dotycząca stosowania matrycy: Dokładność kwalifikowana pojedynczego uchwytu nie jest równa ogólnej dokładności systemu matrycy. Po zamontowaniu wielu uchwytów na stole roboczym operatorzy muszą ręcznie ustawić wskazania tarczy i wyrównanie, aby skalibrować wzajemne pozycje pomiędzy uchwytami. Jest to podstawowa różnica w stosunku do monolitycznych palet kalibrowanych fabrycznie.
Zalety rzemiosła
1. Dowolny układ bez ograniczeń dotyczących stałych odstępów między stacjami. W porównaniu ze zintegrowanymi, wielostanowiskowymi, gotowymi paletami, te niezależne uchwyty modułowe umożliwiają użytkownikom swobodne definiowanie odległości od środka uchwytu. Dostosowuje się do nieregularnych, niestandardowych podstaw mocowań i rozwiązuje problem niezmienialnych, wstępnie ustawionych pozycji otworów na gotowych paletach.
2. Opłacalne w przypadku pobierania próbek, małych ilości i sporadycznych zleceń naprawy form. Funkcję szybkiej wymiany punktu zerowego można zrealizować za pomocą tylko jednego lub dwóch uchwytów, bez dużych jednorazowych inwestycji w pełnowymiarowe palety wielostanowiskowe. W przypadku modyfikacji form i pobierania próbek prototypów przy niskim wskaźniku wykorzystania stacji roboczej, początkowe wydatki kapitałowe ulegają zmniejszeniu.
3. Zamontuj kompaktowe stoły robocze z ograniczoną przestrzenią instalacyjną. Niektóre kompaktowe 5-osiowe i małe centra obróbcze nie są w stanie pomieścić dużych zintegrowanych palet z punktem zerowym. Kompaktowe, jednocentrowe uchwyty można rozmieścić, aby w pełni wykorzystać ograniczoną przestrzeń stołu z rowkiem T.
4. Wygodne stopniowe zwiększanie wydajności Na wczesnym etapie projektu należy wdrożyć niewielką liczbę uchwytów w celu pobrania próbek w trybie próbnym. Gdy wielkość zamówienia wzrośnie później, po prostu kup dodatkowe identyczne uchwyty, aby zbudować układy z wieloma uchwytami. Istniejące jednostki pozostają w pełni użytkowe i nie powodują strat z poprzednich inwestycji.
5. Obsługa zarówno obsługi ręcznej, jak i modernizacji automatyki. Operatorzy mogą ręcznie zamieniać urządzenia. Tymczasem porty pneumatyczne i interfejsy sygnałowe łączą się z systemami sterowania PLC. Po ułożeniu układu cały system mocowania może współpracować z robotami przemysłowymi w celu automatycznego załadunku-rozładunku.
6. Kompatybilne ze standardowym kołkiem pociągowym D20 z punktem zerowym w całej naszej serii opraw. Istniejące podstawy opraw można ponownie wykorzystać po modernizacji kołków pociągowych D20, chroniąc wcześniejszą inwestycję klienta w sprzęt.
Historie aplikacji
Pojedynczy centralny uchwyt pozycjonujący JWGRIP w punkcie zerowym jest szeroko stosowany w warsztatach produkujących formy i fabrykach komponentów precyzyjnych o małej objętości. Dwa przypadki terenowe pokazują jego mocne strony, a także nieodłączne ograniczenia rozwiązań typu modułowego.
Przypadek 1: Średniej wielkości fabryka produkująca formy
Klient ten zamiast masowej, powtarzalnej produkcji otrzymuje głównie zamówienia na naprawę form i pobieranie próbek nowych produktów.
· Inwestycja początkowa: 4 zestawy jednocentrowych uchwytów JWGRIP z punktem zerowym. W większości przypadków do pobierania próbek wkładek do form i prac naprawczych wykorzystywane są tylko 1-2 uchwyty. Gdy wymagane są większe podstawy mocowania, cztery uchwyty są montowane w układzie szeregowym.
· Wynik: w porównaniu z zakupem kompletnej czterośrodkowej palety, początkowe koszty zakupu spadają, a stopień wykorzystania sprzętu poprawia się w przypadku zamówień małych partii.
· Ograniczenia: Za każdym razem, gdy specyfikacje podstawy mocowania zmieniają się w trybie matrycowym, wymagana jest ponowna kalibracja dla względnych pozycji uchwytu, co pochłania dodatkowe godziny pracy związane z konfiguracją.
Przypadek 2: Podwykonawca podzespołów precyzyjnych
Fabryka posiada wiele kompaktowych 5-osiowych centrów obróbczych, których powierzchnia stołu nie mieści się w standardowych wielostanowiskowych paletach z punktem zerowym.
· Na każdej maszynie 5-osiowej instalowane są dwa uchwyty jednocentrowe JWGRIP. Dostosowane do indywidualnych potrzeb odstępy między uchwytami odpowiadają ich własnym podstawom mocującym.
· Szybka zmiana punktu zerowego jest realizowana w kompaktowym sprzęcie 5-osiowym, co eliminuje wąskie gardło polegające na tym, że prefabrykowanych zintegrowanych palet nie można instalować na małych stołach roboczych.
Kompletny przebieg produkcji
1. Kucie i odpuszczanie półproduktów ze stali stopowej
2. Obróbka zgrubna
3. Pierwsze starzenie się pod wpływem stresu
4. Półwykończenie
5. Wtórne starzenie spowodowane stresem
6. Superprecyzyjne szlifowanie powierzchni odniesienia
7. Wciskanie tulei
8. Zespół obwodu pneumatycznego i elementów sygnałowych
9. Test szczelności na utrzymanie ciśnienia
10. Niezależna kontrola dokładności pojedynczego urządzenia
11. Zabieg zabezpieczający przed rdzą
12. Opakowanie klasy eksportowej
Lista kontrolna inspekcji
· Niezależny test dokładności powtarzalnego pozycjonowania dla każdego pojedynczego uchwytu
· 5-minutowy test szczelności na utrzymywanie powietrza; maksymalny dopuszczalny spadek ciśnienia ≤0,02 MPa
· Cykliczny test funkcjonalności blokowania-odblokowywania
· Weryfikacja funkcjonalności logiki sygnału wyjściowego
Wskazówki dotyczące oceny
1. Nadaj priorytet ocenie swojego schematu produkcyjnego Wybierz uchwyty jednocentrowe JWGRIP do prac związanych z próbnymi naprawami, niestandardowych, nieregularnych podstaw mocowania lub maszyn z ograniczoną przestrzenią na stole. W przypadku długoterminowej, stałej produkcji masowej na 2–4 stanowiskach, bardziej zalecane są zintegrowane palety monolityczne, aby zmniejszyć obciążenie pracą związaną z kalibracją na miejscu.
2. Jeśli planowany jest układ wielu uchwytów, sprawdź układ rowków T w obrabiarce, aby zagwarantować luz montażowy kołnierza. Zarezerwuj wystarczającą liczbę godzin pracy na wskazanie i kalibrację na maszynie.
3. Utrzymuj stabilne ciśnienie źródła powietrza w warsztacie w zakresie 0,5-0,7 MPa. Zarezerwuj punkty IO sygnału PLC NPN dla projektów zorientowanych na automatyzację.
4. Potwierdź na miejscu specyfikację ściągacza punktu zerowego. Wersja standardowa pasuje do śrub ściąganych D20. Niestandardowe zespoły tulei wewnętrznych są dostępne na żądanie dla alternatywnych rozmiarów kołków ściągających.
Praktyki operacyjne
· Przymocuj uchwyty jednocentrowe do stołów roboczych za pomocą śrub kołnierzowych. Dokręcić ściśle według wymagań dotyczących wartości momentu obrotowego. Niewystarczający moment obrotowy powoduje mikroruchy korpusu uchwytu podczas cięcia i pogarsza dokładność lokalizacji; nadmierny moment obrotowy zdeformuje podłoże uchwytu.
· Zamontuj filtr olejowo-wodny z przodu wlotu powietrza, aby zablokować wilgoć i zanieczyszczenia, zapobiegając rdzewieniu i ścieraniu tulei prowadzącemu do odchylenia dokładności.
· Rozpylić aerozol suchego smaru na tuleje uchwytu po każdych łącznych 80-100 godzinach pracy. Płynny olej silnikowy jest surowo zabroniony, ponieważ olej zatrzymuje metalowe wióry i powoduje awarie polegające na zakleszczeniu tulei.
· Przedmuchaj powierzchnię ustalającą uchwytu sprężonym powietrzem przy każdej zmianie biegu.
· W przypadku konfiguracji układu matrycy: za każdym razem, gdy zmieniany jest układ uchwytu, operatorzy muszą ponownie wskazać i ponownie skalibrować wzajemne pozycje uchwytów; starych parametrów współrzędnych nie można bezpośrednio ponownie wykorzystać.
· Unikaj mocnych uderzeń w powierzchnię ustalającą uchwytu. Kolizja trwale zniszczy dokładność urządzenia.
Pakowanie i wysyłka
· Opakowanie: Każdy pojedynczy uchwyt zawiera niezależny, odporny na wstrząsy karton eksportowy z wewnętrzną pianką zabezpieczającą. Zamówienia masowe z wieloma uchwytami obejmują skrzynki z litego drewna przeznaczone na eksport.
· Standardowy czas realizacji: 13-19 dni roboczych. Wybrane standardowe jednostki SKU są przechowywane w magazynie w celu przyspieszenia wysyłki.
Wsparcie posprzedażowe
· Gwarancja: 12-miesięczna gwarancja na cały moduł obejmuje wady produkcyjne poszczególnych zespołów uchwytów. Dokładność wzajemnego położenia układu zestawu po instalacji na miejscu u klienta jest wyłączona z gwarancji, która należy do prac związanych z uruchomieniem po stronie klienta.
· Dokumenty techniczne: Dostarczone są dokumenty operacyjne i rysunki online.
· Usługa płatna: w przypadku zamówień hurtowych dostępna jest zdalna pomoc techniczna.
· Modyfikacja niestandardowa: Można dokonać regulacji wymiaru kołnierza, zmienić specyfikację ściągacza.
· Ocena próbki: Można zorganizować próbkę do oceny z jednym uchwytem; kupujący poniesie przykładowy koszt frachtu.
Często zadawane pytania
P1: Czy wzajemne pozycje wielu uchwytów w układzie matrycy są wstępnie skalibrowane w fabryce?
Odp.: Nie. Kontrola fabryczna gwarantuje jedynie dokładność każdego samodzielnego uchwytu. Po zamontowaniu szeregowym na stole roboczym obrabiarki, rozstaw osi i równoległość pomiędzy uchwytami wymagają ręcznego wskazania i kalibracji na maszynie przez klienta. Jest to nieodłączna cecha jednostek typu modułowego.
P2: W jakich scenariuszach powinienem unikać wyboru tego jednocentrowego uchwytu pozycjonującego z punktem zerowym?
Odp.: W przypadku produkcji masowej ze stałym układem stacji preferowane są zintegrowane palety monolityczne, aby wyeliminować powtarzające się prace kalibracyjne. Nie zaleca się również wdrażania macierzy na dużą skalę, jeśli w warsztacie brakuje techników zaznajomionych z ustawianiem wskazań zegarowych i wyrównywaniem.
P3: Czy te uchwyty można łączyć i dopasowywać do moich istniejących palet o punkcie zerowym?
Odp.: Podstawy uchwytów mogą być wspólne, o ile specyfikacja kołków pociągowych jest zgodna ze standardem D20. Nawet w przypadku układów o konfiguracji mieszanej kalibracja względnych pozycji na maszynie jest nadal obowiązkowa.
P4: Czy pojedynczy centralny uchwyt pozycjonujący JWGRIP w punkcie zerowym może działać na maszynach 5-osiowych?
O: Tak. Jego kompaktowe wymiary pasują do kompaktowych urządzeń 5-osiowych. Oceń ryzyko kolizji pomiędzy osprzętem, uchwytem i ruchem przechylania wrzeciona na etapie selekcji.
Wgląd w decyzje dotyczące zamówień publicznych
Podstawową siłą jednocentrowego uchwytu pozycjonującego z punktem zerowym JWGRIP jest elastyczność modułowa. Częściowe godziny pracy związane z uruchomieniem na miejscu zamienia na dowolnie konfigurowalne odstępy między stanowiskami, szeroką kompatybilność maszyn i inwestycję z możliwością stopniowej rozbudowy.
Ta modułowa jednostka nie jest uniwersalnie „lepsza” w porównaniu ze zintegrowanymi paletami monolitycznymi. Dotyczy konkretnych trybów produkcji: pobierania próbek prototypów i naprawy form, nieregularnych, niestandardowych osprzętów, maszyn CNC o małych rozmiarach i fabryk planujących krok po kroku wdrażanie systemu punktu zerowego.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane

Zalecenia dotyczące wiadomości