Polski
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






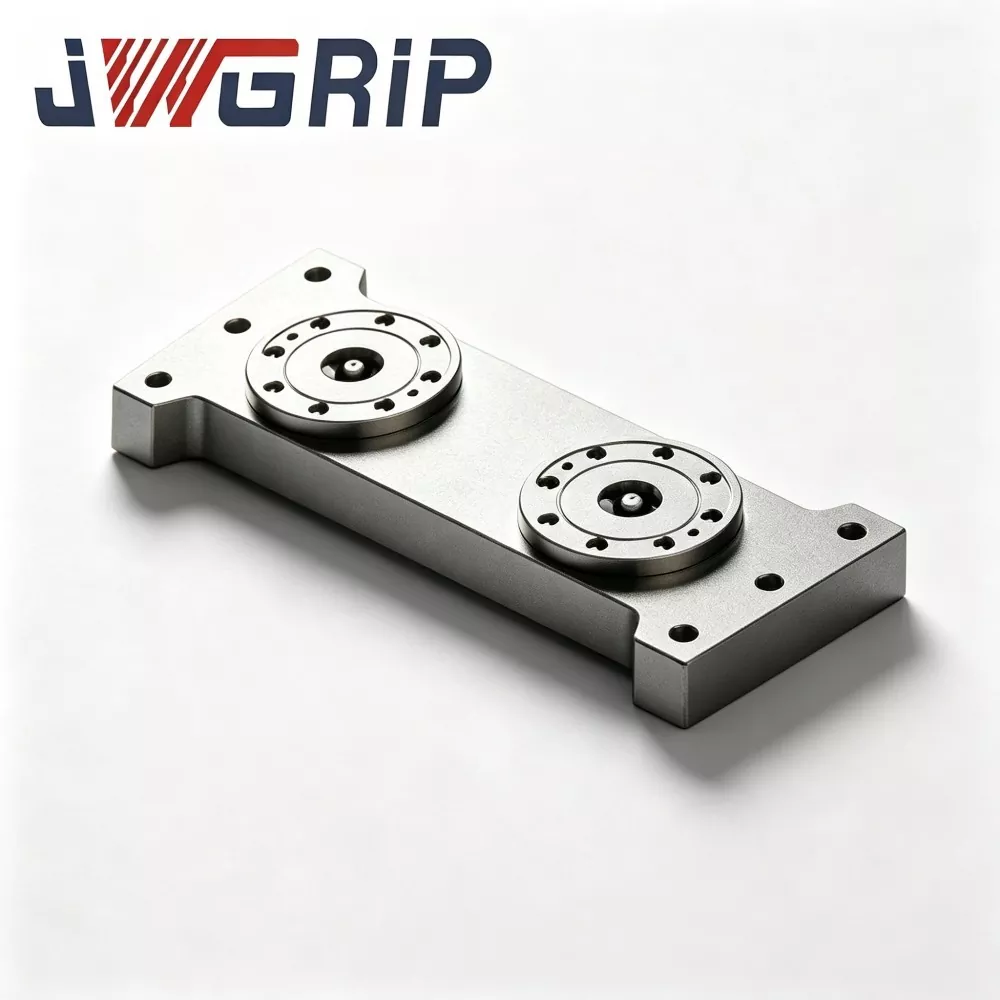
Paleta z uchwytem pozycjonującym z punktem zerowym typu L
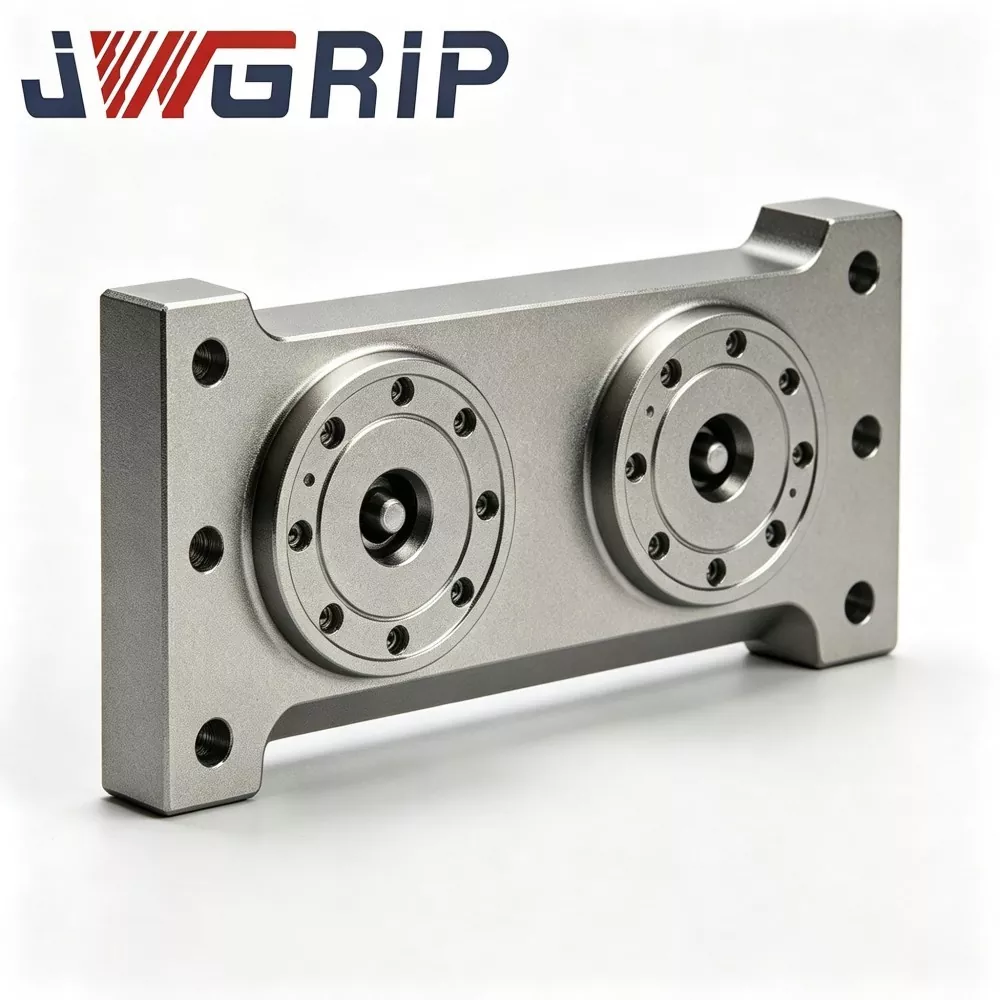
JWGRIP zapewnia profesjonalną paletę z pozycjonowaniem punktu zerowego typu L z usługą sprzedaży Factory Direct w Chinach. Jako podstawowe zintegrowane urządzenie serii uchwytów zaciskowych punktu zerowego, ta profesjonalna paleta typu L z punktem zerowym została specjalnie zaprojektowana do elastycznych linii produkcyjnych do obróbki CNC ze sprzętem o ograniczonej przestrzeni. Integruje pionową strukturę konwersji układu odniesienia i wysoce precyzyjne komponenty pozycjonowania punktu zerowego w jedną monolityczną jednostkę, eliminując potrzebę stosowania dodatkowych pomocniczych struktur adapterów w celu realizacji pionowego mocowania przedmiotu obrabianego i obróbki elementów bocznych.
Paleta uchwytów pozycjonujących punkt zerowy typu L, posiadająca zintegrowaną, wygiętą konstrukcję w kształcie litery L, umożliwia ustawienie precyzyjnych zespołów tulei pozycjonujących w punkcie zerowym na pionowej powierzchni odniesienia w celu zapewnienia standardowego punktu odniesienia 90 stopni. Zoptymalizowany tryb montażu w pozycji pionowej skutecznie rozwiązuje problem kolizji mocowania narzędzia podczas frezowania bocznego i wiercenia otworów bocznych, doskonale dostosowując się do wymagań obróbki wkładek formujących i nieregularnie wygiętych części z kluczowymi cechami bocznymi.
Ta wysokowydajna paleta pozycjonująca umożliwia szybką wymianę osprzętu w punkcie zerowym, znacznie skracając czas konfiguracji i dopasowując elastyczne tryby produkcji typu high-mix-low-volume. Jest kompatybilny z ręczną wymianą osprzętu do samodzielnej pracy maszyny i może współpracować z chwytakami zrobotyzowanymi, aby uzyskać automatyczny załadunek i rozładunek osprzętu zawieszonego pionowo. Szeroko stosowany w produkcji form i precyzyjnym przetwarzaniu komponentów, zapewnia stabilną i wysoce precyzyjną wydajność pozycjonowania w scenariuszach obróbki CNC o ograniczonej przestrzeni.
Kluczowe komponenty sprzętowe
Paleta JWGRIP z pozycjonowaniem zerowym typu L jest kuta z pojedynczego monolitycznego półfabrykatu ze stali stopowej bez połączeń śrubowych. Pełny montaż obejmuje:
Jednoczęściowy korpus w kształcie litery L (pozioma podstawa montażowa + pionowy wspornik ustalający)
Zespoły tulei pozycjonujących punkt zerowy zamontowane na pionowej rurze pionowej
Wewnętrzne kanały ryglujące pneumatyczne
Otwory pod umywalkę do montażu w podstawie
Osłony ochronne do ustalania powierzchni odniesienia
Proces pracy
1. Bezpiecznie przymocuj poziomą podstawę palety JWGRIP typu L do stołu roboczego obrabiarki CNC.
2. Zawiesić podstawy opraw wyposażone fabrycznie w kołki ściągające o punkcie zerowym na pionowej powierzchni pionowej.
3. Zasilaj sprężone powietrze o ciśnieniu 0,5-0,7 MPa; wbudowane kanały pneumatyczne uruchamiają tuleje punktu zerowego w celu całkowitego zablokowania.
4. Wyjście sygnału potwierdzenia pozycji do systemu CNC. Wrzeciono jest skierowane bezpośrednio na powierzchnie boczne przedmiotu obrabianego i wykonuje cykle frezowania bocznego, wiercenia bocznego i obróbki wnęk bocznych.
5. Po zakończeniu obróbki zwolnij ciśnienie powietrza, aby odblokować. Oprawy zawieszone pionowo można zdemontować w celu załadunku następnej partii.
Projekt inżynieryjny
Wiele konkurencyjnych opraw w kształcie litery L wykorzystuje konstrukcję łączoną śrubami dzielonymi. Powtarzające się boczne uderzenia tnące tworzą niewielkie szczeliny na stykach połączeń i powodują dryft dokładności lokalizacji.
JWGRIP wykorzystuje jednoczęściową kucie, aby wyeliminować sklejane powierzchnie połączeń, zapewniając dużą odporność na ciągłe uderzenia boczne.
Po kuciu półfabrykaty ze stali stopowej poddawane są podwójnym cyklom starzenia odprężającego, aby uwolnić naprężenia resztkowe powstałe w wyniku kucia i obróbki CNC. W warunkach mocowania bocznego osprzęt wytrzymuje stałą poziomą siłę skrawania; niewyzwolone naprężenia wewnętrzne spowodowałyby stopniową deformację podłoża i pogorszyłyby dokładność lokalizacji w przypadku długotrwałych obciążeń cyklicznych.
Tuleje pozycjonujące wykonane są ze stali łożyskowej o wysokiej twardości. Otwory wewnętrzne poddawane są hartowaniu i dogładzaniu, aby zagwarantować stabilną dokładność powtarzalnego pozycjonowania na pionowych stacjach pionowych.
Zalety produkcji
1. Konwersja punktu zerowego 90° rozwiązuje problem zakłóceń obróbki bocznej na maszynach kompaktowych
Na maszynach o małym stole pionowo zawieszone elementy są skierowane bezpośrednio w stronę wrzeciona, bez przechylania wrzeciona pod dużym kątem. Ryzyko kolizji narzędzia z uchwytem jest zmniejszone, odblokowując pełne możliwości obróbki w przypadku sprzętu o kompaktowej obudowie.
2. Bezspoinowa odkuwka monolityczna wytrzymuje boczne uderzenia tnące
W odróżnieniu od opraw kątowych montowanych na śruby, jednoczęściowa kuta konstrukcja eliminuje ryzyko poluzowania połączeń. Utrzymuje stabilność mocowania przy utrzymujących się siłach frezowania bocznego oraz zmniejsza drgania i defekty powierzchni spowodowane ruchem mikrouchwytu.
3. Zachowaj korzyści wynikające z szybkiej zmiany punktu zerowego w przypadku konfiguracji z funkcjami pobocznymi
Tuleje punktu zerowego w pionie pionowym pasują do standardowych kołków ściągających w punkcie zerowym D20. Istniejące podstawy opraw wymagają jedynie doposażenia w standardowe kołki pociągowe do zawieszenia w pionie. Brak ręcznego wskazywania i ustawiania podczas wymiany osprzętu, co drastycznie skraca czas konfiguracji w przypadku obróbki elementów bocznych.
4. Zachowaj cenny ruch osi Z w przypadku maszyn kompaktowych
Konwencjonalne mocowanie poziome wymaga skoku osi Z. Układ zawieszenia pionowego przesuwa elementy obrabiane w kierunku Y, oszczędzając ograniczone przemieszczenia osi Z w przypadku małych urządzeń CNC i umożliwiając produkcję niektórych części o wcześniej ograniczonym skoku.
5. Dopasuj zarówno warsztaty ręczne, jak i modernizacje automatyki
Operatorzy mogą ręcznie wymieniać osprzęt pionowy. Tymczasem pionowy punkt odniesienia punktu zerowego można sparować z chwytakami robota, aby obsługiwać pionowo zorientowane podstawy mocowania w celu automatycznego załadunku i rozładunku. Modernizację starej maszyny można przeprowadzić bez wymiany całego wyposażenia.
6. Konstrukcja ze spadkiem wiórów zmniejsza częstotliwość konserwacji w przypadku konfiguracji z zawieszeniem pionowym
Nachylone powierzchnie nachylenia wiórów otaczają podstawę pionu. Wióry tnące zsuwają się w dół i rzadko zostają uwięzione w szczelinach tulei pozycjonującej, co zmniejsza obciążenie pracą związaną z czyszczeniem w warunkach pionowego mocowania bocznego.
Przypadki zastosowań
Paleta JWGRIP z pozycjonowaniem punktu zerowego typu L jest szeroko stosowana w kompaktowych pionowych centrach obróbkowych i małych maszynach 5-osiowych do obróbki otworów bocznych, wnęk bocznych i rowków bocznych.
Przypadek 1: Warsztat tworzenia form
Ten klient obsługuje wiele kompaktowych, pionowych maszyn CNC do obróbki wnękowej miniaturowych wkładek do form.
Przed modernizacją: do mocowania bocznego zastosowano dzielone bloki kątowe oraz imadła. Każda wymiana opraw wymagała ręcznego wskazania i ustawienia, co za każdym razem zajmowało 3–5 minut. Bloki kątowe połączeń śrubowych miały tendencję do luzowania się pod wpływem cięcia, powodując częste drgania na powierzchniach bocznych przedmiotu obrabianego.
Po rozwinięciu palet typu L JWGRIP: szybka wymiana punktu zerowego eliminuje ręczne prace związane z ustawianiem. Czas wymiany urządzeń spada do 7-10 minut. Jednoczęściowy kształt litery L poprawia sztywność w przypadku bocznych sił skrawania. Defekty spowodowane drganiami są znacznie eliminowane, a szybkość przejścia w przypadku chropowatości powierzchni bocznej wkładki formy znacznie wzrasta.
Przypadek 2: Fabryka Obróbki Precyzyjnych Komponentów
W zakładzie działają małe maszyny 5-osiowe o ograniczonej wewnętrznej objętości roboczej. Duża część detali wymaga obróbki bocznej. Dzięki rozwiązaniu do pionowego zawieszania palet JWGRIP typu L przechylanie wrzeciona o dużej amplitudzie nie jest już konieczne. Prawdopodobieństwo kolizji wrzeciona maleje. Zapisany skok osi Z umożliwia obróbkę części, których wcześniej nie można było wykończyć ze względu na ograniczenia skoku.
Kompletny przebieg produkcji
1. Jednoczęściowa odkuwka w kształcie litery L z półwyrobu ze stali stopowej
2. Obróbka zgrubna
3. Pierwsze starzenie się pod wpływem stresu
4. Półwykończenie
5. Wtórne starzenie spowodowane stresem
6. Superprecyzyjne szlifowanie powierzchni odniesienia
7. Wciskanie tulei
8. Zespół uszczelki obwodu pneumatycznego
9. Test szczelności na utrzymanie ciśnienia
10. Kontrola dokładności wielu elementów
11. Zabieg zabezpieczający przed rdzą
12. Opakowanie odporne na wstrząsy klasy eksportowej
Lista kontrolna inspekcji
Test dokładności pozycjonowania na stacji pionowej
Test dokładności geometrycznej kąta prostego 90 stopni
5-minutowa próba szczelności podczas utrzymywania powietrza, maksymalny dopuszczalny spadek ciśnienia ≤0,02 MPa
Cykliczna weryfikacja funkcjonalności blokowania-odblokowania
Każde urządzenie jest dostarczane z fabrycznie wydanym arkuszem danych kontroli dokładności umożliwiającym archiwizację wyposażenia klienta.
Ocena i wybór produktu
Sprawdź dostępną przestrzeń montażową na stole roboczym obrabiarki. Oblicz długość i szerokość podstawy typu L, aby uniknąć kolizji z osłoną maszyny i zakresem ruchu wrzeciona.
Ocenić całkowitą masę przedmiotu obrabianego wraz z podstawą mocowania. Zawieszenie pionowe tworzy stan obciążenia wspornikowego. Nigdy nie przekraczaj opublikowanego maksymalnego dopuszczalnego obciążenia wspornika.
Potwierdź specyfikacje kołków ściągających z punktem zerowym na miejscu. Wersja standardowa pasuje do kołków pociągowych D20. Na żądanie można opracować niestandardowe zespoły tulei dla alternatywnych rozmiarów kołków pociągowych.
W przypadku integracji robota z automatyzacją: oceń zasięg chwytaka w kierunku pionowo zorientowanych podstaw mocowania. Zespół techniczny JWGRIP może wesprzeć ocenę wykonalności.
Środki ostrożności dotyczące obsługi
Dokręcić śruby mocujące podstawę poziomą typu L ściśle zgodnie z momentem obrotowym podanym w instrukcji obsługi JWGRIP. Ta paleta przenosi boczną siłę cięcia wspornika; niewystarczający moment dokręcenia śruby powoduje mikrowibracje całego zespołu i pogarsza dokładność obróbki.
Zamontować filtr olejowo-wodny z przodu wlotu sprężonego powietrza. Wilgoć i zanieczyszczenia dostające się do tulei powodują rdzewienie i ścieranie oraz prowadzą do odchylenia dokładności.
Natryskiwać aerozol suchego smaru na tuleje punktu zerowego pionowej rury po każdych 80-100 godzinach pracy. Liquid engine oil is strictly prohibited. Płynny olej wychwytuje zsuwające się w dół metalowe wióry i powoduje awarie polegające na zakleszczeniu tulei.
Przy każdej zmianie biegu przedmuchaj pionowy wspornik ustalający i tuleje w kierunku z góry na dół za pomocą sprężonego powietrza, aby usunąć nagromadzone ślizgające się wióry.
Unikaj mocnych uderzeń w pionową ścianę pionową. Odkształcenie pionu spowodowane kolizją prawie trwale obniży dokładność kąta prostego 90 stopni i wydajność lokalizowania.
Surowo zabraniaj pracy w trybie przeciążenia powyżej znamionowego obciążenia wspornika. Przeciążenie spowoduje trwałe odkształcenie podłoża.
Pakowanie i wysyłka
Opakowanie: Eksportowa, odporna na wstrząsy obudowa z litego drewna z buforem wewnętrznym z grubej pianki. Do pionowej powierzchni odniesienia zastosowano specjalną obróbkę zabezpieczającą, aby zapobiec uszkodzeniom spowodowanym kolizją podczas długodystansowego transportu oceanicznego.
Standardowy czas realizacji: 14-20 dni roboczych. Niewielka liczba standardowych jednostek SKU jest przechowywana w magazynie w celu przyspieszenia wysyłki.
Wsparcie posprzedażowe
Gwarancja: 12-miesięczna gwarancja na cały moduł obejmuje wady produkcyjne, z wyłączeniem uszkodzeń spowodowanych przez człowieka lub wynikających z kolizji. W przypadku roszczeń kwalifikowanych przysługuje bezpłatna naprawa lub wymiana części zamiennych.
Zasoby techniczne: Dostępne są dokumenty operacyjne online. W przypadku projektów zamówień hurtowych dostępna jest płatna zdalna pomoc techniczna.
Niestandardowa usługa modyfikacji: obsługiwana jest regulacja wysokości pionu, zmiana specyfikacji kołków pociągowych, wielostanowiskowy projekt układu na pionowym pionie.
Ocena próbki: Można zorganizować próbkę oceny; kupujący poniesie przykładowy koszt frachtu.
Często zadawane pytania
P1: Czy paletę JWGRIP typu L z pozycjonowaniem punktu zerowego można położyć płasko i używać jako zwykłej poziomej palety z punktem zerowym?
Odp.: Został zaprojektowany specjalnie do pionowego mocowania bocznego. Nie zaleca się stosowania na płasko. Rzeczywisty tryb przenoszenia siły odbiega od specyfikacji projektu podłoża i z łatwością przekroczy nośność znamionową.
P2: Czy w przypadku mocowania bocznego wspornika wiszącego wystąpią wibracje podczas obróbki?
Odp.: W dopuszczalnym zakresie obciążenia jednoczęściowe kute podłoże zapewnia wystarczającą sztywność. Jeśli łączny ciężar przedmiotu obrabianego i osprzętu przekroczy dopuszczalne obciążenie wspornika, wystąpią zauważalne drgania. Obliczenie masy całkowitej jest obowiązkowe na etapie wyboru produktu.
P3: Czy moje istniejące podstawy mocowania z punktem zerowym mogą być użyte na pionowym pionie tej palety typu L?
Odp.: Podstawy opraw wyposażone w standardowe kołki ściągające z punktem zerowym D20 można wieszać bezpośrednio bez konieczności regeneracji opraw.
P4: Czy paleta JWGRIP typu L jest kompatybilna z 5-osiowymi maszynami CNC?
Odp.: Działa z małymi maszynami 5-osiowymi. Pełna ocena interferencji obejmująca ruch osprzętu-palety-wrzeciona-przechylania musi zostać przeprowadzona na etapie selekcji.
Wgląd w decyzje dotyczące zamówień publicznych
Wielu użytkowników maszyn CNC z kompaktową kopertą stoi przed trudnymi wyzwaniami związanymi z obróbką elementów bocznych. Niedrogie konwencjonalne bloki kątowe nie mają możliwości szybkiej wymiany w punkcie zerowym i powodują długi czas konfiguracji. Zwykłe poziome palety z punktem zerowym nie pozwalają na konwersję układu odniesienia w pionie pod kątem 90 stopni.
Paleta z uchwytem do pozycjonowania punktu zerowego JWGRIP typu L łączy w sobie jednoczęściową konstrukcję kutą o wysokiej sztywności w kształcie litery L i system szybkiej wymiany punktu zerowego. Rozwiązuje wąskie gardła w mocowaniach rdzenia w przypadku obróbki elementów bocznych na obrabiarkach o ograniczonej przestrzeni, zapewniając wymierną wartość praktyczną w zastosowaniach związanych z produkcją form i obróbką boczną części o nieregularnej precyzji.
Wyślij zapytanie
Informacje kontaktowe
-
Adres
Nr 44, Daning Entrepreneurship Road, miasto Humen, miasto Dongguan, prowincja Guangdong, Chiny
-
Tel
-
E-mail
Zapraszamy do przesłania zapytania do JWGRIP. Nasz profesjonalny zespół techniczny i sprzedażowy zapewni bezpłatny dobór opraw, indywidualny projekt rozwiązania i dokładną wycenę.
Produkty powiązane

Zalecenia dotyczące wiadomości